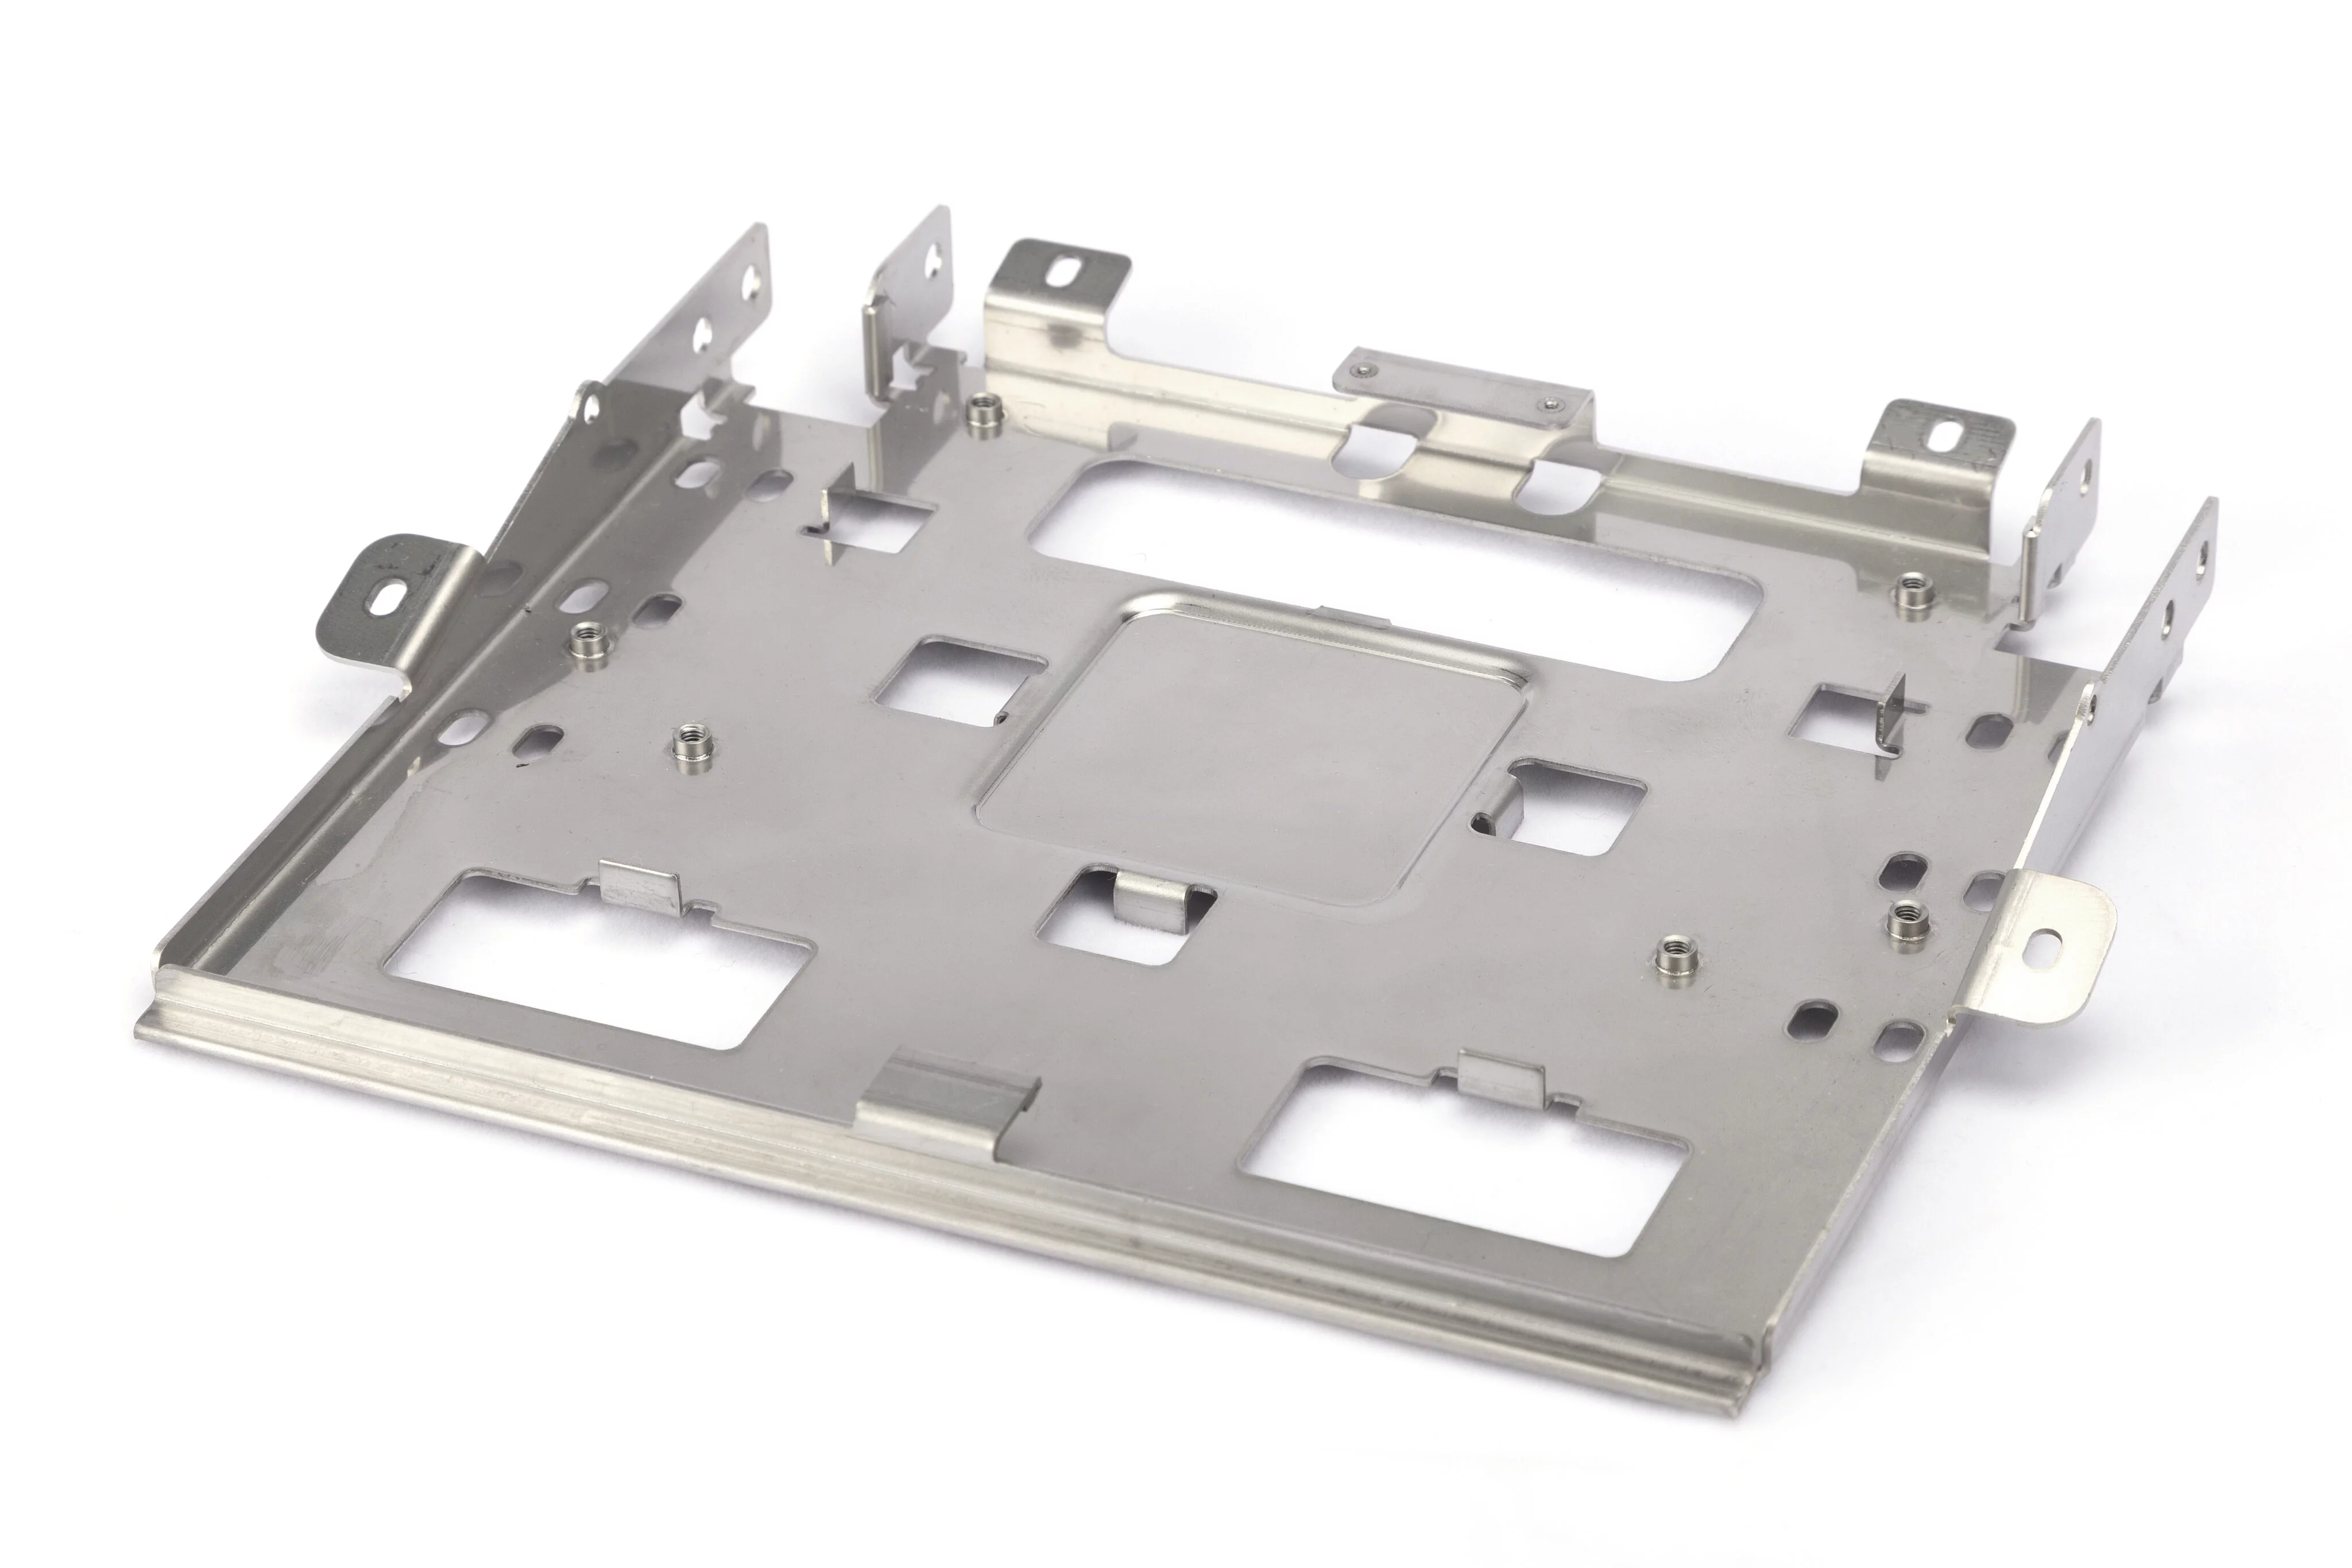
Blechbearbeitung

Blechbearbeitung für hochwertige Prototypen und Serienbiegungen. Kostenloses Angebot für die Blechbearbeitung inklusive DFM-Prüfung innerhalb von 1 Tag. Lieferzeit bereits ab 3–5 Tagen.
CNC-Abkantpressen Toleranz von ±0,1 mm Durch eine Geheimhaltungsvereinbarung geschützt
Schaltfläche „Ply“

Blechbiegen starten Zitat

CNC-Teil-Banner
Kunststoffteil-Banner
Banner für Blechteile
STEP | STP | SLDPRT | IPT | PRT | SAT Dateien
  Alle Uploads sind sicher und vertraulich.

YP-MFG-Werkstatt für Metallbiegen

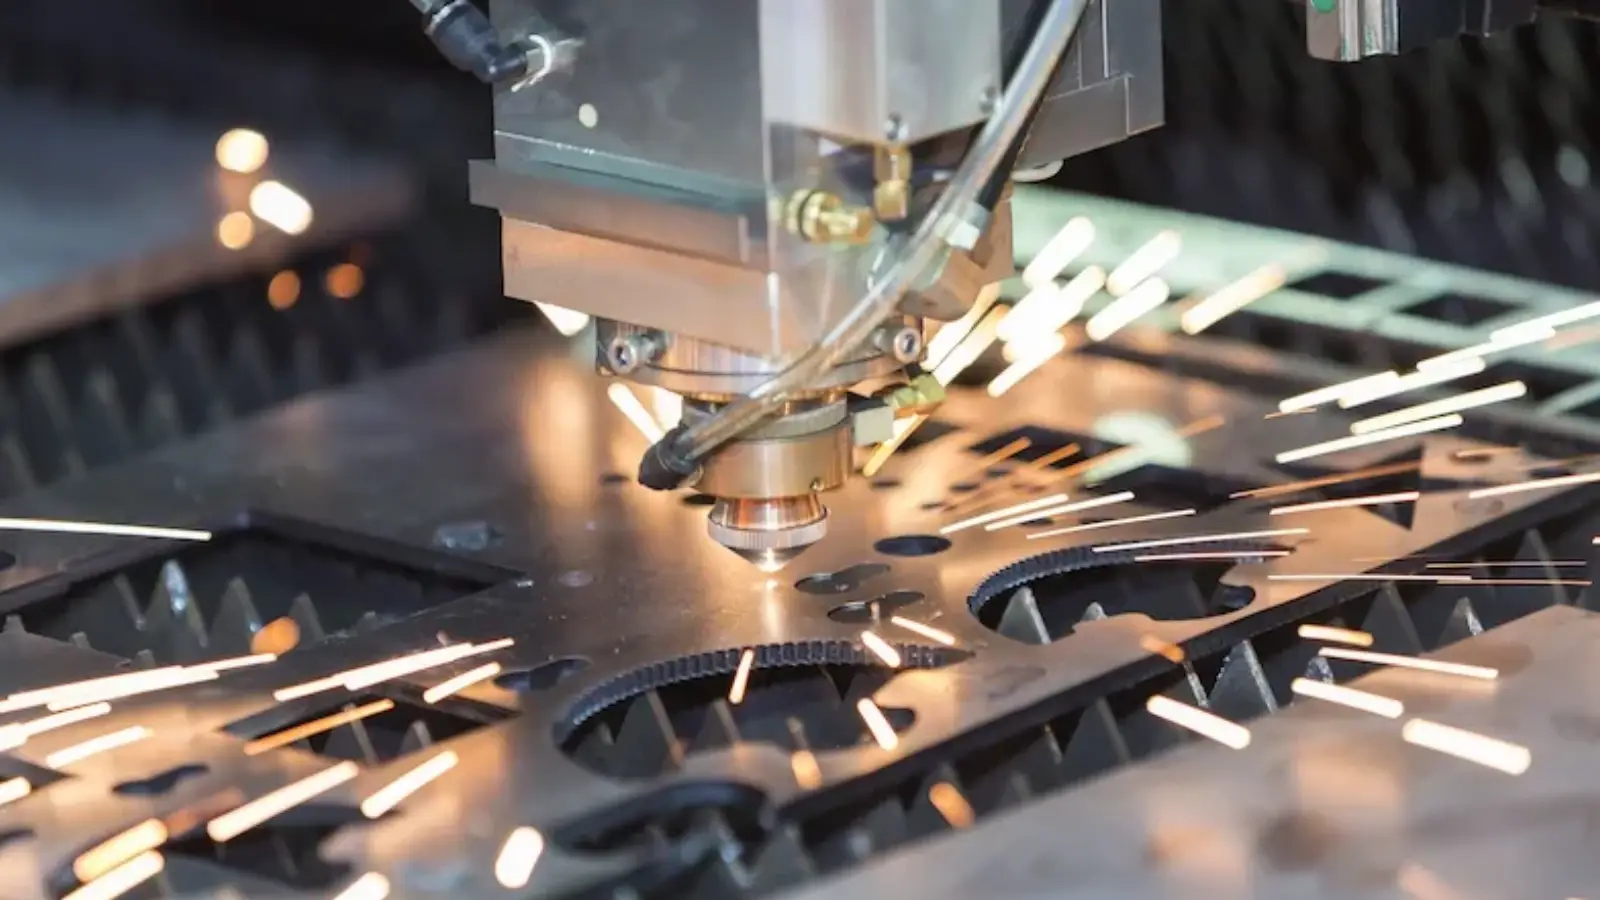
Beim Metallbiegen werden flache Bleche durch präzise Krafteinwirkung in 3D-Formen umgewandelt, wobei moderne Maschinen zum Einsatz kommen, um Biegungen in festgelegten Winkeln durchzuführen. Vor dem Biegen muss das flache Blech mittels Schneidverfahren wie dem Laserschneiden vorbereitet werden, was eine hohe Präzision gewährleistet. Bei YP-MFG setzen wir in unserem Verfahren Anlagen mit hoher Presskraft ein, die bis zu 200 Tonnen ausüben können, um Materialien mit einer Länge von bis zu 3200 mm zu bearbeiten. Jede Biegung wird mit einer exakten Form im Bereich von R3 bis R50 ausgeführt, was eine Genauigkeit mit einer Bearbeitungstoleranz von ± 0,1 mm gewährleistet. Dieser präzise Blechbiegeprozess eignet sich für verschiedene Anwendungen, von Maschinenbauteilen bis hin zu maßgefertigten Möbeln. Darüber hinaus ermöglichen uns unsere maßgeschneiderten Metallbiegedienstleistungen, maßgeschneiderte Lösungen mit hoher Präzision und Konsistenz anzubieten.
 

Um einen Eindruck von der Raffinesse unserer Betriebsabläufe zu gewinnen, laden wir Sie ein, sich eine Videotour durch unsere Anlage anzusehen.

180+

Sätze von Maschinen

90+

Länder Versandt

20,000+

Kunden , die wir betreut haben

Warum Entscheiden Sie sich für YP-MFG Blechbiegeservice

/01
Hohe Qualität Ersatzteile​

Unser Team aus erfahrenen Ingenieuren setzt modernste Metallbiegetechnologie und strenge Qualitätskontrollmaßnahmen ein, um sicherzustellen, dass jedes gebogene Metallteil den höchsten Ansprüchen gerecht wird.

/02
Kurze Lieferzeit

Dank unserer CNC-Biegeanlagen in Verbindung mit optimierten Arbeitsabläufen können wir Ihre maßgefertigten Biegeteile in Rekordzeit fertigstellen.

/03
Technikorientierter Support

Unsere Experten beraten Sie bei der Auswahl der besten Lösungen für Ihr Projekt – von der Materialauswahl bis hin zur Wahl der Biegeverfahren – und sorgen dafür, dass Sie jedes Mal optimale Ergebnisse erzielen.

Praktische Anwendungen des Blechbiegens in der Produktion

Wir fertigen präzisionsgebogene Metallteile für eine Vielzahl von industriellen und gewerblichen Anwendungen. Jedes Teil wird mittels CNC-Abkantpressen unter strenger Toleranzkontrolle und mit gleichbleibender Chargenqualität hergestellt.

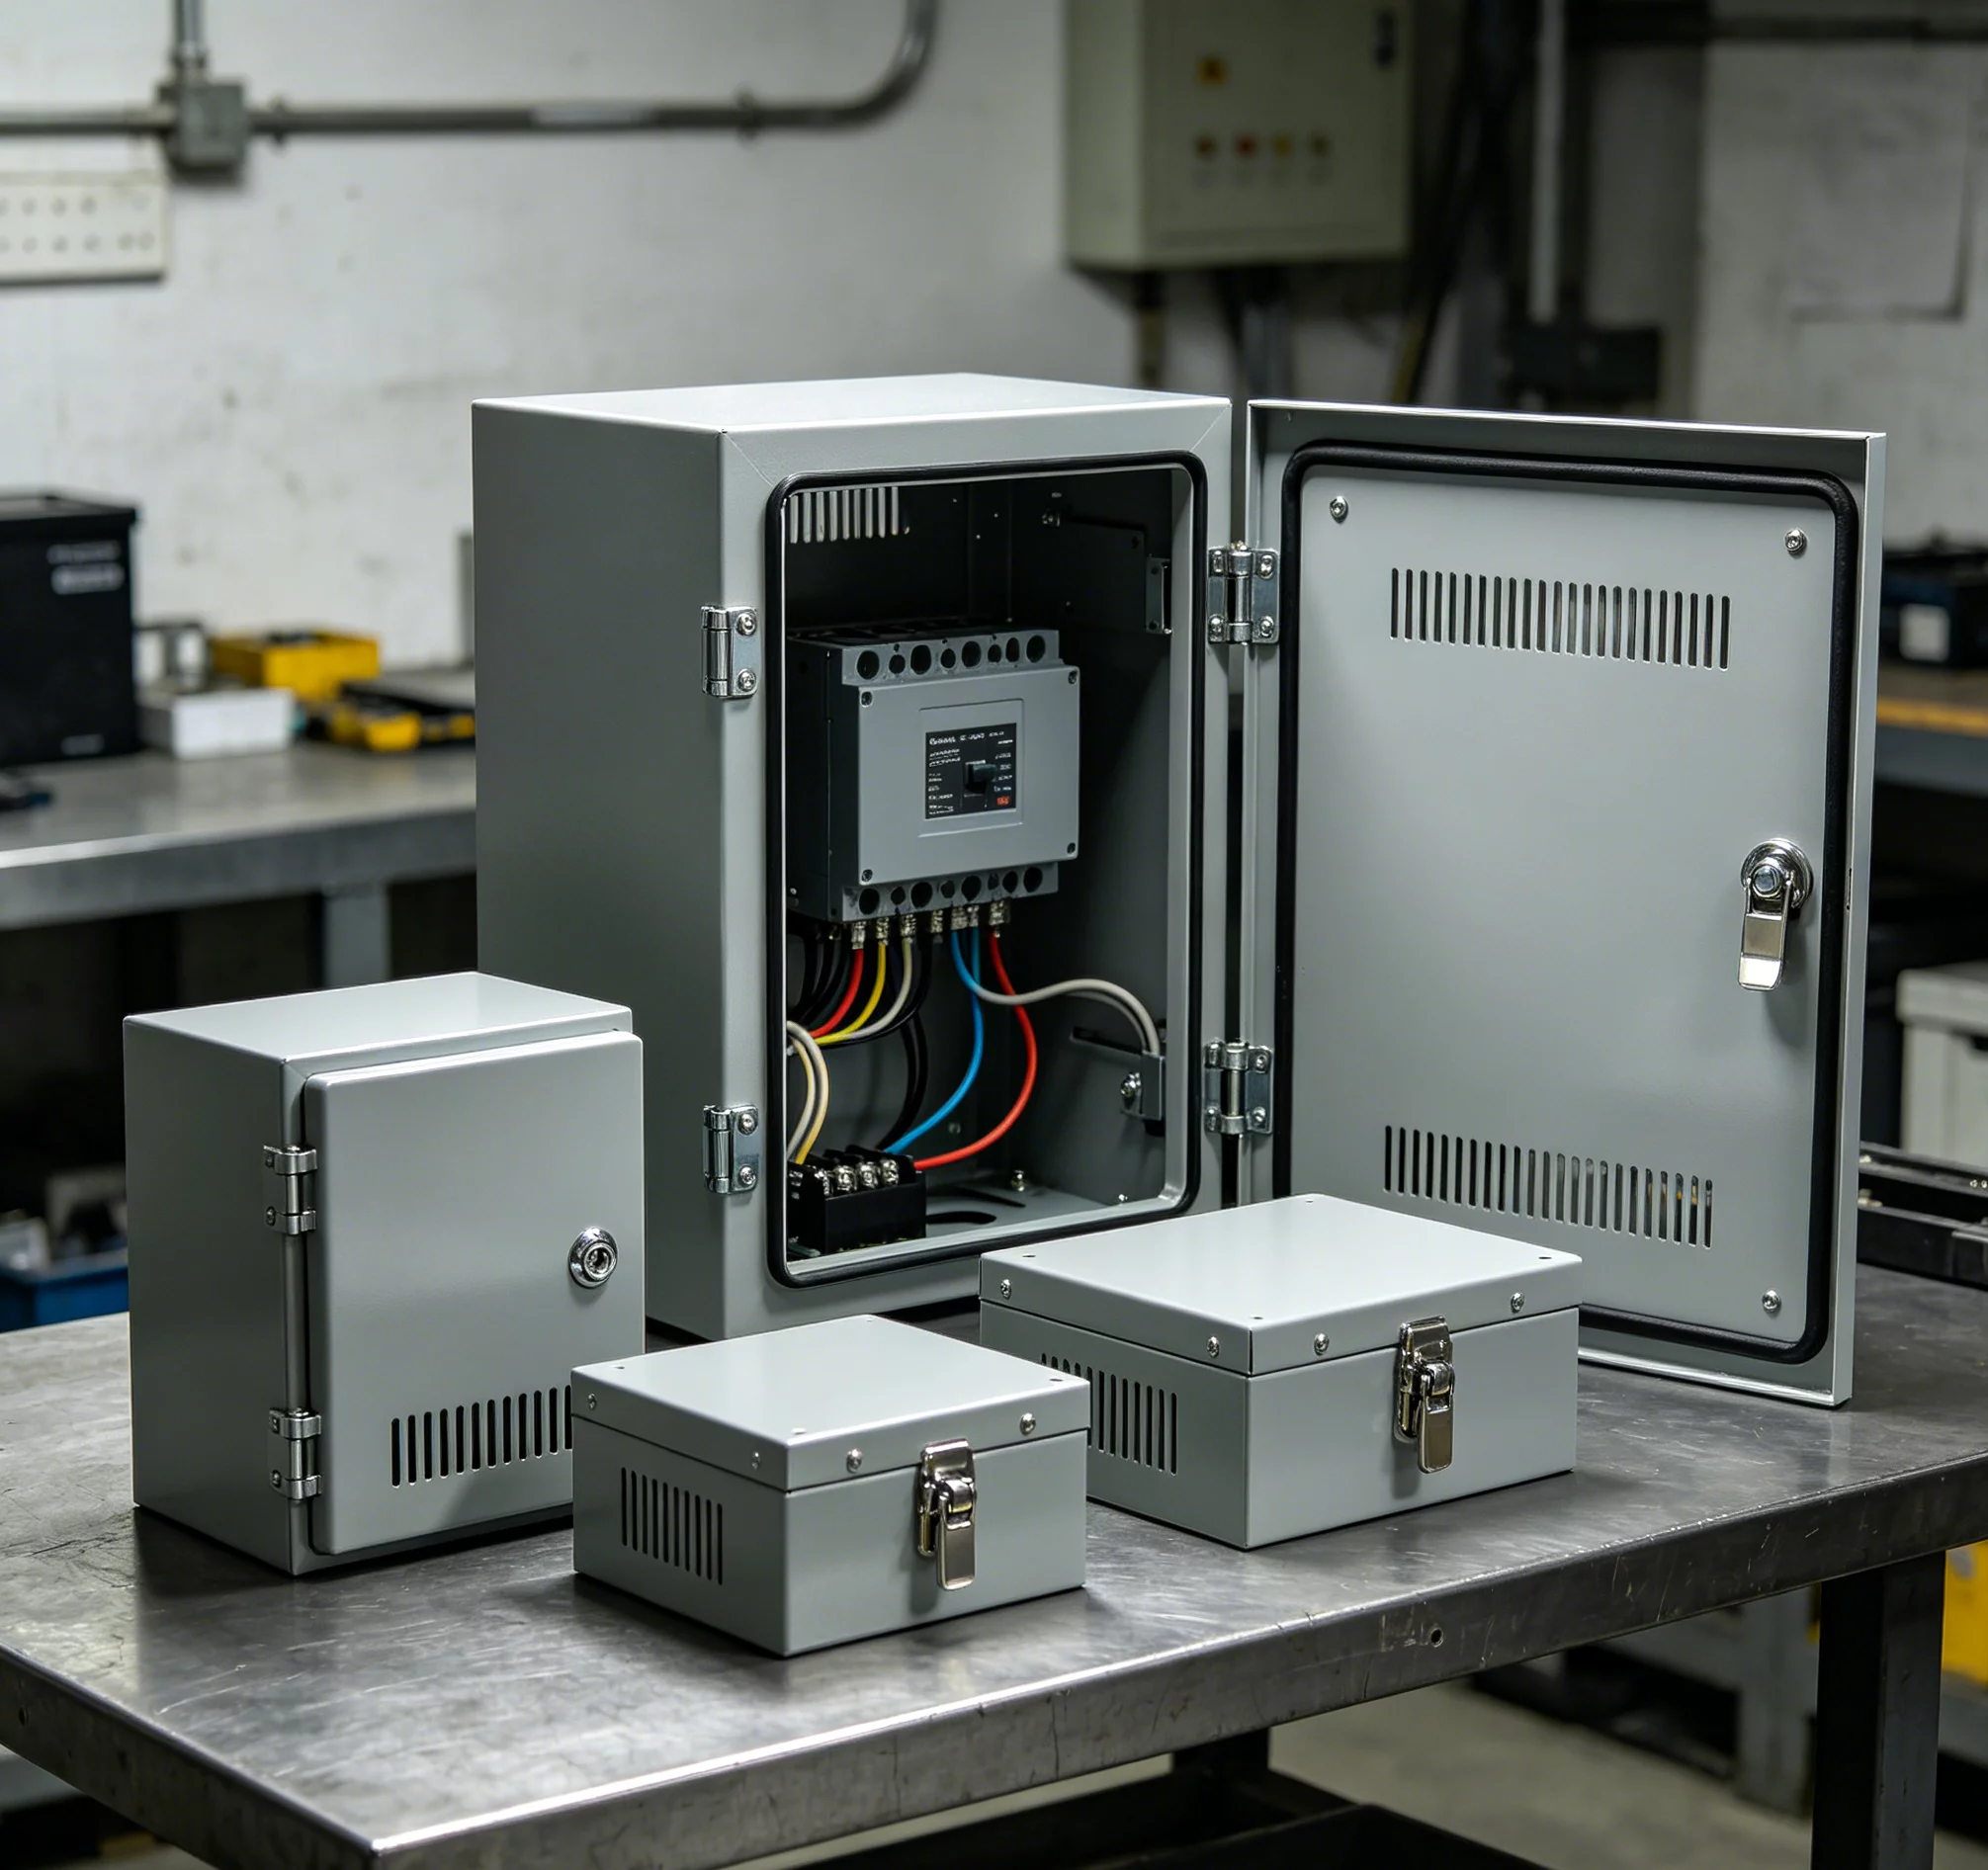
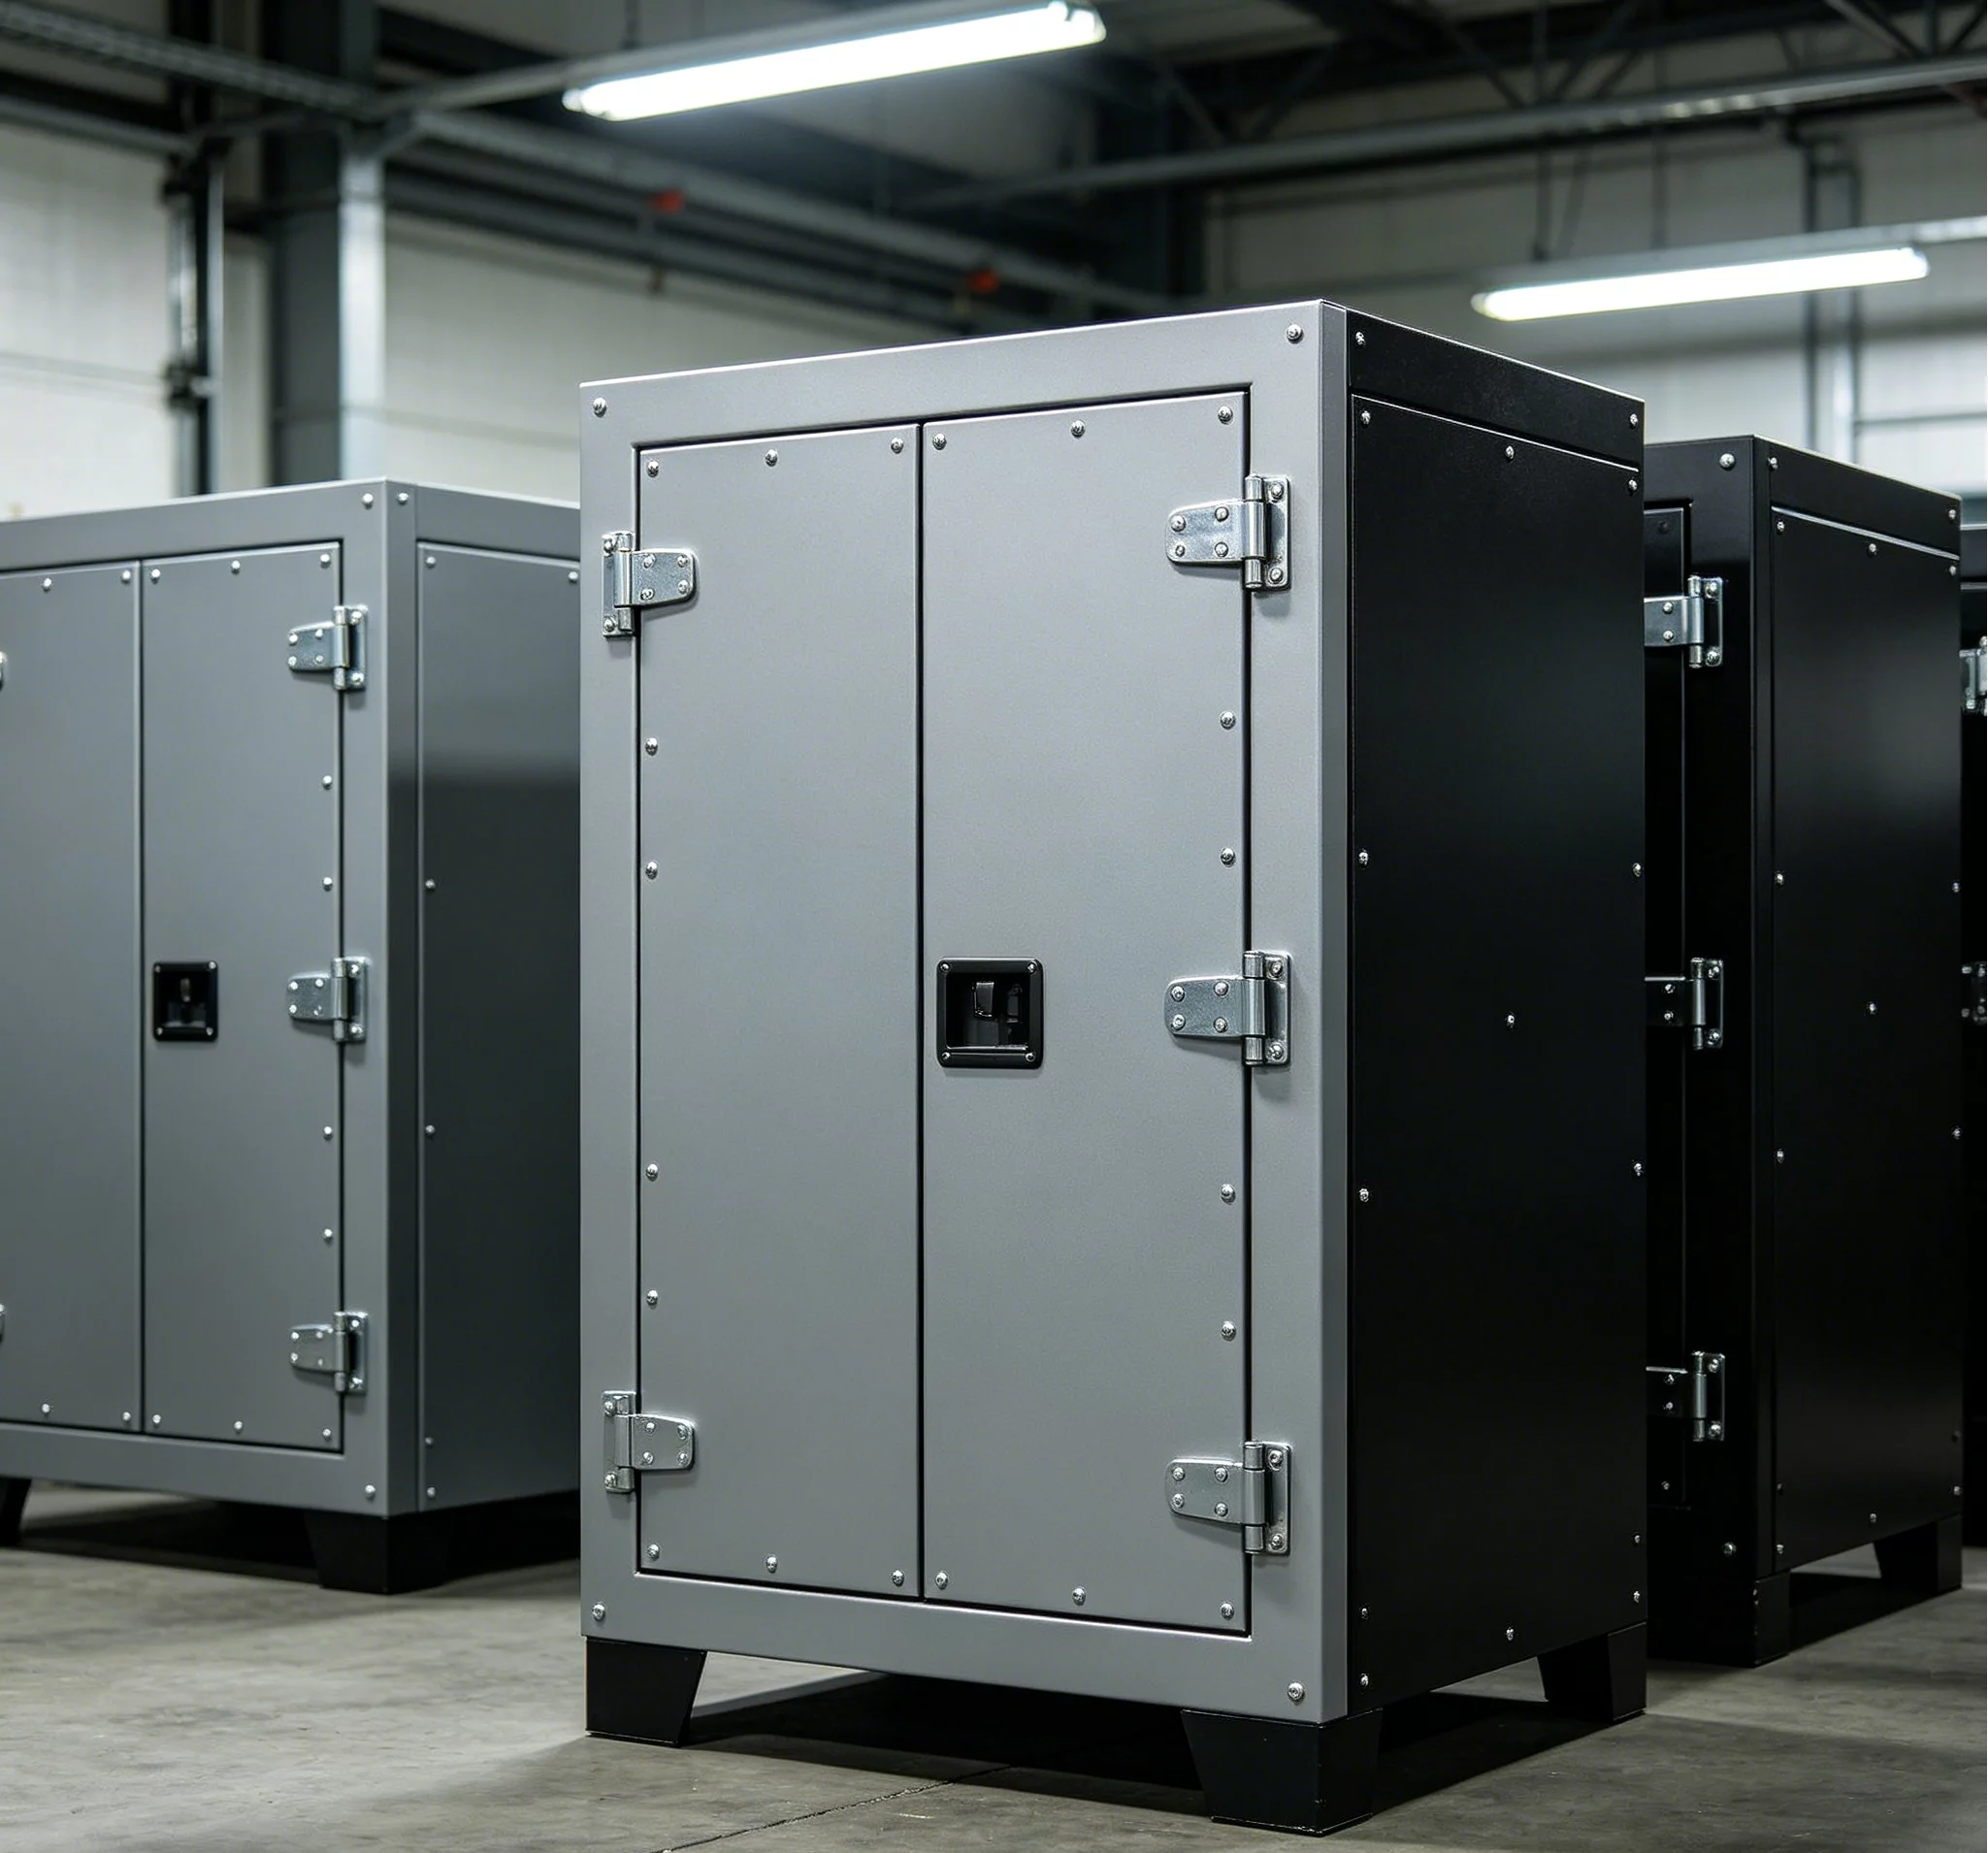
Schaltschränke – Blechbiegen

Schaltkästen

Halterungen für die Automobilindustrie – Blechbiegen

Halterungen für die Automobilindustrie

Industrieschränke – Blechbiegen

Industrieschränke

Blechbiegen
Funktionen

Beschreibung
Maximale Teilegröße Beschreibung 1,5 m × 3 m
Biegekräfte bei Metallen Beschreibung Bis zu 1.000 Tonnen
Länge der Biegelinie Beschreibung Bis zu 7200 mm
Biege-Dicke Beschreibung Bis zu 60 mm
Allgemeine Toleranzen Beschreibung Unsere Normen für das Biegen von Metall basieren auf der Norm ISO 2768.
Biegung bis zur Kante/zum Loch, einseitig Oberfläche Beschreibung +/- 0,254 mm (+/- 0,010 Zoll)
Biegeradius Beschreibung Muss der Materialdicke entsprechen
Biegewinkel Beschreibung +/- 1°
Biege- und Schneidebereich Beschreibung Bis zu 4000 mm
Lieferzeit Beschreibung 5 Tage oder mehr
Materialien

Oberflächenbeschaffenheit beim Biegen von Metall

Bei YP-MFG ist unser Oberflächen veredelungen die Haltbarkeit und das Erscheinungsbild von gebogenen Metallbauteilen verbessern und dabei die hohen Anforderungen verschiedener Branchen erfüllen.

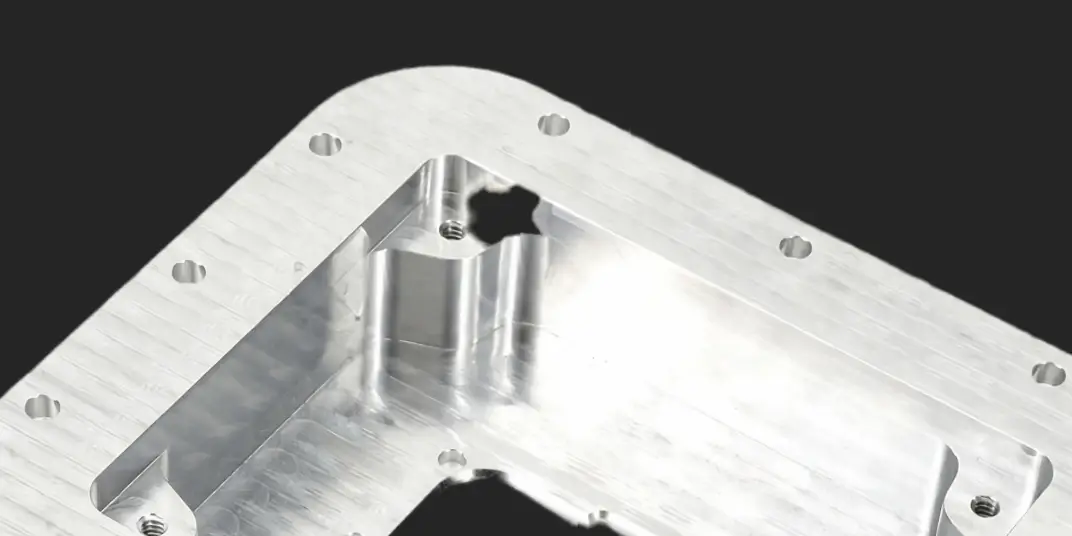
Da die bearbeitete Oberfläche direkt aus der CNC-Maschine kommt, stellt sie eine kostengünstige Option mit Werkzeugspuren dar.
Das Eloxieren erhöht die Korrosionsbeständigkeit und die Verschleißfestigkeit und ermöglicht gleichzeitig das Einfärben – ideal für Aluminiumteile.
Durch Harteloxieren werden die Oberflächenhärte und die Verschleißfestigkeit erhöht, während gleichzeitig ein hervorragender Korrosionsschutz gewährleistet wird – ideal für Aluminiumteile .
Die Alodine-Beschichtung bietet Korrosionsschutz und verbessert die Lackhaftung; sie wird vor allem auf Aluminiumoberflächen eingesetzt.
Beim Sandstrahlen werden Sand unter Druck oder andere Strahlmittel eingesetzt, um die Oberfläche zu reinigen und ihr eine Struktur zu verleihen, wodurch eine gleichmäßige, matte Oberfläche entsteht.

Polieren

Ra0.2 (Mirror polish)
Durch das Polieren wird eine hochglänzende Oberfläche erzielt, wodurch die Oberflächenrauheit verringert und die optische Attraktivität von Metallen verbessert wird.
Eine gebürstete Oberfläche sorgt für eine in eine Richtung verlaufende Satin-Struktur, wodurch Flecken und Kratzer auf der Oberfläche weniger auffallen.
Das Elektropolieren ist ein chemischer Prozess, der Oberflächen glättet und aufhellt und gleichzeitig die Korrosionsbeständigkeit verbessert.
Bei der Pulverbeschichtung wird eine dicke, verschleißfeste Schicht mit hervorragenden Farb- und Strukturvarianten aufgetragen, die für eine Vielzahl von Oberflächen geeignet ist.
Durch Galvanisieren wird eine dünne Metallschicht auf Bauteile aufgebracht, wodurch die Verschleißfestigkeit, die Korrosionsbeständigkeit und die Oberflächenleitfähigkeit verbessert werden.
Beim Trommeln werden kleine Teile durch Reibung und Abrieb in einer Trommel geglättet und poliert, wodurch eine gleichmäßige, aber leicht strukturierte Oberfläche entsteht.
Durch die Wärmebehandlung werden die mechanischen Eigenschaften von Metall verändert, um dessen Härte, Festigkeit oder Duktilität zu erhöhen.

Was ist
Metallbiegen?

metal-bending

Das Biegen von Metall ist ein Fertigungsverfahren, bei dem Metall durch mechanische Kraft in einen bestimmten Winkel oder eine bestimmte Form verformt wird. Dieses Verfahren ist für die Herstellung von Bauteilen mit präzisen Winkeln und Krümmungen von entscheidender Bedeutung und daher unverzichtbar für die Fertigung langlebiger und funktionaler Teile in verschiedenen Branchen.

Bei YP-MFG ist unser Blechbearbeitung Biegedienstleistungen den vielfältigen Anforderungen unserer Kunden gerecht zu werden, sei es bei einfachen oder komplexen Konstruktionen. Zu unserem Maschinenpark gehören moderne elektrische und hydraulische Abkantpressen, die präzises Biegen gewährleisten, selbst bei Bauteilen mit engen Toleranzen. Sofort verfügbare Angebote erhalten Sie über unsere benutzerfreundliche Plattform, auf der Sie Ihre 3D-CAD-Dateien hochladen können, um umgehend einen Kostenvoranschlag zu erhalten. Dieser optimierte Prozess spart Ihnen Zeit und vereinfacht Ihren Weg vom Entwurf bis zur Produktion auf effiziente Weise.

Unsere Kompetenzen gehen über das reine Biegen hinaus; wir bieten umfangreiche Nachbearbeitungsmöglichkeiten, die sicherstellen, dass die Teile, die Sie erhalten, nicht nur perfekt gebogen, sondern auch sofort einsatzbereit sind – sei es für Prototypen oder für Endprodukte.

Wie funktioniert das Biegen von Metall?

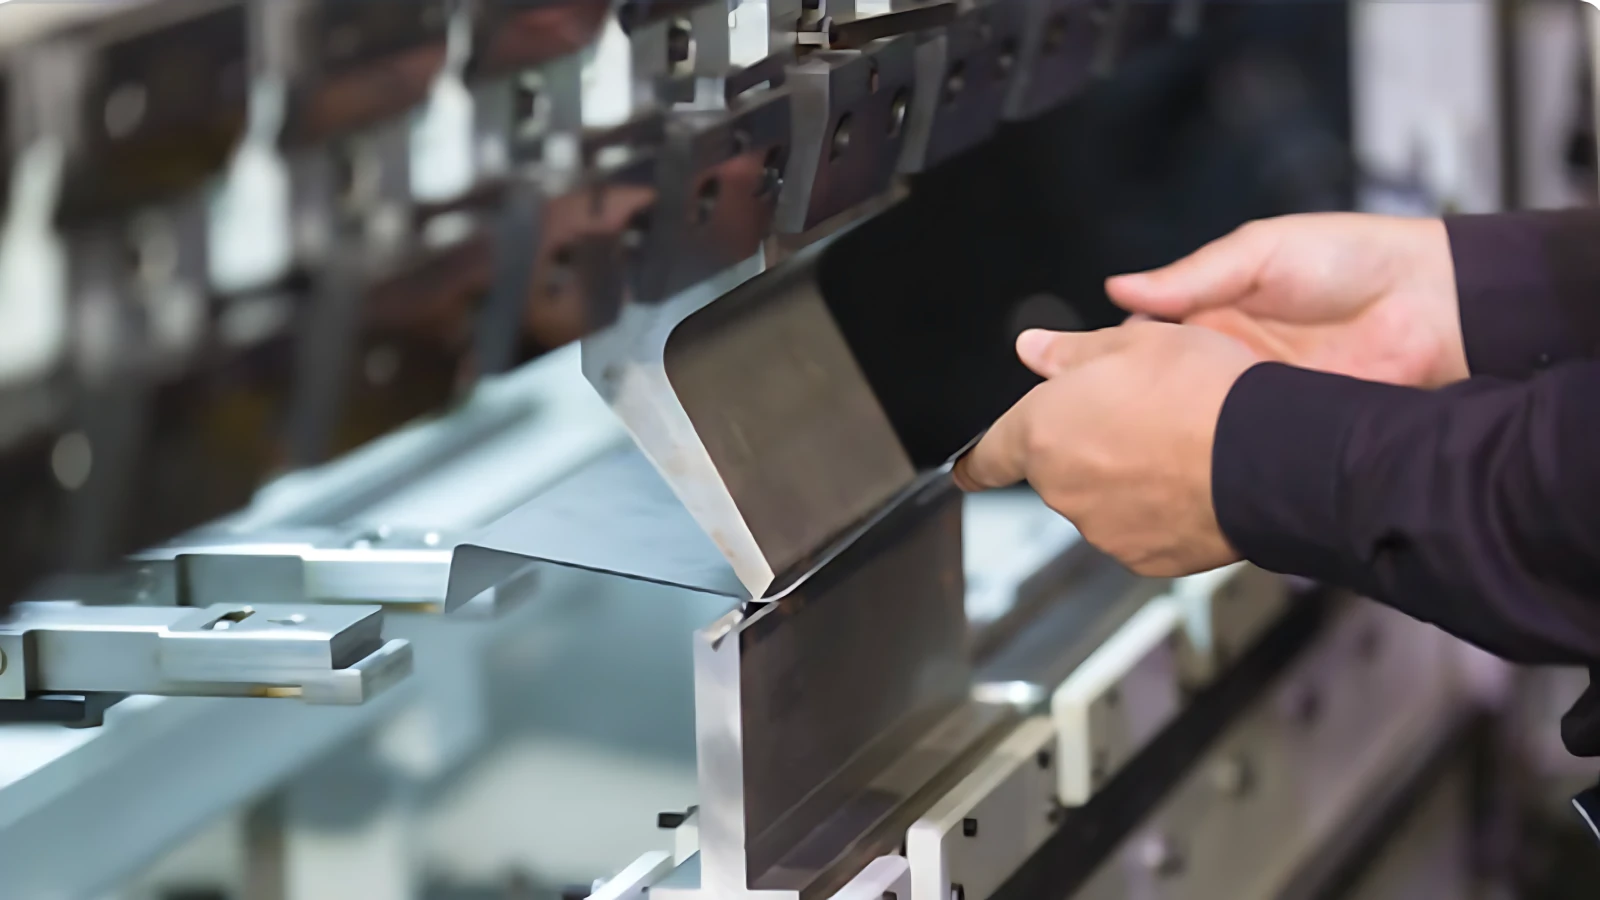
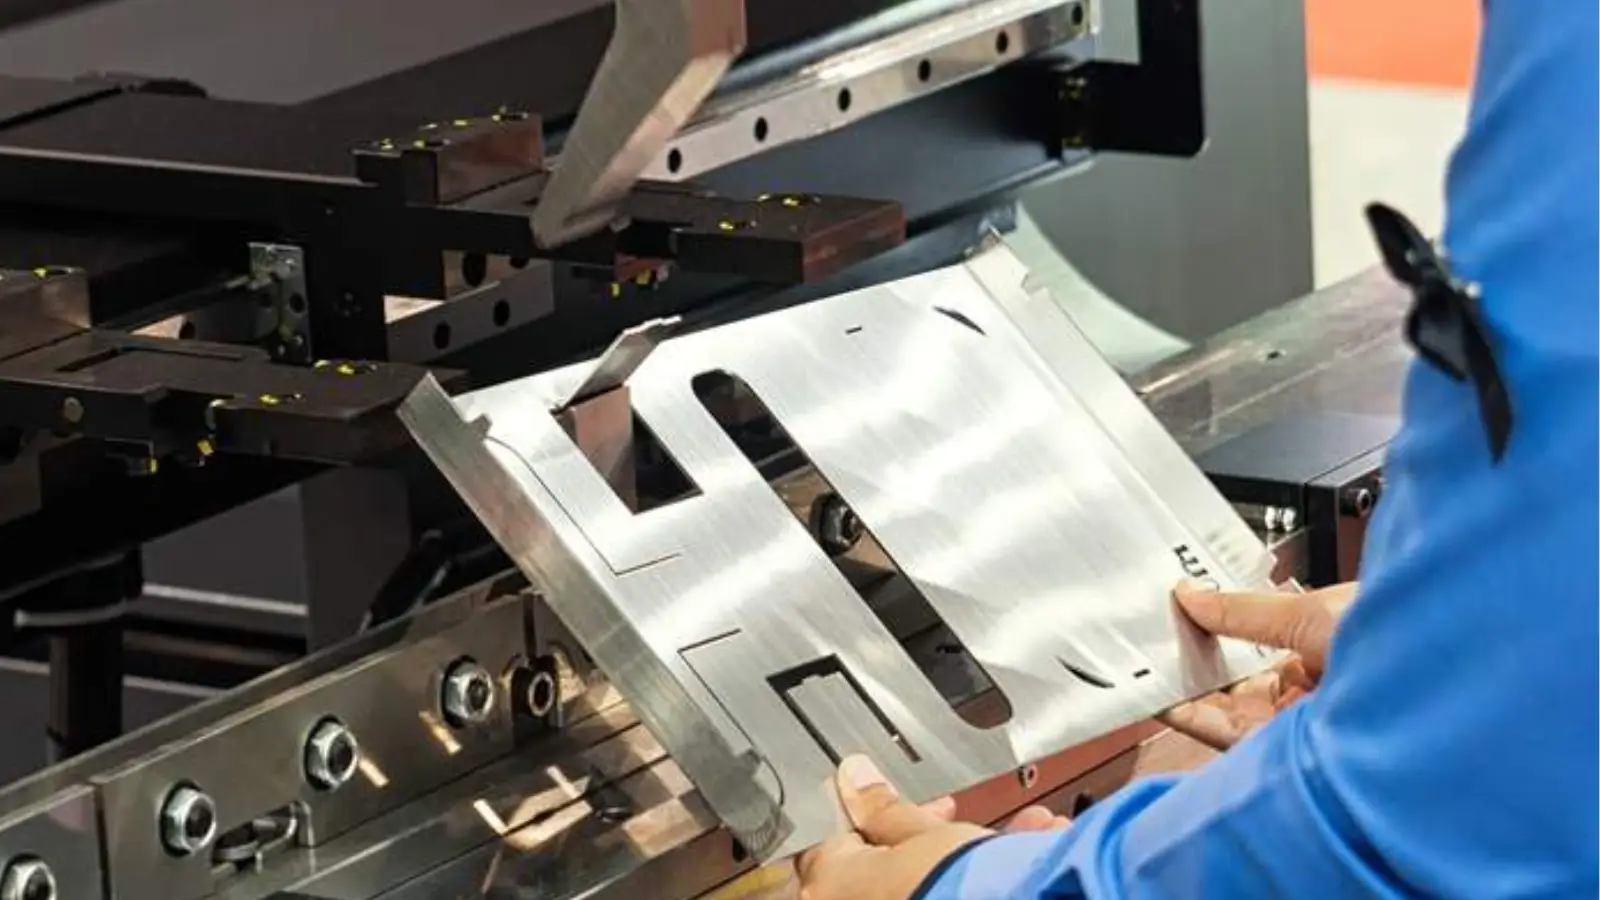
Das Biegen ist ein grundlegendes Verfahren in der Metallbearbeitung Herstellung bei dem Metall durch Krafteinwirkung in eine gewünschte Form gebracht wird, in der Regel mithilfe einer Abkantpresse oder einer ähnlichen Maschine. Dieses Verfahren ermöglicht die präzise Umformung von Metall entlang einer geraden Linie, um V-, U- oder U-Profilformen in Blechen herzustellen. Der Metallbiegeprozess reicht von manuellen Verfahren bis hin zu modernen CNC-Systemen (Computer Numerical Control), die eine höhere Präzision und Wiederholgenauigkeit bieten.
 
Beim Metallbiegevorgang wird ein Blechstück zwischen einen Stempel und einen Matrizensatz gelegt. Der Stempel drückt das Metall in den Matrizenhohlraum und biegt es so, dass es sich der Form der Matrize anpasst. Zu den wichtigsten Parametern dieses Verfahrens zählen der Biegewinkel, der Biegeradius und die aufgebrachte Biegekraft, die so eingestellt werden können, dass die Endform des Metalls beeinflusst wird, ohne dessen Dicke wesentlich zu verändern. Materialeigenschaften wie Duktilität und Dicke spielen ebenfalls eine entscheidende Rolle bei der Bestimmung der idealen Biegebedingungen.
 
Dieses Verfahren zur Metallbiegung ist weit verbreitet, da es die effiziente Herstellung stabiler, funktionaler Teile ermöglicht. Die Anwendungsbereiche reichen von der Fertigung kleiner Bauteile wie Halterungen bis hin zu großen architektonischen Elementen. Dank der Fortschritte in der CNC-Technologie lassen sich komplexe und hochpräzise Biegeaufgaben heute besser als je zuvor realisieren, was eine größere Gestaltungsflexibilität und schnellere Produktionszyklen ermöglicht. Darüber hinaus bieten CNC-Systeme die Möglichkeit, die Massenproduktion mit minimalen Abweichungen zu bewältigen, wodurch eine gleichbleibende Qualität über große Chargen hinweg gewährleistet wird.
sheet metal bending

Vorteile der Biegetechnik

Die Metallumformung ist aufgrund ihrer besonderen Vorteile in zahlreichen Branchen unverzichtbar:

  • Kosteneffizienz: Durch das Biegen von Metall lassen sich der Bedarf an zahlreichen Einzelteilen und Schweißnähten reduzieren, wodurch Arbeits- und Materialkosten minimiert werden. Durch die Vereinfachung der Konstruktionen zu einzelnen, durchgehenden Teilen trägt dies dazu bei, die Montagezeit und die Gesamtkosten des Projekts zu senken.
  • Erhöhte Stärke: Durch das Biegen von Metall wird dessen Festigkeit entlang der Biegung erhöht, wodurch die fertigen Teile langlebiger werden und höheren Belastungen standhalten können. Diese inhärente Verstärkung ermöglicht leichtere und dünnere Konstruktionen, ohne die strukturelle Integrität zu beeinträchtigen.
  • Präzision und Flexibilität: Modernste CNC-Biegetechnologie sorgt für hohe Präzision und Wiederholgenauigkeit und gewährleistet, dass jedes Teil die genauen Spezifikationen erfüllt. Die Vielseitigkeit beim Biegen verschiedener Metalle wie Aluminium, Stahl und Kupfer ermöglicht einen breiten Einsatz in unterschiedlichen Projekten, von Industriemaschinen bis hin zu maßgeschneiderten Automobilkomponenten.
  • Ästhetische Verbesserung: Mit Metallbiegeverfahren lassen sich klare, ansprechende Linien und Rundungen erzielen, die die Ästhetik der Teile unterstreichen. Dies ist besonders vorteilhaft bei sichtbaren Bauteilen wie Einrichtungsgegenständen und Möbeln, bei denen das Erscheinungsbild ebenso entscheidend ist wie die Funktionalität.
  • Schnelle Produktion: Die Geschwindigkeit von CNC-Biegeprozessen verkürzt die Produktionszyklen erheblich und ermöglicht so schnellere Durchlaufzeiten vom Entwurf bis zur Fertigstellung. Diese schnelle Produktionsfähigkeit ist ideal für Branchen, die schnell auf Marktanforderungen reagieren müssen.

Anwendungsbereiche von gebogenen Metallteilen

Gebogene Metallteile erfüllen vielfältige Zwecke und verwandeln Bleche in langlebige, funktionale Bauteile mit einem breiten Anwendungsspektrum:

  • Gehäuse und Einfassungen:Maßgefertigte, gebogene Gehäuse beherbergen alles von Elektronik bis hin zu Industriemaschinen und bieten Schutz und Halt, ohne dabei die Zugänglichkeit und die Ästhetik zu beeinträchtigen.


  • Halterungen und Befestigungen:Durch Präzisionsbiegen entstehen robuste Halterungen und Befestigungselemente für Montagesysteme, die für die Befestigung von Bauteilen sowohl im gewerblichen als auch im privaten Bereich unverzichtbar sind.


  • Paneele und Türen:Von ästhetischen Architekturpaneelen bis hin zu funktionalen Türen und Absperrungen – das Biegen von Metall ermöglicht die erforderliche individuelle Anpassung an spezifische Abmessungen und Designs.


  • Rahmen und Balken: Tragwerke und Träger profitieren von der Steifigkeit und Festigkeit, die das Biegen von Metall verleiht und die für tragende Konstruktionen im Bauwesen sowie für Fahrzeugrahmen unerlässlich sind.


  • Komplexe Geometrien:Moderne CNC-Biegetechnologie ermöglicht die Herstellung von Bauteilen mit komplexen Geometrien, die für moderne Konstruktionen und Anwendungen, die hohe Präzision und einzigartige Formen erfordern, von entscheidender Bedeutung sind.

Häufig gestellte Fragen

Die Kosten für das Abkanten von Blechen hängen von mehreren wesentlichen technischen und produktionstechnischen Faktoren ab, die sich auf die Rüstzeit, den Werkzeugbedarf und die Komplexität der Fertigung auswirken:

  • Anzahl der Biegungen – Mehr Biegungen erfordern zusätzliche Maschineneinrichtungen und mehr Bearbeitungszeit.
  • Materialart – Härtere Werkstoffe wie Edelstahl erfordern eine höhere Kraft und eine langsamere Bearbeitung.
  • Materialstärke – Dickere Bleche erfordern Maschinen mit höherer Tonnage und mehr Energie.
  • Teilegröße – Für größere Teile sind unter Umständen spezielle Werkzeuge und Handhabungsverfahren erforderlich.
  • Chargenmenge – Bei kleinen Chargen fallen in der Regel höhere Rüstkosten pro Einheit an.
  • Einrichtung der Werkzeuge – Maßgefertigte Stanzwerkzeuge oder komplexe Biegeabläufe erhöhen die anfänglichen Einrichtkosten.

👉 Im Allgemeinen gilt: Je höher die Komplexität, desto höher die Kosten pro Teil, während größere Stückzahlen die Stückkosten senken.

Das Biegen ist ein grundlegendes Verfahren in der Metallbearbeitung, bei dem Metall durch Krafteinwirkung – in der Regel mithilfe einer Abkantpresse oder einer ähnlichen Maschine – in die gewünschte Form gebracht wird. Dieses Verfahren ermöglicht die präzise Umformung von Metall entlang einer geraden Linie, um V-, U- oder U-Profil-Formen in Blechen herzustellen. Die eingesetzte Technologie reicht von manuellen Verfahren bis hin zu modernen CNC-Systemen (Computer Numerical Control), die eine höhere Präzision und Wiederholgenauigkeit bieten.

Beim Biegen wird ein Blech zwischen einen Stempel und einen Matrizensatz gelegt. Der Stempel drückt das Metall in den Matrizenhohlraum und biegt es so, dass es sich der Form der Matrize anpasst. Zu den wichtigsten Parametern dieses Verfahrens zählen der Biegewinkel, der Biegeradius und die aufgebrachte Biegekraft, die so eingestellt werden können, dass die endgültige Form des Metalls beeinflusst wird, ohne dessen Dicke wesentlich zu verändern.

Dieses Fertigungsverfahren ist weit verbreitet, da es die effiziente Herstellung stabiler, funktionaler Teile ermöglicht. Die Anwendungsbereiche reichen von der Fertigung kleiner Bauteile wie Halterungen bis hin zu großen architektonischen Elementen. Dank der Fortschritte in der CNC-Technologie lassen sich komplexe und hochpräzise Biegevorgänge heute besser denn je realisieren, was eine größere Gestaltungsflexibilität und schnellere Produktionszyklen ermöglicht.

Die Entscheidung zwischen Biegen und Schweißen hängt von den spezifischen Anforderungen eines Projekts ab, darunter Festigkeit, Ästhetik, Produktionsgeschwindigkeit und Kosten. Das Biegen wird oft aufgrund seiner Fähigkeit bevorzugt, saubere, durchgehende Linien ohne Nähte oder Fugen zu erzeugen, was sowohl die strukturelle Integrität als auch die optische Attraktivität eines Bauteils verbessern kann. Diese Methode ist zudem in der Regel schneller und kostengünstiger als das Schweißen, da sie den Bedarf an zusätzlichen Materialien wie Schweißzusätzen reduziert und keine Energiekosten für Schweißgeräte verursacht.

Andererseits ist das Schweißen unverzichtbar, wenn komplexe Formen oder Abmessungen erforderlich sind, die über die Möglichkeiten von Biegeverfahren hinausgehen. Es ermöglicht das Verbinden unterschiedlicher Werkstoffe und den Bau von Tragwerken, die mit Biegeverfahren allein nicht realisierbar sind. Das Schweißen bietet zudem die erforderliche Festigkeit für anspruchsvolle Anwendungen, beispielsweise in der Schwerindustrie und im Stahlbau.

Die typische Vorlaufzeit für die Fertigung von gebogenen Blechteilen kann je nach verschiedenen Faktoren erheblich variieren, darunter die Komplexität der Teile, das Auftragsvolumen, die Art des verwendeten Metalls und die aktuelle Auslastung der Fertigungsstätte. Im Allgemeinen lassen sich einfachere Biegevorgänge mit Standardwerkstoffen relativ schnell, oft innerhalb weniger Tage, abschließen. Für Standardaufträge mit unkomplizierten Spezifikationen bietet YP-MFG eine Bearbeitungszeit von 3 bis 5 Werktagen an.

Bei komplexeren Teilen, die mehrere Biegungen, spezielle Werkstoffe oder Oberflächenbehandlungen erfordern, kann der Prozess jedoch länger dauern. Projekte, die maßgeschneiderte Werkzeuge oder umfangreiche Konstruktionsarbeiten vor der Produktion erfordern, können die Vorlaufzeiten weiter verlängern, möglicherweise auf mehrere Wochen. Darüber hinaus spielen die Effizienz der CNC-Biegeanlagen und die Kapazität des Fertigungssystems eine entscheidende Rolle bei der Bestimmung der Produktionsgeschwindigkeit.

YP-MFG bietet gegen Aufpreis Express-Dienstleistungen für Projekte an, die eine schnellere Abwicklung erfordern. Eine frühzeitige Abstimmung mit dem Dienstleister bereits in der Entwurfsphase kann dazu beitragen, dass die Zeitvorgaben eingehalten und mögliche Verzögerungen effektiv bewältigt werden.

Die Toleranz von Biegeteilen bezieht sich auf die zulässige Abweichung von den vorgegebenen Maßen, die während des Biegeprozesses auftreten kann. Diese Toleranzen sind entscheidend dafür, dass die Teile ordnungsgemäß in die vorgesehene Baugruppe passen und ihre Funktion wie erwartet erfüllen.

Beim standardmäßigen Biegen von Blechen liegen die Toleranzen in der Regel zwischen ±0,1 mm und ±0,5 mm. Allerdings können die konkreten Toleranzen je nach verschiedenen Faktoren variieren, darunter die Art des Metalls, die Dicke des Blechs und die Komplexität der Bauteilkonstruktion. Dünnere Metalle können größere Schwankungen aufweisen, da sie flexibler sind und anfälliger für Rückfederung – ein Phänomen, bei dem das Metall nach dem Biegen versucht, in seine ursprüngliche Form zurückzukehren.

Moderne CNC-Biegemaschinen können durch die präzise Steuerung des Biegewinkels und der Biegeposition sehr genaue Toleranzen erzielen. Bei kritischen Anwendungen, die extrem hohe Präzision erfordern, wie beispielsweise in der Luft- und Raumfahrt oder bei medizinischen Geräten, können die Toleranzen sogar noch enger sein und liegen häufig im Bereich von ±0,01 mm bis ±0,1 mm.

YP-MFG wählt die Biegeverfahren und Werkzeuge sorgfältig aus, um die für die jeweilige Anwendung erforderlichen Toleranzen einzuhalten und so eine optimale Leistung und Passgenauigkeit der gebogenen Teile zu gewährleisten.

Stanzspuren an gebogenen Metallteilen sind in der Metallbearbeitung oft ein Problem, da sie sich potenziell auf das Erscheinungsbild und die Unversehrtheit des Endprodukts auswirken können. Bei diesen Spuren handelt es sich um Abdrücke oder Abriebspuren, die die Stanzform während des Biegevorgangs auf der Metalloberfläche hinterlässt. Ob Stanzspuren an den fertigen Teilen sichtbar sind, hängt von mehreren Faktoren ab, darunter die Art des Metalls, der Zustand der Biegewerkzeuge und die verwendeten Biegetechniken.

Weiche Metalle wie Aluminium neigen eher dazu, Stanzspuren zu zeigen, da sie leichter eingedrückt oder zerkratzt werden können. Durch den Einsatz gut gewarteter Werkzeuge und das Anbringen von Schutzfolien während des Biegevorgangs lassen sich diese Spuren jedoch minimieren. Darüber hinaus können Hersteller Gummi- oder Urethanpolster einsetzen, die als Puffer zwischen der Matrize und dem Metall dienen und so die Wahrscheinlichkeit von Abdrücken deutlich verringern.

Bei Anwendungen, bei denen die Ästhetik eine entscheidende Rolle spielt, können Nachbearbeitungsschritte wie Schleifen, Polieren oder Lackieren eingesetzt werden, um sichtbare Prägeabdrücke zu beseitigen. Auch wenn Prägeabdrücke ein Problem darstellen können, stehen somit verschiedene Strategien und Techniken zur Verfügung, um ihr Auftreten an gebogenen Metallteilen zu kontrollieren und zu mindern.

Ja, es gibt eine maximale Dicke für Bleche, die gebogen werden können, die weitgehend vom Typ der verwendeten Abkantpresse und den Materialeigenschaften des Metalls abhängt. Im Allgemeinen wird die Fähigkeit zum Biegen von Blechen durch die Tonnage der Abkantpresse und die Länge der Biegung bestimmt. Maschinen mit höherer Tonnage können dickere Materialien verarbeiten, doch gibt es praktische Grenzen, die von der Metallart und dem gewünschten Biegewinkel abhängen.

Bei gängigen Werkstoffen wie Aluminium und Baustahl können viele Standard-Abkantpressen Bleche mit einer Dicke von bis zu etwa 0,5 Zoll (12,7 mm) biegen. Bei zäheren Werkstoffen wie Edelstahl verringert sich die maximale Dicke jedoch in der Regel aufgrund der höheren Zugfestigkeit des Materials, wodurch zum Biegen mehr Kraft erforderlich ist. Bei diesen Metallarten kann die Dicke auf etwa 0,375 Zoll (9,5 mm) begrenzt sein.

Es ist außerdem wichtig, den Biegeradius zu berücksichtigen; dickere Metalle erfordern einen größeren Radius, um Risse oder Brüche während des Biegevorgangs zu vermeiden. Hersteller müssen die Maschinenleistung, die Materialeigenschaften und die Konstruktionsanforderungen gegeneinander abwägen, um die maximal mögliche Dicke für ein bestimmtes Biegeprojekt zu ermitteln.

Unter den in der Fertigung häufig verwendeten Metallen weist Edelstahl in der Regel die höchste Biegefestigkeit auf. Diese Biegefestigkeit ist in erster Linie auf seine hohe Zugfestigkeit und Härte zurückzuführen, die es im Vergleich zu Metallen wie Aluminium oder Baustahl schwieriger machen, ihn zu verformen. Die Zusammensetzung von Edelstahl, die erhebliche Mengen an Chrom und Nickel enthält, sorgt nicht nur für eine hervorragende Korrosionsbeständigkeit, sondern trägt auch zu seiner Steifigkeit und Langlebigkeit bei.

Die hohe Biegefestigkeit von Edelstahl erfordert mehr Kraft beim Umformen, was häufig den Einsatz von Abkantpressen mit höherer Presskraft erforderlich macht. Darüber hinaus müssen aufgrund seiner hohen Festigkeit geeignete Werkzeuge und Verfahren eingesetzt werden, um Schäden an der Maschine oder am Werkstück selbst, wie beispielsweise Risse oder Sprödigkeit an der Biegestelle, zu vermeiden.

Aufgrund dieser Eigenschaft eignet sich Edelstahl ideal für Anwendungen, bei denen strukturelle Integrität und Langlebigkeit von entscheidender Bedeutung sind, wie beispielsweise bei medizinischen Geräten, Anlagen zur Lebensmittelverarbeitung und im Schiffsbau . Die erschwerte Biegbarkeit kann jedoch auch zu höheren Herstellungskosten und komplexeren Verarbeitungsanforderungen führen.

Die Biegevorschrift für Bleche besagt, dass der Mindestbiegeradius der Blechdicke entsprechen sollte. Beträgt die Blechdicke beispielsweise 1 mm, sollte der kleinste zulässige Biegeradius ebenfalls 1 mm betragen. Dies gewährleistet ein korrektes Biegen, ohne die Materialintegrität zu beeinträchtigen.
Zu den gängigen Verfahren des Blechbiegens gehören das Luftbiegen, das Tiefbiegen, das Prägen, das Walzenbiegen und das V-Biegen. Beim Luftbiegen wird das Metall mit einem Stempel geformt, der den Boden der Matrize nicht berührt, was Flexibilität bei den Biegewinkeln ermöglicht. Das Tiefbiegen sorgt für präzisere Winkel, indem das Material in die Matrize gedrückt wird, während beim Prägen das Metall für exakte Biegungen zusammengedrückt wird. Das Walzbiegen wird zur Erzeugung von Kurven oder kreisförmigen Formen eingesetzt, und beim V-Biegen wird eine V-förmige Matrize für das effiziente Biegen verschiedener Winkel verwendet. Die Wahl der jeweiligen Methode richtet sich nach den spezifischen Materialeigenschaften, der Dicke und dem gewünschten Biegewinkel, um optimale Ergebnisse zu erzielen.
Aluminium gilt häufig als das am einfachsten zu biegende Blech, da es weich und duktil ist, was eine einfachere Bearbeitung ermöglicht. Dünne Aluminiumbleche lassen sich mit minimalem Kraftaufwand biegen, was sie ideal für verschiedene Anwendungen macht, darunter die Fertigung und den Prototypenbau. Darüber hinaus verbessert die Rissbeständigkeit von Aluminium beim Biegen seine Verarbeitbarkeit, was es zu einer beliebten Wahl sowohl bei Herstellern als auch bei Heimwerkern macht.
Ja, Sie können individuelle Biegewinkel anfordern, die genau auf Ihre spezifischen Projektanforderungen zugeschnitten sind. Wir bieten flexible Biegelösungen , die verschiedene Winkel und Abmessungen berücksichtigen und sich Ihren Bedürfnissen anpassen. Unser Team arbeitet eng mit Ihnen zusammen, um sicherzustellen, dass das Endprodukt genau Ihren Vorgaben entspricht.
YP-MFG gewährleistet hohe Qualität durch den Einsatz modernster CNC-Biegetechnologie, die Präzision und Gleichmäßigkeit bei jeder gefertigten Komponente sicherstellt. Unser Prozess umfasst strenge Kontrollen in mehreren Phasen, bei denen die Maßgenauigkeit und die Ausrichtung überprüft werden. Darüber hinaus halten wir uns an strenge Branchenstandards, wodurch gewährleistet wird, dass jedes gebogene Teil für den vorgesehenen Einsatzzweck langlebig und zuverlässig ist.

Laserschneiden
Ressourcen

res1
YP-MFG x Rennteam Stuttgart: Innovative Zusammenarbeit im Bereich Rennwagenbau
20. Dezember 2023
res2
YP-MFG x Rennteam Stuttgart: Innovative Zusammenarbeit im Bereich Rennwagenbau
20. Dezember 2023
YPMFG x Rennteam Stuttgart
YP-MFG x Rennteam Stuttgart: Innovative Zusammenarbeit im Bereich Rennwagenbau
20. Dezember 2023
Probieren Sie YP-MFG aus
jetzt, kostenlos