
 Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese
Respuesta rápida:
Las piezas mecanizadas por CNC son componentes de precisión fabricados mediante fresado, torneado, rectificado o taladrado controlados por ordenador. A diferencia de las piezas de fundición o estampadas, Mecanizado CNC alcanza tolerancias que suelen oscilar entre ±0,01 mm y ±0,05 mm, dependiendo de la operación y del material. Antes de realizar un pedido, los compradores deben confirmar el tipo de material, las especificaciones de tolerancia, el acabado superficial y si el taller puede cumplir con sus requisitos específicos especificaciones técnicas. Hacer bien estos aspectos fundamentales evita tener que volver a trabajar en los productos, los lotes rechazados y los costosos cambios en la programación.
Muchos equipos de compras subestiman cómo un plano de piezas impreciso puede encarecer el coste de un proyecto. A continuación se ofrece una lista de comprobación práctica para verificar tus requisitos antes de enviar un solución a medida solicitud a un Fabricante de piezas CNC.
Qué son las piezas mecanizadas con CNC y cómo se fabrican
Las piezas CNC se obtienen mediante procesos sustractivos: una máquina herramienta retira material de un bloque o una barra sólida hasta alcanzar la geometría final. Los dos métodos más habituales son Fresado CNC (de tres a cinco ejes) y Torneado CNC en un torno.
Los componentes complejos suelen combinar ambas técnicas. Un cuerpo torneado con cavidades fresadas, por ejemplo, requiere un centro de torneado-fresado o dos montajes distintos. El número de montajes influye directamente en el tiempo de ciclo, el coste de los dispositivos de sujeción y el riesgo de que se acumulen errores de tolerancia.
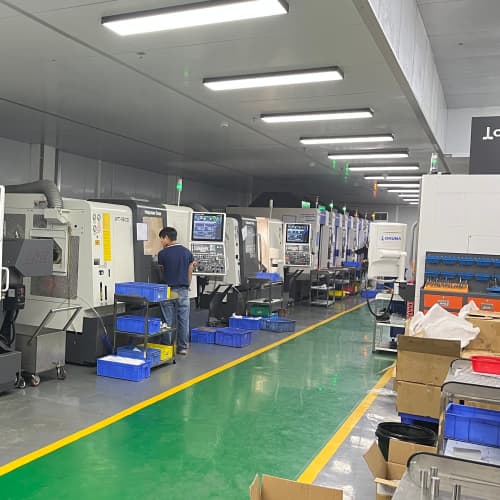
YPMFG gestiona proyectos que abarcan el torneado, el fresado y el rectificado, por lo que una misma pieza puede pasar por varias máquinas sin necesidad de traspasos externos. Esa ruta interna reduce la probabilidad de que se produzcan desviaciones dimensionales entre operaciones.
Factores clave que hay que tener en cuenta antes de adquirir piezas mecanizadas con CNC
La tabla siguiente recoge los parámetros que suelen ser motivo de desacuerdo entre compradores y tiendas.
Si en un plano falta alguno de estos datos, el taller hará suposiciones. Esas suposiciones pueden alterar sutilmente tu criterios de selección y acaban costando más de lo que habría ahorrado una revisión técnica de una hora.
Errores habituales que aumentan los costes y el riesgo de entrega
El problema más frecuente es especificar una tolerancia excesiva en características no críticas. Mantener una tolerancia de ±0,005 mm en un borde decorativo cuesta mucho más que una tolerancia de ±0,1 mm, y la ventaja funcional suele ser nula.
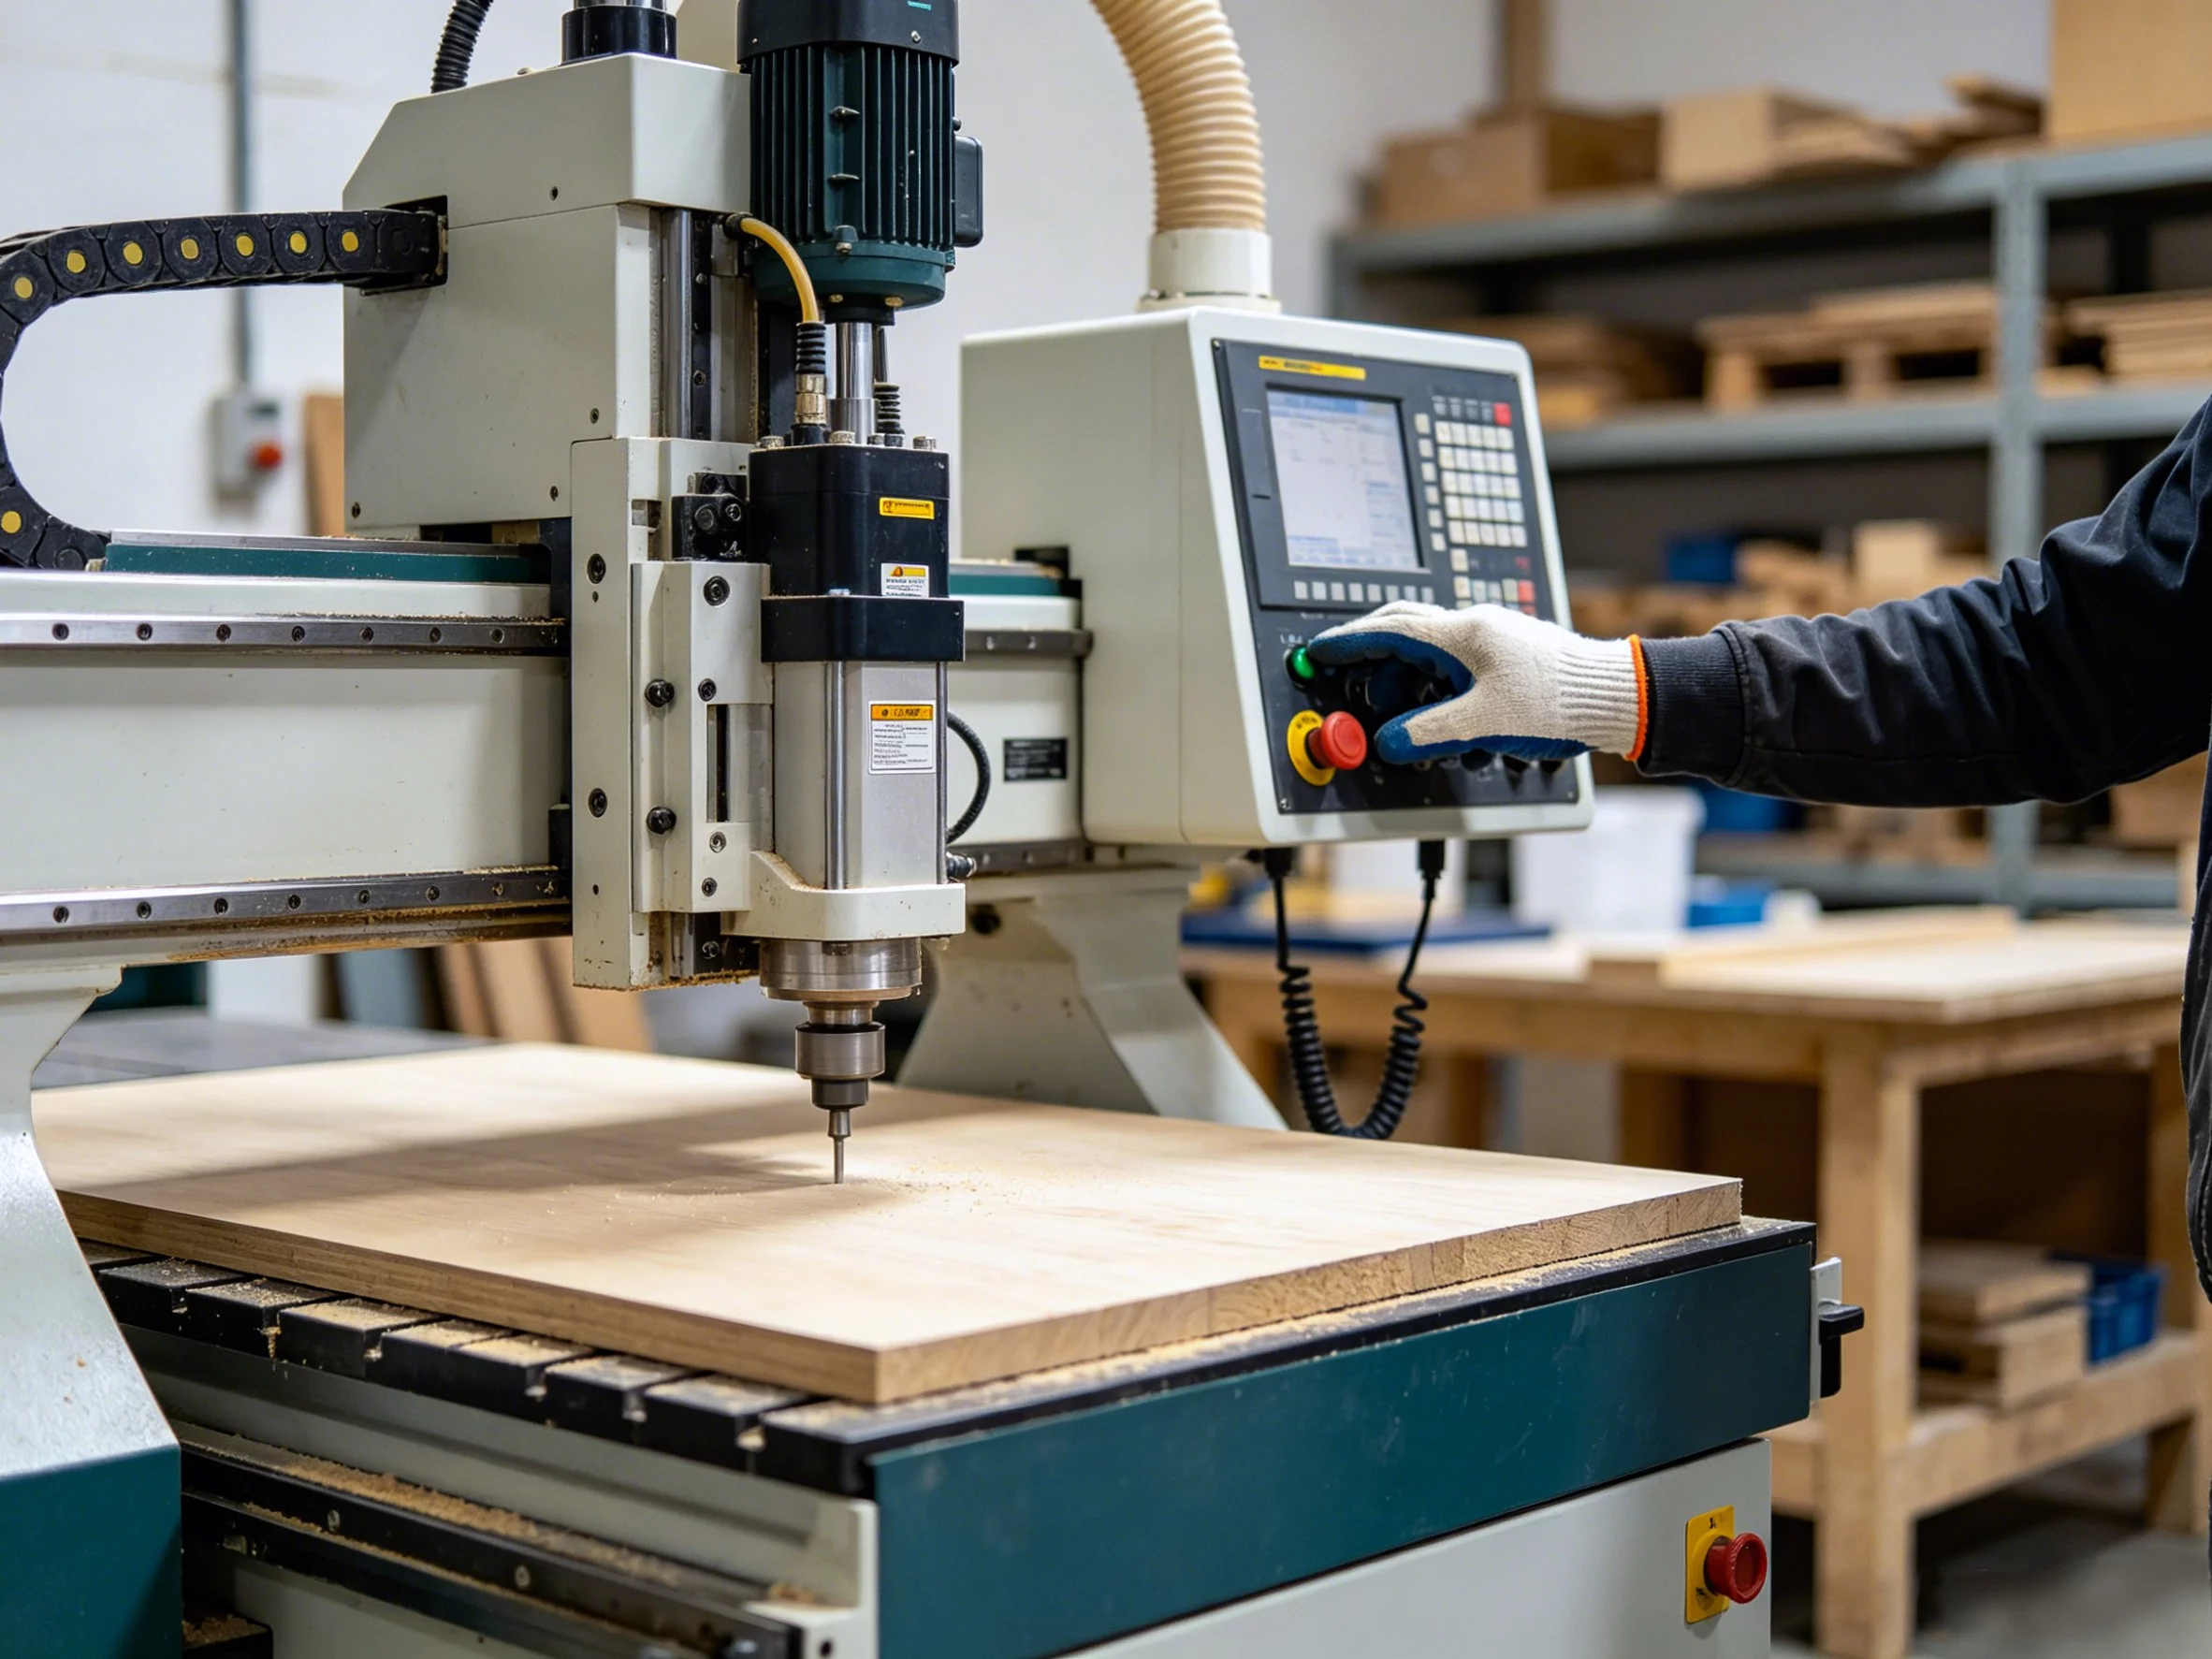
Otro error habitual es indicar un nombre genérico del material sin especificar el grado. «Acero inoxidable» puede referirse al 304, al 316L, al 17-4 PH o al 2205. Cada uno de ellos presenta diferentes características de mecanizabilidad, dureza y coste. Especificar el tipo desde el principio permite al taller elaborar un presupuesto preciso y evitar sustituciones a mitad de la producción.
Un tercer error es no solicitar inspección del primer artículo antes de la producción en serie. YPMFG suele programar una prueba FAI para las nuevas referencias, con el fin de documentar los datos relativos a las dimensiones, los materiales y el acabado superficial antes de proceder al corte del lote completo.
Preguntas prácticas antes de realizar el pedido
¿Necesito un certificado de materiales específico para mi solicitud?
En aplicaciones reguladas o críticas para la seguridad, solicita un informe de ensayo de fábrica (MTR) o la trazabilidad del número de lote. Para usos mecánicos generales, suele bastar con una declaración de calidad estándar del proveedor. Confirma el nivel que realmente exige tu cliente final.
¿Cuántas configuraciones necesitará mi pieza? ¿Influye eso en el plazo de entrega?
Cada configuración adicional aumenta el tiempo de alineación de los soportes y el riesgo de que se produzcan errores acumulativos. Pregunta en el taller cuántas operaciones están previstas y si hay alguna centro de fresado y torneado puede fabricar la pieza con menos cambios de configuración.
¿Cuál es la cantidad mínima de pedido? ¿Puedo probarlo con una muestra?
La mayoría de los talleres de CNC fabrican un único prototipo, pero los costes de utillaje y programación son fijos. Solicita un prueba de muestra antes de dar el paso a la producción en serie, para que puedas comprobar el ajuste, el funcionamiento y el acabado.
¿Cómo debo embalar las piezas terminadas para evitar que se dañe su superficie?
Especifique el embalaje individual en bolsas de polietileno, separadores de espuma o envoltura anticorrosiva para las piezas ferrosas. Confirme por escrito el método de embalaje antes de que el envío salga de la planta.
Cómo elegir al socio adecuado para el mecanizado CNC
El socio adecuado se adapta a tus límites de tolerancia, gama de materiales y volumen de producción sin obligarte a seguir un proceso estándar para todos los casos. Envíanos tus planos, Mecanizado CNC requisitos y la cantidad prevista a YPMFG para que se realice una revisión técnica. El equipo señalará cualquier indicación ambigua, sugerirá tolerancias que concilien el coste y la funcionalidad, y confirmará si su escenario de aplicación requiere un tratamiento térmico adicional o trabajos de mecanizado posteriores. Un ciclo de revisión breve ahorra ahora semanas de trabajo de rectificación posterior.






