Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
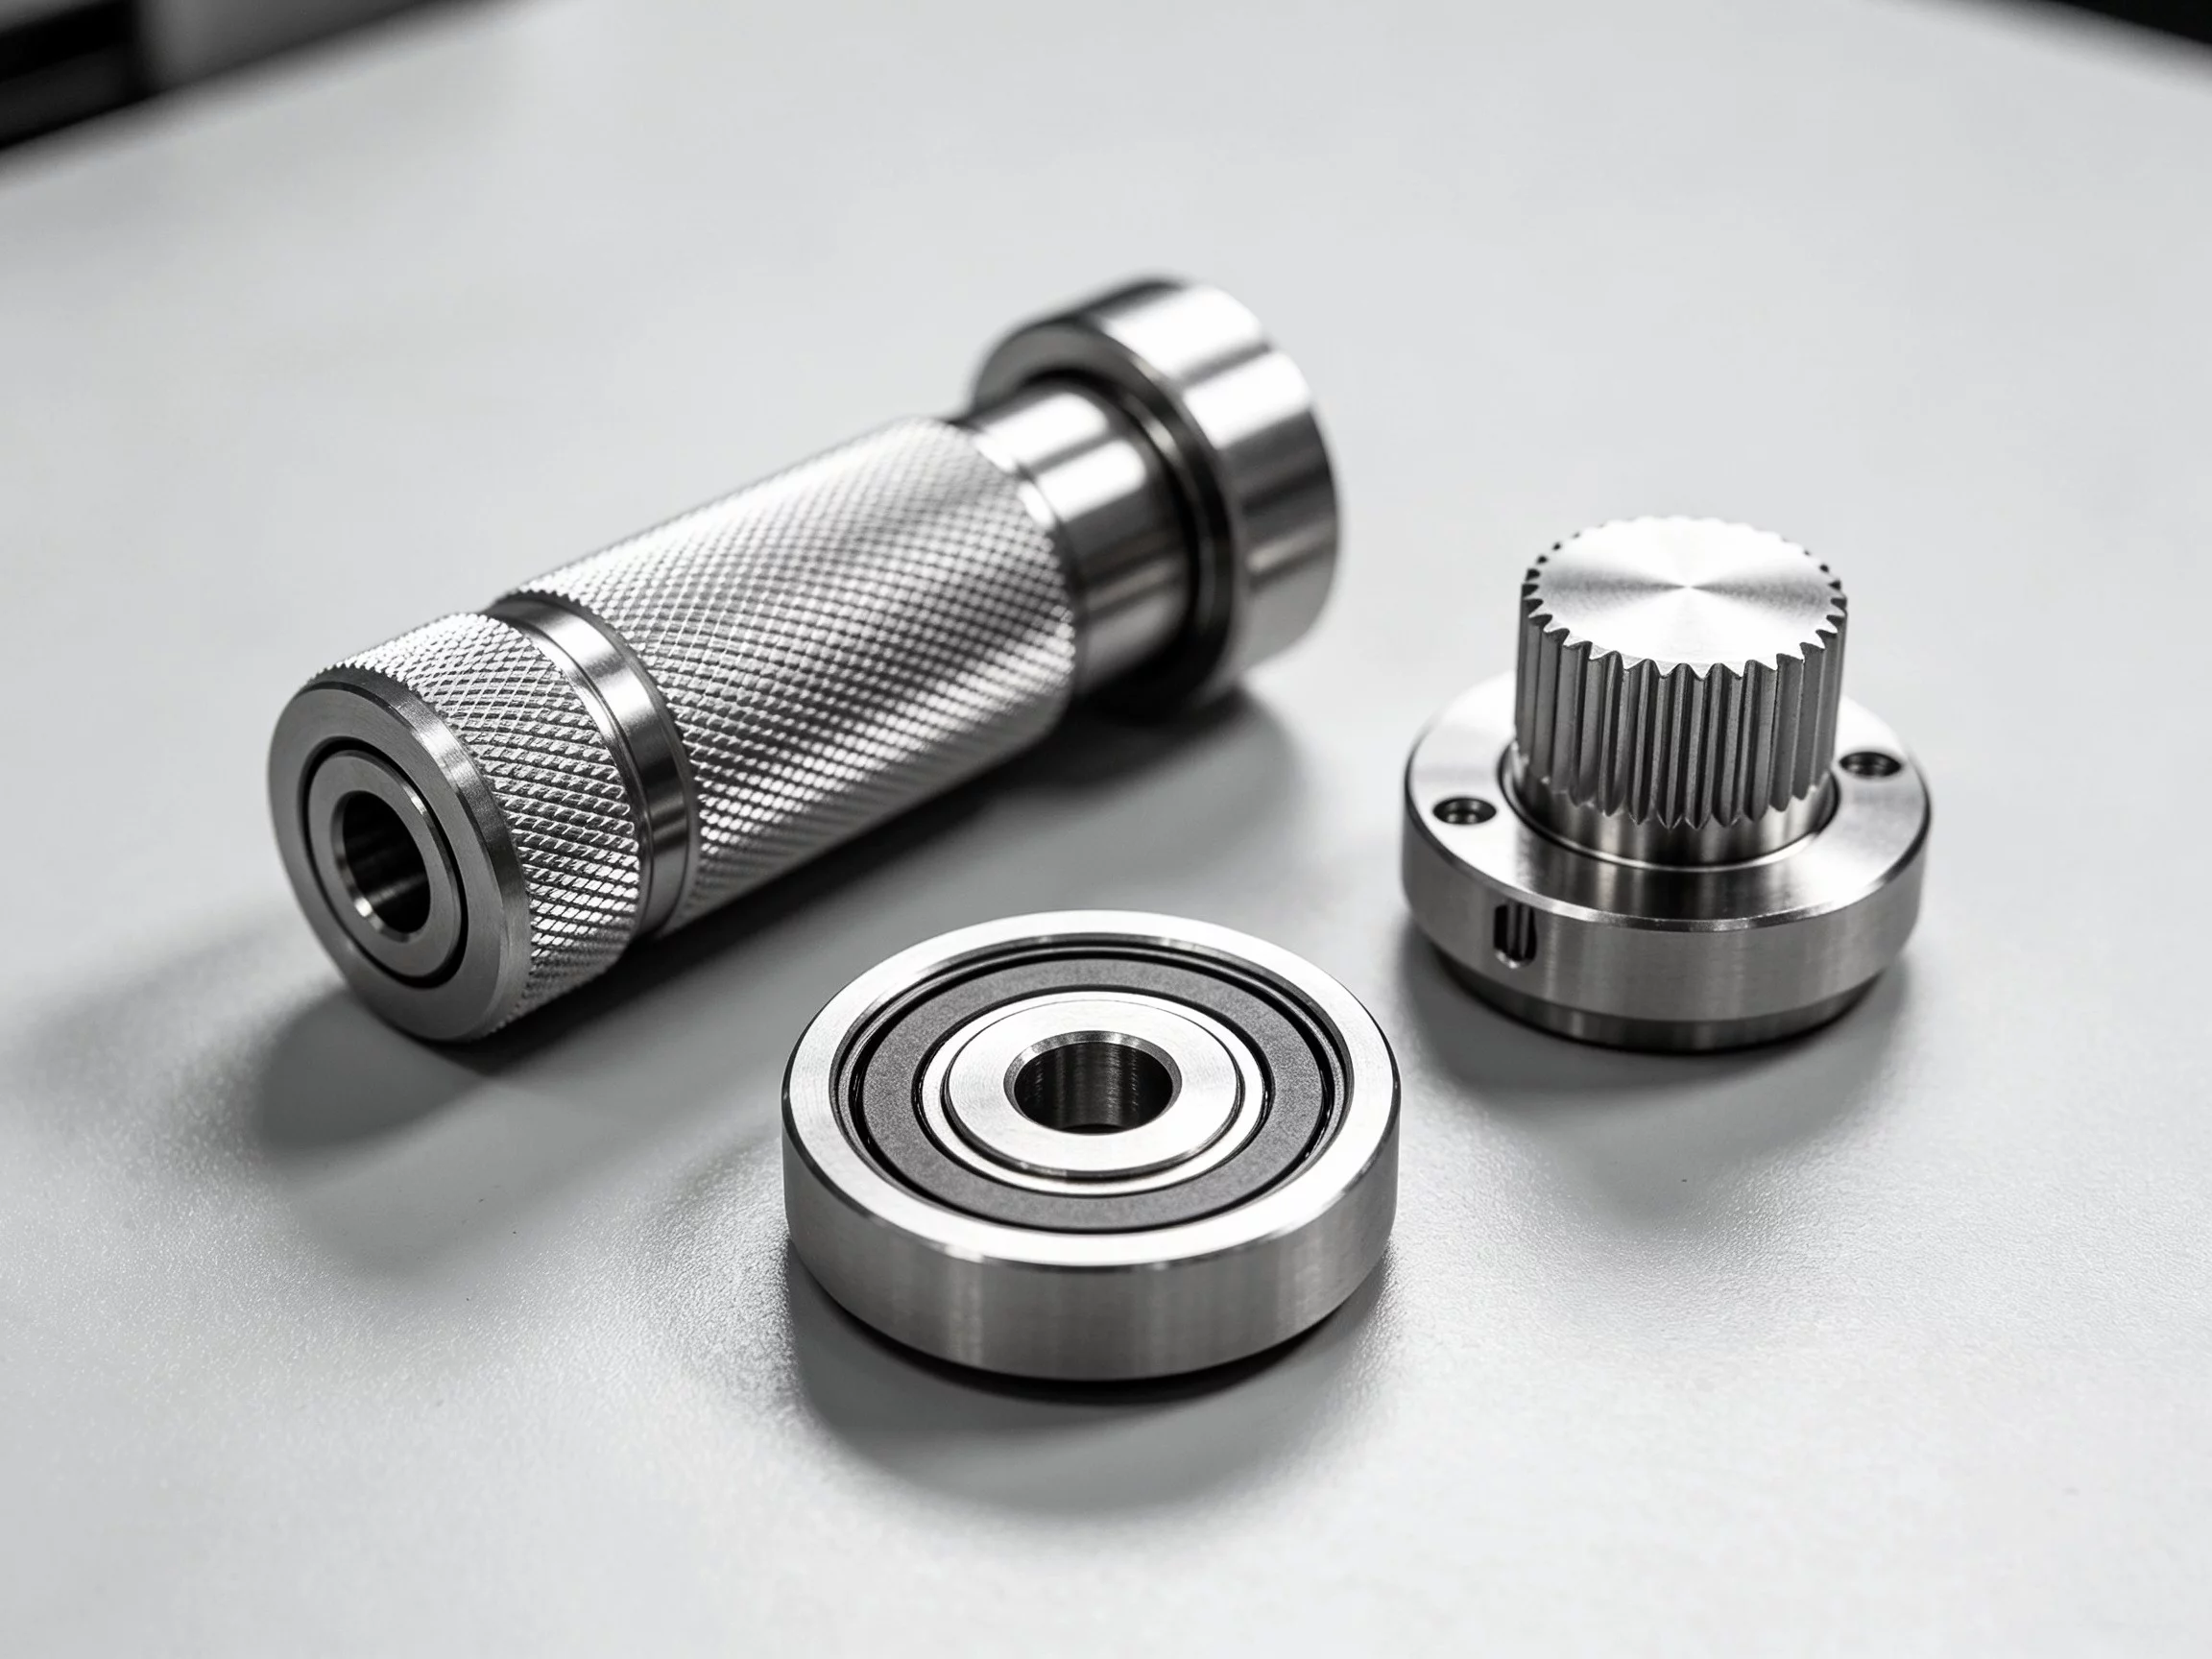
Черное анодирование — это обработка поверхности после механической обработки, применяемая к алюминиевым деталям, изготовленным на станках с ЧПУ. В ходе этого процесса на поверхности образуется тонкий керамический оксидный слой, толщина которого обычно составляет от 10 до 40 микрометров; он обеспечивает защиту от коррозии, повышает твердость поверхности и придает ей однородный матовый или глянцевый черный вид. В отличие от окраски или гальваники, это покрытие прочно сцепляется с основным металлом, поэтому при нормальной эксплуатации оно не отслаивается и не трескается. Для Обработка деталей на станках с ЧПУ, чёрное анодирование по-прежнему остаётся одним из самых востребованных виды отделки поверхностей в аэрокосмической отрасли, при производстве корпусов для электронных устройств и промышленного оборудования.
Если вы указываете с чёрным анодированным покрытием детали на обработанный на станке с ЧПУ При изготовлении деталей по чертежу некоторые решения сопряжены с реальным риском возникновения затрат: марка сплава, класс анодирования, толщина пленки, а также подход к выполнению резьбовых элементов или деталей с узкими допусками. Ошибка в любом из этих аспектов может привести к необходимости доработки, что приведет к задержке на несколько недель и непредвиденным расходам.
Как черное анодирование влияет на обработанную деталь
При чёрном анодировании самый внешний слой алюминия преобразуется в оксид алюминия под действием электрохимической ванны. В результате получается твёрдое пористое керамическое покрытие, которое герметично закрывает поверхность, фиксируя цвет и предотвращая проникновение влаги. Для алюминиевые детали, изготовленные с использованием ЧПУ, этот слой, как правило, приводит к увеличению размеров на один–три микрометра на каждую анодированную поверхность.
Этот небольшой прирост может привести к превышению суммарного допуска при плотном соединении. Диаметр отверстия, указанный как 10,00 мм, после анодирования может увеличиться примерно до 10,02 мм, что может привести к заклиниванию сопрягаемого вала. Поэтому перед нанесением покрытия обработанную деталь необходимо изготовить с небольшим недомером.
Процесс послеобработки При планировании необходимо учитывать этот рост уже на этапе первой доработки чертежа в CAD. Резьбовые отверстия, прессовые соединения и отверстия с узкими допусками — для всех них необходимо заложить компенсацию в чертеж до того, как деталь поступит на станок.
В приведенной ниже таблице представлено сравнение черного анодирования с другими видами отделки, которые часто указывают покупатели:

Из таблицы видно, что чёрное анодирование занимает среднее положение в диапазоне «цена-качество». Выберите твердое анодирование когда деталь подвергается постоянному абразивному воздействию; стандартная Анодирование типа II позволяет удовлетворить большинство потребностей в области косметической отделки и защиты от коррозии без дополнительных этапов обработки.
Основные технические характеристики, которые необходимо уточнить перед оформлением заказа
Перед выпуском Обработка деталей на станках с ЧПУ Перед нанесением чёрного анодированного покрытия просмотрите данный контрольный список вместе со специалистом по отделке или производителем:
Марка сплава: Алюминий марок 6061-T6 и 7075-T6 подвергается анодированию с одинаковыми результатами. У алюминия марки 5052 могут наблюдаться незначительные различия в цвете от партии к партии.
Курс по анодированию: Тип II (стандартный) и тип III (усиленный) отличаются плотностью тока и циклами промывки.
Толщина пленки: Укажите минимальное и целевое значение, например, минимальное — 20 мкм, целевое — 30 мкм.
Справочник цветов: Предоставьте физический образец или укажите стандарт, например MIL-DTL-5541, либо образец, соответствующий оттенку Pantone.
Резьбовые и припасочные элементы: Отметьте, какие отверстия замаскированы, а для каких требуется компенсация размеров.
Метод герметизации: Стандартным является уплотнение погружного типа при 90 °C; уплотнение парового типа может привести к изменению размеров на долю микрона.
Технические условия анодирования На чертеже должна быть указана ссылка на применимый стандарт, например ASTM B1621 или AMS 2339, чтобы у исполнителя не было возможности для интерпретации.
YPMFG проверяет поступающие чертежи на наличие указаний по анодированию и выявляет потенциальные конфликты допусков до начала механической обработки. Этот этап позволяет выявить несоответствие размеров или незамаскированную резьбу до того, как деталь поступит на линию анодирования, что снижает вероятность брака партии.
Часто задаваемые вопросы о деталях с ЧПУ с черным анодированным покрытием
Изменит ли чёрное анодирование размеры моей детали?
Да. Следует учитывать приращение размеров примерно на один–два микрометра на каждую анодированную поверхность. Перед передачей чертежа на обработку обновите в вашей CAD-модели критические размеры, определяющие посадку.
Можно ли за один проход провести анодирование сборки из различных материалов?
Нет. Черное анодирование — это процесс, применимый исключительно к алюминию. Детали из стали, меди или полимеров необходимо разобрать и обработать отдельно, а затем собрать обратно.
Как долго служит чёрное анодированное покрытие?
Правильно нанесенная пленка типа II на алюминии 6061 может прослужить более десяти лет при эксплуатации на открытом воздухе. В условиях сильной щелочности или кислотности покрытие будет разрушаться быстрее, поэтому необходимо проверить химический состав среды, в которой будет эксплуатироваться изделие.
Черное анодирование — это то же самое, что черное оксидирование стали?
Нет. Черный оксид — это тонкое конверсионное покрытие, наносимое на железо и сталь. При анодировании на алюминиевой основе образуется керамический слой. Эти два процесса различаются по химическому составу, толщине и долговечности.
Выбор подходящего вида отделки для вашей следующей детали
Правая сторона отделка поверхности Решение зависит от условий эксплуатации детали, функциональных допусков и требований к внешнему виду. Краткий технический анализ чертежа позволяет выявить несоответствие допусков или несовместимость сплавов ещё до начала резки, что позволяет избежать полного цикла доработки.
Вы можете отправить свой обработанный на станке с ЧПУ чертежи деталей и требования к анодированию в YPMFG для проверки технического задания. Команда подтвердит пригодность сплава, предложит значения компенсации допусков и укажет любые обработка на станках с ЧПУ по индивидуальному заказу шаги, необходимые для достижения вашей допуск на окончательную обработку с первого раза. Для первоначальной проверки минимальный объем заказа не требуется.