
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
При литье под давлением расплавленный металл под высоким давлением впрыскивается в стальную форму, что позволяет получать детали с постоянными характеристиками в больших объемах. Этот метод подходит для серий от десятков тысяч до миллионов мелких деталей. Однако существуют и значительные недостатки: высокая стоимость пресс-форм, ограниченный выбор материалов (только цветные сплавы), а также невозможность надежного воспроизведения мелких деталей размером менее 0,5 мм. Если ваш объём производства небольшой или деталь требует жестких допусков и сложной внутренней геометрии, Обработка на станках с ЧПУ часто является более практичным решением. Правильный выбор зависит от объема, материала, требования к допуску, а также совокупные затраты на протяжении всего жизненного цикла.
Большинство покупателей сначала сталкиваются с Литье под давлением против обработки на станках с ЧПУ Вопрос, возникающий на этапе разработки прототипа или мелкосерийного производства. Команда разработчиков продукта проектирует корпус или кронштейн, и следующий практический вопрос заключается в том, как изготовить 100 таких деталей по сравнению со 100 000. Эта единственная цифра кардинально меняет бюджет на изготовление пресс-форм, сроки выполнения заказа и достижимое качество деталей — и на ранних этапах это легко недооценить.
Что на самом деле представляет собой литье под давлением
При литье под давлением расплавленный цинк, алюминий, магний или медный сплав впрыскивается в форму из закаленной стали под давлением от 25 до 250 МПа. Металл затвердевает за доли секунды, заполняя тонкостенные участки, которые было бы нецелесообразно изготавливать механической обработкой из цельного блока. Как только форма запущена в производство, процесс становится быстрым и воспроизводимым.
Однако изготовление каждой формы обходится дорого и занимает несколько недель. Внесение изменений в конструкцию после резки стали сопряжено с реальными затратами. Выбор материала ограничивается цветными сплавами, а такие внутренние элементы, как глубокие полости или тонкие ребра, требуют тщательного проектирования литниковых каналов и разгрузочных отверстий с самого начала.
Когда литье под давлением предпочтительнее деталей, изготовленных на станках с ЧПУ
Деталь, изготовленная методом литья под давлением, позволяет снизить удельную себестоимость при крупных партиях, но инвестиции в оборудование переносит финансовый риск на раннюю стадию проекта. Если проектная документация все еще находится в стадии доработки, этот риск трудно компенсировать.
##: технические характеристики, которые необходимо проверить перед принятием решения о производстве детали, изготовленной методом литья под давлением
Прежде чем передать чертеж литья под давлением поставщику, необходимо убедиться в следующем:
Диапазон толщины стенок. Большинство алюминиевых сплавов позволяют получать отливки с чистотой поверхности от 0,5 до 4 мм. При толщине менее 0,5 мм риск появления пор и усадки резко возрастает.
Углы наклона. Для беспроблемного извлечения из пресс-формы на боковых поверхностях необходимо предусмотреть наклон от 0,5° до 3°.
Класс допуска. Укажите стандарт ISO 2062 или эквивалентный ему. Не следует предполагать, что допуск ±0,1 мм одинаково применим ко всем элементам.
Сплав и состояние. Убедитесь, что марка сплава и состояние термообработки соответствуют вашим требования к прочности и коррозионной стойкости для среды обслуживания.
Отделка поверхности. Поверхность после литья обычно имеет шероховатость Ra 3,2–6,3 мкм. Если для сопрягаемой поверхности требуется более высокая точность, следует предусмотреть в бюджете средства на дополнительную механическую обработку.
YPMFG может рассмотреть вашу Технические условия литья под давлением а также выявить проблемы, связанные с геометрией флажка, уклоном или допусками, прежде чем приступить к резке штампа.
Ошибки, которые обходятся покупателям дороже
Три ошибки постоянно встречаются в закупка литья под давлением:
Разработка с расчетом на большие объемы с самого начала. Изготовление дорогостоящей стальной матрицы на этапе прототипирования приводит к фиксации геометрии и ненужным затратам на инструмент для конструкции, которая может измениться.
Пропуск этапа испытания пресс-формы. Недорогая резиновая форма или пробная заготовка, напечатанная на 3D-принтере, позволяет проверить расположение линий разъема, вентиляционных отверстий и поведение облоя до изготовления окончательной стальной формы.
При условии отсутствия постобработки. Даже хорошо спроектированное литье, как правило, требует удаления заусенцев, механической обработки важных поверхностей или придания поверхности необходимой гладкости. С самого начала следует заложить эти операции в спецификацию.
Как обработка на станках с ЧПУ позволяет решать задачи, с которыми не справляется литье под давлением
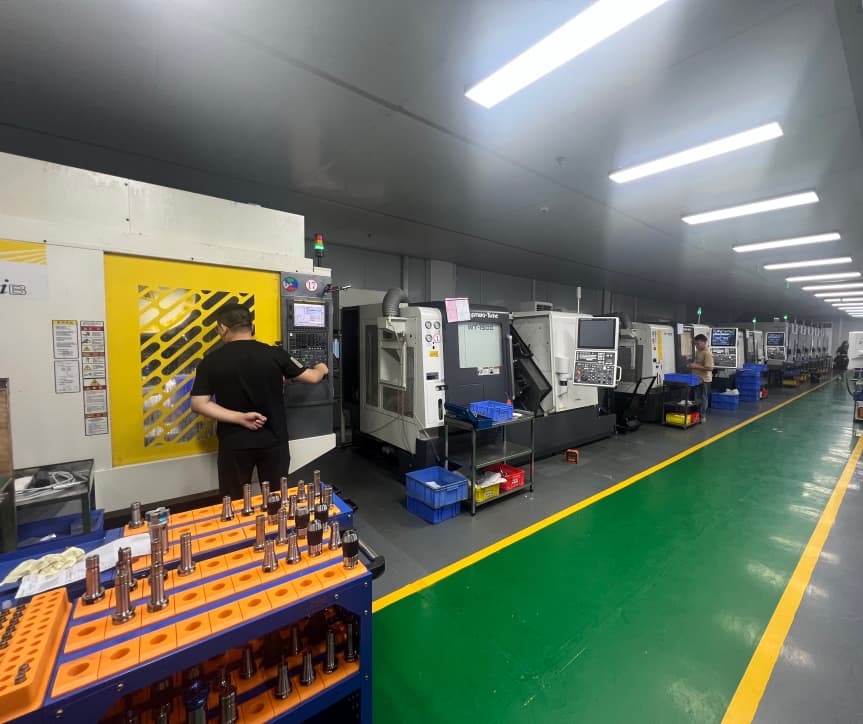
Когда литье под давлением достигает своих пределов, Обработка деталей на станках с ЧПУ берет на себя эту работу. Фрезерованная или токарно обработанная вставка может заменить глубокую внутреннюю полость, которую матрица не может заполнить. Обработанное на станке направляющее отверстие обеспечивает литому под давлением корпусу точность позиционирования, необходимую для сборки.
При мелкосерийном производстве или активных этапах доработки конструкции обработка заготовок из сливок или листов позволяет полностью обойтись без использования штампов. Компания YPMFG оказывает поддержку проектам, в которых требуется многоосевая обработка, подбор специальных сплавов, либо изделия с узкими допусками, которые невозможно экономично изготовить методом литья.
Вопросы, которые часто задают покупатели
Является ли литье под давлением более экономичным, чем обработка на станках с ЧПУ?
Это зависит от объема заказа. Себестоимость единицы продукции резко снижается после преодоления порога амортизации штампа, который часто составляет от 5 000 до 20 000 штук. При объемах ниже этого диапазона обработка на станках с ЧПУ из заготовки, как правило, обходится дешевле в целом.
Можно ли изготовить литье под давлением из стали или титана?
№ Стандарт сплавы для литья под давлением К цветным металлам относятся: алюминий, цинк, магний и медь. Сталь и титан требуют, напротив, твердотельной формовки или обработки на станках с ЧПУ.
Какой самый мелкий элемент можно надежно отлить с помощью литейной формы?
На практике толщина ребер менее 0,5 мм и диаметр отверстий менее 1,5 мм в алюминиевых сплавах приводят к снижению надежности. При значениях ниже этих пределов более безопасным вариантом является обработка на станках с ЧПУ.
Требуется ли вторичная механическая обработка деталей, изготовленных методом литья под давлением?
Часто бывает так. Ключевые монтажные поверхности, сопрягаемые отверстия и резьбовые отверстия, как правило, обрабатываются на отливке для обеспечения соответствия допуски при сборке.
Как долго служит матрица из закаленной стали?
Хорошо обслуживаемая матрица может выдержать примерно от 500 000 до 1 000 000 циклов. Фактический срок службы зависит от сплава, частоты циклов и графика технического обслуживания.
Выбор подходящего процесса для вашей задачи
Главный вопрос заключается не в том, «литье под давлением или ЧПУ», а в том, «какой процесс позволяет достичь требуемых допусков, использовать нужный материал и обеспечить необходимый объём производства при минимальной стоимости жизненного цикла». Если речь идёт об умеренных объёмах производства с высокими требованиями к точности, гибридный подход — литье корпуса под давлением и механическая обработка критически важных соединительных поверхностей — зачастую обеспечивает оптимальный баланс.
Отправьте чертеж детали или техническое задание в компанию YPMFG для оперативной экспертной оценки. Наша команда сможет определить, литье под давлением, Обработка на станках с ЧПУ, или же для вашей задачи подходит сочетание обоих подходов, и выявите все риски, связанные с геометрией или допусками, прежде чем приступать к изготовлению инструментов.






