
 Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese
Respuesta rápida:
La fundición a presión consiste en inyectar metal fundido en un molde de acero a alta presión, lo que permite producir piezas uniformes en grandes volúmenes. Es adecuada para series que van desde decenas de miles hasta millones de componentes pequeños. Las desventajas son significativas: el coste del utillaje es elevado, las opciones de material se limitan a aleaciones no ferrosas y los detalles finos por debajo de aproximadamente 0,5 mm resultan poco fiables. Si su volumen de producción es modesto o su pieza requiere tolerancias estrictas y una geometría interna compleja, Mecanizado CNC suele ser la opción más práctica. La decisión más acertada depende del volumen, del material, requisitos de tolerancia, y el coste total del ciclo de vida.
La mayoría de los compradores se enfrentan primero a la Fundición a presión frente al mecanizado CNC Una cuestión que surge durante la fase de prototipo o de desarrollo en series reducidas. Un equipo de producto diseña una carcasa o un soporte, y la siguiente cuestión práctica es cómo fabricar 100 unidades frente a 100.000. Esa simple cifra redefine el presupuesto para el utillaje, el plazo de entrega y la calidad que se puede alcanzar en las piezas, aspectos que es fácil subestimar en las primeras fases.
En qué consiste realmente la fundición a presión
En la fundición a presión se inyecta zinc, aluminio, magnesio o una aleación de cobre fundidos en un molde de acero endurecido a presiones comprendidas entre 25 y 250 MPa. El metal se solidifica en fracciones de segundo, rellenando secciones de paredes delgadas que resultaría poco práctico mecanizar a partir de un bloque sólido. Una vez que el molde entra en producción, el proceso es rápido y repetible.
Sin embargo, cada matriz es cara y su fabricación lleva semanas. Los cambios de diseño una vez cortado el acero conllevan un coste real. Selección de materiales se limita a las aleaciones no ferrosas, y las características internas, como cavidades profundas o nervaduras delgadas, exigen un diseño cuidadoso de los canales de inyección y los conductos de ventilación desde el principio.
Cuándo es preferible el moldeado a presión frente a las piezas mecanizadas con CNC
Una pieza de fundición a presión reduce el coste unitario cuando se fabrican en grandes cantidades, pero el inversión en utillaje traslada el riesgo financiero a la fase inicial del proyecto. Si el diseño aún está en proceso de evolución, ese riesgo es difícil de recuperar.
##: Características que hay que comprobar antes de dar el visto bueno a una pieza de fundición a presión
Antes de enviar un plano de fundición a presión a un proveedor, comprueba los siguientes puntos:
Rango de espesor de pared. La mayoría de las aleaciones de aluminio se funden sin problemas con un espesor de entre 0,5 y 4 mm. Por debajo de 0,5 mm, el riesgo de porosidad y contracción aumenta considerablemente.
Ángulos de trazo. Los flancos deben tener una inclinación de entre 0,5° y 3° para garantizar una expulsión limpia del molde.
Clase de tolerancia. Especifica la norma ISO 2062 o una norma equivalente. No des por sentado que la tolerancia de ±0,1 mm se aplica de manera uniforme a todas las características.
Aleación y temple. Comprueba que el tipo de aleación y el estado de tratamiento térmico se ajusten a tus requisitos de resistencia y de protección contra la corrosión para el entorno de servicio.
Acabado superficial. La rugosidad de la superficie tal y como sale del molde suele situarse entre Ra 3,2 y 6,3 µm. Si la superficie de acoplamiento requiere una mayor precisión, hay que prever un mecanizado secundario.
YPMFG puede revisar tu Especificaciones de la fundición a presión y señala cualquier problema relacionado con la geometría, el ángulo de desmoldeo o las tolerancias antes de dar el visto bueno al corte del troquel.
Errores que suponen un gasto adicional para los compradores
Hay tres errores que se repiten constantemente en adquisición de piezas de fundición a presión:
Diseñado para un gran volumen desde el primer día. Fabricar un troquel de acero caro cuando el producto aún se encuentra en fase de prototipo fija la geometría y supone un gasto innecesario en utillaje para un diseño que podría cambiar.
Prescindir de la fase de moldes de prueba. Un molde de caucho de bajo coste o una pieza de prueba impresa en 3D permiten validar las líneas de separación, los orificios de ventilación y el comportamiento de las rebabas antes de cortar el troquel definitivo de acero.
Suponiendo que no haya ningún tipo de posprocesamiento. Incluso una pieza fundida bien diseñada suele necesitar un desbarbado, un mecanizado de las superficies críticas o un acabado superficial. Planifica esas operaciones en la lista de materiales desde el principio.
Cómo el mecanizado CNC cubre lo que la fundición a presión no puede
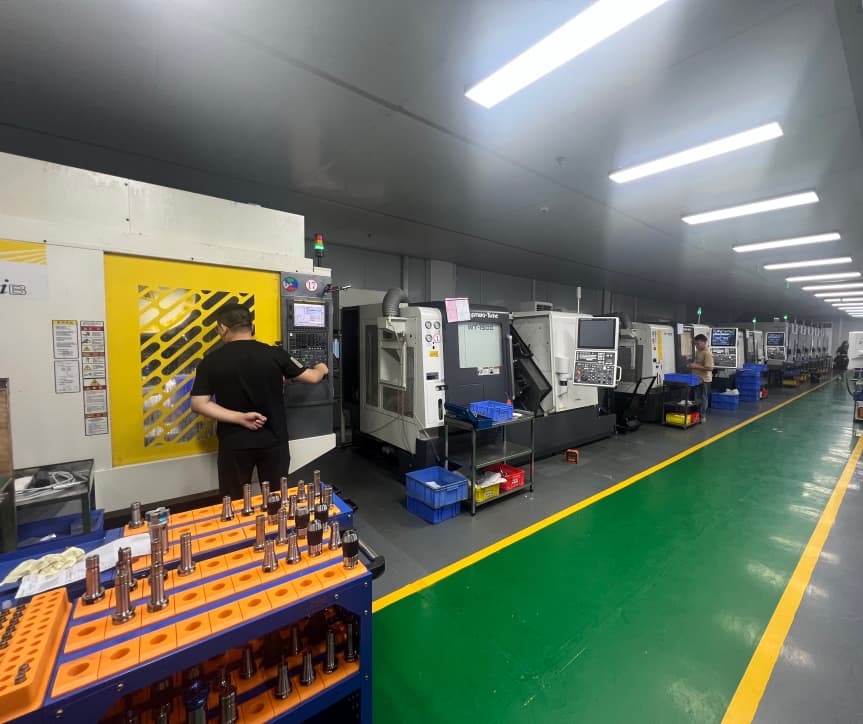
Cuando la fundición a presión llega a sus límites, Mecanizado de piezas CNC se encarga de esta tarea. Una pieza de recambio fresada o torneada puede sustituir a una cavidad interna profunda que el molde no pueda rellenar. Un orificio guía mecanizado proporciona al cuerpo de la pieza fundida a presión la precisión posicional que exige el montaje.
Para tiradas cortas o iteraciones de diseño dinámicas, el mecanizado a partir de lingotes o chapas evita por completo el uso de matrices. YPMFG da soporte a proyectos que necesitan mecanizado multieje, selección de aleaciones a medida, o trabajos con tolerancias estrictas que no se pueden realizar de forma rentable mediante fundición.
Preguntas frecuentes de los compradores
¿Es la fundición a presión más barata que el mecanizado CNC?
Depende de la cantidad. El coste por unidad desciende considerablemente una vez superado el umbral de amortización del troquel, que suele situarse entre 5.000 y 20.000 piezas. Por debajo de ese rango, el mecanizado CNC a partir de lingotes suele resultar más económico en general.
¿Se puede fundir a presión acero o titanio?
N.º Estándar aleaciones para fundición a presión Son metales no ferrosos: aluminio, zinc, magnesio y cobre. El acero y el titanio, por su parte, requieren un conformado en estado sólido o un mecanizado CNC.
¿Cuál es el detalle más pequeño que se puede moldear de forma fiable con un molde?
En la práctica, los espesores de nervadura inferiores a 0,5 mm y los diámetros de orificio inferiores a 1,5 mm dejan de ser fiables en las aleaciones de aluminio. Por debajo de esos límites, el mecanizado CNC es la opción más segura.
¿Las piezas de fundición a presión necesitan un mecanizado secundario?
A menudo, sí. Las superficies de montaje críticas, los orificios de acoplamiento y los orificios roscados suelen mecanizarse a partir de la pieza tal y como sale del molde para cumplir con tolerancias de montaje.
¿Cuánto tiempo dura una matriz de acero templado?
Un troquel en buen estado puede producir entre 500.000 y 1.000.000 de piezas aproximadamente. La vida útil real depende de la aleación, la frecuencia de producción y el programa de mantenimiento.
Elegir el proceso adecuado para tu solicitud
La cuestión fundamental no es «fundición a presión o CNC», sino «qué proceso cumple mis objetivos de tolerancia, material y volumen con el menor coste del ciclo de vida». Si te mueves en un volumen moderado con características muy precisas, un enfoque híbrido —fundir a presión el cuerpo y mecanizar las interfaces críticas— suele ofrecer el mejor equilibrio.
Envía el plano o las especificaciones de tu pieza a YPMFG para que se realice una rápida revisión técnica. El equipo podrá evaluar si fundición a presión, Mecanizado CNC, o una combinación de ambas opciones que se adapte a tu aplicación, y señala cualquier riesgo relacionado con la geometría o las tolerancias antes de dar el paso definitivo con las herramientas.






