
 Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
Resposta rápida:
A fundição sob pressão injeta metal fundido em um molde de aço sob alta pressão, produzindo peças uniformes em grande volume. É adequada para séries que variam de dezenas de milhares a milhões de pequenos componentes. As desvantagens são significativas: o custo das matrizes é alto, as opções de material se limitam a ligas não ferrosas e detalhes finos com dimensões inferiores a aproximadamente 0,5 mm tornam-se pouco confiáveis. Se a sua quantidade for modesta ou se a sua peça exigir tolerâncias estreitas e geometria interna complexa, Usinagem CNC costuma ser a opção mais prática. A escolha certa depende do volume, do material, requisitos de tolerância, e o custo total do ciclo de vida.
A maioria dos compradores se depara, em primeiro lugar, com o Fundição sob pressão x usinagem CNC questão que surge durante o desenvolvimento de protótipos ou de pequenos volumes. Uma equipe de produto projeta uma carcaça ou um suporte, e a próxima questão prática é como fabricar 100 unidades em comparação com 100.000. Esse único número redefine o orçamento para ferramentas, o prazo de entrega e a qualidade alcançável das peças de maneiras que são fáceis de subestimar no início do processo.
O que a fundição sob pressão realmente faz
A fundição por injeção consiste na injeção de zinco, alumínio, magnésio ou liga de cobre fundidos em um molde de aço temperado, a pressões entre 25 e 250 MPa. O metal se solidifica em frações de segundo, preenchendo seções de paredes finas que seriam impraticáveis de usinar a partir de um bloco sólido. Uma vez que a matriz esteja em produção, o processo é rápido e repetível.
Cada matriz, no entanto, é cara e leva semanas para ser usinada. Alterações no projeto após o corte do aço acarretam custos reais. Seleção de materiais limita-se a ligas não ferrosas, e características internas, como cavidades profundas ou nervuras finas, exigem um projeto cuidadoso dos canais de alimentação e dos orifícios de ventilação desde o início.
Quando a fundição sob pressão é mais vantajosa do que peças usinadas por CNC
Uma peça fundida sob pressão reduz o custo unitário quando produzida em grande volume, mas o investimento em ferramentas transfere o risco financeiro para a fase inicial do projeto. Se o projeto ainda estiver em desenvolvimento, é difícil recuperar esse risco.
## Especificações a serem verificadas antes de se comprometer com uma peça fundida sob pressão
Antes de enviar um desenho de fundição sob pressão a um fornecedor, confirme os seguintes pontos:
Faixa de espessura da parede. A maioria das ligas de alumínio é fundida sem problemas em espessuras entre 0,5 e 4 mm. Abaixo de 0,5 mm, o risco de porosidade e retração aumenta drasticamente.
Ângulos de rascunho. As faces precisam de um ângulo de inclinação de 0,5° a 3° para uma ejeção limpa da matriz.
Classe de tolerância. Especifique a norma ISO 2062 ou uma norma equivalente. Não presuma que a tolerância de ±0,1 mm se aplique uniformemente a todas as características.
Liga e temperamento. Confirme se o tipo de liga e o estado de tratamento térmico correspondem ao seu requisitos de resistência e resistência à corrosão para o ambiente de serviço.
Acabamento da superfície. A rugosidade da superfície após a fundição fica normalmente entre Ra 3,2 e 6,3 µm. Se for necessária uma rugosidade mais precisa na superfície de contato, reserve verba para usinagem secundária.
A YPMFG pode analisar o seu especificações de fundição sob pressão e sinalize problemas relacionados à geometria, ao ângulo de inclinação ou às tolerâncias antes de dar o aval para o corte da matriz.
Erros que custam mais caro aos compradores
Três erros aparecem repetidamente em aquisição de peças fundidas por injeção:
Projetado para grandes volumes desde o início. Construir uma matriz de aço cara enquanto o produto ainda está na fase de protótipo fixa a geometria e desperdiça recursos financeiros com ferramentas para um projeto que pode sofrer alterações.
Pular a fase de moldes de teste. Um molde de borracha de baixo custo ou uma peça-teste impressa em 3D permite validar as linhas de divisão, os orifícios de ventilação e o comportamento do excesso de material antes que a matriz definitiva de aço seja usinada.
Supondo que não haja pós-processamento. Mesmo uma peça fundida bem projetada geralmente precisa de rebarbação, usinagem de superfícies críticas ou acabamento superficial. Planeje essas operações na lista de materiais (BOM) desde o início.
Como a usinagem CNC suple o que a fundição sob pressão não consegue fazer
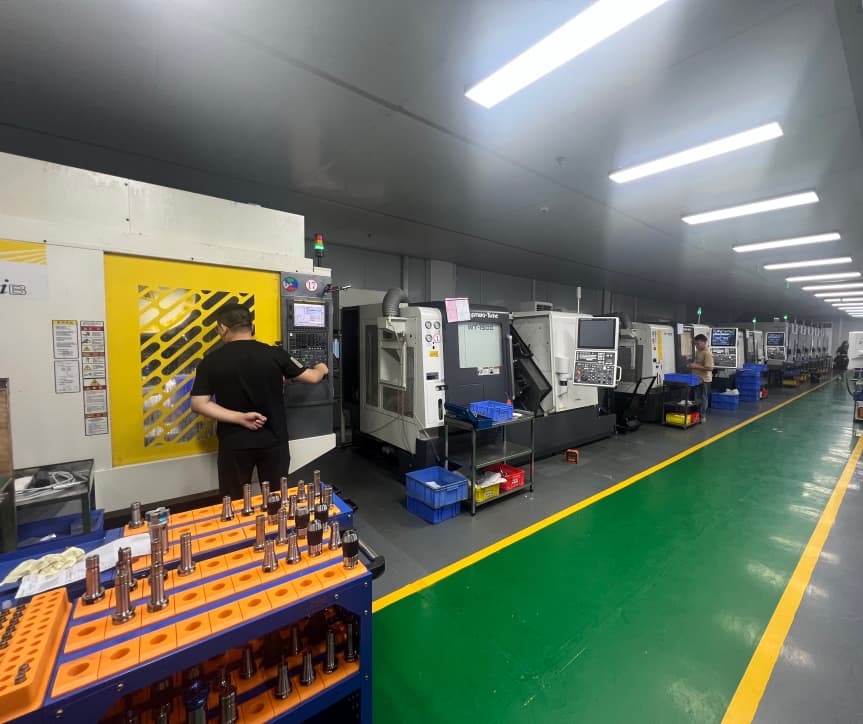
Quando a fundição sob pressão chega ao seu limite, Usinagem de peças CNC assume a tarefa. Um inserto fresado ou torneado pode substituir uma cavidade interna profunda que a matriz não consegue preencher. Um furo-guia usinado confere ao corpo fundido por injeção a precisão posicional exigida pela montagem.
Para tiragens pequenas ou iterações ativas de projeto, a usinagem a partir de tarugos ou chapas dispensa totalmente o uso de matrizes. A YPMFG oferece suporte a projetos que necessitem de usinagem multieixos, seleção de ligas personalizadas, ou trabalhos com tolerâncias rigorosas que uma peça fundida não consegue realizar de forma econômica.
Perguntas que os compradores costumam fazer
A fundição sob pressão é mais barata do que a usinagem CNC?
Isso depende da quantidade. O custo unitário cai drasticamente assim que se ultrapassa o limite de amortização do molde, que geralmente fica entre 5.000 e 20.000 peças. Abaixo desse intervalo, a usinagem CNC a partir de lingotes costuma ser mais econômica no geral.
É possível fazer fundição sob pressão com aço ou titânio?
Nº. Padrão ligas para fundição sob pressão são metais não ferrosos: alumínio, zinco, magnésio e cobre. O aço e o titânio, por sua vez, exigem conformação em estado sólido ou usinagem CNC.
Qual é o menor detalhe que um molde pode reproduzir com confiabilidade?
Na prática, espessuras de nervuras inferiores a 0,5 mm e diâmetros de furos menores que 1,5 mm deixam de ser confiáveis em ligas de alumínio. Abaixo desses limites, a usinagem CNC é a opção mais segura.
As peças fundidas por injeção precisam de usinagem secundária?
Com frequência, sim. Superfícies de montagem críticas, furos de encaixe e furos rosqueados são normalmente usinados a partir da peça fundida para atingir tolerâncias de montagem.
Quanto tempo dura uma matriz de aço temperado?
Uma matriz bem conservada pode produzir aproximadamente 500.000 a 1.000.000 de ciclos. A vida útil real depende da liga, da frequência de ciclo e do cronograma de manutenção.
Escolhendo o processo certo para a sua aplicação
A questão central não é “fundição sob pressão ou usinagem CNC”, mas sim “qual processo atinge minhas metas de tolerância, material e volume com o menor custo de ciclo de vida”. Se você opera com volumes moderados e características de precisão, uma abordagem híbrida — fundir o corpo sob pressão e usinar as interfaces críticas — costuma oferecer o melhor equilíbrio.
Envie o desenho ou a especificação da sua peça à YPMFG para uma rápida análise técnica. A equipe poderá avaliar se fundição sob pressão, Usinagem CNC, ou uma combinação de ambas, que seja adequada à sua aplicação, e identifique quaisquer riscos relacionados à geometria ou às tolerâncias antes de definir a ferramenta.






