
 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
La pressofusione consiste nell'iniettare metallo fuso in uno stampo in acciaio ad alta pressione, producendo pezzi uniformi in grandi volumi. È adatta a lotti che vanno da decine di migliaia a milioni di piccoli componenti. Il compromesso è significativo: i costi di stampaggio sono elevati, la scelta dei materiali è limitata alle leghe non ferrose e le caratteristiche di precisione inferiori a circa 0,5 mm diventano inaffidabili. Se la quantità richiesta è modesta o il componente richiede tolleranze strette e una geometria interna complessa, Lavorazione CNC è spesso la soluzione più pratica. La scelta giusta dipende dal volume, dal materiale, requisiti di tolleranza, e il costo totale del ciclo di vita.
La maggior parte degli acquirenti si trova inizialmente di fronte al Pressofusione vs lavorazione CNC domanda che sorge durante la fase di prototipazione o di sviluppo in piccole serie. Un team di prodotto progetta un alloggiamento o una staffa, e la prima domanda concreta che si pone è come realizzarne 100 piuttosto che 100.000. Quel singolo numero ridefinisce il budget per gli stampi, i tempi di consegna e la qualità ottenibile dei componenti in modi che all’inizio è facile sottovalutare.
Cosa comporta effettivamente la pressofusione
La pressofusione consiste nell’iniettare zinco, alluminio, magnesio o leghe di rame fusi in uno stampo in acciaio temprato a pressioni comprese tra 25 e 250 MPa. Il metallo si solidifica in frazioni di secondo, riempiendo sezioni a pareti sottili che sarebbe impraticabile ricavare da un blocco solido mediante lavorazione meccanica. Una volta che lo stampo è in produzione, il processo risulta rapido e ripetibile.
Ogni stampo, tuttavia, è costoso e la sua lavorazione richiede settimane. Le modifiche al progetto dopo il taglio dell’acciaio comportano costi concreti. Scelta dei materiali è limitato alle leghe non ferrose, e caratteristiche interne quali cavità profonde o nervature sottili richiedono una progettazione accurata dei canali di colata e degli sfiati sin dall’inizio.
Quando la pressofusione è preferibile alle parti lavorate con macchine CNC
Un componente pressofuso riduce il costo unitario quando la produzione è su larga scala, ma il investimenti in attrezzature trasferisce il rischio finanziario alla fase iniziale del progetto. Se la progettazione è ancora in fase di evoluzione, è difficile recuperare da tale rischio.
##: Parametri da verificare prima di procedere con la produzione di un componente pressofuso
Prima di inviare un disegno di pressofusione a un fornitore, verificare i seguenti punti:
Intervallo di spessore delle pareti. La maggior parte delle leghe di alluminio si fonde senza problemi con spessori compresi tra 0,5 e 4 mm. Al di sotto di 0,5 mm, il rischio di porosità e ritiro aumenta notevolmente.
Angoli di bozza. I lati devono presentare un'inclinazione compresa tra 0,5° e 3° per garantire un'espulsione pulita dallo stampo.
Classe di tolleranza. Specificare la norma ISO 2062 o una norma equivalente. Non dare per scontato che la tolleranza di ±0,1 mm si applichi in modo uniforme a tutte le caratteristiche.
Lega e tempra. Verifica che il tipo di lega e lo stato di trattamento termico corrispondano alle tue requisiti di resistenza e resistenza alla corrosione per l'ambiente di servizio.
Finitura superficiale. La rugosità superficiale allo stato grezzo si attesta in genere tra Ra 3,2 e 6,3 µm. Se la superficie di accoppiamento richiede una precisione maggiore, è necessario prevedere una lavorazione secondaria.
YPMFG può esaminare il tuo specifiche relative alla pressofusione e segnalare eventuali problemi relativi alla geometria, all'inclinazione o alle tolleranze prima di procedere al taglio dello stampo.
Errori che comportano costi aggiuntivi per gli acquirenti
Tre errori ricorrono spesso in approvvigionamento di pezzi pressofusi:
Progettato fin dall'inizio per grandi volumi. Realizzare uno stampo in acciaio costoso mentre il prodotto è ancora in fase di prototipo fissa la geometria e comporta uno spreco di denaro per gli utensili su un progetto che potrebbe subire modifiche.
Saltare la fase di prova dello stampo. Uno stampo in gomma a basso costo o un prototipo stampato in 3D consente di verificare le linee di divisione, gli sfiati e il comportamento delle sbavature prima che venga realizzato lo stampo definitivo in acciaio.
Ipotizzando che non vi sia alcuna post-elaborazione. Anche un pezzo fuso ben progettato richiede solitamente la sbavatura, la lavorazione delle superfici critiche o una finitura superficiale. È opportuno pianificare tali operazioni nella distinta base fin dall'inizio.
In che modo la lavorazione CNC colma le lacune della pressofusione
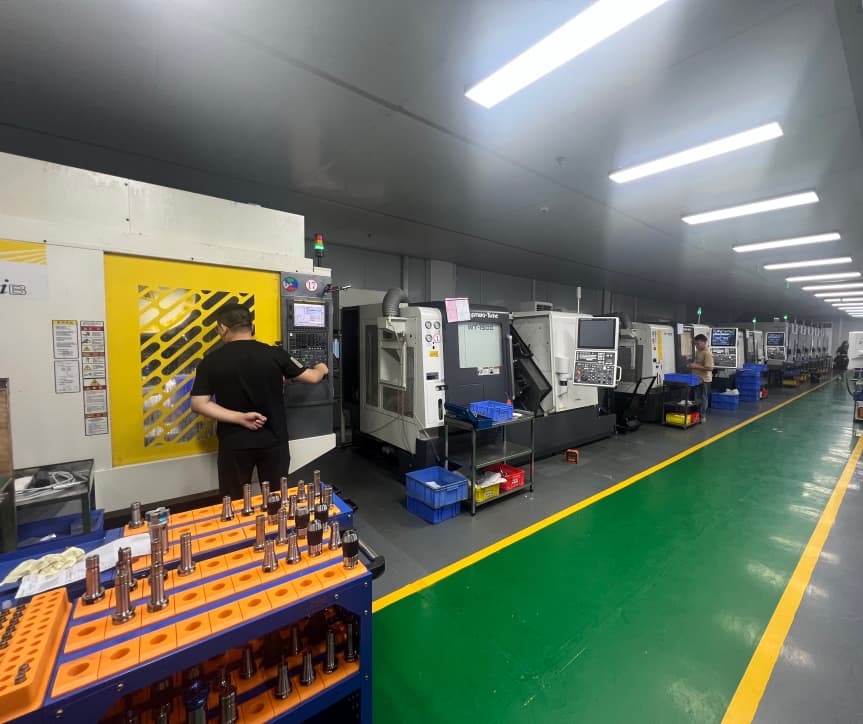
Laddove la pressofusione raggiunge i propri limiti, Lavorazione meccanica di componenti CNC prende il posto del lavoro. Un inserto fresato o tornito può sostituire una cavità interna profonda che lo stampo non è in grado di riempire. Un foro pilota lavorato conferisce al corpo pressofuso la precisione di posizionamento richiesta dall’assemblaggio.
Per piccole serie o iterazioni di progettazione dinamiche, la lavorazione da billetta o da lamiera consente di evitare del tutto l’uso di stampi. YPMFG supporta i progetti che richiedono lavorazione multiasse, selezione di leghe personalizzate, oppure lavori con tolleranze ristrette che non è possibile realizzare in modo economicamente vantaggioso mediante fusione.
Domande frequenti degli acquirenti
La pressofusione è più economica della lavorazione CNC?
Dipende dalla quantità. Il costo unitario cala drasticamente una volta superata la soglia di ammortamento dello stampo, che spesso si colloca tra i 5.000 e i 20.000 pezzi. Al di sotto di tale intervallo, la lavorazione CNC da billetta risulta solitamente meno costosa nel complesso.
È possibile realizzare pezzi pressofusi in acciaio o titanio?
N. Standard leghe per pressofusione sono metalli non ferrosi: alluminio, zinco, magnesio e rame. L'acciaio e il titanio richiedono invece la formatura a stato solido o la lavorazione CNC.
Qual è la caratteristica più piccola che un dado può riprodurre in modo affidabile?
In pratica, nelle leghe di alluminio, spessori delle nervature inferiori a 0,5 mm e diametri dei fori inferiori a 1,5 mm non garantiscono l'affidabilità. Al di sotto di tali limiti, la lavorazione CNC rappresenta la soluzione più sicura.
I componenti pressofusi richiedono una lavorazione secondaria?
Spesso, sì. Le superfici di montaggio critiche, i fori di accoppiamento e i fori filettati vengono in genere lavorati dal pezzo appena fuso per ottenere tolleranze di assemblaggio.
Quanto dura uno stampo in acciaio temprato?
Uno stampo ben mantenuto può produrre all'incirca da 500.000 a 1.000.000 di colate. La durata effettiva dipende dalla lega, dalla frequenza di colata e dal programma di manutenzione.
Scegliere il processo più adatto alla propria applicazione
La domanda fondamentale non è “pressofusione o CNC”, bensì “quale processo mi permette di raggiungere i miei obiettivi in termini di tolleranze, materiale e volumi al minor costo del ciclo di vita”. Se ci si trova a gestire volumi moderati con caratteristiche geometriche complesse, un approccio ibrido — pressofusione del corpo, lavorazione meccanica delle interfacce critiche — spesso offre il miglior equilibrio.
Invia il disegno o le specifiche del tuo componente a YPMFG per una rapida valutazione tecnica. Il team potrà valutare se pressofusione, Lavorazione CNC, oppure una combinazione di entrambi, a seconda di quale sia più adatta alla vostra applicazione, e segnalate eventuali rischi legati alla geometria o alle tolleranze prima di procedere con la realizzazione degli utensili.






