
 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
ダイカストは、溶融金属を高圧下で鋼製の金型に圧入する成形法であり、均一な部品を大量に生産することができます。この方法は、数万個から数百万個規模の小型部品の量産に適しています。その一方で、金型コストが高く、材料の選択肢が非鉄合金に限定されるほか、約0.5 mm以下の微細な形状の再現性が不安定になるといった大きなトレードオフがあります。 生産数量がそれほど多くない場合や、部品に厳しい公差や複雑な内部形状が求められる場合は、 CNC加工 多くの場合、こちらの方が現実的な選択肢となります。適切な判断は、数量や材質などによって異なりますが、 許容誤差要件、およびライフサイクル総コスト。
ほとんどの購入者はまず、 ダイカストとCNC加工の比較 試作段階や少量生産段階における課題。製品チームが筐体やブラケットを設計すると、次に現実的な課題として浮上するのが、100個と10万個では製造方法がどう異なるかという点だ。この数字一つで、金型予算、リードタイム、そして達成可能な部品の品質が再定義されるが、初期段階ではこうした影響を過小評価しがちである。
ダイカストの実際の仕組み
ダイカストとは、溶融した亜鉛、アルミニウム、マグネシウム、または銅合金を、25~250 MPaの圧力下で硬化鋼製の金型に射出する加工法である。金属は瞬時に凝固し、固体のブロックから機械加工では実現が困難な薄肉部を充填する。 一度金型が生産に投入されれば、この工程は迅速かつ再現性が高い。
しかし、金型1つ1つは高価であり、加工には数週間を要します。鋼材の切断後に設計変更を行うと、実際のコストが発生します。 材料の選定 非鉄合金に限定されており、深いキャビティや薄いリブといった内部構造がある場合は、最初からゲートやベントの設計に細心の注意を払う必要があります。
CNC加工部品よりもダイキャストが適している場合
ダイカスト部品は、大量生産により単価を押し下げますが、その 設備投資 財務リスクをプロジェクトの初期段階に先送りすることになる。設計がまだ変更の余地がある段階では、そのリスクを挽回するのは難しい。
## ダイカスト部品の採用を決定する前に確認すべき仕様
ダイカスト図面をサプライヤーに提出する前に、以下の点を確認してください:
肉厚の範囲。 ほとんどのアルミニウム合金は、0.5~4 mmの範囲であればきれいに鋳造できます。0.5 mmを下回ると、気孔や収縮のリスクが急激に高まります。
ドラフトの角度。 金型からスムーズに排出されるためには、側面に0.5°から3°の抜き勾配が必要です。
許容度クラス。 ISO 2062 または同等の規格を指定してください。±0.1 mm がすべての形状に一律に適用されるとは想定しないでください。
合金と焼戻し。 合金のグレードおよび熱処理状態が、お客様の仕様に合致しているかご確認ください。 強度および耐食性の要件 サービス環境において。
表面仕上げ。 鋳造直後の表面粗さは、通常Ra 3.2~6.3 µm程度となります。相手面に対してより厳しい精度が求められる場合は、二次加工の費用を見込んでおく必要があります。
YPMFGでは、お客様の ダイカストの仕様 また、金型の切削に着手する前に、形状、抜き代、公差に関する問題がないか確認してください。
購入者に余分な出費を強いるミス
以下の箇所では、3つの誤りが繰り返し見受けられます。 ダイカストの調達:
立ち上げ当初から大量生産を見据えた設計。 製品がまだ試作段階にある段階で高価な鋼製金型を製作してしまうと、形状が固定されてしまい、変更される可能性のある設計に金型費用を無駄に費やすことになってしまいます。
試作金型の段階を省略する。 低コストのゴム型や3Dプリントによる試作金型を使用することで、最終的な鋼製金型を製作する前に、パーティングライン、ベント、およびバリの発生状況を確認することができます。
後処理は一切行わないものと仮定する。 たとえ設計が優れた鋳造品であっても、通常はバリ取りや重要面の機械加工、あるいは表面仕上げが必要となります。これらの工程は、最初からBOMに組み込んでおくようにしましょう。
CNC加工が、ダイカストでは不可能な部分をどのように補うのか
ダイカストの限界が露呈する場面では、 CNC部品の機械加工 その作業を引き継ぐ。フライス加工または旋盤加工されたインサートは、金型では充填できない深い内部空洞の代わりとなることができる。機械加工されたパイロット穴により、ダイカスト成形された本体に、組立工程で求められる位置精度が確保される。
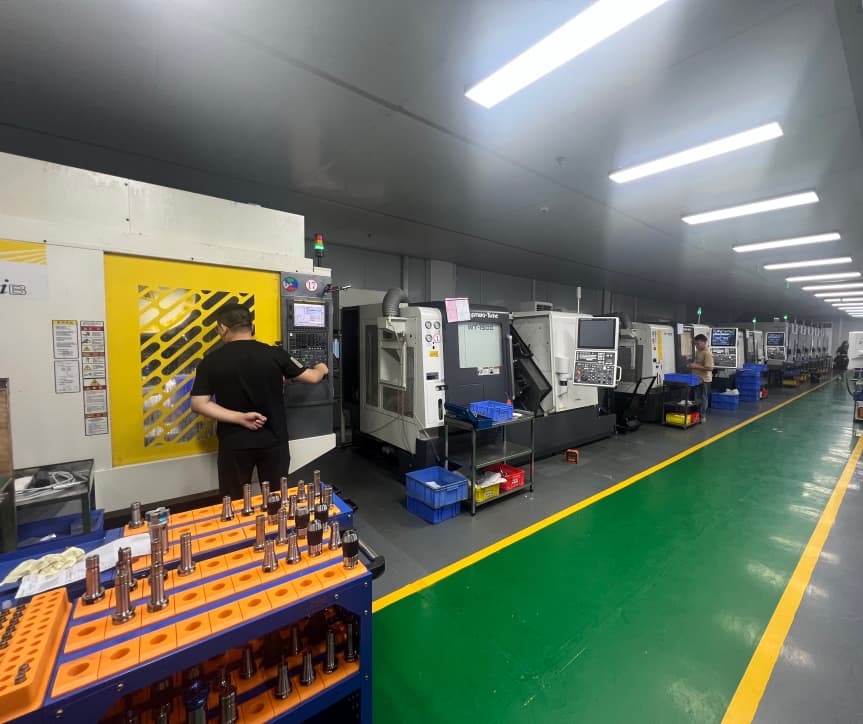
小ロット生産や設計の反復修正が頻繁に行われる場合、ビレットやプレートからの機械加工であれば、金型を一切使用する必要がありません。YPMFGでは、以下のようなニーズがあるプロジェクトをサポートしています。 多軸加工, カスタム合金の選定、あるいは鋳造では経済的に実現できない厳しい公差が求められる作業など。
購入者からよく寄せられる質問
ダイカストはCNC加工よりも安価ですか?
数量次第です。金型の償却閾値(通常5,000個から20,000個の間)を超えると、単価は急激に下がります。その範囲を下回る場合は、通常、ビレットからのCNC加工の方が総コストは安くなります。
スチールやチタンをダイカスト加工することはできますか?
No. 標準 ダイカスト用合金 非鉄金属には、アルミニウム、亜鉛、マグネシウム、銅などがあります。一方、鋼やチタンについては、代わりに固相成形やCNC加工が必要となります。
ダイが確実に鋳造できる最小の形状はどれですか?
実際には、アルミニウム合金の場合、リブの厚さが0.5 mm未満、穴の直径が1.5 mm未満になると、信頼性が低下します。これらの限界値を下回る場合は、CNC加工を行う方がより確実です。
ダイカスト部品には二次加工が必要ですか?
はい、よくあることです。重要な取り付け面、嵌合穴、およびねじ穴は、通常、鋳造品から機械加工され、 組立公差.
焼入れ鋼製の金型は、どれくらい持ちますか?
適切にメンテナンスされた金型は、およそ50万~100万ショットの生産が可能です。実際の寿命は、合金、射出頻度、およびメンテナンスの頻度によって異なります。
用途に適したプロセスの選定
重要なのは、「ダイカストかCNCか」という問題ではなく、「どの製造プロセスが、ライフサイクルコストを最小限に抑えつつ、公差、材料、生産量の目標を達成できるか」という点です。生産量が中程度で、精密な形状が求められる場合、本体はダイカストで成形し、重要な接合部は機械加工するというハイブリッドなアプローチが、多くの場合、最適なバランスをもたらします。
部品の図面や仕様書をYPMFGにお送りいただければ、迅速に技術的な検討を行います。当社のチームが、以下の点について評価いたします。 ダイカスト, CNC加工、あるいはその両方の組み合わせがお客様の用途に適しているかを確認し、金型製作に着手する前に、形状や公差に関するリスクを特定してください。






