
 French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese
Réponse rapide :
Le moulage sous pression consiste à injecter du métal en fusion dans un moule en acier sous haute pression, ce qui permet de produire des pièces homogènes en grande série. Ce procédé convient à la fabrication de séries allant de quelques dizaines de milliers à plusieurs millions de petits composants. Les inconvénients sont toutefois importants : le coût de l’outillage est élevé, le choix des matériaux se limite aux alliages non ferreux et la reproduction de détails fins inférieurs à environ 0,5 mm n’est pas garantie. Si votre volume de production est modeste ou si votre pièce nécessite des tolérances serrées et une géométrie interne complexe, Usinage CNC est souvent la solution la plus pratique. Le choix approprié dépend du volume, du matériau, exigences de tolérance, et le coût total du cycle de vie.
La plupart des acheteurs sont d'abord confrontés à la Moulage sous pression ou usinage CNC ? Une question qui se pose lors du développement d'un prototype ou d'une production en petite série. Une équipe produit conçoit un boîtier ou un support, et la question pratique qui se pose ensuite est de savoir comment en fabriquer 100 plutôt que 100 000. Ce simple chiffre a une incidence sur le budget consacré à l'outillage, les délais de fabrication et la qualité réalisable des pièces, des facteurs qu'il est facile de sous-estimer au début du projet.
En quoi consiste réellement le moulage sous pression ?
Le moulage sous pression consiste à injecter du zinc, de l'aluminium, du magnésium ou un alliage de cuivre en fusion dans un moule en acier trempé à des pressions comprises entre 25 et 250 MPa. Le métal se solidifie en quelques fractions de seconde, remplissant ainsi des sections à parois minces qu'il serait impossible d'usiner à partir d'un bloc massif. Une fois le moule mis en production, le procédé est rapide et reproductible.
Chaque matrice coûte toutefois cher et son usinage prend plusieurs semaines. Les modifications apportées au dessin après la découpe de l'acier ont un coût réel. Choix des matériaux est limité aux alliages non ferreux, et les caractéristiques internes telles que les cavités profondes ou les nervures fines exigent une conception minutieuse des canaux d'injection et des évents dès le début.
Quand le moulage sous pression est préférable à l'usinage CNC
Une pièce moulée sous pression permet de réduire le coût unitaire lorsque la production est importante, mais le investissement en outillage cela fait peser le risque financier dès les premières phases du projet. Si la conception est encore en cours d'élaboration, ce risque est difficile à rattraper.
## : caractéristiques techniques à vérifier avant de valider une pièce moulée sous pression
Avant de transmettre un plan de moulage sous pression à un fournisseur, vérifiez les points suivants :
Plage d'épaisseurs de paroi. La plupart des alliages d'aluminium se coulent sans problème dans des épaisseurs comprises entre 0,5 et 4 mm. En dessous de 0,5 mm, les risques de porosité et de retrait augmentent considérablement.
Angles de tir. Les flancs doivent présenter un angle de dépouille compris entre 0,5° et 3° pour permettre un démoulage sans problème.
Classe de tolérance. Précisez la norme ISO 2062 ou une norme équivalente. Ne partez pas du principe que la tolérance de ±0,1 mm s'applique de manière uniforme à toutes les caractéristiques.
Alliage et traitement thermique. Vérifiez que la nuance d'alliage et l'état de traitement thermique correspondent à vos exigences en matière de résistance et de protection contre la corrosion pour l'environnement de service.
Finition de surface. La rugosité de surface à la sortie du moule se situe généralement entre 3,2 et 6,3 µm (Ra). Si une surface d'accouplement nécessite une précision supérieure, prévoyez un usinage secondaire.
YPMFG peut examiner votre spécifications relatives au moulage sous pression et signalez tout problème lié à la géométrie, au déport ou aux tolérances avant de valider la découpe de la matrice.
Les erreurs qui coûtent cher aux acheteurs
Trois erreurs reviennent régulièrement dans approvisionnement en pièces moulées sous pression:
Conçu dès le départ pour une production à grande échelle. La fabrication d'un moule en acier coûteux alors que le produit en est encore au stade du prototype fige la géométrie et entraîne un gaspillage d'argent en outillage pour une conception susceptible d'évoluer.
Sauter la phase de moules d'essai. Un moule en caoutchouc peu coûteux ou un prototype imprimé en 3D permet de valider les lignes de joint, les évents et le comportement des bavures avant la découpe du moule définitif en acier.
En supposant qu'il n'y ait aucun post-traitement. Même une pièce moulée bien conçue nécessite généralement un ébavurage, un usinage des surfaces critiques ou une finition de surface. Prévoyez ces opérations dès le départ dans la nomenclature.
Comment l'usinage CNC comble les lacunes du moulage sous pression
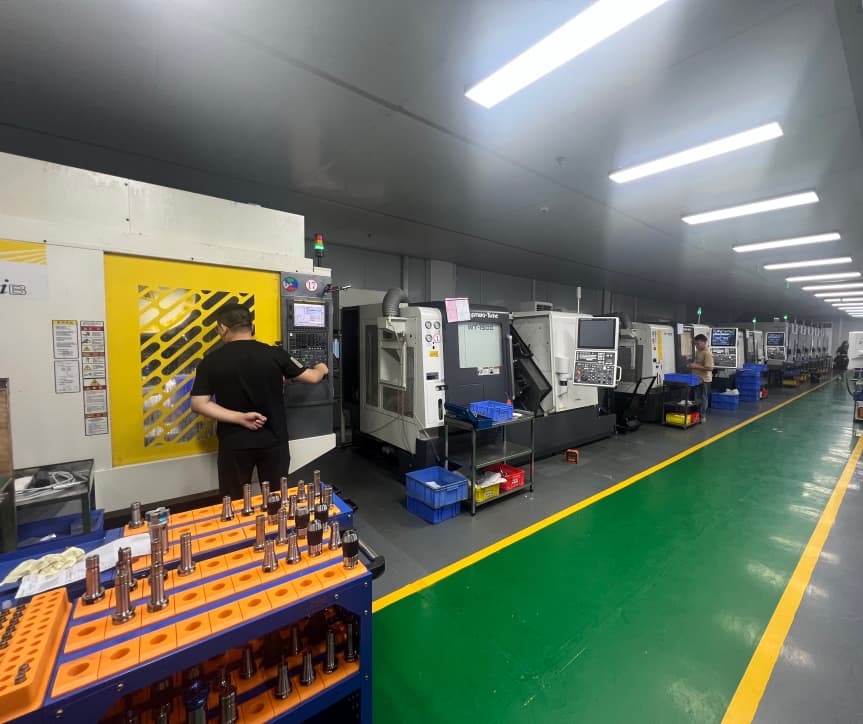
Là où le moulage sous pression atteint ses limites, Usinage de pièces par commande numérique prend le relais. Une plaquette fraisée ou tournée peut remplacer une cavité interne profonde que le moule ne peut pas combler. Un alésage pilote usiné confère au corps moulé sous pression la précision de positionnement requise par l'assemblage.
Pour les petites séries ou les phases de conception itératives, l'usinage à partir de billettes ou de tôles permet d'éviter complètement le recours à des matrices. YPMFG accompagne les projets qui nécessitent usinage multiaxial, sélection d'alliages sur mesure, ou des pièces nécessitant des tolérances serrées qu’une pièce moulée ne permet pas d’obtenir de manière rentable.
Questions fréquemment posées par les acheteurs
Le moulage sous pression est-il moins cher que l'usinage CNC ?
Cela dépend de la quantité. Le coût unitaire baisse considérablement dès que l'on dépasse le seuil d'amortissement du moule, qui se situe souvent entre 5 000 et 20 000 pièces. En dessous de cette fourchette, l'usinage CNC à partir d'un lingot s'avère généralement moins coûteux dans l'ensemble.
Puis-je réaliser un moulage sous pression en acier ou en titane ?
N° Standard alliages pour moulage sous pression sont des métaux non ferreux : l'aluminium, le zinc, le magnésium et le cuivre. L'acier et le titane nécessitent quant à eux un formage à l'état solide ou un usinage CNC.
Quel est le plus petit détail qu'un moule puisse reproduire de manière fiable ?
Dans la pratique, les épaisseurs de nervures inférieures à 0,5 mm et les diamètres de trous inférieurs à 1,5 mm ne sont plus fiables dans les alliages d'aluminium. En dessous de ces limites, l'usinage CNC constitue la solution la plus sûre.
Les pièces moulées sous pression nécessitent-elles un usinage secondaire ?
Souvent, oui. Les surfaces de montage critiques, les alésages d'accouplement et les trous filetés sont généralement usinés à partir de la pièce telle que moulée afin de respecter tolérances d'assemblage.
Quelle est la durée de vie d'une matrice en acier trempé ?
Une matrice bien entretenue peut permettre de réaliser environ 500 000 à 1 000 000 de coups. Sa durée de vie réelle dépend de l'alliage, de la fréquence des coups et du programme d'entretien.
Choisir le processus adapté à votre application
La question fondamentale n'est pas « moulage sous pression ou usinage CNC », mais « quel procédé permet d'atteindre mes objectifs en matière de tolérances, de matériaux et de volumes au coût de cycle de vie le plus bas ». Si vous produisez des volumes modérés avec des caractéristiques de précision élevées, une approche hybride — moulage sous pression du corps, usinage des interfaces critiques — offre souvent le meilleur compromis.
Envoyez le plan ou le cahier des charges de votre pièce à YPMFG pour une analyse technique rapide. L'équipe pourra déterminer si moulage sous pression, Usinage CNC, ou une combinaison des deux, qui convienne à votre application, et signalez tout risque lié à la géométrie ou aux tolérances avant de valider l'outillage.






