Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
Resposta rápida:
O código M00 é um comando de parada do programa em Usinagem CNC que pausa o eixo da máquina, o fluido de resfriamento e o avanço, mantendo o programa ativo. Ao contrário dos comandos M02 ou M30, que encerram o programa, o M00 permite que os operadores inspecionem a peça, meçam as dimensões ou recarreguem o material e, em seguida, retomem a operação pressionando o botão de início do ciclo. Trata-se de um comando fundamental de controle de ferramentas utilizado nas plataformas Fanuc, Haas, Mazak e em outras principais plataformas de controladores CNC.
Para operadores de máquinas e programadores de CNC, compreender como o comando M00 funciona e quando aplicá-lo corretamente é essencial para manter a qualidade das peças, garantir a segurança do operador e evitar retrabalhos dispendiosos ou colisões durante operações de usinagem com várias etapas.
Na YPMFG, trabalhamos com fabricantes de precisão e equipes de engenharia que exigem tolerâncias rigorosas e qualidade consistente em todos os componentes produzidos. Uma única parada de programa posicionada incorretamente pode causar desvio dimensional, acabamento da superfície defeitos ou desgaste indesejado da ferramenta. Este artigo analisa o código CNC M00 sob uma perspectiva prática de fabricação, abordando sua função, aplicação correta, comparação com comandos relacionados e os riscos decorrentes do uso indevido.
O que é o código CNC M00 e como ele funciona
O código M00 é classificado como um código de função diversa dentro do Usinagem CNC Sistema G-code. Quando o controlador CNC detecta o comando M00 durante a execução do programa, ele aciona três ações simultâneas. Os eixos de avanço da máquina param de se mover imediatamente. O fuso para completamente. A bomba de refrigerante e os sistemas de nebulização são desligados.
A característica fundamental que distingue o M00 de outros comandos de parada é a retenção do estado do programa. O controlador mantém todas as variáveis, deslocamentos de coordenadas e posições da ferramenta na memória. A máquina permanece ligada e inicializada. Não é necessário reiniciar o sistema antes de retomar a operação.
Para reiniciar o ciclo, o operador pressiona o botão “Início do Ciclo” no painel de controle. O controlador retoma a execução a partir da linha imediatamente seguinte ao comando M00. O eixo-árvore, o refrigerante e os avanços retornam aos seus parâmetros programados, sem que seja necessário recarregar o programa desde o início.
Esse comportamento torna o M00 fundamentalmente diferente das paradas de emergência ou interrupções de energia, que podem corromper os deslocamentos e exigir procedimentos completos de zeragem.
Quando e onde usar o M00 em programas de CNC
O código M00 tem várias finalidades distintas em ambientes de produção. A aplicação mais comum é a inspeção de peças no meio do processo. Os operadores param a máquina para verificar dimensões críticas usando paquímetros, micrômetros ou sondas de CMM antes que o programa continue com passadas de corte adicionais. Essa prática detecta erros precocemente e evita o desperdício de materiais de estoque caros.
Outro caso de uso frequente envolve a remoção de cavacos e a verificação do dispositivo de fixação. Na perfuração de furos profundos, na fresagem de cavidades ou em operações complexas de 5 eixos, os cavacos acumulados podem interferir nos cortes subsequentes. Uma pausa com o comando M00 dá aos operadores tempo para remover os resíduos e confirmar se o dispositivo de fixação continua seguro.
As trocas manuais de ferramentas durante uma sequência de longa duração também se beneficiam de uma parada com o comando M00. Em vez de automatizar a troca de ferramenta por meio do comando M06 — o que pode acarretar erros de orientação do fuso —, os operadores podem fazer uma pausa, inspecionar visualmente a ferramenta instalada e garantir que ela esteja corretamente encaixada antes de continuar.
O código é igualmente valioso para operações secundárias, como rebarbar arestas visíveis, aplicar rosqueamento após um furo atingir a profundidade desejada ou medir o acabamento da superfície com um perfilômetro entre as etapas de usinagem.
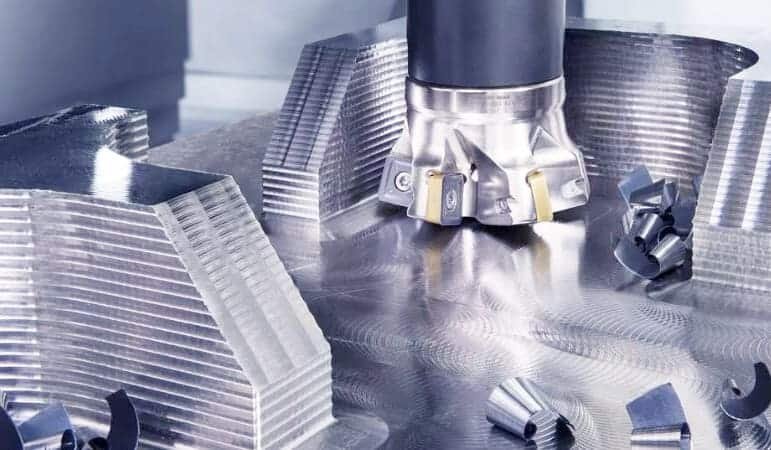
Cada aplicação exige que o operador identifique o ponto exato do programa em que a pausa terá maior valor diagnóstico, sem comprometer o tempo total do ciclo.
M00 x M01 x M02 x M30: Entendendo a diferença
Os programadores de CNC frequentemente confundem os códigos relacionados à parada, pois eles apresentam um comportamento superficial semelhante, mas diferem significativamente no efeito operacional.
M01 é o comando de parada opcional. Ele funciona exatamente da mesma forma que o M00 quando o interruptor de parada opcional está ativado no painel de controle, mas é completamente ignorado quando esse interruptor está desativado. Esse projeto permite que o mesmo programa seja executado com ou sem verificações intermediárias do operador, dependendo das necessidades de cada fase da produção.
O comando M02 marca o fim de um programa. Ele interrompe todas as funções da máquina e retorna o ponteiro do programa ao início da sequência do programa. A diferença entre M02 e M30 depende do controlador. Em muitos sistemas Fanuc, o M30 também reinicializa os deslocamentos das ferramentas e as variáveis de macro ao retornar ao início do programa, enquanto o M02 simplesmente interrompe e retrocede sem zerar esses valores.
A tabela a seguir resume a principal diferença operacional entre esses comandos.
A escolha do comando correto depende se a pausa é temporária e iniciada pelo operador ou permanente e encerra o programa. Usar M02 em vez de M00 por engano interromperá toda a operação em vez de pausá-la, o que pode resultar em peças inacabadas e desperdício de material.
Riscos de segurança e de processo na utilização do M00
Um comando M00 mal posicionado acarreta vários riscos que afetam diretamente a qualidade da peça e a segurança do operador. Um erro comum ocorre quando a pausa é iniciada muito cedo no ciclo de corte. O eixo-árvore pode ainda estar girando em alta rotação quando o operador se aproxima da máquina, criando um sério risco de ferimentos.
Outro risco está relacionado ao desvio térmico. Se um programa for pausado antes que a máquina e a peça alcancem o equilíbrio térmico, os cortes subsequentes após a retomada podem resultar em dimensões diferentes das especificações pretendidas. Esse efeito é especialmente pronunciado em lotes de produção de longa duração, nos quais a temperatura ambiente sofre flutuações.
A interrupção do refrigerante durante uma pausa M00 também pode causar problemas. Se o operador demorar muito para concluir a inspeção, a ferramenta de corte pode permanecer em contato com a superfície da peça enquanto o refrigerante estiver desligado. Isso pode levar à formação de rebarbas na ferramenta e ao desgaste prematuro, especialmente ao usinar alumínio ou aço inoxidável.
Os operadores também devem garantir que o interruptor de parada opcional no painel de controle esteja na posição correta quando o M01 estiver em operação. Um interruptor desalinhado pode causar uma pausa inesperada durante operações automatizadas ou ignorar silenciosamente uma etapa de inspeção obrigatória durante a produção manual; ambas as situações comprometem a consistência da qualidade.
Melhores práticas para programação e aplicação do M00
Effective use of the M00 code requires disciplined program design and clear operational communication between programmers and floor technicians. The first practice is placing the stop at a logically safe location in the sequence. Always position M00 after a cutting operation has fully completed and the tool has retracted to a safe clearance position, never during an active cut or while the spindle is still engaged with the material.
Document every M00 placement clearly in the program comments. Include the specific action required during the pause, such as inspect diameter X or remove chips from pocket Y. This documentation reduces ambiguity and ensures that any operator can perform the task consistently regardless of shift or experience level.
Limit the duration of each M00 pause to the minimum time necessary for the required task. Extended idle time increases the risk of thermal growth affecting subsequent operations and reduces overall equipment effectiveness. Train operators to complete inspections efficiently rather than treating every pause as an extended break period.
Before deploying a new program with multiple M00 stops into production, run a dry cycle without material to verify that each pause point aligns with the intended workflow. Confirm that the resumption sequence restores correct feed rates, spindle speeds, and coolant flow without requiring manual intervention beyond the Cycle Start press.
YPMFG supports engineering teams reviewing CNC program structure by providing technical documentation templates, pre-production evaluation reviews, e custom machining solution planning for complex multi-operation parts.
Erros comuns que levam ao desperdício ou a danos à máquina
Programmers sometimes insert M00 commands in locations that seem logical on paper but create problems during actual machining. One frequent mistake is placing a pause between the tool change command and the first cutting move. The spindle may still be orienting or the tool holder may not have fully seated when the controller expects the next operation to begin immediately upon resume.
Another error involves assuming that M00 clears the tool radius compensation. Most CNC controllers retain active cutter compensation values across an M00 pause. If the program relies on compensation being reset before resuming, the machinist may unintentionally produce an oversized or undersized feature without realizing the compensation was still active.
Operators occasionally attempt to adjust work offsets while the machine is paused at M00. While the control allows offset input during a hold state, making coordinate system changes during an active production run introduces variation that can affect multiple consecutive parts. Offset adjustments should only occur during programmed setup phases or explicitly documented maintenance windows.
A third mistake is forgetting to re-enable coolant after an extended M00 pause. Some controllers restore coolant automatically upon Cycle Start, while others require manual reactivation. Running the resumed program without coolant, especially during high-speed steel or titanium cutting, can cause rapid tool degradation and poor surface finish.
Como o M00 afeta a eficiência da produção e a qualidade das peças
When applied correctly,M00 enhances both efficiency and quality rather than reducing them. Mid-process inspection allows defects to be identified before additional material is removed, which saves both time and stock compared to discovering errors at the end of a long machining cycle. For high-value aerospace or medical components, this early detection capability directly protects profit margins.
However, excessive use of M00 commands fragments the machining process and adds non-cutting time to each cycle. Programs with ten or more M00 stops will inevitably run slower than optimized continuous cycles, even if each individual pause is brief. The key is balancing inspection necessity against cycle time impact.
Part quality benefits from M00 when it enables measurement verification at critical tolerance boundaries. For features requiring tolerance within ±0.0005 inches, a single well-placed M00 stop allows the operator to confirm the dimension before committing to the final finishing pass. This proactive quality control reduces variation across production batches and improves first-article compliance rates.
Long-term tool life also improves when M00 pauses provide opportunities to check for tool wear, chipping, or built-up edge accumulation. Replacing a slightly worn insert before it causes dimensional drift prevents the production of multiple out-of-spec parts that would otherwise require rework or scrap disposal.
Perguntas frequentes de compradores e programadores de CNC
What happens to work offsets when the machine pauses at M00? Work offsets remain active and unchanged during an M00 pause. The controller preserves all G54 through G59 coordinate systems, tool length offsets, and cutter radius compensation values exactly as they were before the stop. Operators should not reset work coordinates during the pause unless explicitly instructed to do so.
Can M00 be used in Torneamento CNC centers the same way as in milling? Yes. The M00 program stop function operates identically on Torno CNCs and turning centers. It halts the spindle, stops the cross-slide and turret movement, and turns off the coolant. Operators use it for part measurement, chip clearing, and tool inspection during turning operations just as they would on a milling machine.
Should I use M00 or M01 for a mandatory inspection point in a production program? Use M00 for any inspection or action that must always occur regardless of production mode. M01 should only be used when the pause is truly optional and depends on the operator enabling the optional stop switch on the control panel. Confusing these two commands creates unpredictable program behavior.
How long can a machine safely remain paused at M00? The machine can remain paused indefinitely from a mechanical standpoint, but extended pauses may affect part quality due to thermal stabilization changes, coolant evaporation from exposed cutting zones, and potential workpiece surface oxidation depending on the material. For production environments, limit M00 pauses to the time required for the specified task.
Is M00 available on all CNC controller brands and models? The M00 code is standardized across the vast majority of commercial CNC controllers including Fanuc, Haas, Mazak, Siemens, Okuma, and Doosan. It is defined in the EIA RS-274-D standard that governs part programming. A small number of legacy or specialized controllers may handle pause behavior differently, so verifying the manual for the specific machine model is always recommended.
Can an M00 pause cause the part to shift or move in the fixture? A properly secured workpiece will not shift during an M00 pause. However, if the part is not adequately clamped or if residual cutting forces have not fully dissipated before the pause, the workpiece can settle or vibrate slightly. This risk is higher with tall or slender features that have limited fixture support.
What is the difference between M00 and a feed hold button pause? The Feed Hold button is a manual emergency pause that operators activate during running cycles. It stops motion immediately without regard for program logic. M00 is a programmed command that pauses the machine at a specific, predetermined line in the sequence. M00 provides intentional, controlled stops while Feed Hold is an operator-initiated interruption.
Escolhendo a abordagem certa para suas operações de usinagem
Proper use of the M00 CNC code separates well-controlled production environments from operationally inconsistent shops. The command itself is simple, but its impact on part quality, cycle time, and tool life depends entirely on how and where programmers place it within the operation sequence.
Programmers should evaluate every proposed M00 location against three criteria before adding it to the code. The first criterion is necessity. Does this pause serve a measurable quality or safety purpose, or is it inserted out of habit? The second is timing. Is the machine in a safe and stable state at this exact line, with the tool retracted and the spindle stopped under controlled conditions? The third is documentation. Can the floor operator understand exactly what action is required during the pause without consulting additional instructions?
When operations demand consistent results across multiple shifts and machine centers, standardized Programação CNC guidelines and reviewed program libraries reduce variability more effectively than individual operator experience alone.
You can send your program structure or machining requirements to YPMFG for an engineering review. We provide custom machining consultations, program evaluation support, e detailed quoting for Peças usinadas por CNC manufacturing projects. Contact us to discuss your next production run or request a technical assessment of your current machining workflow.