
 Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese
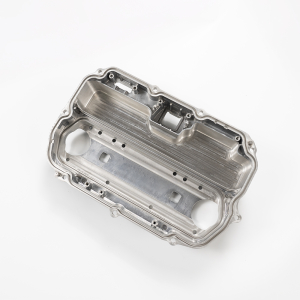
Respuesta rápida:
El código M00 es un comando de parada del programa en Mecanizado CNC que detiene el husillo de la máquina, el refrigerante y el avance, al tiempo que mantiene el programa activo. A diferencia de M02 o M30, que finalizan el programa, M00 permite a los operarios inspeccionar la pieza, medir las dimensiones o recargar material y, a continuación, reanudar la operación pulsando el botón de inicio del ciclo. Se trata de un comando de control fundamental que se utiliza en Fanuc, Haas, Mazak y otras plataformas principales de controladores CNC.
Para los operarios de máquinas y los programadores de CNC, comprender cómo funciona el comando M00 y cuándo aplicarlo correctamente es fundamental para mantener la calidad de las piezas, garantizar la seguridad del operario y evitar costosas repeticiones de trabajo o colisiones durante las operaciones de mecanizado de varios pasos.
En YPMFG, colaboramos con fabricantes de precisión y equipos de ingeniería que necesitan tolerancias estrictas y una calidad constante en todos y cada uno de los componentes fabricados. Una sola parada del programa mal colocada puede provocar una desviación dimensional, acabado superficial defectos o un desgaste involuntario de las herramientas. Este artículo analiza el código CNC M00 desde un punto de vista práctico de la fabricación, abordando su función, su aplicación correcta, la comparación con comandos relacionados y los riesgos derivados de un uso incorrecto.
¿Qué es el código CNC M00 y cómo funciona?
El código M00 está clasificado como un código de función miscelánea dentro del Mecanizado CNC Sistema G-code. Cuando el controlador CNC detecta el comando M00 durante la ejecución del programa, activa tres acciones simultáneas. Los ejes de avance de la máquina dejan de moverse inmediatamente. El husillo se detiene por completo. La bomba de refrigerante y los sistemas de nebulización se apagan.
La característica fundamental que distingue al comando M00 de otros comandos de parada es la retención del estado del programa. El controlador mantiene en memoria todas las variables, los desplazamientos de coordenadas y la posición de la herramienta. La máquina permanece encendida e inicializada. No es necesario realizar ningún reinicio antes de reanudar el funcionamiento.
Para reiniciar el ciclo, el operario pulsa el botón «Inicio de ciclo» del panel de control. El controlador reanuda la ejecución a partir de la línea inmediatamente posterior al comando M00. El husillo, el refrigerante y los avances vuelven a sus parámetros programados sin que sea necesario volver a cargar el programa desde el principio.
Este comportamiento hace que M00 sea fundamentalmente diferente de las paradas de emergencia o las interrupciones de suministro eléctrico, que pueden alterar los desplazamientos y requerir procedimientos completos de puesta a cero.
Cuándo y dónde utilizar M00 en los programas CNC
El código M00 tiene varias funciones distintas en entornos de producción. Su aplicación más habitual es la inspección de piezas durante el proceso. Los operarios detienen la máquina para comprobar las dimensiones críticas mediante calibres, micrómetros o sondas de máquinas de medición por coordenadas (CMM) antes de que el programa continúe con nuevas pasadas de corte. Esta práctica permite detectar errores de forma temprana y evita el desperdicio de materiales en bruto de gran valor.
Otro caso de uso frecuente es la eliminación de virutas y la comprobación de la sujeción de la pieza. En el taladrado de agujeros profundos, el fresado de cavidades o las operaciones complejas de 5 ejes, las virutas acumuladas pueden interferir en los cortes posteriores. Una pausa M00 da tiempo a los operarios para retirar los residuos y confirmar que la sujeción de la pieza sigue siendo segura.
Los cambios manuales de herramienta durante una secuencia de larga duración también se benefician de una parada M00. En lugar de automatizar el cambio de herramienta mediante M06, lo que podría dar lugar a errores en la orientación del husillo, los operarios pueden hacer una pausa, inspeccionar visualmente la herramienta instalada y asegurarse de que está bien asentada antes de continuar.
El código resulta igualmente útil para operaciones secundarias, como el desbarbado de los bordes visibles, la rosca de un orificio una vez que ha alcanzado la profundidad deseada o la medición del acabado superficial con un perfilómetro entre las distintas fases de mecanizado.
En cada aplicación, el operador debe determinar el momento exacto del programa en el que la pausa resulte más útil para el diagnóstico sin alterar la duración total del ciclo.
M00, M01, M02 y M30: cómo entender las diferencias
Los programadores de CNC suelen confundir los códigos relacionados con las paradas, ya que, aunque presentan un comportamiento superficial similar, difieren considerablemente en cuanto a su efecto operativo.
M01 es el comando de parada opcional. Funciona exactamente igual que M00 cuando el interruptor de parada opcional está activado en el panel de control, pero se ignora por completo cuando dicho interruptor está desactivado. Este diseño permite que el mismo programa se ejecute tanto con comprobaciones intermedias por parte del operario como sin ellas, en función de las necesidades de cada fase de producción.
M02 marca el final de un programa. Detiene todas las funciones de la máquina y devuelve el puntero del programa al inicio de la secuencia del programa. La diferencia entre M02 y M30 depende del controlador. En muchos sistemas Fanuc, M30 también restablece las compensaciones de herramienta y las variables de macro al volver al inicio del programa, mientras que M02 simplemente detiene y rebobina sin borrar dichos valores.
La tabla siguiente resume la principal diferencia operativa entre estos comandos.
La elección del comando correcto depende de si la pausa es temporal y la inicia el operario, o bien permanente y provoca la finalización del programa. Si por error se utiliza M02 en lugar de M00, se interrumpirá toda la operación en lugar de pausarla, lo que podría dar lugar a piezas sin terminar y al desperdicio de material.
Riesgos de seguridad y de proceso al utilizar M00
Un comando M00 mal situado conlleva varios riesgos que afectan directamente a la calidad de la pieza y a la seguridad del operario. Un error habitual se produce cuando la pausa se produce demasiado pronto en un ciclo de corte. El husillo puede seguir girando a altas revoluciones por minuto cuando el operario se acerca a la máquina, lo que supone un grave riesgo de lesiones.
Otro riesgo es la deriva térmica. Si un programa se detiene antes de que la máquina y la pieza alcancen el equilibrio térmico, los cortes posteriores tras la reanudación pueden dar lugar a dimensiones que difieran de las especificaciones previstas. Este efecto es especialmente notable en lotes de producción de larga duración en los que la temperatura ambiente fluctúa.
La interrupción del refrigerante durante una pausa M00 también puede causar problemas. Si el operario tarda demasiado en completar la inspección, la herramienta de corte puede permanecer en contacto con la superficie de la pieza mientras el refrigerante está desactivado. Esto puede provocar la formación de rebabas en la herramienta y un desgaste prematuro, especialmente al mecanizar aluminio o acero inoxidable.
Los operarios también deben asegurarse de que el interruptor de parada opcional del panel de control se encuentre en la posición correcta cuando se utilice el M01. Un interruptor mal alineado puede provocar una pausa inesperada durante los ciclos automatizados o omitir silenciosamente un paso de inspección obligatorio durante la producción manual, lo que en ambos casos compromete la uniformidad de la calidad.
Buenas prácticas para la programación y la aplicación de M00
El uso eficaz del código M00 requiere un diseño disciplinado del programa y una comunicación operativa clara entre los programadores y los técnicos de planta. La primera medida consiste en situar la parada en un punto lógicamente seguro dentro de la secuencia. Coloque siempre el código M00 una vez que la operación de corte haya finalizado por completo y la herramienta se haya retirado a una posición de seguridad, nunca durante un corte activo ni mientras el husillo siga en contacto con el material.
Documenta claramente cada posición M00 en los comentarios del programa. Incluye la acción específica que se debe realizar durante la pausa, como inspeccionar el diámetro X o retirar las virutas del hueco Y. Esta documentación reduce la ambigüedad y garantiza que cualquier operario pueda realizar la tarea de forma coherente, independientemente del turno o del nivel de experiencia.
Limita la duración de cada pausa M00 al tiempo mínimo necesario para realizar la tarea requerida. Un tiempo de inactividad prolongado aumenta el riesgo de que el aumento de temperatura afecte a las operaciones posteriores y reduce la eficacia general del equipo. Forma a los operadores para que realicen las inspecciones de manera eficiente, en lugar de considerar cada pausa como un periodo de descanso prolongado.
Antes de poner en marcha en producción un nuevo programa con varias paradas M00, realiza un ciclo en seco sin material para comprobar que cada punto de pausa se ajusta al flujo de trabajo previsto. Confirma que la secuencia de reanudación restablece las velocidades de avance, las velocidades del husillo y el caudal de refrigerante correctas sin que sea necesaria ninguna intervención manual más allá de pulsar el botón de inicio del ciclo.
YPMFG ayuda a los equipos de ingeniería a revisar la estructura de los programas CNC proporcionándoles plantillas de documentación técnica, informes de evaluación previos a la producción, y planificación de soluciones de mecanizado a medida para piezas complejas que requieren múltiples operaciones.
Errores habituales que provocan desechos o daños en la máquina
A veces, los programadores insertan comandos M00 en lugares que parecen lógicos sobre el papel, pero que plantean problemas durante el mecanizado real. Un error frecuente es introducir una pausa entre el comando de cambio de herramienta y el primer movimiento de corte. Es posible que el husillo aún se esté orientando o que el portaherramientas no se haya acoplado del todo cuando el controlador espera que la siguiente operación comience inmediatamente tras la reanudación.
Otro error consiste en dar por sentado que M00 borra la compensación del radio de la herramienta. La mayoría de los controladores CNC conservan la compensación activa valores de compensación de la fresa durante una pausa M00. Si el programa depende de que la compensación se reinicie antes de reanudarse, el operario podría fabricar involuntariamente una pieza de dimensiones excesivas o insuficientes sin darse cuenta de que la compensación seguía activa.
En ocasiones, los operarios intentan ajustar los desplazamientos de trabajo mientras la máquina está en pausa en M00. Aunque el control permite introducir desplazamientos durante un estado de espera, realizar cambios en el sistema de coordenadas durante un ciclo de producción activo introduce variaciones que pueden afectar a varias piezas consecutivas. Los ajustes de desplazamiento solo deben realizarse durante las fases de configuración programadas o en los intervalos de mantenimiento documentados explícitamente.
Un tercer error es olvidarse de volver a activar el refrigerante tras una pausa M00 prolongada. Algunos controladores restablecen el refrigerante automáticamente al iniciar el ciclo, mientras que otros requieren una reactivación manual. Ejecutar el programa reanudado sin refrigerante, especialmente durante el corte de acero rápido o titanio, puede provocar un rápido desgaste de la herramienta y un acabado superficial deficiente.
Cómo influye el M00 en la eficiencia de la producción y la calidad de las piezas
Cuando se aplica correctamente, el M00 mejora tanto la eficiencia como la calidad, en lugar de reducirlas. La inspección durante el proceso permite identificar los defectos antes de que se elimine material adicional, lo que ahorra tiempo y material en comparación con la detección de errores al final de un largo ciclo de mecanizado. En el caso de componentes aeroespaciales o médicos de alto valor, esta capacidad de detección temprana protege directamente los márgenes de beneficio.
Sin embargo, el uso excesivo de los comandos M00 fragmenta el proceso de mecanizado y añade tiempo no dedicado al corte a cada ciclo. Los programas con diez o más paradas M00 se ejecutarán inevitablemente más lentamente que los ciclos continuos optimizados, aunque cada pausa individual sea breve. La clave está en encontrar el equilibrio entre la necesidad de realizar inspecciones y el impacto en la duración del ciclo.
La calidad de las piezas se beneficia del comando M00 cuando este permite verificar las medidas en los límites críticos de tolerancia. En el caso de las características que requieren una tolerancia de ±0,0005 pulgadas, un único tope M00 bien situado permite al operario confirmar la dimensión antes de pasar a la pasada de acabado final. Este control de calidad proactivo reduce la variación entre los lotes de producción y mejora los índices de conformidad de los primeros artículos.
La vida útil de la herramienta a largo plazo también mejora cuando las pausas M00 permiten comprobar si hay desgaste, astillamiento o acumulación de residuos en el filo. Sustituir una plaquita ligeramente desgastada antes de que provoque una desviación dimensional evita la producción de numerosas piezas fuera de especificación que, de otro modo, requerirían una reelaboración o su eliminación como chatarra.
Preguntas frecuentes de compradores y programadores de CNC
¿Qué ocurre con las compensaciones de trabajo cuando la máquina se detiene con el comando M00? Las compensaciones de trabajo permanecen activas y sin cambios durante una pausa con el comando M00. El controlador conserva todos los sistemas de coordenadas G54 a G59, las compensaciones de longitud de herramienta y los valores de compensación del radio de la fresa exactamente tal y como estaban antes de la parada. Los operarios no deben restablecer las coordenadas de trabajo durante la pausa, a menos que se les indique explícitamente que lo hagan.
¿Se puede utilizar M00 en Torneado CNC ¿Se centra igual que en el fresado? Sí. La función de parada de programa M00 funciona de forma idéntica en Torno CNCy centros de torneado. Detiene el husillo, paraliza el movimiento del carro transversal y de la torreta, y desconecta el refrigerante. Los operarios lo utilizan para medir piezas, retirar virutas e inspeccionar herramientas durante las operaciones de torneado, tal y como lo harían en una fresadora.
¿Debo utilizar M00 o M01 para un punto de inspección obligatorio en un programa de producción? Utiliza M00 para cualquier inspección o acción que deba realizarse siempre, independientemente del modo de producción. M01 solo debe utilizarse cuando la pausa sea realmente opcional y dependa de que el operario active el interruptor de parada opcional del panel de control. Confundir estos dos comandos provoca un comportamiento impredecible del programa.
¿Cuánto tiempo puede permanecer una máquina en pausa de forma segura con el comando M00? Desde un punto de vista mecánico, la máquina puede permanecer en pausa indefinidamente; sin embargo, las pausas prolongadas pueden afectar a la calidad de la pieza debido a cambios en la estabilización térmica, a la evaporación del refrigerante en las zonas de corte expuestas y a la posible oxidación de la superficie de la pieza, dependiendo del material. En entornos de producción, limite las pausas en M00 al tiempo necesario para realizar la tarea especificada.
¿Está disponible el código M00 en todas las marcas y modelos de controladores CNC? El código M00 está estandarizado en la gran mayoría de los controladores CNC comerciales, incluidos Fanuc, Haas, Mazak, Siemens, Okuma y Doosan. Está definido en la norma EIA RS-274-D, que regula la programación de piezas. Es posible que un pequeño número de controladores antiguos o especializados gestionen la pausa de forma diferente, por lo que siempre se recomienda consultar el manual del modelo concreto de la máquina.
¿Puede una pausa M00 provocar que la pieza se desplace o se mueva en el dispositivo de sujeción? Una pieza de trabajo bien sujeta no se desplazará durante una pausa M00. Sin embargo, si la pieza no está bien sujeta o si las fuerzas residuales de corte no se han disipado por completo antes de la pausa, la pieza de trabajo puede asentarse o vibrar ligeramente. Este riesgo es mayor en el caso de elementos altos o delgados que cuentan con un apoyo limitado en el dispositivo de sujeción.
¿Cuál es la diferencia entre M00 y una pausa mediante el botón de parada de avance? El botón de «Feed Hold» es una pausa de emergencia manual que los operarios activan durante los ciclos de funcionamiento. Detiene el movimiento de forma inmediata, independientemente de la lógica del programa. M00 es un comando programado que detiene la máquina en una línea específica y predeterminada de la secuencia. M00 permite realizar paradas intencionadas y controladas, mientras que «Feed Hold» es una interrupción iniciada por el operario.
Cómo elegir el enfoque adecuado para tus operaciones de mecanizado
El uso adecuado del código CNC M00 marca la diferencia entre entornos de producción bien controlados y talleres con un funcionamiento irregular. El comando en sí es sencillo, pero su repercusión en la calidad de las piezas, el tiempo de ciclo y la vida útil de las herramientas depende totalmente de cómo y dónde lo coloquen los programadores dentro de la secuencia de operaciones.
Los programadores deben evaluar cada ubicación M00 propuesta en función de tres criterios antes de añadirla al código. El primer criterio es la necesidad. ¿Esta pausa tiene un propósito medible en cuanto a calidad o seguridad, o se inserta por costumbre? El segundo es el momento. ¿Se encuentra la máquina en un estado seguro y estable exactamente en esta línea, con la herramienta retraída y el husillo parado en condiciones controladas? El tercero es la documentación. ¿Puede el operario de planta comprender exactamente qué acción se requiere durante la pausa sin consultar instrucciones adicionales?
Cuando las operaciones exigen resultados uniformes en varios turnos y centros de mecanizado, la estandarización Programación CNC directrices y las bibliotecas de programas revisadas reducen la variabilidad de forma más eficaz que la experiencia individual de los operadores por sí sola.
Puedes enviar la estructura de tu programa o los requisitos de mecanizado a YPMFG para que se realice una revisión técnica. Ofrecemos Asesoramiento sobre mecanizados a medida, apoyo a la evaluación de programas, y detailed quoting for CNC parts manufacturing projects. Ponte en contacto con nosotros para hablar sobre tu próxima tirada de producción o para solicitar una evaluación técnica de tu flujo de trabajo de mecanizado actual.







