 Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

Respuesta rápida:
Los códigos G y los códigos M son los dos lenguajes fundamentales que impulsan cada operación de un torno CNC. Los códigos G controlan la trayectoria de herramienta y los comandos de movimiento, como el posicionamiento, la interpolación y la velocidad de avance, mientras que los códigos M gestionan funciones de la máquina como el arranque y la parada del husillo, el control del refrigerante y el fin de programa. Sin un conocimiento claro de estos códigos, es fácil malinterpretar la salida de la máquina, seleccionar el material equivocado o exigir especificaciones que un torno CNC estándar no puede producir de forma fiable.
La mayoría de los compradores no necesita escribir código desde cero, pero sí necesita leerlo y evaluarlo. Comprender los códigos G y M del torno CNC le ayuda a verificar si un proveedor comprende la geometría de su pieza, confirma que la configuración de su máquina se ajusta a sus expectativas de tolerancia y le ofrece una forma práctica de comunicar desviaciones o revisiones antes de la producción en serie.
En YPMFG, revisamos los planos de los clientes, sugerimos los más eficientes Torneado CNC programas, y realizamos evaluaciones de ingeniería para detectar discrepancias en el código a tiempo. La información que figura a continuación cubre qué significan estos códigos en la producción real, cómo afectan a la calidad y al costo de las piezas, y qué debe revisar cuando comparte especificaciones con un taller de mecanizado.
Qué controlan realmente los códigos G y M en un torno CNC
Los códigos G y los códigos M pertenecen al lenguaje de programación estándar ISO que utilizan casi todos los centros de torneado CNC. No son nombres de productos ni funciones propietarias. Son instrucciones funcionales que el controlador de la máquina interpreta paso a paso.
Los códigos G definen la geometría y el comportamiento del movimiento. Indican a la máquina hacia dónde moverse, cómo desplazarse entre puntos, si debe usar avance rápido o avance controlado y qué modo de interpolación aplicar.
Los códigos M definen acciones auxiliares de la máquina. Normalmente activan o desactivan, gestionan las señales de sujeción de la pieza, activan el refrigerante y controlan el flujo del programa, como los estados de parada y reinicio.
Ambos tipos de código funcionan juntos dentro de un único programa de pieza. Una línea puede contener varios códigos G, uno o dos códigos M, posiciones de los ejes y valores de avance o velocidad.
Códigos G principales utilizados en la programación de tornos CNC
Los códigos G varían ligeramente entre familias de controladores, pero los códigos G ISO más comunes en los tornos CNC siguen una lógica coherente. Los códigos que figuran a continuación cubren las funciones que verá en la mayoría de los programas de producción.
Estos códigos constituyen la columna vertebral estructural de cualquier programa de torno CNC. Comprenderlos le ayuda a evaluar si un proveedor aplica la lógica de movimiento correcta para las características de su pieza.
Códigos M principales utilizados en la programación de tornos CNC
Los códigos M suelen ser más simples que los códigos G, pero siguen teniendo un significado operativo importante. Cada código M activa una función específica de la máquina que da soporte al ciclo de corte.
Los códigos M también controlan accesorios como el avance del contrapunto, las señales de sujeción del plato y el funcionamiento del transportador de virutas. Esos códigos M personalizados o específicos de la máquina varían según el fabricante y rara vez forman parte de las conversaciones habituales con los compradores.
Cómo afectan los códigos G y M a la calidad y al costo de las piezas
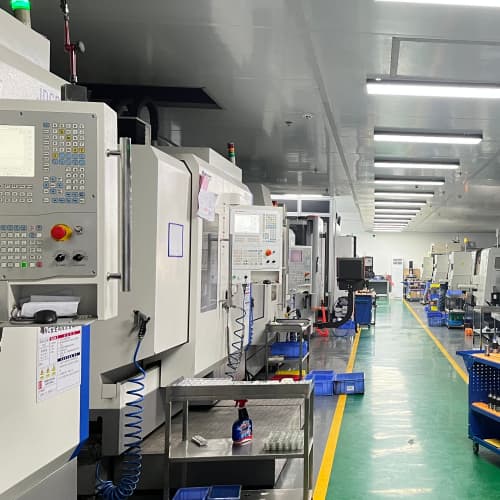
La selección de códigos no es puramente teórica. La forma en que un programador escribe los códigos G y M influye directamente en la estabilidad del corte, el acabado superficial, el tiempo de ciclo y la probabilidad de retrabajo.
Usando G96 velocidad superficial constante en lugar de RPM fijas puede mejorar el acabado superficial en diámetros variables. Mantiene la velocidad de corte constante a medida que la herramienta se acerca o se aleja del centro del husillo.
Elegir G01 con un avance por revolución adecuado en lugar de velocidades de avance agresivas reduce el desgaste de la herramienta y evita la deflexión en componentes esbeltos o de paredes delgadas.
Abusar de los movimientos rápidos G00 cerca de las superficies acabadas puede causar marcas o interferir con la evacuación de virutas. Los programadores suelen cambiar a avance controlado antes de las pasadas finales.
El uso incorrecto de la compensación de radio de herramienta G41 y G42 puede generar errores de radio o dejar material sobrante en las características de contorno. La compensación debe coincidir con la geometría real de la herramienta y con la tabla de offset.
Estas decisiones pueden parecer menores en un solo programa, pero se multiplican a lo largo de la producción por lotes. Las pequeñas ineficiencias de programación a menudo explican por qué dos proveedores que cotizan el mismo plano pueden mostrar plazos de entrega y costos unitarios muy diferentes.
Por qué los estándares de código difieren entre controladores
Los tornos CNC de diferentes fabricantes no siempre se comportan de forma idéntica. Los controladores Fanuc, Mitsubishi, Siemens y Haas comparten una base ISO común, pero cada uno añade extensiones propietarias y sutiles diferencias de lógica.
Un programa escrito para una familia de controladores puede requerir adaptación antes de ejecutarse en otra. Las diferencias habituales incluyen las definiciones de ciclos fijos, los ajustes de parámetros para la gestión de la vida útil de la herramienta y el manejo alternativo de la memoria para programas de piezas largos.
Esta es una de las razones por las que los Fabricación de piezas mediante CNC talleres experimentados evalúan primero su plano. Asocian sus requisitos geométricos con la estrategia de código que sus máquinas manejan de forma más eficiente. Esa asociación reduce las pruebas, evita estados de alarma inesperados y mantiene el programa estable a lo largo de lotes de producción repetidos.
Errores comunes que cometen los compradores al evaluar programas de tornos CNC
Muchos compradores se centran solo en las dimensiones finales y el acabado superficial y pasan por alto la estructura del programa. Ese enfoque crea riesgo, especialmente cuando está calificando a un nuevo proveedor o escalando el volumen.
Un error frecuente es suponer que un tiempo de ciclo más lento siempre significa mejor calidad. A veces un programa más largo incluye reposicionamientos innecesarios, compensaciones redundantes o avances demasiado conservadores que añaden costo sin mejorar la pieza.
Otro error es tratar las funciones de los códigos M como opcionales. Señales como M08 refrigerante activado, M06 cambio de herramienta y M30 fin de programa están integradas en la lógica de la máquina por seguridad y repetibilidad. Eliminar o colocar mal estos códigos puede provocar alarmas o ciclos de mecanizado incompletos.
Algunos compradores también pasan por alto la relación entre el posicionamiento absoluto G90 y y el posicionamiento incremental G91. Mezclar ambos modos de forma incorrecta puede desplazar las referencias de coordenadas de la pieza y producir una deriva dimensional entre operaciones.
Cuando solicita un presupuesto o una revisión de ingeniería, el proveedor debe confirmar que la estrategia de código propuesta se ajusta a su material, su rango de tolerancia y su plazo de entrega.
Qué revisar antes de enviar los planos a un taller de mecanizado CNC
No necesita escribir los códigos G y M usted mismo, pero sí debe proporcionar información que permita al programador elegir la estrategia de código adecuada para su pieza. Unos planos claros, especificaciones de material y objetivos de tolerancia realistas reducen las idas y venidas y mantienen precisa la cotización.
La lista de verificación que figura a continuación cubre la información que tiene el mayor impacto en cómo se estructura un programa de torno CNC.
Confirme las tolerancias dimensionales de los diámetros, las longitudes y las zonas de rosca críticos
Especifique el grado del material y el estado del tratamiento térmico cuando sea relevante
Identifique cualquier característica que requiera un acceso especial de la herramienta o trayectorias de herramienta poco habituales
Defina los requisitos de acabado superficial para las áreas funcionales y estéticas
Aclare si su diseño permite longitudes de material estándar sujetadas o alimentadas por barra
Indique cualquier operación secundaria, como roscado, moleteado o taladrado transversal
Indique los puntos de inspección en los que programas de torneado CNC puedan ser necesarias pausas o ciclos de medición
Si alguno de estos puntos no está claro, es probable que el programa incluya bloques de seguridad adicionales, trayectorias de herramienta más largas o compensaciones adicionales. Esos ajustes aumentan el tiempo de ciclo y pueden elevar el costo.
Cómo aborda YPMFG la evaluación de los códigos G y M de los tornos CNC
No tratamos la selección de códigos como una caja negra. Cuando llega un nuevo proyecto, nuestros ingenieros asocian primero su geometría con una estrategia de programación adecuada. Evalúan si los códigos ISO estándar son suficientes o si los ciclos específicos de la máquina ofrecen una vía más clara.
Para perfiles complejos, a menudo preferimos la interpolación lineal y circular explícita en lugar de ciclos fijos ocultos. Ese enfoque nos da un control directo sobre el avance, la profundidad de corte y la lógica de compensación. También simplifica la revisión del programa cuando solicita revisiones más adelante.
Realizamos comprobaciones de simulación antes de cualquier corte de primera pieza. Este paso detecta colisiones, verifica los retornos al punto de referencia y confirma que las secuencias de códigos G y M coinciden con las capacidades reales de la máquina. Si una característica queda fuera del rango de torneado fiable, la señalamos a tiempo y sugerimos un enfoque revisado o un proceso complementario.
Puede enviar sus especificaciones a YPMFG para su revisión. Compartiremos una breve evaluación de ingeniería que abarca la lógica del código, notas sobre el material y el proceso recomendados, y un presupuesto una vez que el alcance técnico esté claro.
Cómo influyen las elecciones de códigos G y M en el plazo de entrega y el precio unitario
La eficiencia del código es uno de los impulsores silenciosos del plazo de entrega y el precio unitario. Un programa que alcanza la dimensión objetivo en menos pasadas con un control de viruta estable suele ganar tanto en costo como en plazo.
Las trayectorias de herramienta más largas, los ciclos compuestos excesivos y los bloques de parada redundantes añaden segundos a cada pieza. En los componentes pequeños, esos segundos se acumulan rápidamente en grandes cantidades.
Los programas que dependen en gran medida de puntos de intervención manual, interrupciones frecuentes del refrigerante o reinicios inestables de la compensación también aumentan la variabilidad. La variabilidad ralentiza la aprobación de las muestras y dificulta la programación del volumen tanto para el taller de mecanizado como para el comprador.
Por eso animamos a los clientes a compartir desde el principio los objetivos de rugosidad, las zonas de tolerancia y los tamaños de lote. Esos datos determinan la estrategia de código más que cualquier parámetro de mecanizado individual.
Preguntas prácticas que los compradores suelen hacer sobre los códigos G y M de los tornos CNC
¿Puede un solo programa de torno CNC gestionar tanto dimensiones métricas como en pulgadas?
Sí, pero el programa debe usar de forma coherente G21 para el sistema métrico o G20 para las pulgadas. Mezclar ambos sistemas dentro de un mismo programa suele causar conflictos de coordenadas y errores de dimensiones. El enfoque más seguro es escribir programas separados para cada sistema de unidades.
¿Por qué algunos programas usan G96 y otros G97?
G96 mantiene una velocidad superficial constante, lo que resulta útil para un acabado uniforme en diámetros variables. G97 mantiene unas RPM fijas, lo que es más sencillo y a menudo se prefiere para torneados cortos y repetitivos o materiales duros. La elección depende de su requisito de superficie y del comportamiento del material.
¿Es seguro dejar la compensación G41 y G42 a la máquina de forma automática?
La compensación automática funciona bien cuando la tabla de offset coincide con la geometría real de la herramienta y su estado de desgaste. Si el offset es incorrecto, el programa puede cortar perfiles por debajo o por encima de la medida sin previo aviso. Verifique siempre los valores de offset de la herramienta antes de ejecutar las primeras piezas.
¿Qué ocurre si se coloca M00 o M01 dentro de un ciclo de corte?
Un M00 pausa detiene todo movimiento de inmediato hasta que el operador vuelve a pulsar inicio de ciclo. Una parada opcional M01 se comporta de la misma manera, pero solo se activa cuando se enciende el interruptor de parada opcional. Ambas son útiles para la inspección durante el proceso, pero amplían el tiempo de ciclo si se usan innecesariamente.
Hacer CNC diferente ¿las marcas de tornos usan códigos M completamente diferentes?
La mayoría de los códigos M siguen la misma base ISO, pero algunas marcas asignan funciones adicionales a números M sin usar. Las funciones críticas como M03, M05, M06, M08, M09 y M30 están ampliamente compartidas. Los códigos M personalizados o de accesorios siempre deben confirmarse con el taller de mecanizado antes de intercambiar el programa.
¿Debo pedir al proveedor que comparta el código completo del programa?
Puede solicitar el programa, pero muchos talleres solo comparten una versión depurada por razones de seguridad. El documento más útil suele ser la hoja de proceso, el mapa de herramientas y las notas de configuración. Esos documentos revelan la estrategia de código sin exponer el anidamiento ni las rutinas propietarias.
¿Cómo sé si el tiempo de ciclo cotizado es realista para mi pieza?
Compare el tiempo de ciclo indicado con el número de características previsto, el volumen de material a eliminar y los rangos de tolerancia. Los tiempos de ciclo extremadamente bajos en piezas complejas suelen indicar avances agresivos, compensaciones omitidas o programas simplificados que pueden no mantener sus tolerancias en la producción completa.
Elegir el socio adecuado de torneado CNC según su preparación en materia de códigos
Un proveedor que comprende la lógica de los códigos G y M normalmente detecta los riesgos de programación antes de que lleguen a la máquina. Puede ajustar sus indicaciones de tolerancia, sugerir tamaños de material viables y recomendar secuencias de proceso que se ajusten a las capacidades estándar del torno.
Cuando compare presupuestos, mire más allá del precio unitario. Un presupuesto más barato basado en una lógica de código poco clara o demasiado simplificada a menudo conduce a retrabajo, ciclos de muestreo más largos y un rendimiento por lote impredecible. Una estrategia de programa más clara tiende a producir resultados de primera pieza más estables y una rampa de volumen más fluida.
Puede solicitar una evaluación de ingeniería a YPMFG antes de comprometerse con un presupuesto. Comparta su plano, su material, sus objetivos de tolerancia y el tamaño de lote previsto. Revisaremos las los códigos G y M del torno CNC implicaciones, sugeriremos un enfoque de proceso viable y devolveremos una estimación transparente con notas técnicas claras.






