
 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
I codici G e i codici M sono i due linguaggi principali che guidano ogni operazione di tornio CNC. I codici G controllano il percorso utensile e i comandi di movimento come posizionamento, interpolazione e velocità di avanzamento, mentre i codici M gestiscono le funzioni della macchina come avvio e arresto del mandrino, controllo del refrigerante e fine programma. Senza una chiara comprensione di questi codici, è facile interpretare male l'output della macchina, selezionare il materiale sbagliato o spingere su specifiche che un tornio CNC standard non può produrre in modo affidabile.
La maggior parte degli acquirenti non ha bisogno di scrivere codice da zero, ma ha bisogno di leggerlo e valutarlo. Comprendere i codici G e M del tornio CNC ti aiuta a verificare se un fornitore comprende la geometria del tuo pezzo, conferma che il suo allestimento macchina corrisponda alle tue aspettative di tolleranza e ti offre un modo pratico per comunicare scostamenti o revisioni prima della produzione in serie.
In YPMFG, esaminiamo i disegni dei clienti, suggeriamo i più efficienti Tornitura CNC programmied eseguiamo valutazioni ingegneristiche per individuare in anticipo le incongruenze nei codici. Le informazioni seguenti illustrano cosa significano questi codici nella produzione reale, come influenzano la qualità e il costo dei pezzi e cosa verificare quando condividi le specifiche con un'officina meccanica.
Cosa controllano realmente i codici G e M su un tornio CNC
I codici G e i codici M appartengono al linguaggio di programmazione standard ISO utilizzato da quasi tutti i centri di tornitura CNC. Non sono nomi di prodotti o funzionalità proprietarie. Sono istruzioni funzionali che il controllo della macchina interpreta passo dopo passo.
I codici G definiscono la geometria e il comportamento del movimento. Indicano alla macchina dove spostarsi, come muoversi tra i punti, se usare lo spostamento rapido o l'avanzamento controllato e quale modalità di interpolazione applicare.
I codici M definiscono le azioni ausiliarie della macchina. Di solito attivano o disattivano, gestiscono i segnali di bloccaggio del pezzo, attivano il refrigerante e gestiscono il controllo del flusso del programma come gli stati di arresto e reset.
Entrambi i tipi di codice lavorano insieme all'interno di un singolo programma pezzo. Una riga può contenere più codici G, uno o due codici M, posizioni degli assi e valori di avanzamento o velocità.
Codici G principali usati nella programmazione dei torni CNC
I codici G variano leggermente tra le famiglie di controlli, ma i codici G ISO più comuni sui torni CNC seguono una logica coerente. I codici seguenti coprono le funzioni che vedrai nella maggior parte dei programmi di produzione.
Questi codici costituiscono la struttura portante di qualsiasi programma per tornio CNC. Comprenderli ti aiuta a valutare se un fornitore sta applicando la logica di movimento corretta per gli elementi del tuo pezzo.
Codici M principali usati nella programmazione dei torni CNC
I codici M sono di solito più semplici dei codici G, ma hanno comunque un importante significato operativo. Ogni codice M attiva una funzione specifica della macchina che supporta il ciclo di taglio.
I codici M controllano anche accessori come l'avanzamento della contropunta, i segnali di serraggio dell'autocentrante e il funzionamento del trasportatore di trucioli. Quei codici M personalizzati o specifici della macchina variano da produttore a produttore e raramente fanno parte delle normali conversazioni con gli acquirenti.
Come i codici G e M influenzano la qualità e il costo dei pezzi
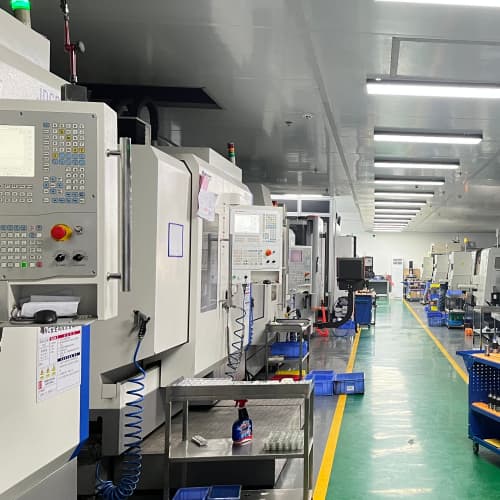
La scelta dei codici non è puramente accademica. Il modo in cui un programmatore scrive i codici G e M influenza direttamente la stabilità di taglio, la finitura superficiale, il tempo ciclo e la probabilità di rilavorazioni.
Utilizzando G96 velocità superficiale costante invece di RPM fissi può migliorare la finitura superficiale su diametri variabili. Mantiene costante la velocità di taglio mentre l'utensile si avvicina o si allontana dal centro del mandrino.
Scegliere G01 con un corretto avanzamento per giro invece di velocità di avanzamento aggressive riduce l'usura dell'utensile e previene la flessione su componenti snelli o a parete sottile.
Usare eccessivamente gli spostamenti rapidi G00 vicino alle superfici finite può causare segni o interferire con il flusso dei trucioli. I programmatori di solito passano all'avanzamento controllato prima delle passate finali.
L'uso improprio di compensazione utensile G41 e G42 può generare errori di raggio o lasciare materiale sugli elementi di contorno. La compensazione deve corrispondere alla geometria reale dell'utensile e alla tabella degli offset.
Queste scelte possono sembrare secondarie in un singolo programma, ma si moltiplicano nella produzione a lotti. Piccole inefficienze di programmazione spiegano spesso perché due fornitori che quotano lo stesso disegno possono presentare tempi di consegna e costi unitari molto diversi.
Perché gli standard dei codici differiscono tra i controlli
I torni CNC di produttori diversi non si comportano sempre allo stesso modo. I controlli Fanuc, Mitsubishi, Siemens e Haas condividono una base ISO comune, ma ciascuno aggiunge estensioni proprietarie e sottili differenze logiche.
Un programma scritto su una famiglia di controlli può richiedere adattamenti prima di essere eseguito su un'altra. Le differenze comuni includono le definizioni dei cicli fissi, le impostazioni dei parametri per la gestione della vita dell'utensile e una diversa gestione della memoria per programmi pezzo lunghi.
Questo è uno dei motivi per cui le Produzione di componenti CNC officine esperte valutano prima il tuo disegno. Mappano i tuoi requisiti geometrici sulla strategia di codifica che le loro macchine gestiscono in modo più efficiente. Questa mappatura riduce le prove, evita stati di allarme imprevisti e mantiene il programma stabile su lotti di produzione ripetuti.
Errori comuni degli acquirenti nella valutazione dei programmi per tornio CNC
Molti acquirenti si concentrano solo sulle dimensioni finali e sulla finitura superficiale, ignorando la struttura del programma. Questo approccio crea rischi, soprattutto quando stai qualificando un nuovo fornitore o aumentando i volumi.
Un errore frequente è presumere che un tempo ciclo più lento significhi sempre una qualità migliore. A volte un programma più lungo include riposizionamenti inutili, compensazioni ridondanti o avanzamenti troppo conservativi che aggiungono costo senza migliorare il pezzo.
Un altro errore è considerare opzionali le funzioni dei codici M. Segnali come M08 refrigerante attivo, M06 cambio utensile e M30 fine programma sono integrati nella logica della macchina per sicurezza e ripetibilità. Rimuovere o posizionare male questi codici può attivare allarmi o cicli di lavorazione incompleti.
Alcuni acquirenti trascurano anche la relazione tra il posizionamento assoluto G90 e e il posizionamento incrementale G91. Mescolare in modo errato entrambe le modalità può spostare i riferimenti di coordinate del pezzo e produrre derive dimensionali tra le operazioni.
Quando richiedi un preventivo o una revisione ingegneristica, il fornitore dovrebbe confermare che la strategia di codifica proposta corrisponda al tuo materiale, al tuo intervallo di tolleranza e alla tua tempistica di consegna.
Cosa verificare prima di inviare i disegni a un'officina di lavorazione CNC
Non devi scrivere tu stesso i codici G e M, ma devi fornire le informazioni che consentono al programmatore di scegliere la strategia di codifica giusta per il tuo pezzo. Disegni chiari, specifiche dei materiali e obiettivi di tolleranza realistici riducono gli scambi e mantengono accurato il preventivo.
La checklist seguente copre le informazioni che hanno il maggiore impatto su come è strutturato un programma per tornio CNC.
Conferma le tolleranze dimensionali per diametri, lunghezze e zone filettate critiche
Specifica la qualità del materiale e lo stato del trattamento termico quando pertinente
Identifica qualsiasi elemento che richieda un accesso speciale dell'utensile o percorsi utensile insoliti
Definisci i requisiti di finitura superficiale per le aree funzionali ed estetiche
Chiarisci se il tuo progetto consente lunghezze standard del grezzo per afferraggio o alimentazione a barra
Annota eventuali operazioni secondarie come filettatura, zigrinatura o foratura trasversale
Indica i punti di ispezione in cui programmi di tornitura CNC possono essere necessarie pause o cicli di misurazione
Se uno di questi elementi non è chiaro, un programma includerà probabilmente blocchi di sicurezza extra, percorsi utensile più lunghi o compensazioni aggiuntive. Questi adeguamenti aumentano il tempo ciclo e possono far salire i costi.
Come YPMFG affronta la valutazione dei codici G e M per tornio CNC
Non trattiamo la scelta dei codici come una scatola nera. Quando arriva un nuovo progetto, i nostri ingegneri mappano prima la tua geometria su una strategia di programmazione adeguata. Valutano se i codici ISO standard sono sufficienti o se i cicli specifici della macchina offrono un percorso più chiaro.
Per profili complessi, preferiamo spesso l'interpolazione lineare e circolare esplicita rispetto ai cicli fissi nascosti. Questo approccio ci dà il controllo diretto su avanzamento, profondità di taglio e logica di compensazione. Rende anche più semplice la revisione del programma quando in seguito richiedi modifiche.
Eseguiamo controlli di simulazione prima di qualsiasi taglio del primo pezzo. Questo passaggio intercetta le collisioni, verifica i ritorni al punto di riferimento e conferma che le sequenze di codici G e M corrispondano alle effettive capacità della macchina. Se una caratteristica esce dall'intervallo di tornitura affidabile, la segnaliamo subito e proponiamo un approccio rivisto o un processo complementare.
Puoi inviare le tue specifiche a YPMFG per la revisione. Condivideremo una breve valutazione ingegneristica che copre la logica del codice, le note consigliate su materiale e processo, e un preventivo una volta chiarito l'ambito tecnico.
Come le scelte dei codici G e M influiscono sui tempi di consegna e sul prezzo unitario
L'efficienza del codice è uno dei fattori silenziosi che determinano tempi di consegna e prezzo unitario. Un programma che raggiunge la dimensione obiettivo in meno passate con un controllo stabile del truciolo di solito vince sia sul costo sia sulla programmazione.
Percorsi utensile più lunghi, cicli composti eccessivi e blocchi di arresto ridondanti aggiungono secondi a ogni pezzo. Sui componenti piccoli quei secondi si accumulano rapidamente su grandi quantità.
I programmi che dipendono molto da punti di intervento manuale, frequenti interruzioni del refrigerante o reset di compensazione instabili aumentano anch'essi la variabilità. La variabilità rallenta l'approvazione dei campioni e rende più difficile la pianificazione dei volumi sia per l'officina meccanica sia per l'acquirente.
Per questo incoraggiamo i clienti a condividere presto obiettivi di rugosità, zone di tolleranza e dimensioni dei lotti. Questi input plasmano la strategia del codice più di qualsiasi singolo parametro di lavorazione.
Domande pratiche che gli acquirenti pongono spesso sui codici G e M del tornio CNC
Un singolo programma per tornio CNC può gestire sia dimensioni metriche sia in pollici?
Sì, ma il programma deve usare coerentemente G21 per il metrico o G20 per i pollici. Mescolare i due sistemi nello stesso programma di solito causa conflitti di coordinate ed errori di dimensione. L'approccio più sicuro è scrivere programmi separati per ciascun sistema di unità.
Perché alcuni programmi usano G96 mentre altri usano G97?
G96 mantiene la velocità di taglio costante, utile per una finitura uniforme su diametri variabili. G97 mantiene un numero di giri fisso, più semplice e spesso preferito per torniture brevi e ripetitive o per materiali duri. La scelta dipende dal requisito superficiale e dal comportamento del materiale.
Le compensazioni G41 e G42 sono sicure se lasciate alla macchina in automatico?
La compensazione automatica funziona bene quando la tabella degli offset corrisponde alla geometria reale dell'utensile e al suo stato di usura. Se l'offset è errato, il programma può tagliare profili sottodimensionati o sovradimensionati senza avviso. Verifica sempre i valori di offset dell'utensile prima di eseguire i primi pezzi.
Cosa succede se M00 o M01 viene inserito all'interno di un ciclo di taglio?
Un pausa M00 arresta immediatamente ogni movimento finché l'operatore non preme di nuovo avvio ciclo. Un arresto opzionale M01 si comporta allo stesso modo ma si attiva solo quando l'interruttore di arresto opzionale è inserito. Entrambi sono utili per l'ispezione in processo, ma allungano il tempo ciclo se usati inutilmente.
Fare diversi CNC le marche di torni usano codici M completamente diversi?
La maggior parte dei codici M segue la stessa base ISO, ma alcune marche assegnano funzioni extra a numeri M non utilizzati. Le funzioni critiche come M03, M05, M06, M08, M09 e M30 sono ampiamente condivise. I codici M personalizzati o per accessori vanno sempre confermati con l'officina meccanica prima dello scambio del programma.
Dovrei chiedere al fornitore di condividere il codice completo del programma?
Puoi richiedere il programma, ma molte officine condividono solo una versione ripulita per ragioni di sicurezza. Il documento più utile è di solito il foglio di processo, la mappa utensili e le note di setup. Questi documenti rivelano la strategia del codice senza esporre il nesting proprietario o le routine proprietarie.
Come faccio a sapere se un tempo ciclo a preventivo è realistico per il mio pezzo?
Confronta il tempo ciclo indicato con il numero di caratteristiche previste, il volume di materiale asportato e le fasce di tolleranza. Tempi ciclo estremamente bassi su parti complesse spesso segnalano avanzamenti aggressivi, compensazioni saltate o programmi semplificati che potrebbero non mantenere le tolleranze in produzione piena.
Scegliere il giusto partner di tornitura CNC in base alla preparazione sui codici
Un fornitore che comprende la logica dei codici G e M di solito individua i rischi di programmazione prima che arrivino alla macchina. Può adattare le tue tolleranze, suggerire dimensioni di grezzo fattibili e raccomandare sequenze di processo allineate alle capacità standard del tornio.
Quando confronti i preventivi, guarda oltre il prezzo unitario. Un preventivo più economico basato su una logica di codice poco chiara o troppo semplificata porta spesso a rilavorazioni, cicli di campionatura più lunghi e prestazioni di lotto imprevedibili. Una strategia di programma più chiara tende a produrre risultati più stabili sui primi pezzi e rampe di volume più fluide.
Puoi richiedere una valutazione ingegneristica a YPMFG prima di impegnarti in un preventivo. Condividi il disegno, il materiale, gli obiettivi di tolleranza e la dimensione di lotto prevista. Esamineremo le i codici G e M del tornio CNC implicazioni, suggeriremo un approccio di processo praticabile e restituiremo una stima trasparente con note tecniche chiare.






