 French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

Réponse rapide :
Les codes G et les codes M sont les deux langages fondamentaux qui pilotent chaque opération de tour CNC. Les codes G contrôlent la trajectoire d'outil et les commandes de mouvement telles que le positionnement, l'interpolation et la vitesse d'avance, tandis que les codes M gèrent les fonctions de la machine comme le démarrage et l'arrêt de la broche, le contrôle du liquide de refroidissement, et la fin de programme. Sans une compréhension claire de ces codes, il est facile de mal interpréter la sortie machine, de choisir la mauvaise matière ou d'exiger des spécifications qu'un tour CNC standard ne peut pas produire de manière fiable.
La plupart des acheteurs n'ont pas besoin d'écrire du code à partir de zéro, mais ils doivent savoir le lire et l'évaluer. Comprendre les codes G et M du tour CNC vous aide à vérifier si un fournisseur comprend la géométrie de votre pièce, confirme que sa configuration machine correspond à vos attentes de tolérance et vous donne un moyen pratique de communiquer les écarts ou les révisions avant la production de masse.
Chez YPMFG, nous examinons les plans des clients, suggérons les plus efficaces Tournage CNC programmes, et réalisons des évaluations d'ingénierie pour détecter tôt les incompatibilités de code. Les informations ci-dessous couvrent ce que ces codes signifient en production réelle, comment ils affectent la qualité et le coût des pièces, et ce qu'il faut vérifier lorsque vous partagez des spécifications avec un atelier d'usinage.
Ce que les codes G et M contrôlent réellement sur un tour CNC
Les codes G et les codes M appartiennent au langage de programmation standard ISO utilisé par presque tous les centres de tournage CNC. Ce ne sont pas des noms de produits ni des fonctions propriétaires. Ce sont des instructions fonctionnelles que le contrôleur de la machine interprète étape par étape.
Codes G définissent la géométrie et le comportement de mouvement. Ils indiquent à la machine où se déplacer, comment se déplacer entre les points, s'il faut utiliser le déplacement rapide ou l'avance contrôlée, et quel mode d'interpolation appliquer.
Codes M définissent les actions auxiliaires de la machine. Ils activent ou désactivent généralement des fonctions, gèrent les signaux de maintien de la pièce, déclenchent le liquide de refroidissement et gèrent le contrôle du flux de programme comme les états d'arrêt et de réinitialisation.
Les deux types de codes fonctionnent ensemble dans un même programme de pièce. Une ligne peut contenir plusieurs codes G, un ou deux codes M, des positions d'axes et des valeurs d'avance ou de vitesse.
Codes G essentiels utilisés dans la programmation des tours CNC
Les codes G varient légèrement selon les familles de contrôleurs, mais les codes G ISO les plus courants sur les tours CNC suivent une logique cohérente. Les codes ci-dessous couvrent les fonctions que vous rencontrerez dans la majorité des programmes de production.
Ces codes constituent l'ossature structurelle de tout programme de tour CNC. Les comprendre vous aide à évaluer si un fournisseur applique la bonne logique de mouvement pour les formes de votre pièce.
Codes M essentiels utilisés dans la programmation des tours CNC
Les codes M sont généralement plus simples que les codes G, mais ils ont toujours une signification opérationnelle importante. Chaque code M déclenche une fonction machine spécifique qui soutient le cycle de coupe.
Les codes M contrôlent aussi des accessoires comme l'avance de la contre-poupée, les signaux de serrage du mandrin et le fonctionnement du convoyeur à copeaux. Ces codes M personnalisés ou spécifiques à la machine varient selon le fabricant et font rarement partie des discussions standard avec les acheteurs.
Comment les codes G et M affectent la qualité et le coût des pièces
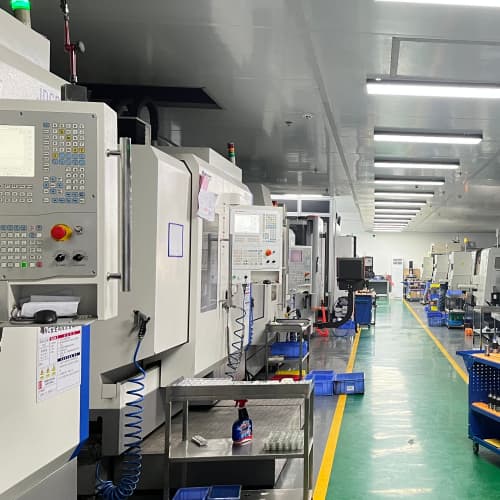
Le choix des codes n'est pas purement théorique. La façon dont un programmeur écrit les codes G et M influence directement la stabilité de coupe, la finition de surface, le temps de cycle et la probabilité de reprise.
Utilisation G96 vitesse de coupe constante au lieu d'un régime fixe peut améliorer la finition de surface sur des diamètres variables. Il maintient une vitesse de coupe constante lorsque l'outil s'approche ou s'éloigne du centre de la broche.
Choisir G01 avec une avance par tour appropriée au lieu de vitesses d'avance agressives réduit l'usure de l'outil et évite la déformation des composants élancés ou à parois minces.
L'usage excessif des déplacements rapides G00 à proximité des surfaces finies peut causer des marques d'outil ou interférer avec l'évacuation des copeaux. Les programmeurs passent généralement à une avance contrôlée avant les passes finales.
L'utilisation incorrecte de la compensation de rayon d'outil G41 et G42 peut générer des erreurs de rayon ou laisser de la matière sur les formes de contour. La compensation doit correspondre à la géométrie réelle de l'outil et à la table de décalage.
Ces choix peuvent sembler mineurs dans un programme unique, mais ils se multiplient en production par lots. De petites inefficacités de programmation expliquent souvent pourquoi deux fournisseurs chiffrant le même plan affichent des délais de livraison et des coûts unitaires très différents.
Pourquoi les normes de code diffèrent selon les contrôleurs
Les tours CNC de différents fabricants ne se comportent pas toujours de manière identique. Les contrôleurs Fanuc, Mitsubishi, Siemens et Haas partagent une base ISO commune, mais chacun ajoute des extensions propriétaires et de subtiles différences de logique.
Un programme écrit sur une famille de contrôleurs peut nécessiter une adaptation avant de fonctionner sur une autre. Les différences courantes incluent les définitions de cycles fixes, les réglages de paramètres pour la gestion de la durée de vie des outils et une gestion mémoire alternative pour les longs programmes de pièces.
C'est l'une des raisons pour lesquelles les Fabrication de pièces par usinage CNC ateliers expérimentés évaluent d'abord votre plan. Ils associent vos exigences géométriques à la stratégie de code que leurs machines traitent le plus efficacement. Cette correspondance réduit les essais, évite les états d'alarme inattendus et maintient la stabilité du programme sur des lots de production répétés.
Erreurs courantes des acheteurs lors de l'évaluation des programmes de tour CNC
De nombreux acheteurs se concentrent uniquement sur les dimensions finales et la finition de surface en ignorant la structure du programme. Cette approche crée un risque, surtout lorsque vous qualifiez un nouveau fournisseur ou augmentez les volumes.
Une erreur fréquente consiste à supposer qu'un temps de cycle plus lent signifie toujours une meilleure qualité. Parfois, un programme plus long inclut des repositionnements inutiles, des compensations redondantes ou des avances trop prudentes qui ajoutent du coût sans améliorer la pièce.
Une autre erreur consiste à considérer les fonctions des codes M comme optionnelles. Des signaux comme M08 activation du liquide de refroidissement, M06 changement d'outil et M30 fin de programme sont intégrés à la logique de la machine pour la sécurité et la répétabilité. Supprimer ou mal placer ces codes peut déclencher des alarmes ou des cycles d'usinage incomplets.
Certains acheteurs négligent aussi la relation entre le positionnement absolu G90 et et le positionnement incrémental G91Mélanger incorrectement les deux modes peut décaler les références de coordonnées de la pièce et produire une dérive dimensionnelle entre les opérations.
Lorsque vous demandez un devis ou une revue d'ingénierie, le fournisseur doit confirmer que la stratégie de code proposée correspond à votre matière, à votre plage de tolérance et à votre calendrier de livraison.
Ce qu'il faut vérifier avant d'envoyer des plans à un atelier d'usinage CNC
Vous n'avez pas besoin d'écrire vous-même les codes G et M, mais vous devez fournir les informations qui permettent au programmeur de choisir la bonne stratégie de code pour votre pièce. Des plans clairs, des spécifications de matière et des objectifs de tolérance réalistes réduisent les allers-retours et maintiennent l'exactitude du devis.
La liste de contrôle ci-dessous couvre les informations qui ont le plus fort impact sur la structure d'un programme de tour CNC.
Confirmer les tolérances dimensionnelles pour les diamètres, longueurs et zones de filetage critiques
Spécifier la nuance de matière et l'état de traitement thermique lorsque c'est pertinent
Identifier toute forme nécessitant un accès d'outil spécial ou des trajectoires d'outil inhabituelles
Définir les exigences de finition de surface pour les zones fonctionnelles et esthétiques
Préciser si votre conception permet des longueurs de matière standard en serrage ou en alimentation par barre
Noter toute opération secondaire telle que le filetage, le moletage ou le perçage transversal
Indiquer les points d'inspection où programmes de tournage CNC peuvent nécessiter des pauses ou des cycles de mesure
Si l'un de ces éléments n'est pas clair, un programme inclura probablement des blocs de sécurité supplémentaires, des trajectoires d'outil plus longues ou des compensations additionnelles. Ces ajustements augmentent le temps de cycle et peuvent faire grimper le coût.
Comment YPMFG aborde l'évaluation des codes G et M des tours CNC
Nous ne traitons pas le choix des codes comme une boîte noire. Lorsqu'un nouveau projet arrive, nos ingénieurs associent d'abord votre géométrie à une stratégie de programmation appropriée. Ils évaluent si les codes ISO standard suffisent ou si des cycles spécifiques à la machine offrent une voie plus claire.
Pour les profils complexes, nous préférons souvent l'interpolation linéaire et circulaire explicite aux cycles fixes masqués. Cette approche nous donne un contrôle direct sur l'avance, la profondeur de passe et la logique de compensation. Elle simplifie aussi la revue du programme lorsque vous demandez des révisions plus tard.
Nous effectuons des contrôles de simulation avant toute coupe de première pièce. Cette étape détecte les collisions, vérifie les retours au point de référence et confirme que les séquences de codes G et M correspondent aux capacités réelles de la machine. Si une forme sort de la plage de tournage fiable, nous la signalons tôt et suggérons une approche révisée ou un procédé complémentaire.
Vous pouvez envoyer vos spécifications à YPMFG pour examen. Nous partagerons une brève évaluation d'ingénierie couvrant la logique de code, les notes recommandées sur la matière et le procédé, ainsi qu'un devis une fois le périmètre technique clair.
Comment les choix de codes G et M impactent le délai de livraison et le prix unitaire
L'efficacité des codes est l'un des facteurs discrets du délai de livraison et du prix unitaire. Un programme qui atteint la dimension cible en moins de passes avec un contrôle stable des copeaux gagne généralement à la fois sur le coût et sur le planning.
Des trajectoires d'outil plus longues, des cycles composés excessifs et des blocs d'arrêt redondants ajoutent des secondes à chaque pièce. Sur les petits composants, ces secondes s'accumulent rapidement sur de grandes quantités.
Les programmes qui dépendent fortement de points d'intervention manuelle, d'interruptions fréquentes du liquide de refroidissement ou de réinitialisations de compensation instables augmentent aussi la variabilité. La variabilité ralentit l'approbation des échantillons et complique la planification des volumes, tant pour l'atelier d'usinage que pour l'acheteur.
C'est pourquoi nous encourageons les clients à partager tôt les objectifs de rugosité, les zones de tolérance et les tailles de lot. Ces données façonnent la stratégie de code plus que tout paramètre d'usinage isolé.
Questions pratiques que les acheteurs posent souvent sur les codes G et M des tours CNC
Un seul programme de tour CNC peut-il gérer à la fois les dimensions métriques et en pouces ?
Oui, mais le programme doit utiliser systématiquement soit G21 pour le métrique, soit G20 pour le pouce. Mélanger les deux systèmes dans un même programme provoque généralement des conflits de coordonnées et des erreurs de dimensions. L'approche la plus sûre consiste à écrire des programmes distincts pour chaque système d'unités.
Pourquoi certains programmes utilisent-ils G96 et d'autres G97 ?
G96 maintient une vitesse de coupe constante, ce qui est utile pour une finition régulière sur des diamètres variables. G97 maintient un régime fixe, plus simple et souvent préféré pour les tournages courts et répétitifs ou les matériaux durs. Le choix dépend de votre exigence de surface et du comportement de la matière.
La compensation G41 et G42 peut-elle être laissée sans risque à la machine en automatique ?
La compensation automatique fonctionne bien lorsque la table de décalage correspond à la géométrie réelle de l'outil et à son état d'usure. Si le décalage est incorrect, le programme peut usiner des profils sous-dimensionnés ou surdimensionnés sans avertissement. Vérifiez toujours les valeurs de décalage d'outil avant de lancer les premières pièces.
Que se passe-t-il si M00 ou M01 est placé à l'intérieur d'un cycle de coupe ?
Un pause M00 arrête immédiatement tout mouvement jusqu'à ce que l'opérateur appuie de nouveau sur cycle start. Un arrêt optionnel M01 se comporte de la même manière mais ne s'active que lorsque l'interrupteur d'arrêt optionnel est activé. Les deux sont utiles pour le contrôle en cours de process, mais ils allongent le temps de cycle s'ils sont utilisés inutilement.
Faire différents CNC les marques de tours utilisent des codes M complètement différents ?
La plupart des codes M suivent la même base ISO, mais certaines marques attribuent des fonctions supplémentaires à des numéros M inutilisés. Les fonctions critiques comme M03, M05, M06, M08, M09 et M30 sont largement partagées. Les codes M personnalisés ou d'accessoires doivent toujours être confirmés avec l'atelier d'usinage avant tout échange de programme.
Dois-je demander au fournisseur de partager le code complet du programme ?
Vous pouvez demander le programme, mais de nombreux ateliers ne partagent qu'une version expurgée pour des raisons de sécurité. Le document le plus utile est généralement la fiche de procédé, la carte d'outils et les notes de mise en place. Ces documents révèlent la stratégie de code sans exposer des imbrications ou des routines propriétaires.
Comment savoir si un temps de cycle annoncé est réaliste pour ma pièce ?
Comparez le temps de cycle annoncé avec le nombre de formes attendu, le volume de matière à enlever et les plages de tolérance. Des temps de cycle extrêmement courts sur des pièces complexes signalent souvent des avances agressives, des compensations omises ou des programmes simplifiés qui risquent de ne pas tenir vos tolérances en production complète.
Choisir le bon partenaire de tournage CNC selon sa maîtrise des codes
Un fournisseur qui comprend la logique des codes G et M repère généralement les risques de programmation avant qu'ils n'atteignent la machine. Il peut ajuster vos tolérances, proposer des dimensions de brut réalisables et recommander des séquences de process adaptées aux capacités standard d'un tour.
Lorsque vous comparez des devis, ne vous limitez pas au prix unitaire. Un devis moins cher reposant sur une logique de code floue ou trop simplifiée entraîne souvent des reprises, des cycles d'échantillonnage plus longs et des performances de lot imprévisibles. Une stratégie de programme plus claire tend à produire des résultats de première pièce plus stables et une montée en cadence plus fluide.
Vous pouvez demander une évaluation technique à YPMFG avant de valider un devis. Partagez votre plan, la matière, les tolérances cibles et la taille de lot prévue. Nous examinerons les les codes G et M du tour CNC implications, proposerons une approche de process réalisable et reviendrons avec une estimation transparente accompagnée de notes techniques claires.






