 Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

Resposta rápida:
Os códigos G e os códigos M são as duas linguagens principais que comandam toda operação de torno CNC. Os códigos G controlam a trajetória da ferramenta e os comandos de movimento, como posicionamento, interpolação e avanço, enquanto os códigos M cuidam das funções da máquina, como partida e parada do eixo-árvore, controle de refrigerante,e fim de programa. Sem uma compreensão clara desses códigos, é fácil interpretar mal a saída da máquina, selecionar o material errado ou forçar especificações que um torno CNC padrão não consegue produzir de forma confiável.
A maioria dos compradores não precisa escrever código do zero, mas precisa lê-lo e avaliá-lo. Entender os códigos G e M do torno CNC ajuda você a verificar se o fornecedor entende a geometria da sua peça, confirma se a configuração da máquina dele corresponde às suas expectativas de tolerância e oferece uma forma prática de comunicar desvios ou revisões antes da produção em massa.
Na YPMFG, revisamos os desenhos dos clientes, sugerimos os mais eficientes Torneamento CNC programas, e realizamos avaliações de engenharia para detectar incompatibilidades de código desde o início. As informações abaixo cobrem o que esses códigos significam na produção real, como afetam a qualidade e o custo das peças e o que verificar quando você compartilha especificações com uma oficina de usinagem.
O que os Códigos G e M realmente controlam em um torno CNC
Os códigos G e os códigos M pertencem à linguagem de programação padrão ISO usada por quase todos os centros de torneamento CNC. Não são nomes de produtos nem recursos proprietários. São instruções funcionais que o controlador da máquina interpreta passo a passo.
Os códigos G definem a geometria e o comportamento do movimento. Eles dizem à máquina para onde se mover, como se mover entre pontos, se deve usar deslocamento rápido ou avanço controlado e qual modo de interpolação aplicar.
Os códigos M definem ações auxiliares da máquina. Normalmente ligam ou desligam, gerenciam sinais de fixação da peça, acionam o refrigerante e cuidam do controle de fluxo do programa, como estados de parada e reinício.
Os dois tipos de código trabalham juntos dentro de um único programa de peça. Uma linha pode conter vários códigos G, um ou dois códigos M, posições de eixo e valores de avanço ou velocidade.
Principais códigos G usados na programação de tornos CNC
Os códigos G variam ligeiramente entre famílias de controladores, mas os códigos G ISO mais comuns em tornos CNC seguem uma lógica consistente. Os códigos abaixo cobrem as funções que você verá na maioria dos programas de produção.
Esses códigos formam a espinha dorsal estrutural de qualquer programa de torno CNC. Compreendê-los ajuda você a avaliar se o fornecedor está aplicando a lógica de movimento correta para as características da sua peça.
Principais códigos M usados na programação de tornos CNC
Os códigos M geralmente são mais simples que os códigos G, mas ainda carregam um significado operacional importante. Cada código M aciona uma função específica da máquina que dá suporte ao ciclo de corte.
Os códigos M também controlam acessórios, como avanço da contraponta, sinais de fixação da placa e operação do transportador de cavacos. Esses códigos M personalizados ou específicos da máquina variam conforme o fabricante e raramente fazem parte das conversas padrão com compradores.
Como os códigos G e M afetam a qualidade e o custo das peças
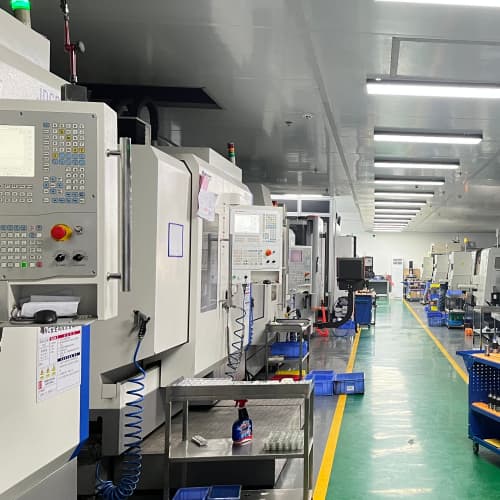
A seleção de código não é puramente acadêmica. A forma como o programador escreve os códigos G e M influencia diretamente a estabilidade do corte, o acabamento superficial, o tempo de ciclo e a probabilidade de retrabalho.
Usando G96 velocidade de corte constante em vez de RPM fixo pode melhorar o acabamento superficial em diâmetros variáveis. Mantém a velocidade de corte consistente conforme a ferramenta se aproxima ou se afasta do centro do eixo-árvore.
Escolhendo G01 com avanço por rotação adequado em vez de avanços agressivos reduz o desgaste da ferramenta e evita deflexão em componentes esbeltos ou de parede fina.
Usar em excesso movimentos rápidos G00 próximo a superfícies acabadas pode causar marcas ou interferir no fluxo de cavacos. Os programadores normalmente mudam para avanço controlado antes dos passes finais.
O uso inadequado de compensação do raio da ferramenta G41 e G42 pode gerar erros de raio ou deixar material sobrando em características de contorno. A compensação deve corresponder à geometria real da ferramenta e à tabela de offset.
Essas escolhas podem parecer menores em um único programa, mas se multiplicam na produção em lote. Pequenas ineficiências de programação muitas vezes explicam por que dois fornecedores que cotam o mesmo desenho apresentam prazos de entrega e custos unitários muito diferentes.
Por que os padrões de código diferem entre controladores
Tornos CNC de fabricantes diferentes nem sempre se comportam de forma idêntica. Os controladores Fanuc, Mitsubishi, Siemens e Haas compartilham uma base ISO comum, mas cada um adiciona extensões proprietárias e diferenças sutis de lógica.
Um programa escrito em uma família de controladores pode exigir adaptação antes de rodar em outra. As diferenças comuns incluem definições de ciclos fixos, configurações de parâmetros para gestão da vida da ferramenta e tratamento alternativo de memória para programas de peça longos.
Essa é uma das razões pelas quais oficinas experientes Fabricação de peças CNC avaliam seu desenho primeiro. Elas mapeiam seus requisitos geométricos para a estratégia de código que suas máquinas executam com mais eficiência. Esse mapeamento reduz rodadas de teste, evita estados de alarme inesperados e mantém o programa estável ao longo de lotes de produção repetidos.
Erros comuns que compradores cometem ao avaliar programas de torno CNC
Muitos compradores focam apenas nas dimensões finais e no acabamento superficial, ignorando a estrutura do programa. Essa abordagem cria risco, especialmente quando você está qualificando um novo fornecedor ou escalando o volume.
Um erro frequente é presumir que um tempo de ciclo mais lento sempre significa melhor qualidade. Às vezes, um programa mais longo inclui reposicionamentos desnecessários, compensações redundantes ou avanços excessivamente conservadores que aumentam o custo sem melhorar a peça.
Outro erro é tratar as funções dos códigos M como opcionais. Sinais como M08 refrigerante ligado, M06 troca de ferramenta e M30 fim de programa estão integrados à lógica da máquina por segurança e repetibilidade. Remover ou posicionar incorretamente esses códigos pode disparar alarmes ou ciclos de usinagem incompletos.
Alguns compradores também ignoram a relação entre posicionamento absoluto G90 e e posicionamento incremental G91. Misturar os dois modos incorretamente pode deslocar as referências de coordenadas da peça e produzir deriva dimensional entre operações.
Quando você solicita um orçamento ou uma análise de engenharia, o fornecedor deve confirmar que a estratégia de código proposta corresponde ao seu material, à sua faixa de tolerância e ao seu prazo de entrega.
O que verificar antes de enviar desenhos para uma oficina de Usinagem CNC
Você não precisa escrever os códigos G e M, mas precisa fornecer informações que permitam ao programador escolher a estratégia de código certa para sua peça. Desenhos claros, especificações de material e metas de tolerância realistas reduzem a troca de mensagens e mantêm o orçamento preciso.
A lista de verificação abaixo cobre as informações que têm o maior impacto sobre como um programa de torno CNC é estruturado.
Confirme as tolerâncias dimensionais para diâmetros, comprimentos e zonas de rosca críticos
Especifique a classe do material e o status de tratamento térmico quando relevante
Identifique qualquer característica que exija acesso especial da ferramenta ou trajetórias de ferramenta incomuns
Defina os requisitos de acabamento superficial para áreas funcionais e estéticas
Esclareça se seu projeto permite comprimentos de material padrão fixados na placa ou alimentados por barra
Anote quaisquer operações secundárias, como roscamento, recartilhamento ou furação transversal
Indique os pontos de inspeção em que programas de torneamento CNC possam ser necessárias pausas ou ciclos de medição
Se algum desses itens não estiver claro, o programa provavelmente incluirá blocos de segurança extras, trajetórias de ferramenta mais longas ou compensações adicionais. Esses ajustes aumentam o tempo de ciclo e podem elevar o custo.
Como a YPMFG aborda a avaliação de códigos G e M de tornos CNC
Não tratamos a seleção de código como uma caixa-preta. Quando um novo projeto chega, nossos engenheiros primeiro mapeiam sua geometria para uma estratégia de programação adequada. Eles avaliam se os códigos ISO padrão são suficientes ou se os ciclos específicos da máquina oferecem um caminho mais claro.
Para perfis complexos, muitas vezes preferimos interpolação linear e circular explícita em vez de ciclos fixos ocultos. Essa abordagem nos dá controle direto sobre avanço, profundidade de corte e lógica de compensação. Também torna a revisão do programa mais simples quando você pede revisões depois.
Executamos verificações de simulação antes de qualquer corte da primeira peça. Essa etapa detecta colisões, verifica os retornos ao ponto de referência e confirma que as sequências de códigos G e M correspondem às capacidades reais da máquina. Se uma característica fica fora da faixa confiável de torneamento, sinalizamos isso cedo e sugerimos uma abordagem revisada ou um processo complementar.
Você pode enviar suas especificações para a YPMFG para revisão. Compartilharemos uma breve avaliação de engenharia cobrindo a lógica de código, notas recomendadas de material e processo, e um orçamento assim que o escopo técnico estiver claro.
Como as escolhas de códigos G e M impactam o prazo de entrega e o preço unitário
A eficiência do código é um dos fatores silenciosos por trás do prazo de entrega e do preço unitário. Um programa que atinge a dimensão-alvo em menos passes com controle de cavacos estável geralmente vence em custo e em cronograma.
Trajetórias de ferramenta mais longas, ciclos compostos excessivos e blocos de parada redundantes adicionam segundos a cada peça. Em componentes pequenos, esses segundos se acumulam rapidamente em grandes quantidades.
Programas que dependem muito de pontos de intervenção manual, interrupções frequentes de refrigerante ou redefinições instáveis de compensação também aumentam a variabilidade. A variabilidade atrasa a aprovação de amostras e dificulta o planejamento de volume tanto para a oficina de usinagem quanto para o comprador.
É por isso que incentivamos os clientes a compartilhar metas de rugosidade, zonas de tolerância e tamanhos de lote desde o início. Essas informações moldam a estratégia de código mais do que qualquer parâmetro de usinagem isolado.
Perguntas práticas que compradores costumam fazer sobre códigos G e M de tornos CNC
Um único programa de torno CNC pode lidar com dimensões métricas e em polegadas?
Sim, mas o programa deve usar G21 para métrico ou G20 para polegadas de forma consistente. Misturar os dois sistemas em um mesmo programa geralmente causa conflitos de coordenadas e erros de dimensão. A abordagem mais segura é escrever programas separados para cada sistema de unidades.
Por que alguns programas usam G96 e outros usam G97?
G96 mantém velocidade de corte constante, o que é útil para um acabamento consistente em diâmetros variáveis. G97 mantém uma RPM fixa, que é mais simples e muitas vezes preferida para torneamentos curtos e repetitivos ou materiais duros. A escolha depende do seu requisito de superfície e do comportamento do material.
A compensação G41 e G42 é segura para deixar a máquina fazer automaticamente?
A compensação automática funciona bem quando a tabela de offset corresponde à geometria real da ferramenta e ao estado de desgaste. Se o offset estiver incorreto, o programa pode cortar perfis menores ou maiores que o especificado sem aviso. Sempre verifique os valores de offset da ferramenta antes de rodar as primeiras peças.
O que acontece se M00 ou M01 for colocado dentro de um ciclo de corte?
Um pausa M00 interrompe todo o movimento imediatamente até que o operador pressione o início do ciclo novamente. Uma parada opcional M01 se comporta da mesma forma, mas só é ativada quando o interruptor de parada opcional está ligado. Ambas são úteis para inspeção durante o processo, mas aumentam o tempo de ciclo se usadas desnecessariamente.
Fazer diferentes CNC marcas de torno usam códigos M completamente diferentes?
A maioria dos códigos M segue a mesma base ISO, mas algumas marcas atribuem funções extras a números M não utilizados. Funções críticas como M03, M05, M06, M08, M09 e M30 são amplamente compartilhadas. Códigos M personalizados ou de acessórios devem sempre ser confirmados com a oficina de usinagem antes da troca de programa.
Devo pedir ao fornecedor que compartilhe o código completo do programa?
Você pode solicitar o programa, mas muitas oficinas compartilham apenas uma versão sanitizada por razões de segurança. O documento mais útil geralmente é a folha de processo, o mapa de ferramentas e as notas de setup. Esses documentos revelam a estratégia de código sem expor aninhamentos ou rotinas proprietárias.
Como sei se o tempo de ciclo cotado é realista para minha peça?
Compare o tempo de ciclo informado com a quantidade esperada de características, o volume de material removido e as faixas de tolerância. Tempos de ciclo extremamente baixos em peças complexas geralmente indicam avanços agressivos, compensações ignoradas ou programas simplificados que podem não manter suas tolerâncias na produção total.
Escolhendo o parceiro certo de torneamento CNC com base na prontidão de código
Um fornecedor que entende a lógica dos códigos G e M geralmente identifica os riscos de programação antes que cheguem à máquina. Ele pode ajustar suas indicações de tolerância, sugerir tamanhos de material viáveis e recomendar sequências de processo alinhadas com as capacidades padrão do torno.
Ao comparar orçamentos, olhe além do preço unitário. Um orçamento mais barato baseado em uma lógica de código pouco clara ou simplificada demais costuma levar a retrabalho, ciclos de amostragem mais longos e desempenho imprevisível em lote. Uma estratégia de programa mais clara tende a produzir resultados mais estáveis na primeira peça e uma rampa de volume mais suave.
Você pode solicitar uma avaliação de engenharia da YPMFG antes de se comprometer com um orçamento. Compartilhe seu desenho, material, metas de tolerância e tamanho de lote esperado. Vamos revisar as os códigos G e M do torno CNC implicações, sugerir uma abordagem de processo viável e retornar um orçamento transparente com notas técnicas claras.






