 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Краткий ответ:
G-коды и M-коды — это два основных языка, управляющих работой любого токарного станка с ЧПУ. G-коды управляют траекторией инструмента и командами движения, такими как позиционирование, интерполяция и подача, тогда как M-коды отвечают за функции станка, такие как пуск и останов шпинделя, управление СОЖ и завершение программы. Без чёткого понимания этих кодов легко неверно истолковать вывод станка, выбрать неправильный материал или задать параметры, которые стандартный токарный станок с ЧПУ не сможет надёжно обеспечить.
Большинству покупателей не нужно писать код с нуля, но им необходимо уметь читать и оценивать его. Понимание G- и M-кодов токарного станка с ЧПУ помогает вам проверить, понимает ли поставщик геометрию вашей детали, подтверждает, что его наладка станка соответствует вашим ожиданиям по допускам, и даёт практический способ обсуждать отклонения или изменения до серийного производства.
В YPMFG мы проверяем чертежи клиентов, предлагаем наиболее эффективные Токарная обработка с ЧПУ программы, и проводим инженерные оценки, чтобы выявить несоответствия кода на раннем этапе. Приведённая ниже информация описывает, что эти коды означают в реальном производстве, как они влияют на качество детали и стоимость, и что проверять, когда вы передаёте спецификации механическому цеху.
Чем на самом деле управляют G-коды и M-коды на токарном станке с ЧПУ
G-коды и M-коды относятся к стандартному языку программирования ISO, используемому почти всеми токарными центрами с ЧПУ. Это не названия продуктов и не проприетарные функции. Это функциональные инструкции, которые контроллер станка интерпретирует шаг за шагом.
G-коды определяют геометрию и характер движения. Они указывают станку, куда перемещаться, как двигаться между точками, использовать ли ускоренное перемещение или управляемую подачу, и какой режим интерполяции применять.
M-коды определяют вспомогательные действия станка. Обычно они включают или выключают что-либо, управляют сигналами закрепления заготовки, запускают СОЖ и обеспечивают управление потоком программы, например состояния останова и сброса.
Оба типа кодов работают совместно в рамках одной программы детали. Одна строка может содержать несколько G-кодов, один или два M-кода, позиции осей и значения подачи или скорости.
Основные G-коды, используемые в программировании токарных станков с ЧПУ
G-коды немного различаются между семействами контроллеров, но наиболее распространённые G-коды ISO на токарных станках с ЧПУ подчиняются единой логике. Приведённые ниже коды охватывают функции, которые вы увидите в большинстве производственных программ.
Эти коды образуют структурную основу любой программы для токарного станка с ЧПУ. Их понимание помогает оценить, применяет ли поставщик правильную логику перемещений для элементов вашей детали.
Основные M-коды, используемые в программировании токарных станков с ЧПУ
M-коды обычно проще G-кодов, но они также несут важное эксплуатационное значение. Каждый M-код запускает определенную функцию станка, обеспечивающую цикл резания.
M-коды также управляют вспомогательными узлами: выдвижением задней бабки, сигналами зажима патрона и работой конвейера отвода стружки. Такие пользовательские или станко-специфичные M-коды различаются у разных производителей и редко становятся предметом стандартного обсуждения с покупателем.
Как G- и M-коды влияют на качество детали и стоимость
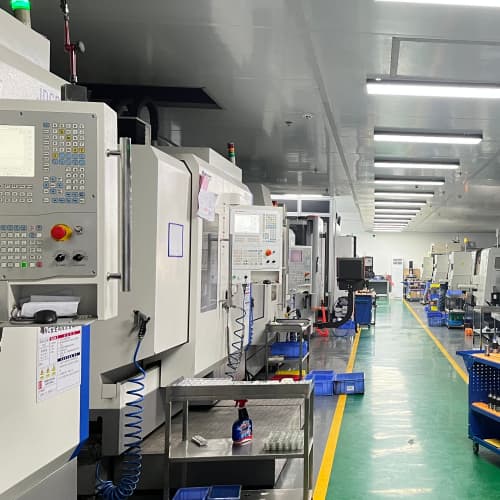
Выбор кодов — не чисто теоретический вопрос. То, как программист пишет G- и M-код, напрямую влияет на стабильность резания, чистовую обработку поверхности, время цикла и вероятность переделок.
Использование G96 постоянная скорость резания вместо фиксированной частоты вращения может улучшить чистовую обработку поверхности на переменных диаметрах. Он поддерживает постоянную скорость резания при перемещении инструмента к центру шпинделя или от него.
Выбор G01 с правильной подачей на оборот вместо агрессивных подач снижает износ инструмента и предотвращает прогиб тонких или тонкостенных деталей.
Чрезмерное использование G00 ускоренных перемещений рядом с чистовыми поверхностями может оставлять следы или нарушать отвод стружки. Программисты обычно переходят на контролируемую подачу перед финишными проходами.
Неправильное использование G41 и G42 коррекции на инструмент может вызывать ошибки радиусов или оставлять материал на контурных элементах. Коррекция должна соответствовать фактической геометрии инструмента и таблице смещений.
Эти решения могут показаться незначительными в одной программе, но они умножаются в серийном производстве. Небольшие неэффективности программирования часто объясняют, почему два поставщика, называющие цену по одному и тому же чертежу, показывают совершенно разные срок изготовления и стоимость единицы продукции.
Почему стандарты кодов различаются между контроллерами
Токарные станки с ЧПУ разных производителей не всегда работают одинаково. Контроллеры Fanuc, Mitsubishi, Siemens и Haas имеют общую основу ISO, но каждый добавляет собственные расширения и тонкие различия в логике.
Программа, написанная для одного семейства контроллеров, может потребовать адаптации перед запуском на другом. Типичные различия включают определения канонических циклов, настройки параметров управления стойкостью инструмента и иную работу с памятью для длинных программ деталей.
Это одна из причин, почему опытные Изготовление деталей с ЧПУ цеха сначала изучают ваш чертеж. Они сопоставляют ваши геометрические требования со стратегией кодирования, которую их станки отрабатывают наиболее эффективно. Такое сопоставление сокращает пробные прогоны, позволяет избежать неожиданных аварийных состояний и сохраняет стабильность программы при повторяющихся производственных партиях.
Распространённые ошибки покупателей при оценке программ для токарных станков с ЧПУ
Многие покупатели обращают внимание только на конечные размеры и чистоту поверхности, игнорируя структуру программы. Такой подход создает риск, особенно при квалификации нового поставщика или увеличении объема.
Одна из частых ошибок — считать, что более длительное время цикла всегда означает лучшее качество. Иногда более длинная программа включает лишние перемещения позиционирования, избыточные коррекции или чрезмерно консервативные подачи, которые добавляют стоимость, не улучшая деталь.
Другая ошибка — считать функции M-кодов необязательными. Такие сигналы, как M08 включение СОЖ, M06 смена инструмента и M30 конец программы, заложены в логику станка для безопасности и повторяемости. Удаление или неверное размещение этих кодов может вызвать аварийные сигналы или незавершенные циклы обработки.
Некоторые покупатели также упускают взаимосвязь между G90 абсолютным позиционированием и G91 относительным позиционированием. Неправильное смешивание обоих режимов может сместить системы координат заготовки и вызвать отклонение размеров между операциями.
Когда вы запрашиваете коммерческое предложение или инженерную экспертизу, поставщик должен подтвердить, что предлагаемая стратегия кодирования соответствует вашему материалу, диапазону допусков и срок изготовления.
Что проверить перед отправкой чертежей в цех обработки на станках с ЧПУ
Вам не нужно самому писать G- и M-коды, но необходимо предоставить информацию, позволяющую программисту выбрать правильную стратегию кодирования для вашей детали. Понятные чертежи, спецификации материалов и реалистичные целевые допуски сокращают переписку и обеспечивают точность предложения.
Приведенный ниже чек-лист охватывает информацию, которая сильнее всего влияет на структуру программы для токарного станка с ЧПУ.
Подтвердите допуски на размеры для критических диаметров, длин и участков резьбы
Укажите марку материала и состояние термической обработки, если это важно
Определите любые элементы, требующие специального доступа инструмента или необычных траектория инструмента
Определите требования к чистовой обработке поверхности для функциональных и декоративных зон
Уточните, допускает ли ваша конструкция стандартные длины заготовок под зажим или подачу прутка
Отметьте любые вторичные операции, такие как нарезание резьбы, накатка или поперечное сверление
Укажите точки контроля, где программы токарной обработки с ЧПУ могут потребоваться паузы или измерительные циклы
Если какой-либо из этих пунктов неясен, программа, скорее всего, будет включать дополнительные блоки безопасности, более длинные траектории инструмента или дополнительные коррекции. Такие изменения увеличивают время цикла и могут повысить стоимость.
Как YPMFG подходит к оценке G- и M-кодов токарных станков с ЧПУ
Мы не рассматриваем выбор кодов как «черный ящик». Когда поступает новый проект, наши инженеры сначала сопоставляют вашу геометрию с подходящей стратегией программирования. Они оценивают, достаточно ли стандартных кодов ISO или станко-специфичные циклы предлагают более понятный путь.
Для сложных профилей мы часто предпочитаем явную линейную и круговую интерполяцию вместо скрытых канонических циклов. Такой подход дает нам прямой контроль над подачей, глубиной резания и логикой коррекции. Он также упрощает проверку программы, когда вы позже запрашиваете изменения.
Перед пробным резанием первой детали мы выполняем проверку на симуляции. Этот этап выявляет столкновения, проверяет возврат в базовые точки и подтверждает, что последовательности G- и M-кодов соответствуют реальным возможностям станка. Если элемент выходит за пределы надежного диапазона точения, мы заранее сообщаем об этом и предлагаем пересмотренный подход или дополнительный процесс.
Вы можете отправить свои спецификации в YPMFG для рассмотрения. Мы предоставим краткую инженерную оценку, охватывающую логику кодов, рекомендуемые материалы и технологические примечания, а также коммерческое предложение, как только технический объем будет ясен.
Как выбор G- и M-кодов влияет на срок изготовления и цену за единицу
Эффективность кодов — один из незаметных факторов, определяющих срок изготовления и цену за единицу. Программа, которая достигает целевого размера за меньшее число проходов при стабильном дроблении стружки, обычно выигрывает и по стоимости, и по срокам.
Более длинные траектории инструмента, избыточные составные циклы и лишние стоп-блоки добавляют секунды к каждой детали. На мелких компонентах эти секунды быстро накапливаются при больших объемах.
Программы, сильно зависящие от точек ручного вмешательства, частых перерывов подачи СОЖ или нестабильных сбросов коррекции, также повышают вариабельность. Вариабельность замедляет утверждение образцов и усложняет планирование объемов как для механообрабатывающего цеха, так и для покупателя.
Именно поэтому мы рекомендуем клиентам заранее сообщать целевые значения шероховатости, зоны допусков и размеры партий. Эти данные формируют стратегию кодирования сильнее, чем любой отдельный параметр обработки.
Практические вопросы, которые покупатели часто задают о G- и M-кодах токарных станков с ЧПУ
Может ли одна программа для токарного станка с ЧПУ работать и с метрическими, и с дюймовыми размерами?
Да, но программа должна последовательно использовать либо G21 для метрической системы, либо G20 для дюймовой. Смешивание обеих систем в одной программе обычно вызывает конфликты координат и ошибки размеров. Более безопасный подход — писать отдельные программы для каждой системы единиц.
Почему в одних программах используется G96, а в других G97?
G96 поддерживает постоянную скорость резания, что полезно для стабильной чистоты поверхности на изменяющихся диаметрах. G97 удерживает фиксированную частоту вращения, что проще и часто предпочтительнее для коротких повторяющихся точеных операций или твердых материалов. Выбор зависит от требований к поверхности и поведения материала.
Безопасно ли полностью доверять коррекции G41 и G42 станку?
Автоматическая коррекция хорошо работает, когда таблица смещений соответствует фактической геометрии инструмента и состоянию износа. Если смещение указано неверно, программа может без предупреждения обработать профиль с заниженными или завышенными размерами. Всегда проверяйте значения смещения инструмента перед запуском первых деталей.
Что произойдет, если M00 или M01 окажется внутри цикла резания?
Один Пауза M00 немедленно останавливает все движения, пока оператор снова не нажмет «Пуск цикла». Опциональная остановка M01 ведет себя так же, но срабатывает только при включенном переключателе опциональной остановки. Обе полезны для контроля в процессе обработки, но они увеличивают время цикла при ненужном использовании.
Сделать разные производители токарных станков с ЧПУ используют совершенно разные M-коды?
Большинство M-кодов следуют одной и той же базе ISO, но некоторые бренды назначают дополнительные функции на неиспользуемые номера M. Критические функции, такие как M03, M05, M06, M08, M09 и M30, широко совместимы. Пользовательские M-коды или коды вспомогательных узлов всегда следует уточнять у цеха перед обменом программами.
Стоит ли просить поставщика предоставить полный код программы?
Вы можете запросить программу, но многие цеха по соображениям безопасности предоставляют только очищенную версию. Более полезным документом обычно является технологическая карта, карта инструмента и примечания по наладке. Эти документы раскрывают стратегию кодирования, не раскрывая проприетарные вложенные структуры или проприетарные подпрограммы.
Как понять, реально ли указанное в предложении время цикла для моей детали?
Сравните заявленное время цикла с ожидаемым количеством элементов, объемом съема материала и диапазонами допусков. Чрезвычайно короткое время цикла на сложных деталях часто указывает на агрессивные подачи, пропущенные коррекции или упрощенные программы, которые могут не выдержать ваши допуски в серийном производстве.
Выбор правильного партнёра по токарной обработке с ЧПУ с учётом готовности кодов
Поставщик, понимающий логику G- и M-кодов, обычно замечает риски программирования до того, как они дойдут до станка. Он может скорректировать ваши требования к допускам, предложить реалистичные размеры заготовок и рекомендовать технологические последовательности, соответствующие стандартным возможностям токарного станка.
Сравнивая предложения, смотрите не только на цену за единицу. Более дешевое предложение, основанное на неясной или чрезмерно упрощенной логике кодов, часто приводит к переделкам, более длительным циклам утверждения образцов и непредсказуемым результатам в партиях. Более понятная стратегия программы обычно дает более стабильные результаты первых деталей и более плавный выход на объем.
Вы можете запросить инженерную оценку в YPMFG до принятия обязательств по коммерческому предложению. Отправьте свой чертеж, материал, целевые допуски и ожидаемый размер партии. Мы рассмотрим G- и M-кодов токарного станка с ЧПУ последствия, предложим работоспособный технологический подход и вернем прозрачную смету с четкими техническими примечаниями.






