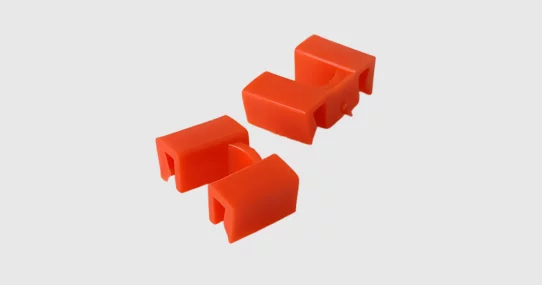
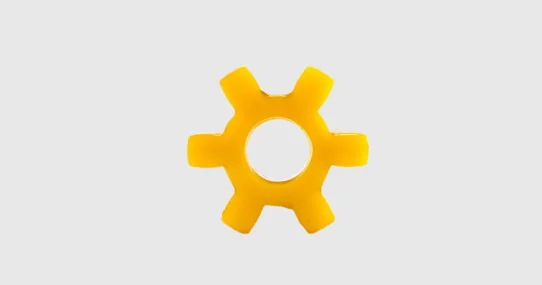
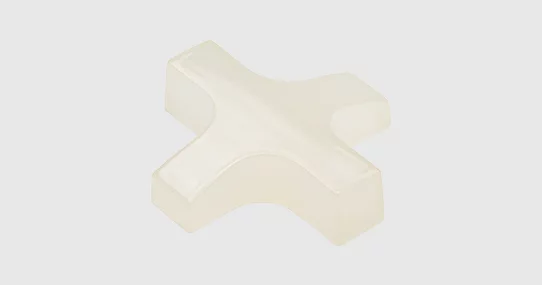
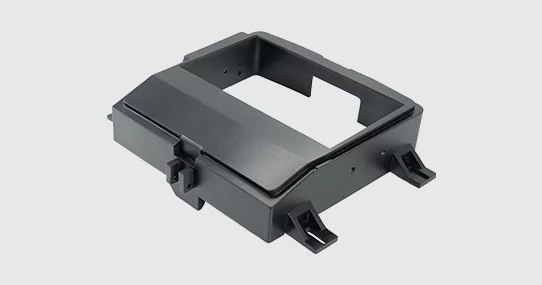
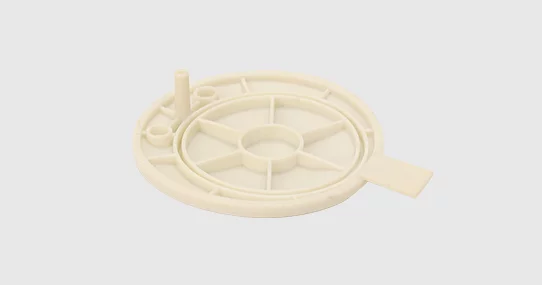
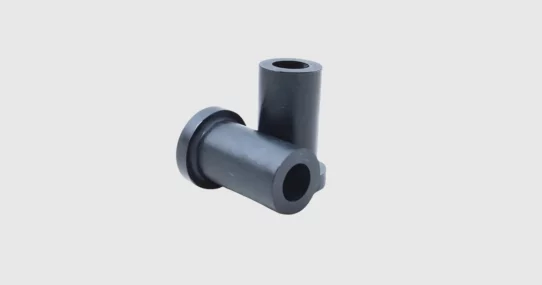
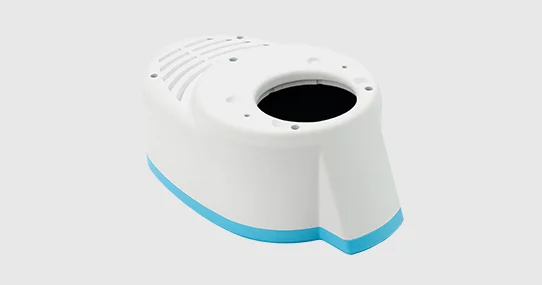
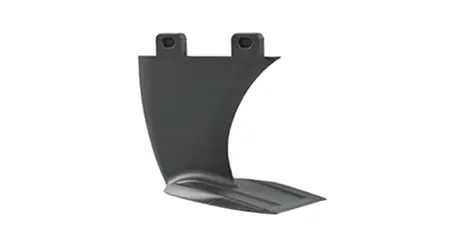
Peças personalizadas de uretano, desde a prototipagem até pequenas séries de produção. Tolerância de ±0,2 mm. Prazo de entrega de 5 dias .

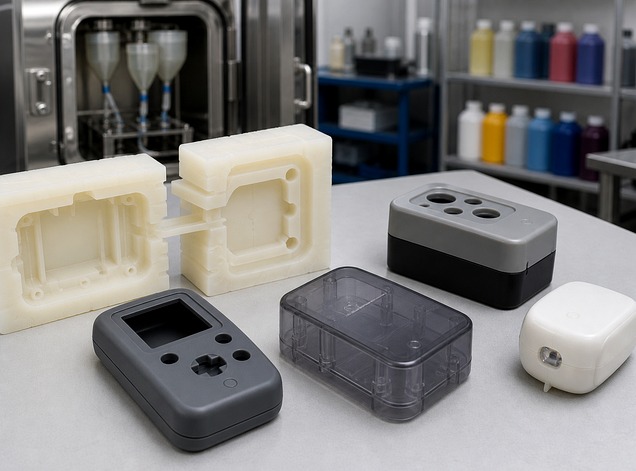
Os serviços de fundição de uretano da YP-MFG oferecem suporte em todas as etapas, desde os testes de protótipos, passando pela validação de funcionamento, até as fases de testes de mercado. Operando em instalações com certificação ISO e com parceiros de fabricação cuidadosamente selecionados, garantimos que você cumpra o cronograma e permaneça dentro do orçamento. Fundimos peças de uretano com tolerâncias de até ±0,20 mm e prazos de entrega a partir de 5 dias. Oferecemos uma variedade de materiais de poliuretano e silicone, acabamentos de superfície e opções de cores para aplicações nos setores automotivo, eletrônico e de produtos de consumo.
| Detalhes | |
|---|---|
| Tolerância | Detalhes Na YP-MFG, as peças fundidas replicadas seguem as normas ISO 2768-CL. As tolerâncias locais podem chegar a ±0,15 mm, e pequenos furos podem atingir uma precisão de até ±0,10 mm. Para peças fundidas à base de nylon, também seguimos as especificações de tolerância da norma ISO 2768-d. |
| Cor e acabamento | Detalhes Oferece uma ampla variedade de cores, níveis de transparência e acabamentos de superfície. |
| Tamanho máximo da peça | Detalhes Até 2,3 × 1,3 × 0,6 metros. |
| Capacidade diária | Detalhes Até 200 peças por dia. |
| Prazo de entrega | Detalhes O prazo de entrega varia de acordo com a complexidade da peça e o volume do pedido. O processo completo inclui a fabricação do protótipo, a criação do molde de silicone, a fundição e o acabamento. Peças simples e avulsas podem ser enviadas em menos de 5 dias, mas lotes maiores podem exigir mais tempo, dependendo do projeto. |
Desde os conceitos iniciais até produtos prontos para o mercado, os serviços de fundição a vácuo da YP-MFG oferecem soluções econômicas para o desenvolvimento de seus produtos.
Transforme rapidamente os primeiros projetos em peças reais usando a impressão 3D. Ótimo para verificar o tamanho, a forma e o acabamento da superfície antes de seguir em frente. Não há necessidade de ferramentas de usinagem nesta fase.
Produza de 1 a 100 protótipos funcionais moldados a vácuo para testar o ajuste, a resistência e a usabilidade. Os materiais e as tolerâncias são próximos aos da produção final.
Perfeito para tiragens de baixo volume, lançamentos de produtos ou produção intermediária. Produza de 20 a mais de 200 peças com qualidade consistente e prazo de entrega rápido — sem precisar esperar pelos moldes de injeção.
Para necessidades de produção em maior escala, oferecemos moldagem por injeção para a fabricação de peças plásticas em grande volume , com qualidade consistente e menor custo unitário.
Escolha abaixo entre materiais de moldagem de silicone e poliuretano que combinem com a aparência, o toque e a função do seu produto final. Entre em contato com nossa equipe para solicitações de materiais personalizados.
Comumente utilizado para moldes de fundição a vácuo. É macio o suficiente para lidar com peças de formatos complexos, mas resistente o suficiente para suportar múltiplas fundições sem rasgar ou empenar.
Se você precisar de uma solução mais econômica e de curto prazo (por exemplo, menos de 20 disparos), esse material é a melhor opção.
Para obter maior nível de detalhe, maior vida útil do molde ou se você estiver moldando peças seguras para contato com a pele ou com alimentos.
Para peças flexíveis, superfícies com toque suave e amortecimento.

Plásticos versáteis para uso geral — excelentes para caixas, suportes e peças estruturais.

Plástico transparente e liso para peças cosméticas ou de exposição.

Mais resistente que o ABS. É ideal para peças mais resistentes ou objetos que precisam suportar algum impacto.

Ligeiramente flexível e com boa resistência ao desgaste.

Leve e flexível, é utilizado em peças que se dobram ou se encaixam umas nas outras.

Rígido e preciso. Ideal para peças móveis ou encaixes mecânicos.

Macio e resistente a produtos químicos.
Um equilíbrio entre resistência e aparência elegante. Combina a resistência do PC com o acabamento liso do ABS — ideal para caixas resistentes.
A maioria dos poliuretanos é transparente ou translúcida, portanto, é possível adicionar cor diretamente antes da moldagem, utilizando pigmentos ou corantes. Esses materiais se misturam perfeitamente, produzindo cores consistentes e resistentes ao desbotamento após a cura. Abaixo estão as opções padrão de cores de poliuretano da YP-MFG.

O acabamento em preto profundo e opaco oferece boa cobertura e aparência profissional para protótipos, carcaças e peças funcionais que exigem uma aparência clássica.

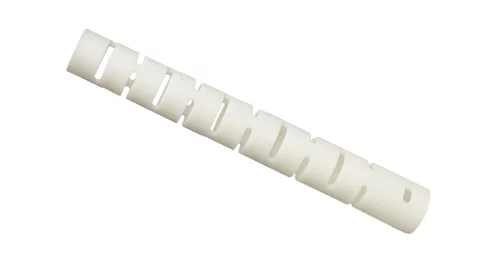
A cor branca, limpa e brilhante proporciona um contraste nítido e uma aparência elegante, ideal para dispositivos médicos, produtos de consumo e modelos de validação de projeto .

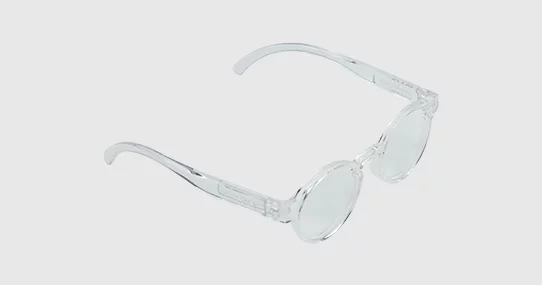
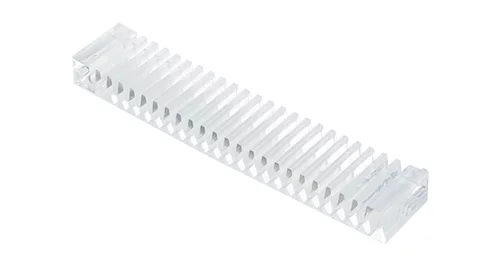
O material transparente mantém a clareza óptica e, ao mesmo tempo, oferece durabilidade, sendo ideal para lentes, guias de luz, recipientes para fluidos e peças para inspeção visual.

As opções completas de correspondência de cores permitem a reprodução exata das cores da marca, efeitos especiais e acabamentos exclusivos, criados para atender às necessidades específicas de cada projeto.
Observação: as opções de cor podem variar dependendo do acabamento da superfície. Cores personalizadas podem ser obtidas por meio da mistura de pigmentos ou da pintura. Para grandes lotes, recomenda-se a pintura para evitar variações de cor. A impressão UV é utilizada para designs multicoloridos, enquanto o revestimento a vácuo é necessário para acabamentos metálicos.
A YP-MFG oferece texturas de superfície SPI e VDI para fundição a vácuo. A textura do molde é definida desde o início e não pode ser alterada posteriormente. Para peças pintadas, por favor, confirme se o acabamento será brilhante ou fosco antes da produção.
Os acabamentos SPI consistem no lixamento ou polimento do molde para criar superfícies lisas, que variam de alto brilho a fosco. Você pode optar por esse acabamento para peças personalizadas de uretano que exijam um aspecto transparente ou polido.
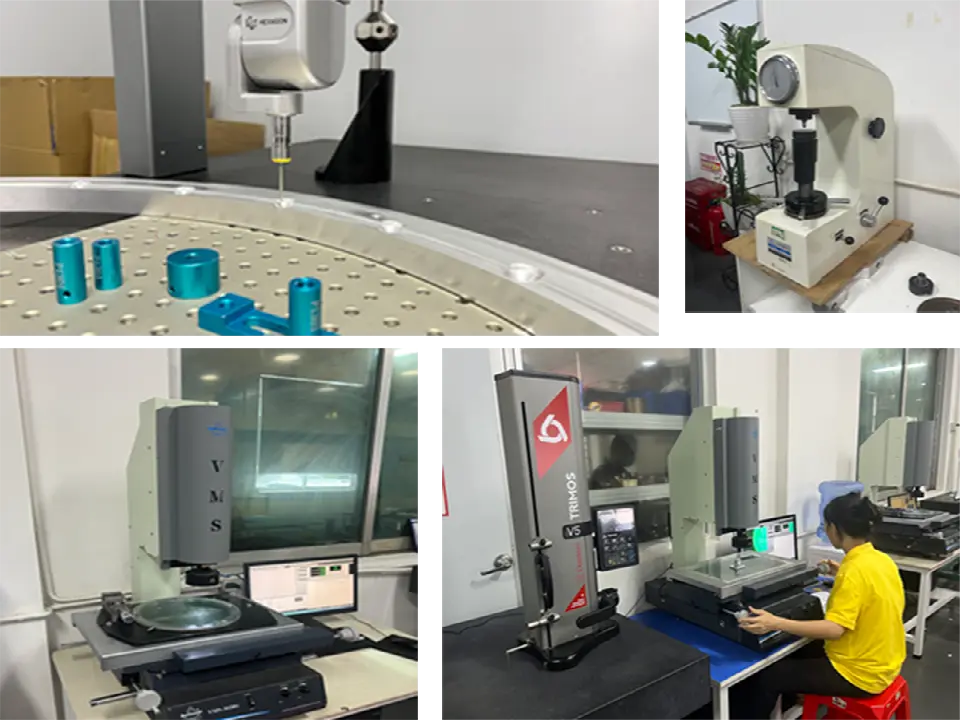
Os ensaios dimensionais utilizam CMM, paquímetros digitais, medidores de altura e micrômetros para verificar tolerâncias, posicionamento geométrico, diâmetros de furos, espessura de parede e dimensões de ajuste.
A inspeção visual utiliza lupas, medidores de rugosidade e tabelas de cores para detectar defeitos superficiais, incluindo bolhas, arranhões e amassados, garantindo ao mesmo tempo a consistência da cor e a qualidade do acabamento superficial.
Os testes de aderência da tinta comprovam a resistência de aderência, a durabilidade e a uniformidade da espessura do revestimento para todos os requisitos de acabamento.
Verifica a compatibilidade de encaixe e o ajuste funcional das peças fundidas com os componentes correspondentes. Realiza testes de ajuste de precisão para garantir o perfeito encaixe de ranhuras, juntas e estruturas, atendendo aos requisitos de montagem e eliminando folgas ou interferências.
Alcançamos tolerâncias estreitas de ±0,2 a 0,8 mm. Excelentes acabamentos de superfície. A fabricação especializada de moldes garante qualidade consistente.
Escolha entre materiais de poliuretano macios, rígidos, transparentes e retardantes de chamas. Nós ajudamos você a escolher o material, o acabamento e a cor certos. Atendemos às necessidades personalizadas.
Envie seus arquivos de design para começar. Aprove as amostras com os ajustes necessários e, em seguida, passe para a produção.
Peças simples prontas em 5 dias por meio do nosso processo de moldagem de uretano.
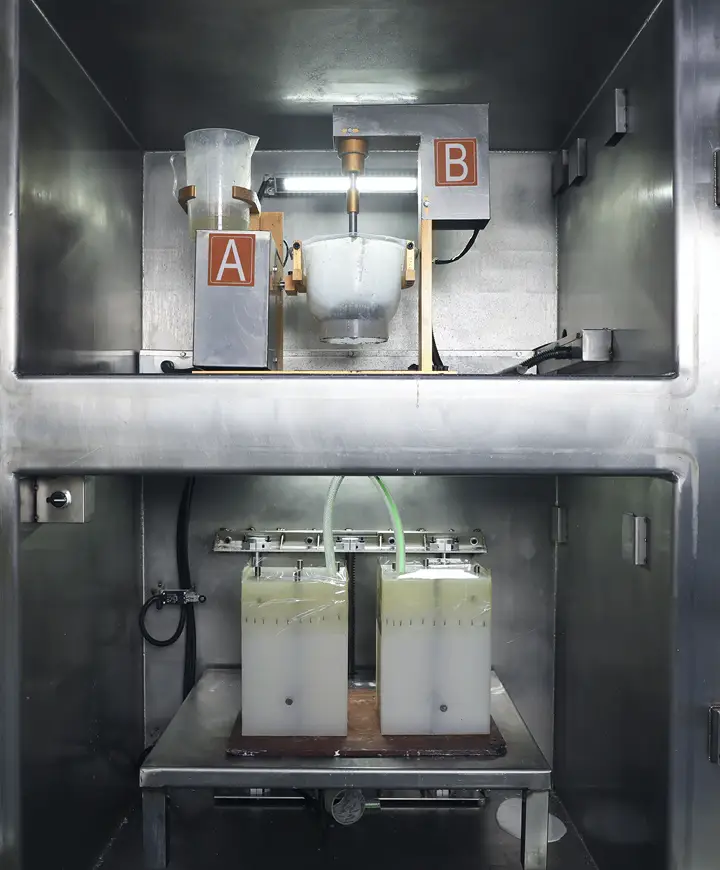
A moldagem por uretano, também conhecida como moldagem a vácuo, consiste em injetar uretano líquido em um molde para criar peças de plástico e borracha com geometrias complexas. Aqui estão as três etapas.
O molde-mestre serve de modelo para as peças finais fundidas, determinando a qualidade do produto. Ele pode ser criado por meio de usinagem CNC ou impressão 3D. A impressão 3D é mais rápida e mais barata, mas a usinagem CNC oferece tolerâncias mais rigorosas. As considerações de projeto incluem ângulos de desmoldagem e espessura da parede.
Despeje a borracha de silicone líquida ao redor do modelo mestre. A maioria cura em fornos, enquanto os moldes RTV curam à temperatura ambiente. Após algumas horas, corte ao longo da linha de separação para remover o modelo mestre, criando um molde de silicone pronto para a fundição.
Misture a resina líquida de poliuretano e despeje-a em moldes sob vácuo para evitar bolhas de ar e defeitos. A cura leva de 30 minutos a 2 horas, dependendo do material e do tamanho. Um molde produz de 1 a 10 peças por dia. As peças moldadas em uretano podem exigir pós-processamento.
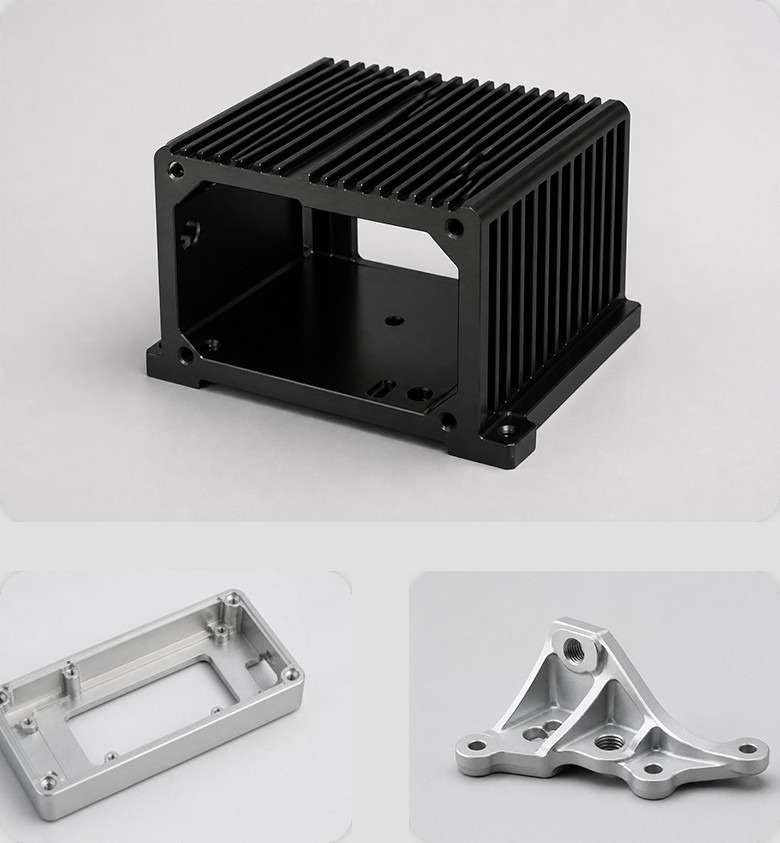
A fundição de uretano é indicada para protótipos e pequenas séries de produção, nas quais o uso de moldes de injeção não é viável. As peças fundidas apresentam bom desempenho e podem ser utilizadas para testes ou como produtos acabados.
Painéis de acabamento interno, componentes do painel de instrumentos e protótipos funcionais para testes de ajuste e acabamento.
Caixas de dispositivos biocompatíveis, protótipos de instrumentos cirúrgicos e equipamentos de diagnóstico.
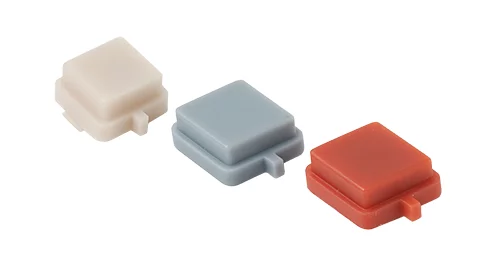
Caixas de produtos, teclados e elementos decorativos para smartphones, tablets e eletrodomésticos.
Painéis internos leves, caixas de controle e componentes especializados que exigem propriedades retardantes de chamas.
Proteções para máquinas, painéis de controle e dispositivos de fixação personalizados para ferramentas.
| VS | Impressão 3D | Moldagem a vácuo | Moldagem por injeção |
|---|---|---|---|
| VS Custo de ferramentas | Impressão 3D $0 (sem ferramentas) | Moldagem a vácuo $500-2.000 (moldes de silicone ) | Moldagem por injeção $ 5.000–50.000+ (moldes de alumínio ou aço) |
| VS Prazo de entrega | Impressão 3D 1 a 3 dias | Moldagem a vácuo 5 a 15 dias | Moldagem por injeção 4 a 12 semanas |
| VS Quantidade da peça | Impressão 3D 1-20 peças | Moldagem a vácuo 20-200 partes – quantidade ideal | Moldagem por injeção Mais de 1.000 peças ideais |
| VS Tolerância | Impressão 3D ±0,1-0,3 mm | Moldagem a vácuo ±0,1–0,8 mm | Moldagem por injeção ±0,05-0,1 mm |
| VS Acabamento da superfície | Impressão 3D Camada linhas, requer pós-processamento | Moldagem a vácuo Acabamento liso e minimalista | Moldagem por injeção Superior, pronto para produção |
| VS Geometria Complexa | Impressão 3D Excelente, qualquer formato | Moldagem a vácuo Alças cortes em contra-formato, detalhes finos | Moldagem por injeção Limitado pelo projeto do molde |
| VS Opções de materiais | Impressão 3D Limitado a resinas/filamentos de impressão | Moldagem a vácuo Uretano variedades (de flexível a rígido) | Moldagem por injeção Ampla gama de termoplásticos |
| VS Alterações no projeto | Impressão 3D Imediato, sem penalidade de custo | Moldagem a vácuo Fácil e econômico | Moldagem por injeção Modificações caras no molde |
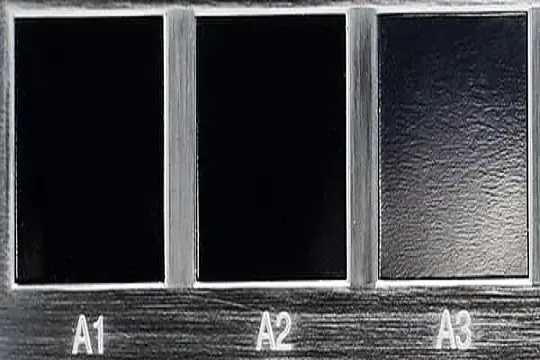
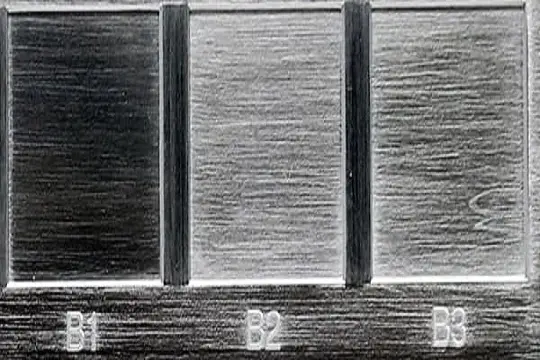
Aplicamos acabamentos da linha SPI em peças fundidas a vácuo, garantindo que cada peça apresente texturas de superfície específicas, que vão desde acabamentos lisos e brilhantes até acabamentos foscos detalhados.

| Acabamento Aparência | Alto Brilho |
|---|---|
| Acabamento Aparência Resultados do SPI Notas | Alto Brilho SPI A1, A2, A3 |
| Acabamento Aparência Rugosidade da superfície Ra (μm) | Alto
Brilho SPIA1: 0,012 a
0,025 SPIA2: 0,012 a 0,025 SPIA3: 0,05 a 0,10 |

| Acabamento Aparência | Semibrilhante |
|---|---|
| Acabamento Aparência Resultados do SPI Notas | Semibrilhante SPI B1, B2, B3 |
| Acabamento Aparência Rugosidade da superfície Ra (μm) | Semibrilhante SPI B1: 0,05 a
0,10 SPI B2: 0,10 a 0,15 SPI B3: 0,28 a 0,32 |

| Acabamento Aparência | Baixo Brilho |
|---|---|
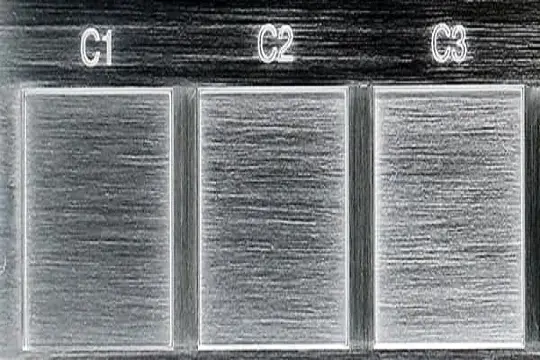
| Acabamento Aparência Resultados do SPI Notas | Baixo Brilho SPI C1, C2, C3 |
| Acabamento Aparência Rugosidade da superfície Ra (μm) | Baixo
Brilho SPI C1: 0,35 a
0,40 SPI C2: 0,45 a 0,55 SPI C3: 0,63 a 0,70 |

| Acabamento Aparência | Fosco |
|---|---|
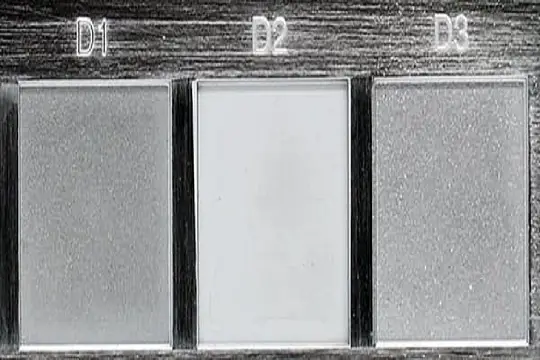
| Acabamento Aparência Resultados do SPI Notas | Fosco SPI D1, D2, D3 |
| Acabamento Aparência Rugosidade da superfície Ra (μm) | Fosco
SPI D1: 0,80 a
1,00 SPI D2: 1,00 a 2,80 SPI D3: 3,20 a 18,0 |
As peças moldadas a vácuo geralmente apresentam tolerâncias de ±0,1–0,3 mm, dependendo da geometria e do tamanho da peça.
As peças moldadas em uretano seguem a norma ISO 2768-CL (±0,1 a 0,8 mm), enquanto as peças à base de nylon estão em conformidade com as especificações de tolerância da norma ISO 2768-d.
O processo oferece excelente nível de detalhe e acabamento superficial, sendo adequado para protótipos funcionais e peças para uso final.
A fundição de uretano é uma opção econômica para tiragens de 20 a mais de 200 peças. Ela evita o alto custo e o prazo de entrega das matrizes rígidas. É adequada para tiragens curtas, produção de transição ou testes iniciais de mercado.
A fundição a vácuo oferece melhor acabamento superficial, resistência do material e consistência para a produção em pequenos volumes. A impressão 3D é mais rápida para protótipos únicos, mas pode apresentar deficiências em termos de aparência ou propriedades mecânicas.
Os moldes de silicone geralmente duram de 15 a 25 moldagens, dependendo da complexidade da peça e do material utilizado. Eles são mais indicados para pequenos lotes, antes que o desgaste afete a precisão.
Na fundição a vácuo, o molde de silicone deve permanecer firmemente no lugar para produzir peças precisas. Isso é feito por meio de um molde de duas partes fixado dentro de uma estrutura rígida, geralmente feita de alumínio ou plástico resistente.
A estrutura sustenta o molde, evita que ele se deforme sob vácuo e garante que as duas metades fiquem corretamente alinhadas. Ela também ajuda a evitar vazamentos de resina e mantém uma vedação hermética durante a moldagem.
Antes da moldagem, o molde é colocado na estrutura e firmemente preso. O vácuo, então, aspira a resina para todos os detalhes, reduzindo as bolhas de ar e produzindo peças limpas e precisas.
We use necessary cookies to keep this website working. With your permission, we also use analytics cookies to understand how visitors use our site and improve your experience. You can accept all cookies, use necessary cookies only, or manage your preferences.