Service de moulage sous vide

Pièces en uréthane sur mesure, du prototypage aux petites séries. Tolérance de ±0,2 mm. Délai de livraison : 5 jours .

services de moulage sous vide d'uréthane
±0,01 mm
Tolérance
20+
Machines
5 jours
Échantillons livrés
ISO
13485, 16949, 14001

Service de moulage d'uréthane YP-MFG

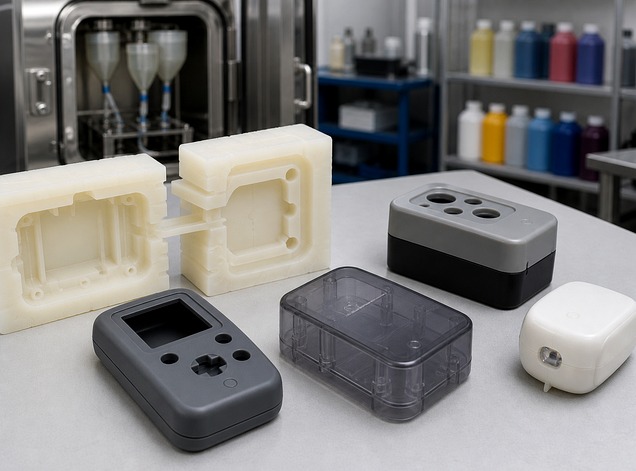
Les services de moulage d’uréthane de YP-MFG couvrent toutes les étapes, depuis les essais de prototypes jusqu’aux phases de validation fonctionnelle et de tests de marché. Grâce à nos installations certifiées ISO et à nos partenaires de fabrication rigoureusement sélectionnés, nous vous garantissons le respect des délais et du budget. Nous moulons des pièces en uréthane avec des tolérances allant jusqu’à ±0,20 mm et des délais de fabrication aussi courts que 5 jours. Une large gamme de matériaux en polyuréthane et en silicone, de finitions de surface et d’options de couleurs est disponible pour des applications dans les secteurs de l’automobile, de l’électronique et des produits de grande consommation.

Capacités de moulage sous vide de YPMFG

Détails
Tolérance Détails Chez YP-MFG, les pièces moulées reproduites sont conformes aux normes ISO 2768-CL. Les tolérances locales peuvent atteindre ±0,15 mm, et les petits trous peuvent présenter une précision allant jusqu'à ±0,10 mm. Pour les pièces moulées à base de nylon, nous respectons également les spécifications de tolérance de la norme ISO 2768-d.
Couleur et finition Détails Permet d'utiliser une large gamme de couleurs, de niveaux de transparence et de finitions de surface.
Taille maximale des pièces Détails Jusqu'à 2,3 × 1,3 × 0,6 mètres.
Capacité journalière Détails Jusqu'à 200 pièces par jour.
Délai de livraison Détails Le délai de fabrication varie en fonction de la complexité des pièces et du volume de la commande. Le processus complet comprend la fabrication de prototypes, la création de moules en silicone, le moulage et la finition. Les pièces simples peuvent être expédiées en moins de 5 jours, mais les lots plus importants peuvent nécessiter davantage de temps selon le projet.

Du prototypage à la production

De la conception initiale aux produits prêts à être commercialisés, les services de moulage sous vide d'YP-MFG offrent des solutions rentables pour le développement de vos produits.

Validation du concept

Validation du concept

Transformez rapidement vos premières ébauches en pièces réelles grâce à l'impression 3D. Idéal pour vérifier les dimensions, la forme et la finition de surface avant de poursuivre le projet. Aucun outillage fixe n'est nécessaire à ce stade.

Prototypage

Prototypage

Réalisez entre 1 et 100 prototypes fonctionnels moulés sous vide afin de tester l'ajustement, la résistance et l'ergonomie. Les matériaux et les tolérances sont proches de ceux de la production finale.

Faible volume

Production en petites séries

Idéal pour les petites séries, les lancements de produits ou la production intermédiaire. Réalisez des moulages de 20 à plus de 200 pièces avec une qualité constante et des délais d’exécution rapides : plus besoin d’attendre la fabrication des moules à injection.

Volume élevé

Production en série

Pour les besoins de production à grande échelle, nous proposons le moulage par injection afin de fabriquer des pièces en plastique en grande série, avec une qualité constante et un coût unitaire réduit.

Matériaux, finitions et couleurs pour le moulage sous vide

Choisissez ci-dessous parmi nos matériaux de moulage en silicone et en polyuréthane ceux qui correspondent le mieux à l’ aspect, au toucher et à la fonctionnalité de votre produit final. Contactez notre équipe pour toute demande de matériaux sur mesure.

Matériaux en silicone moulé

pièce en silicone moulée sous vide

Shore Silicone 10-60

Couramment utilisé pour les moules de moulage sous vide. Il est suffisamment souple pour s'adapter à des pièces aux formes complexes, mais suffisamment résistant pour supporter de multiples moulages sans se déchirer ni se déformer.

  • Shore A 10-20 : Très souple, flexible
  • Shore A 30-40 : Équilibré
  • Shore A 50-60 : moules plus rigides pour les pièces rigides
prototype moulé en silicone

RTV-2 Silicone à durcissement par exposition à l'air

Si vous recherchez une solution peu coûteuse et à court terme (par exemple, pour moins de 20 prises de vue), ce support est le meilleur choix.

pièce moulée en silicone

RTV-2 Silicone à durcissement au platine

Pour obtenir un niveau de détail supérieur, prolonger la durée de vie du moule ou si vous moulerez des pièces destinées à entrer en contact avec la peau ou avec des aliments.

Matériaux en uréthane moulé

moulage sous vide en caoutchouc souple

Souple Caoutchouc

Pour les pièces souples, les surfaces douces au toucher et l'amortissement.

  • TPU 8400 :Robuste, caoutchouteux. Pour des boîtiers résistants aux chocs ou souples.
  • Caoutchouc souple transparent T0387 : Transparent et souple. Pour les housses de protection ou les éléments de présentoir souples.
  • Silicone : Résiste aux hautes températures et conserve sa souplesse au fil du temps.
  • Silicone de qualité alimentaire : Sans danger en cas de contact direct avec les aliments ou la peau. Utilisé dans les ustensiles de cuisine et les échantillons médicaux.
moulage sous vide ABS

de type ABS

Des plastiques polyvalents adaptés à un usage général — parfaits pour les boîtiers, les supports et les pièces structurelles.

  • Type ABS 8150 : Standard Une alternative à l'ABS, facile à travailler, d'une grande solidité.
  • ABS PX2017/PX223 : Meilleure résistance à la chaleur, adaptée aux pièces qui chauffent pendant leur utilisation.
  • ABS Hei-Cast 8263 : Matériau ignifuge destiné à l'électronique ou aux composants critiques pour la sécurité.
moulage sous vide de PMMA

de type PMMA

Plastique transparent et lisse destiné aux pièces cosmétiques ou de présentation.

  • De type PMMA 1940 :Semblable à l'acrylique. Grande transparence et finition épurée et brillante.
moulage sous vide PC

de type PC

Plus résistant que l'ABS. Convient bien aux pièces plus solides ou aux objets qui doivent résister à des chocs.

  • PX 510 / Hei-Cast J0005 : Solide, rigide et résistant aux contraintes et à la chaleur.
moulage sous vide en nylon

De type nylon

Légèrement souple et présentant une bonne résistance à l'usure.

  • Z2910 : Idéal pour les pièces mécaniques légères telles que les engrenages ou les bagues.
moulage sous vide en PP

de type PP

Léger et souple, utilisé pour les pièces qui s’emboîtent ou s’assemblent par encliquetage.

  • 5690 / Hei-Cast 8550 : Résiste à la fatigue et aux produits chimiques. Idéal pour les clips, les charnières ou les pièces en contact avec des fluides.
pièce moulée sous vide résistante à la température

de type POM

Rigide et précis. Convient aux pièces mobiles ou aux assemblages mécaniques.

  • PX225 :Faible frottement, rigide et conserve bien sa forme.
pièce moulée en uréthane

de type PE

Doux et résistant aux produits chimiques.

  • DPI PX100 : Utilisé pour des pièces simples et souples telles que des capuchons, des bouchons ou des couvercles.
pièce moulée sous vide ignifuge pièce moulée sous vide ignifuge

de type ABS+PC

Un équilibre parfait entre robustesse et esthétique épurée. Allie la résistance du PC à la finition lisse de l'ABS : idéal pour les boîtiers résistants.

La plupart des polyuréthanes sont transparents ou translucides ; il est donc possible d’y ajouter de la couleur juste avant le moulage, à l’aide de pigments ou de colorants. Ces matériaux se mélangent parfaitement, ce qui permet d’obtenir des couleurs homogènes et résistantes à la décoloration après durcissement. Vous trouverez ci-dessous les options de couleurs standard proposées par YP-MFG pour ses polyuréthanes.

noir standard

Standard Noir

La finition noire profonde et opaque offre une bonne couvrance et un rendu professionnel pour les prototypes, les boîtiers et les pièces fonctionnelles nécessitant un aspect classique.

partie d'un blanc pur

Blanc pur

Sa couleur blanche, pure et éclatante, offre un contraste marqué et un aspect épuré, idéal pour les dispositifs médicaux, les produits grand public et les modèles de validation de conception .

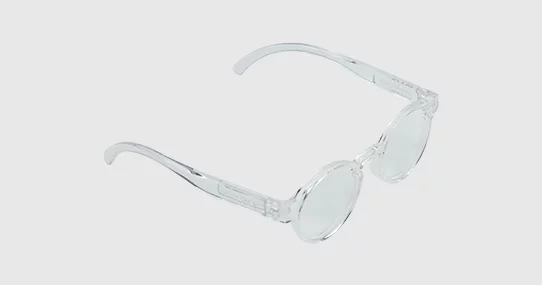
pièce moulée sous vide transparente

Transparent

Ce matériau transparent allie clarté optique et résistance ; il convient particulièrement aux lentilles, aux guides de lumière, aux récipients pour fluides et aux pièces destinées à l’ inspection visuelle.

couleur personnalisée

Personnalisé

Les options complètes de correspondance des couleurs permettent une reproduction fidèle des couleurs de la marque, des effets spéciaux et des finitions uniques adaptées aux besoins spécifiques de chaque projet.

Remarque : les options de couleur peuvent varier en fonction de la finition de surface. Des couleurs personnalisées peuvent être obtenues par mélange de pigments ou par peinture. Pour les grandes séries, la peinture est recommandée afin d'éviter toute variation de couleur. L'impression UV est utilisée pour les motifs multicolores, tandis que le placage sous vide est nécessaire pour les finitions métalliques.

YP-MFG propose les textures de surface SPI et VDI pour le moulage sous vide. La texture du moule est définie dès le départ et ne peut plus être modifiée par la suite. Pour les pièces peintes, veuillez confirmer le choix entre brillant et mat avant la production.

SPI Fin

Les finitions SPI reposent sur le ponçage ou le polissage du moule afin d'obtenir des surfaces lisses, allant d'un fini très brillant à un fini mat. Vous pouvez opter pour cette solution pour les pièces en uréthane sur mesure qui nécessitent un aspect transparent ou poli.

VDI Terminer
Les textures VDI sont créées par électroérosion (EDM) sur la surface du moule en silicone. Vous pouvez opter pour cette technique lorsque vous souhaitez obtenir un toucher plus technique ou antidérapant, ou encore pour masquer de légères imperfections.

Contrôle qualité et essais certifiés

YP-MFG est un fabricant spécialisé dans le moulage sous vide, certifié selon les normes ISO 9001:2015, ISO 13485, ISO 14001:2015 et IATF 16949:2016. Notre contrôle qualité porte sur trois domaines essentiels :
Contrôle et essais

Contrôle dimensionnel

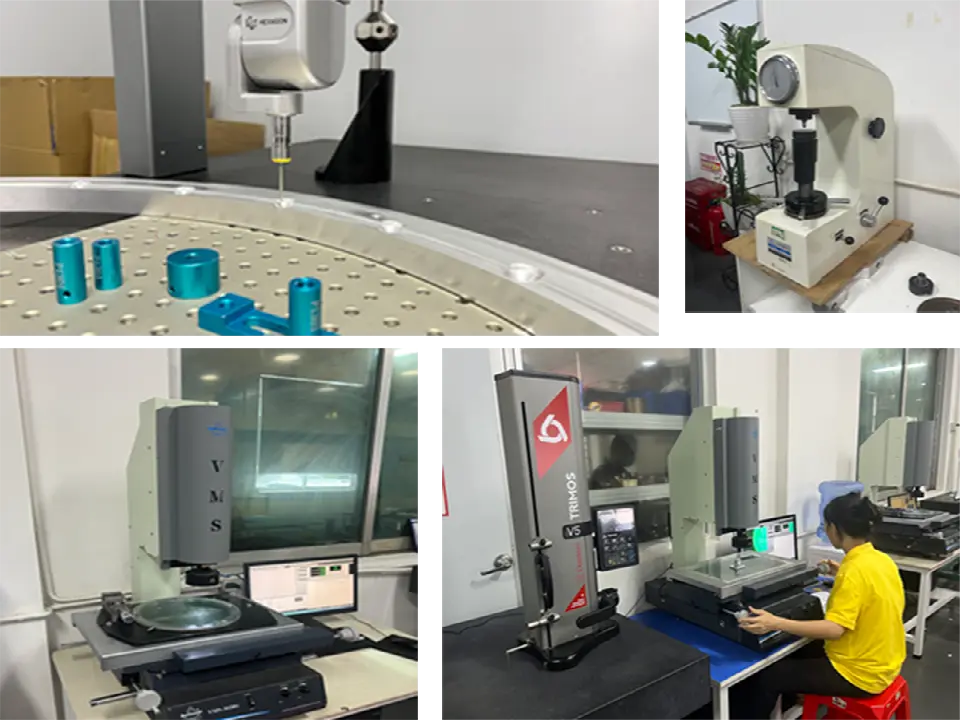
Les contrôles dimensionnels font appel à des machines à mesurer tridimensionnelles (MMT), des pieds à coulisse numériques, des jaugeurs de hauteur et des micromètres pour vérifier les tolérances, le positionnement géométrique, les diamètres des alésages, l'épaisseur des parois et les cotes d'ajustage .

Inspection visuelle

L'inspection visuelle fait appel à des loupes, des rugosimètres et des nuanciers pour détecter les défauts de surface, notamment les bulles, les rayures et les bosses, tout en garantissant l'uniformité de la couleur et la qualité de la finition de surface.

Essais d'adhérence de la peinture

Les essais d'adhérence de la peinture permettent de vérifier la résistance d'adhérence, la durabilité et l'uniformité de l'épaisseur du revêtement pour toutes les exigences en matière de finition.

Assemblage et validation de l'ajustement

Vérifie la compatibilité d'assemblage et l'ajustement fonctionnel des pièces moulées avec leurs composants correspondants. Réalise des essais d'ajustement de précision afin de garantir une parfaite correspondance des rainures, des joints et des structures, en respectant les exigences d'assemblage et en éliminant tout jeu ou interférence.

Pourquoi choisir les services de moulage d'uréthane de YP-MFG ?

Précision garantie & Précision

Précision et qualité garanties

Tolérances serrées comprises entre ±0,2 et 0,8 mm. Excellents états de surface. Une fabrication de moules réalisée par des experts garantit une qualité constante.

Solutions complètes en matière de matériaux

Solutions complètes en matière de matériaux

Faites votre choix parmi des matériaux en polyuréthane souples, rigides, transparents et ignifugés. Nous vous aidons à choisir le matériau, la finition et la couleur qui vous conviennent. Nous répondons à vos besoins spécifiques.

Délais d'exécution rapides

Délais d'exécution rapides

Recevez vos pièces sous 5 à 15 jours. Production à faible volume à un bon rapport qualité-prix. Flexibilité dans la taille des commandes, de 20 à plus de 200 pièces.
Prêt à demander un devis pour un moulage en uréthane ?

Commencez par télécharger vos fichiers de conception. Validez les échantillons après avoir apporté les modifications nécessaires, puis passez à la production.
Des pièces simples prêtes en 5 jours grâce à notre procédé de moulage d’uréthane.

Qu'est-ce que le procédé de moulage à l'uréthane ?

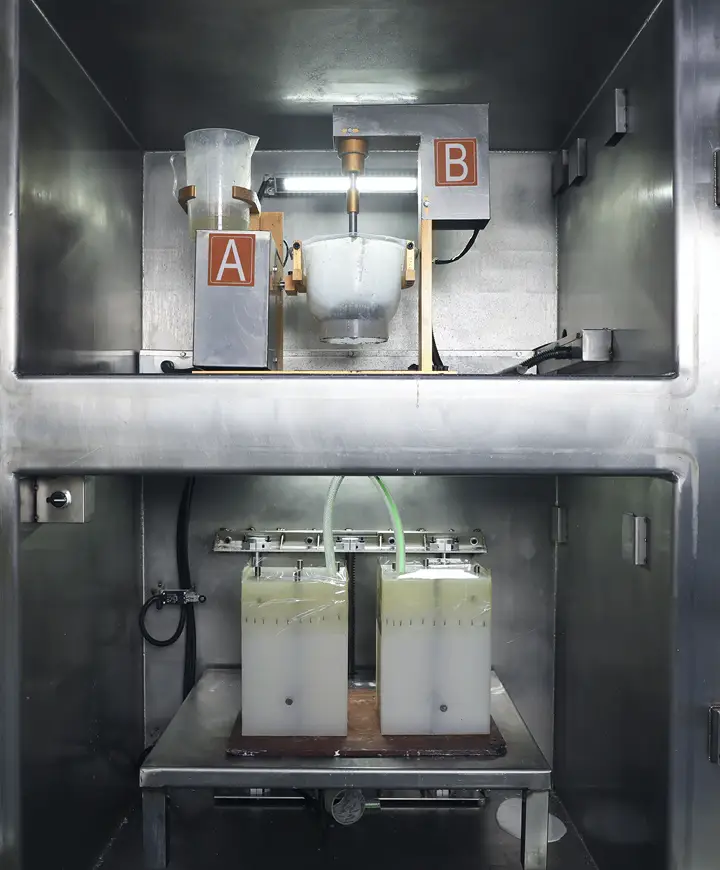
Le moulage à l'uréthane, également appelé moulage sous vide, consiste à injecter de l'uréthane liquide dans un moule afin de fabriquer des pièces en plastique et en caoutchouc présentant des géométries complexes. Voici les trois étapes.  

Le modèle maître sert de référence pour la reproduction des pièces moulées finales et détermine la qualité du produit. Il peut être réalisé par usinage CNC ou par impression 3D. L’impression 3D est plus rapide et moins coûteuse, mais l’usinage CNC permet d’obtenir des tolérances plus strictes. Les critères de conception comprennent les angles de dépouille et l’épaisseur des parois.

Versez du caoutchouc silicone liquide autour du modèle maître. La plupart durcissent au four, tandis que les moules RTV durcissent à température ambiante. Après quelques heures, découpez le long de la ligne de joint pour retirer le modèle maître, ce qui permet d'obtenir un moule en silicone prêt pour le moulage.

Mélanger la résine de polyuréthane liquide et la verser dans des moules sous vide afin d'éviter la formation de bulles d'air et de défauts. Le durcissement dure entre 30 minutes et 2 heures, selon le matériau et la taille. Un moule permet de produire entre 1 et 10 exemplaires par jour. Les pièces moulées en polyuréthane peuvent nécessiter un traitement ultérieur.

image

Applications du moulage sous vide dans divers secteurs d'activité

Le moulage à l'uréthane est adapté aux prototypes et aux petites séries de production pour lesquelles le moulage par injection n'est pas envisageable. Les pièces moulées présentent de bonnes performances et peuvent être utilisées à des fins d'essai ou comme produits finis.

| Automobile

Panneaux de garniture intérieure, composants du tableau de bord et prototypes fonctionnels destinés aux essais d'ajustement et de finition.

| Médical et Santé

Boîtiers de dispositifs biocompatibles, prototypes d'instruments chirurgicaux et équipements de diagnostic.

| Électronique et produits grand public

Boîtiers, claviers et éléments décoratifs pour smartphones, tablettes et appareils électroménagers.

| Aérospatiale

Panneaux intérieurs légers, boîtiers de commande et composants spécialisés nécessitant des propriétés ignifuges.

| Équipements industriels

Protections de machines, tableaux de commande et dispositifs de fixation sur mesure.

moulage sous vide

Impression 3D, moulage sous vide et moulage par injection

Le stade d'avancement, le volume et la fonction des pièces de votre projet vous aideront à faire le bon choix en matière de fabrication. Différentes méthodes s'avèrent les plus adaptées à différentes étapes du développement.
VS Impression 3D Moulage sous vide Moulage par injection
VS Coût des outillages Impression 3D $0 (sans outillage) Moulage sous vide $500-2 000 (moules en silicone) Moulage par injection 1 TP 4 500 à 50 000+ (moules en aluminium ou en acier )
VS Délai de livraison Impression 3D 1 à 3 jours Moulage sous vide 5 à 15 jours Moulage par injection 4 à 12 semaines
VS Quantité par pièce Impression 3D 1-20 pièces Moulage sous vide 20-200 pièces (quantité optimale) Moulage par injection Plus de 1 000 pièces : configuration optimale
VS Tolérance Impression 3D ±0,1 à 0,3 mm Moulage sous vide ±0,1 à 0,8 mm Moulage par injection ±0,05 à 0,1 mm
VS Finition de surface Impression 3D Couche lignes, nécessite un post-traitement Moulage sous vide Finition lisse et épurée Moulage par injection Haut de gamme, prêt pour la production
VS Géométrie complexe Impression 3D Excellent, quelle que soit la forme Moulage sous vide Poignées contre-dépouilles, détails fins Moulage par injection Limité par la conception du moule
VS Choix des matériaux Impression 3D Réservé aux résines et filaments d'impression Moulage sous vide Variétés d'uréthane (souples à rigides) Moulage par injection Large gamme de thermoplastiques
VS Modifications apportées à la conception Impression 3D Immédiat, sans frais supplémentaires Moulage sous vide Simple et économique Moulage par injection Modifications coûteuses des moules

Rugosité de surface
pour le moulage sous vide en moule

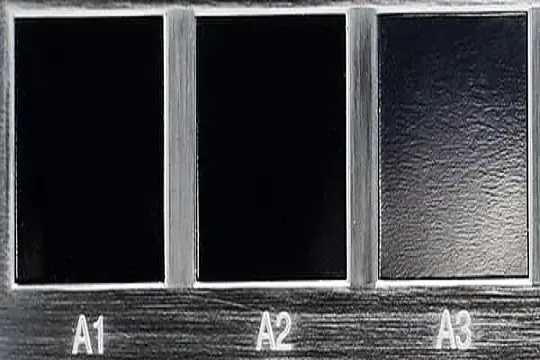
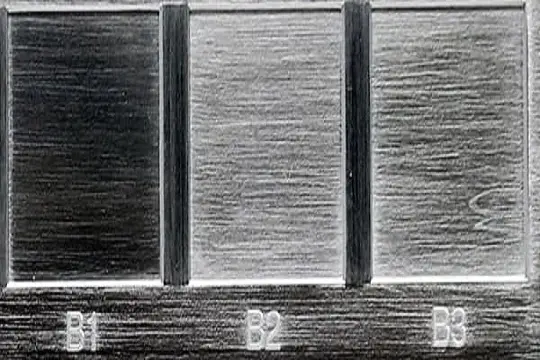
Nous appliquons des finitions SPI aux pièces moulées sous vide, garantissant ainsi que chaque pièce présente des textures de surface spécifiques, allant d'un aspect lisse et brillant à des finitions mates très détaillées.

finitions-de-surface-en-moulage-par-injection-SPI-A

SPI A

Finition Apparence Brillant élevé
Finition Apparence Résultats au SPI Notes Brillant intense SPI A1, A2, A3
Finition Apparence Rugosité de surface Ra (μm) Brillant intense SPIA1 : de 0,012 à 0,025
SPIA2 : de 0,012 à 0,025
SPIA3 : de 0,05 à 0,10
finitions-de-surface-en-moulage-par-injection-SPI-B

SPI B

Finition Apparence Semi-brillant
Finition Apparence Résultats au SPI Notes Semi-brillant SPI B1, B2, B3
Finition Apparence Rugosité de surface Ra (μm) Semi-brillant SPI B1 : de 0,05 à 0,10
SPI B2 : de 0,10 à 0,15
SPI B3 : de 0,28 à 0,32
finitions-de-surface-des-pièces-moulées-par-injection-SPI-C

SPI C

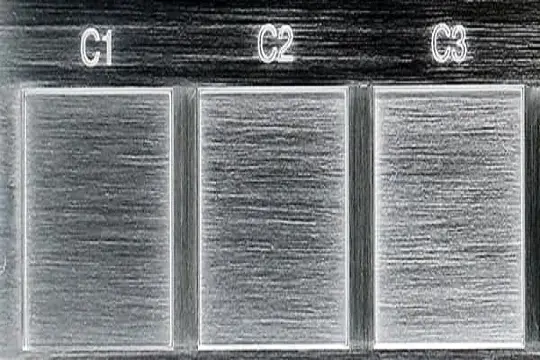
Finition Apparence Faible Brillance
Finition Apparence Résultats au SPI Notes Faible Brillance SPI C1, C2, C3
Finition Apparence Rugosité de surface Ra (μm) Faible Brillance SPI C1 : 0,35 à 0,40
SPI C2 : 0,45 à 0,55
SPI C3 : de 0,63 à 0,70
finitions-de-surface-des-pièces-moulées-par-injection-SPI-D

SPI D

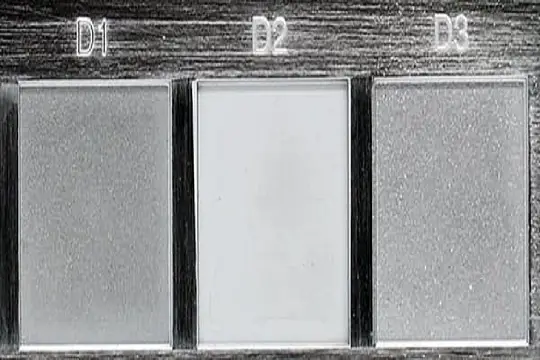
Finition Apparence Mat
Finition Apparence Résultats au SPI Notes Mat SPI D1, D2, D3
Finition Apparence Rugosité de surface Ra (μm) Mat SPI D1 : de 0,80 à 1,00
SPI D2 : de 1,00 à 2,80​
SPI D3 : 3,20 à 18,0

Foire aux questions

Les pièces moulées sous vide présentent généralement des tolérances comprises entre ±0,1 et 0,3 mm, en fonction de la géométrie et de la taille de la pièce.

Les pièces moulées en uréthane sont conformes à la norme ISO 2768-CL (±0,1 à 0,8 mm), tandis que les pièces à base de nylon respectent les spécifications de tolérance de la norme ISO 2768-d.

Ce procédé offre un excellent niveau de détail et une finition de surface remarquable, ce qui le rend adapté à la fabrication de prototypes fonctionnels et de pièces destinées à un usage final.

Le moulage à l'uréthane constitue une option économique pour les séries de 20 à plus de 200 pièces. Il permet d'éviter les coûts élevés et les délais de fabrication liés à l'outillage fixe. Il convient aux petites séries, à la production intermédiaire ou aux premiers tests de marché.

Le moulage sous vide offre un meilleur état de surface, une meilleure résistance du matériau et une plus grande régularité pour la production en petites séries. L'impression 3D est plus rapide pour les prototypes uniques, mais peut présenter des lacunes en termes d'aspect ou de propriétés mécaniques.

Les moules en silicone ont généralement une durée de vie de 15 à 25 moulages, selon la complexité de la pièce et le matériau utilisé. Ils conviennent particulièrement à la production de petits lots, avant que l'usure n'altère la précision.

Dans le moulage sous vide, le moule en silicone doit rester solidement en place pour obtenir des pièces précises. Pour ce faire, on utilise un moule en deux parties fixé à l'intérieur d'un cadre rigide, souvent en aluminium ou en plastique résistant.

Le châssis soutient le moule, l'empêche de se déformer sous l'effet du vide et garantit un alignement correct des deux moitiés. Il contribue également à prévenir les fuites de résine et assure une étanchéité parfaite pendant le moulage.

Avant le moulage, le moule est placé dans le châssis et solidement fixé. Le vide aspire ensuite la résine dans les moindres recoins, ce qui réduit la formation de bulles d’air et permet d’obtenir des pièces nettes et précises.

La fabrication de pièces en uréthane moulé, plus simple et plus rapide