Услуги по вакуумному литью
Изготовление уретановых деталей на заказ — от прототипирования до мелких серий. Допуск ±0,2 мм. Срок поставки — 5 дней.

Услуги по литью из уретана от YP-MFG
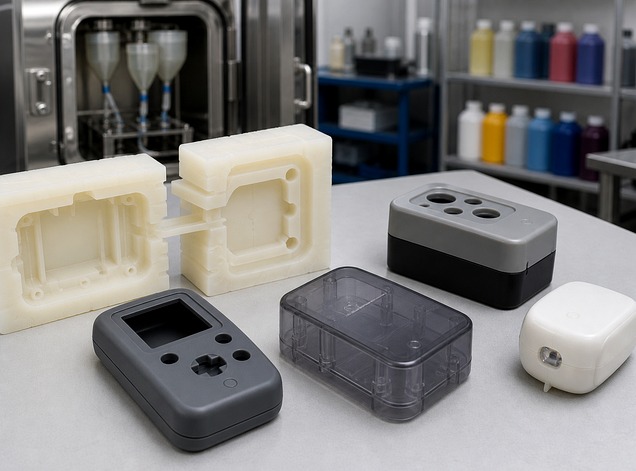
Услуги YP-MFG по литью из уретана охватывают все этапы — от испытаний прототипов до проверки работоспособности и тестирования на рынке. Работая на предприятиях, сертифицированных по стандарту ISO, и с проверенными производственными партнерами, мы гарантируем соблюдение графика и удержание в рамках бюджета. Мы изготавливаем детали из полиуретана с допусками до ±0,20 мм и сроками изготовления от 5 дней. Доступен широкий выбор полиуретановых и силиконовых материалов, вариантов отделки поверхности и цветовых решений для применения в автомобильной промышленности, электронике и производстве потребительских товаров.
Возможности компании YPMFG в области вакуумного литья
| Подробности | |
|---|---|
| Толерантность | Подробности В компании YP-MFG серийные отливки соответствуют стандартам ISO 2768-CL. Местные допуски могут достигать ±0,15 мм, а для небольших отверстий точность может составлять до ±0,10 мм. В отношении деталей, изготовленных методом литья на основе нейлона, мы также соблюдаем требования к допускам, установленные в стандарте ISO 2768-d . |
| Цвет и отделка | Подробности Поддерживает широкий спектр цветов, уровней прозрачности и видов отделки поверхности. |
| Максимальный размер детали | Подробности До 2,3 × 1,3 × 0,6 метра. |
| Суточная производительность | Подробности До 200 штук в день. |
| Срок изготовления | Подробности Срок изготовления зависит от сложности детали и объема заказа. Полный цикл производства включает изготовление прототипа, создание силиконовой формы, литье и отделку. Простые единичные детали могут быть отправлены менее чем за 5 дней, однако для более крупных партий может потребоваться больше времени в зависимости от проекта. |
От создания прототипа до запуска в серийное производство
Начиная с первоначальных концепций и заканчивая готовыми к выпуску на рынок продуктами, услуги YP-MFG по вакуумному литью предлагают экономически эффективные решения для разработки вашей продукции.
Проверка концепции
С помощью 3D-печати можно быстро превратить ранние эскизы в реальные детали. Это отличный способ проверить размеры, форму и качество поверхности, прежде чем приступать к дальнейшей работе. На этом этапе нет необходимости в изготовлении твердотельных пресс-форм.
Создание прототипов
Изготовьте от 1 до 100 работоспособных прототипов, изготовленных методом вакуумного литья, для проверки посадки, прочности и удобства использования. Материалы и допуски близки к показателям серийной продукции.
Мелкосерийное производство
Идеально подходит для мелкосерийного производства, запуска новых продуктов или промежуточного производства. Отливайте от 20 до 200+ деталей с неизменно высоким качеством и в короткие сроки — не тратьте время на ожидание изготовления форм для литья под давлением.
Серийное производство
Для крупных производственных заказов мы предлагаем литье под давлением для изготовления крупных партий пластиковых деталей с стабильным качеством и более низкой себестоимостью единицы продукции.
Материалы для вакуумного литья, отделка, цвета
Ниже вы можете выбрать силиконовые и полиуретановые материалы для литья, которые соответствуют внешнему виду, тактильным ощущениям и функциональности вашего конечного продукта. Свяжитесь с нашей командой, если у вас есть индивидуальные требования к материалам.
Материалы из литого силикона
Shore Силикон 10–60
Часто используется для изготовления форм для вакуумного литья. Этот материал достаточно мягкий, чтобы обеспечить изготовление деталей сложной формы, но при этом достаточно прочный, чтобы выдерживать многократное литье без разрывов и деформаций.
- Берег A 10–20: Очень мягкий, гибкий
- Берег A 30–40: сбалансированный
- Shore A 50–60: Более жесткие формы для изготовления жестких деталей
RTV-2 Силикон, отвердевающий под воздействием света
Если вам нужно недорогое и краткосрочное решение (например, до 20 выстрелов), этот материал станет оптимальным выбором.
RTV-2 Силикон с платиновым отвердителем
Для получения более высокой детализации, увеличения срока службы формы или в случае литья деталей, безопасных для кожи или предназначенных для контакта с пищевыми продуктами.
Материалы из литого уретана
Мягкая резина
Для гибких деталей, поверхностей с мягким прикосновением и амортизации.
- TPU 8400:Прочный, резиноподобный. Для ударопрочных или гибких корпусов.
- Прозрачная мягкая резина T0387: Прозрачные и мягкие. Для защитных чехлов или гибких элементов дисплея.
- Силикон: Устойчив к высоким температурам и сохраняет гибкость с течением времени.
- Пищевой силикон: Безопасен при прямом контакте с пищевыми продуктами или кожей. Используется в производстве кухонной посуды и медицинских образцов.

подобный АБС
Хорошие универсальные пластики для общего применения — отлично подходят для изготовления корпусов, кронштейнов и несущих деталей.
- Аналог ABS 8150: Стандартный Альтернатива АБС, удобен в работе, обладает высокой прочностью.
- ABS PX2017/PX223: Повышенная термостойкость, подходит для деталей, которые нагреваются во время эксплуатации.
- ABS Hei-Cast 8263: Огнестойкий материал для электронных устройств или деталей, критически важных с точки зрения безопасности.

подобный ПММА
Прозрачный, гладкий пластик для изготовления косметических деталей или элементов экспозиции.
- Подобный ПММА, 1940:Похож на акрил. Отличается высокой прозрачностью и чистым глянцевым покрытием.

подобный ПК
Прочнее, чем АБС. Хорошо подходит для изготовления более прочных деталей или предметов, которые должны выдерживать удары.
- PX 510 / Hei-Cast J0005: Прочный, жесткий и выдерживает нагрузки и высокие температуры.

Похожий на нейлон
Слегка гибкий, обладает хорошей износостойкостью.
- Z2910: Идеально подходит для легких механических деталей, таких как шестерни или втулки.

подобный полипропилену
Легкие и гибкие, используются для изготовления деталей, которые сгибаются или соединяются между собой.
- 5690 / Hei-Cast 8550: Устойчив к усталостному износу и воздействию химических веществ. Отлично подходит для зажимов, петель или деталей, контактирующих с жидкостями.

подобный POM
Твёрдое и точное. Подходит для движущихся деталей или механических соединений.
- PX225:Низкое трение, жёсткость и хорошая удерживаемость формы.

подобный полиэтилену
Мягкий и устойчивый к воздействию химических веществ.
- DPI PX100: Используется для простых гибких деталей, таких как колпачки, заглушки или крышки.
подобный ABS+PC
Идеальное сочетание прочности и аккуратного внешнего вида. Объединяет в себе прочность поликарбоната (PC) и гладкую поверхность АБС-пластика — отлично подходит для изготовления прочных корпусов.
Большинство полиуретанов имеют прозрачную или полупрозрачную структуру, поэтому цвет можно добавлять непосредственно перед формованием с помощью пигментов или красителей. Эти материалы идеально смешиваются, обеспечивая после отверждения однородные цвета, устойчивые к выцветанию. Ниже приведены стандартные варианты окраски уретанов YP-MFG.

Стандартный Чёрный
Глубокий, непрозрачный чёрный цвет обеспечивает хорошую кроющую способность и профессиональный вид для прототипов, корпусов и функциональных деталей, которым требуется классический внешний вид.

Чистый белый
Чистый, ярко-белый цвет обеспечивает четкий контраст и аккуратный внешний вид, что делает его подходящим для медицинского оборудования, товаров широкого потребления и моделей для проверки дизайна.

Прозрачный
Прозрачный материал сохраняет оптическую прозрачность и отличается прочностью; он хорошо подходит для изготовления линз, световодов, емкостей для жидкостей и деталей, предназначенных для визуального контроля.

Пользовательский
Широкие возможности подбора цветов позволяют точно воспроизвести фирменные цвета, создавать специальные эффекты и применять уникальные виды отделки, разработанные с учётом конкретных требований проекта.
Примечание: Варианты цвета могут варьироваться в зависимости от вида поверхности. Индивидуальные цвета можно получить путем смешивания пигментов или окрашивания. При производстве крупных партий рекомендуется окрашивание, чтобы избежать разницы в оттенках. Для многоцветных рисунков используется УФ-печать, а для металлических покрытий требуется вакуумное нанесение покрытия.
Компания YP-MFG предлагает текстуры поверхности SPI и VDI для вакуумного литья. Текстура формы задается на начальном этапе и не может быть изменена впоследствии. В случае окрашенных деталей просим уточнить, будет ли поверхность глянцевой или матовой, до начала производства.
Финишная обработка SPI заключается в шлифовании или полировке формы для получения гладких поверхностей — от глянцевых до матовых. Вы можете выбрать этот вариант для изготовления уретановых деталей на заказ, которым требуется чистый или полированный внешний вид.
Сертифицированный контроль качества и испытания
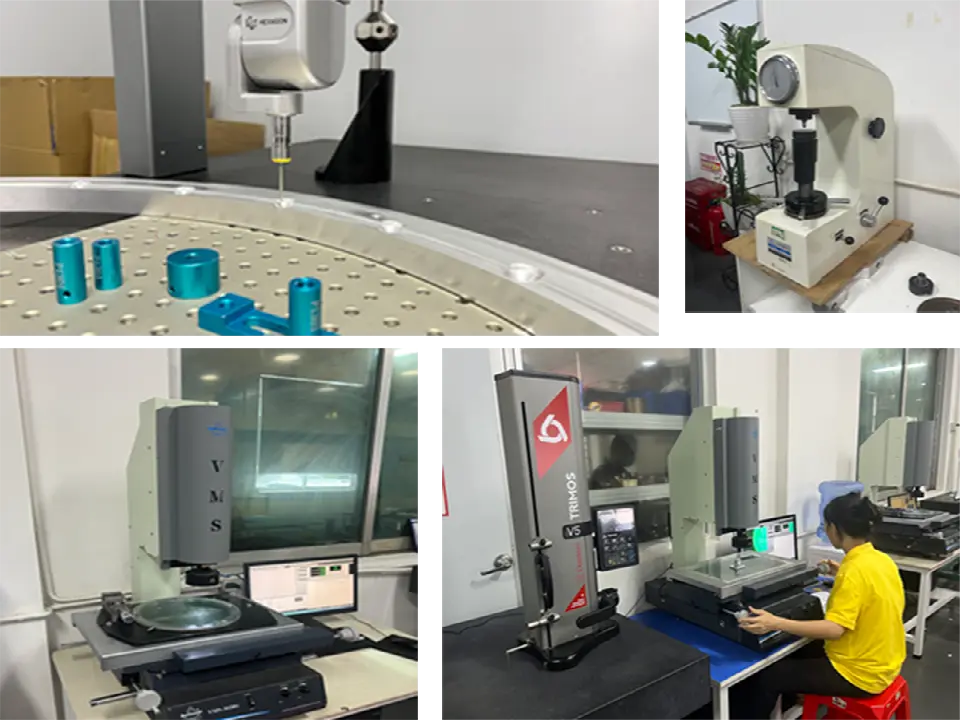
Контроль размеров
При контроле размеров используются координатно-измерительные машины (КИМ), цифровые штангенциркули, высотомеры и микрометры для проверки допусков, геометрического расположения, диаметров отверстий, толщины стенок и размеров посадки .
Визуальный осмотр
При визуальном осмотре используются лупы, приборы для измерения шероховатости и цветовые шкалы для выявления поверхностных дефектов, включая пузыри, царапины и вмятины, а также для обеспечения однородности цвета и качества поверхности.
Испытания на адгезию краски
Испытания на адгезию краски позволяют подтвердить прочность сцепления покрытия, его долговечность и равномерность толщины в соответствии со всеми требованиями к отделке.
Сборка и проверка соответствия
Проверяет совместимость литых деталей и их функциональную посадку с сопряженными компонентами. Проводит испытания на точность посадки для обеспечения безупречного совпадения пазов, соединений и конструкций, соответствующих требованиям сборки, а также устранения зазоров или перепрений при посадке.
Почему стоит выбрать услуги YP-MFG по литью из уретана
Гарантированная точность и качество
Обеспечиваем строгие допуски в диапазоне от ±0,2 до 0,8 мм. Превосходная качество поверхности. Профессиональное изготовление пресс-форм гарантирует стабильное качество.
Комплексные решения в области материалов
Выбирайте из мягких, жестких, прозрачных и огнестойких полиуретановых материалов. Мы поможем вам выбрать подходящий материал, отделку и цвет. Осуществляем изготовление на заказ.
Быстрое выполнение заказа
Для начала загрузите файлы с вашими дизайнами. Утвердите образцы с необходимыми корректировками, а затем перейдите к производству.
Простые детали, изготовленные по нашей технологии литья уретана, готовы через 5 дней.
Что такое процесс литья из уретана?
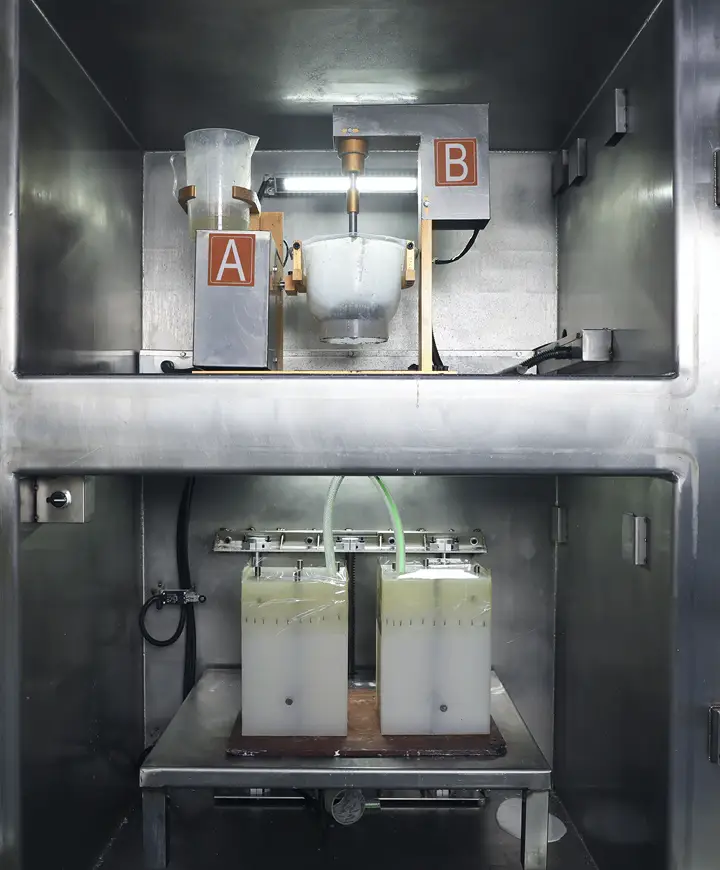
Уретановое литье, также называемое вакуумным литьем, заключается в закачке жидкого уретана в форму для изготовления пластиковых и резиновых деталей сложной геометрической формы. Ниже приведены 3 этапа этого процесса.
Мастер-модель служит образцом для конечных литых деталей и определяет качество продукции. Ее можно изготовить с помощью ЧПУ-обработки или 3D-печати. 3D-печать быстрее и дешевле, но ЧПУ-обработка обеспечивает более жесткие допуски. При проектировании необходимо учитывать углы наклона и толщину стенок.
Залейте жидким силиконовым каучуком вокруг эталонной модели. Большинство из них отвердевают в печах, тогда как формы из RTV отвердевают при комнатной температуре. Через несколько часов разрежьте вдоль линии разъема, чтобы извлечь эталонную модель, получив силиконовую форму, готовую к литью.
Смешайте жидкую полиуретановую смолу и заливайте её в формы в условиях вакуума, чтобы предотвратить появление пузырьков воздуха и дефектов. Отвердевание занимает от 30 минут до 2 часов в зависимости от материала и размера. Из одной формы ежедневно получается от 1 до 10 экземпляров. Литые полиуретановые детали могут потребовать последующей обработки.
Области применения вакуумного литья в различных отраслях промышленности
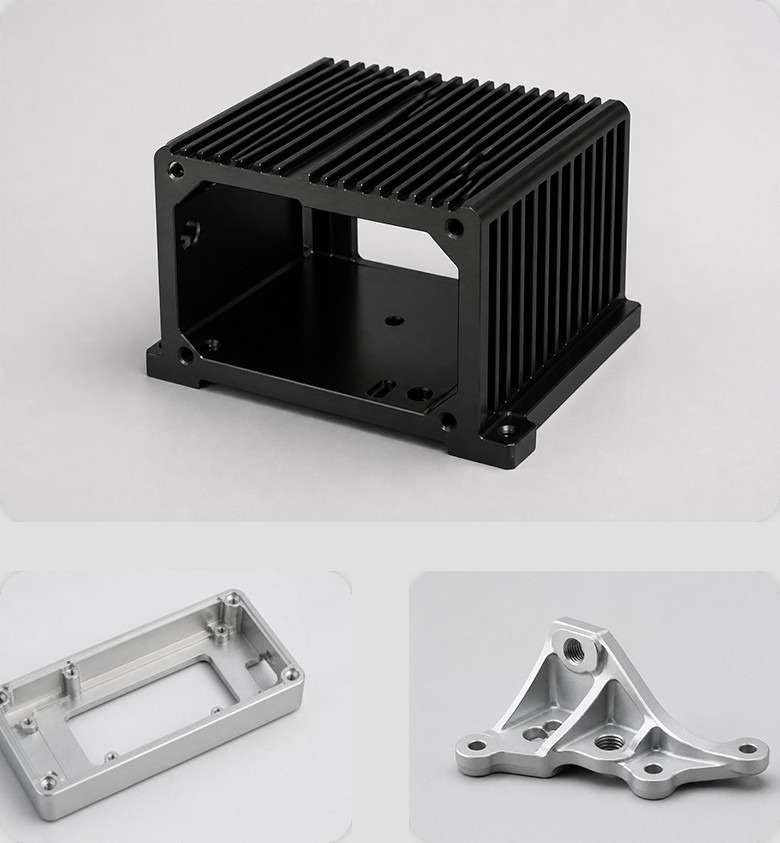
Литье уретана подходит для изготовления прототипов и мелких партий продукции, когда изготовление прессовых форм нецелесообразно. Литые детали обладают хорошими эксплуатационными характеристиками и могут использоваться для испытаний или в качестве готовой продукции.
Панели внутренней отделки, детали приборной панели и функциональные прототипы для проведения испытаний на качество сборки и отделки.
Биосовместимые корпуса медицинских устройств, прототипы хирургических инструментов и диагностическое оборудование.
Корпуса, клавиатуры и декоративные элементы для смартфонов, планшетов и бытовой техники.
Легкие панели салона, корпуса органов управления и специализированные компоненты, требующие огнестойкости.
Защитные ограждения для оборудования, панели управления и нестандартные приспособления для обработки.
3D-печать, вакуумное литье и литье под давлением
| VS | 3D -печать | Вакуумное формование | Литье под давлением |
|---|---|---|---|
| VS Затраты на инструментарий | 3D -печать $0 (без инструмента) | Вакуумное формование $500–2 000 (силиконовые формы) | Литье под давлением $ 5 000–50 000+ (алюминиевые или стальные формы) |
| VS Срок изготовления | 3D -печать 1–3 дня | Вакуумное формование 5–15 дней | Литье под давлением 4–12 недель |
| VS Количество деталей | 3D -печать 1–20 частей | Вакуумное формование 20–200 частей — оптимальное количество | Литье под давлением 1 000+ оптимальное количество деталей |
| VS Толерантность | 3D -печать ±0,1–0,3 мм | Вакуумное формование ±0,1–0,8 мм | Литье под давлением ±0,05–0,1 мм |
| VS Отделка поверхности | 3D -печать Слой линий, требует последующей обработки | Вакуумное формование Гладкая, минималистичная отделка | Литье под давлением Высшее качество, готов к серийному производству |
| VS Сложная геометрия | 3D -печать Отлично, любой формы | Вакуумное формование Ручки подрезы, мелкие детали | Литье под давлением Ограничено конструкцией пресс-формы |
| VS Варианты материалов | 3D -печать Только для печатных смол/филаментов | Вакуумное формование Уретан различных типов (от гибкого до жесткого) | Литье под давлением Широкий ассортимент термопластов |
| VS Изменения в конструкции | 3D -печать Мгновенно, без штрафных санкций | Вакуумное формование Просто и экономично | Литье под давлением Дорогостоящие модификации пресс-форм |
Шероховатость поверхности
для вакуумной
формы
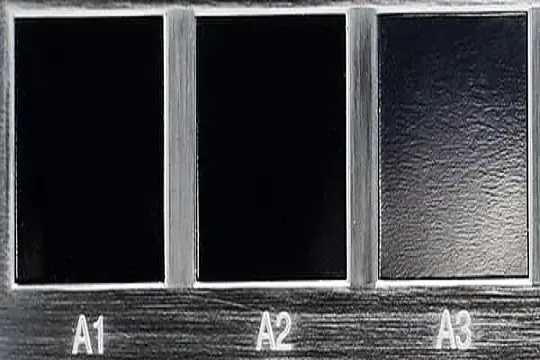
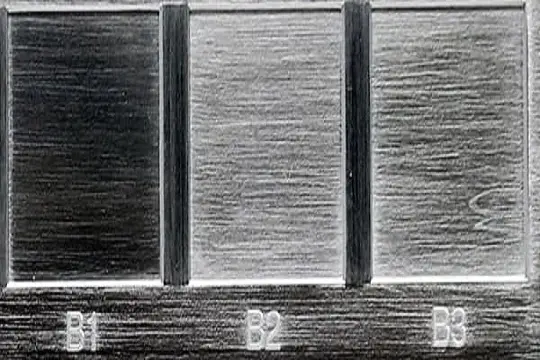
Мы применяем степени отделки SPI при вакуумном литье, обеспечивая придание каждой детали определённой текстуры поверхности — от гладкой и глянцевой до детализированной матовой.

SPI A
| Отделка Внешний вид | Высокий блеск |
|---|---|
| Отделка Внешний вид SPI — итоговые результаты Оценки | Высокий блеск SPI A1, A2, A3 |
| Отделка Внешний вид Шероховатость поверхности Ra (мкм) | Высокий
блеск SPIA1: от 0,012 до
0,025 SPIA2: от 0,012 до 0,025 SPIA3: от 0,05 до 0,10 |

SPI B
| Отделка Внешний вид | Полу глянцевый |
|---|---|
| Отделка Внешний вид SPI — итоговые результаты Оценки | Полу глянцевый SPI B1, B2, B3 |
| Отделка Внешний вид Шероховатость поверхности Ra (мкм) | Полу
глянцевый SPI B1: от 0,05 до
0,10 SPI B2: от 0,10 до 0,15 SPI B3: от 0,28 до 0,32 |

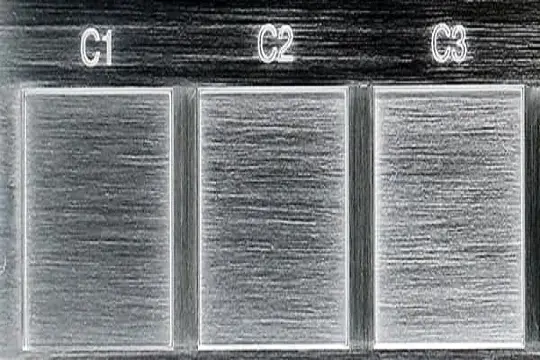
SPI C
| Отделка Внешний вид | Низкий блеск |
|---|---|
| Отделка Внешний вид SPI — итоговые результаты Оценки | Низкий блеск SPI C1, C2, C3 |
| Отделка Внешний вид Шероховатость поверхности Ra (мкм) | Низкий
блеск SPI C1: от 0,35 до
0,40 SPI C2: от 0,45 до 0,55 SPI C3: от 0,63 до 0,70 |

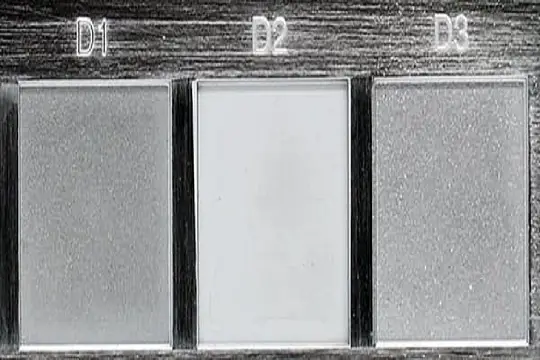
SPI D
| Отделка Внешний вид | Матовый |
|---|---|
| Отделка Внешний вид SPI — итоговые результаты Оценки | Матовый SPI D1, D2, D3 |
| Отделка Внешний вид Шероховатость поверхности Ra (мкм) | Матовый
SPI D1: от 0,80 до
1,00 SPI D2: от 1,00 до 2,80 SPI D3: от 3,20 до 18,0 |
Часто задаваемые вопросы
Детали, изготовленные методом вакуумного литья, обычно имеют допуски в пределах ±0,1–0,3 мм, в зависимости от геометрии и размеров детали.
Детали, изготовленные методом литья из уретана, соответствуют стандарту ISO 2768-CL (±0,1–0,8 мм), а детали на основе нейлона — требованиям к допускам стандарта ISO 2768-d.
Данный процесс обеспечивает превосходную детализацию и качество поверхности, что делает его подходящим для изготовления функциональных прототипов и деталей, предназначенных для конечного использования.
Литье из уретана — это экономичный вариант для серий от 20 до 200 и более деталей. Этот метод позволяет избежать высоких затрат и длительных сроков изготовления твердого инструмента. Подходит для мелких серий, промежуточного производства или раннего тестирования на рынке.
Вакуумное литье обеспечивает более высокое качество поверхности, прочность материала и стабильность результатов при мелкосерийном производстве. 3D-печать быстрее при изготовлении единичных прототипов, но может уступать по внешнему виду или механическим свойствам.
Силиконовые формы, как правило, выдерживают 15–25 циклов литья, в зависимости от сложности детали и используемого материала. Они лучше всего подходят для небольших партий, пока износ не начнёт сказываться на точности.
При вакуумном литье силиконовая форма должна прочно удерживаться на месте, чтобы обеспечить точность изготовления деталей. Для этого используется двухкомпонентная форма, закреплённая внутри жёсткой рамы, часто изготовленной из алюминия или прочного пластика.
Рама поддерживает форму, предотвращает её деформацию под действием вакуума и обеспечивает правильное совмещение двух половин. Кроме того, она помогает предотвратить утечку смолы и обеспечивает герметичность во время литья.
Перед литьем форма устанавливается в раму и плотно зажимается. Затем под действием вакуума смола проникает во все детали, что позволяет уменьшить количество пузырьков воздуха и получить чистые и точные детали.