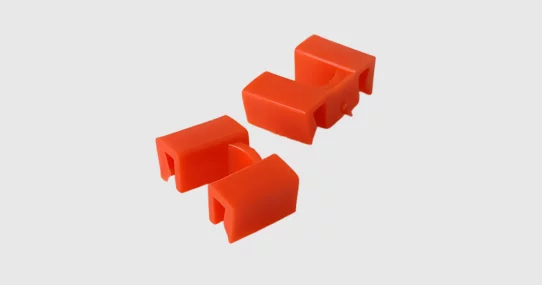
Servicio de moldeo al vacío

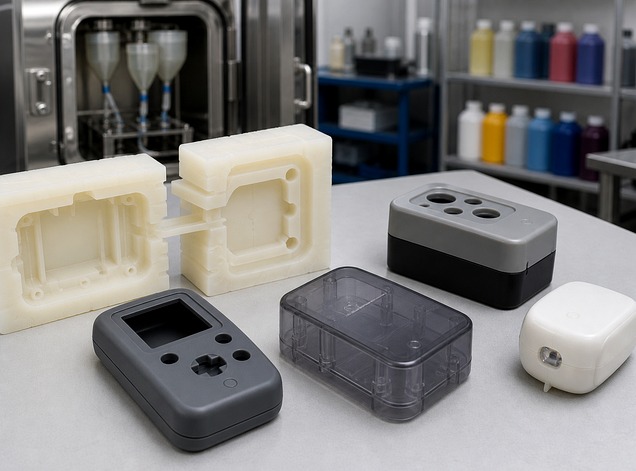
Piezas de uretano a medida, desde la creación de prototipos hasta pequeñas series de producción. Tolerancia de ±0,2 mm. Plazo de entrega de 5 días .

servicios de moldeo al vacío de uretano
±0,01 mm
Tolerancia
20+
Máquinas
5 días
Muestras entregadas
ISO
13485, 16949, 14001

Servicio de moldeo de uretano de YP-MFG

Los servicios de moldeo de uretano de YP-MFG abarcan todas las etapas, desde las pruebas de prototipos hasta la validación funcional y las fases de prueba de mercado. Gracias a nuestras instalaciones con certificación ISO y a nuestros socios de fabricación cuidadosamente seleccionados, nos aseguramos de que se cumplan los plazos y se respete el presupuesto. Moldeamos piezas de uretano con tolerancias de hasta ±0,20 mm y plazos de entrega de tan solo 5 días. Disponemos de una amplia variedad de materiales de poliuretano y silicona, acabados superficiales y opciones de color para aplicaciones en los sectores de la automoción, la electrónica y los productos de consumo.

Capacidades de fundición al vacío de YPMFG

Detalles
Tolerancia Detalles En YP-MFG, las piezas moldeadas replicadas cumplen las normas ISO 2768-CL. Las tolerancias locales pueden alcanzar los ±0,15 mm, y en los orificios pequeños se puede alcanzar una precisión de hasta ±0,10 mm. En el caso de las piezas de fundición a base de nailon, también cumplimos con las especificaciones de tolerancia de la norma ISO 2768-d.
Color y acabado Detalles Admite una amplia gama de colores, niveles de transparencia y acabados superficiales.
Tamaño máximo de la pieza Detalles Hasta 2,3 × 1,3 × 0,6 metros.
Capacidad diaria Detalles Hasta 200 unidades al día.
Plazo de entrega Detalles El plazo de entrega varía en función de la complejidad de la pieza y del volumen del pedido. El proceso completo incluye la fabricación de prototipos, la creación de moldes de silicona, el moldeo y el acabado. Las piezas sencillas pueden enviarse en menos de 5 días, pero los lotes más grandes pueden requerir más tiempo dependiendo del proyecto.

Desde la creación de prototipos hasta la producción

Desde los conceptos iniciales hasta los productos listos para salir al mercado, los servicios de moldeo al vacío de YP-MFG ofrecen soluciones rentables para el desarrollo de sus productos.

Validación del concepto

Validación del concepto

Convierte rápidamente los primeros diseños en piezas reales mediante la impresión 3D. Es ideal para comprobar el tamaño, la forma y el acabado superficial antes de seguir adelante. En esta fase no es necesario utilizar utillaje fijo.

Creación de prototipos

Creación de prototipos

Fabricar entre 1 y 100 prototipos funcionales moldeados al vacío para comprobar el ajuste, la resistencia y la usabilidad. Los materiales y las tolerancias se acercan a los de la producción final.

Volumen reducido

Producción a pequeña escala

Ideal para tiradas de bajo volumen, lanzamientos de productos o producción puente. Funde entre 20 y más de 200 piezas con una calidad constante y plazos de entrega rápidos: olvídate de las esperas que suponen los moldes de inyección.

Gran volumen

Producción en serie

Para necesidades de producción a mayor escala, ofrecemos moldeo por inyección para fabricar piezas de plástico en grandes volúmenes con una calidad constante y un menor coste unitario.

Materiales, acabados y colores para la fundición al vacío

A continuación, elige entre materiales de moldeo de silicona y poliuretano que se adapten al aspecto, tacto y funcionalidad de tu producto final. Ponte en contacto con nuestro equipo si necesitas materiales a medida.

Materiales de silicona moldeada

pieza de silicona moldeada al vacío

Shore Silicona 10-60

Se utiliza habitualmente para moldes de fundición al vacío. Es lo suficientemente blando como para adaptarse a piezas de formas complejas, pero lo suficientemente resistente como para aguantar múltiples fundiciones sin romperse ni deformarse.

  • Shore A 10-20: Muy blando, flexible
  • Shore A 30-40: Equilibrado
  • Shore A 50-60: Moldes más rígidos para piezas rígidas
prototipo moldeado en silicona

RTV-2 Silicona de curado por tiempo

Si necesitas una solución más económica y a corto plazo (por ejemplo, menos de 20 disparos), este material es la mejor opción.

pieza moldeada de silicona

RTV-2 Silicona de curado con platino

Para obtener un mayor nivel de detalle, prolongar la vida útil del molde o si vas a moldear piezas aptas para el contacto con la piel o con alimentos.

Materiales de uretano moldeado

moldeado al vacío de goma blanda

Suave Caucho

Para piezas flexibles, superficies de tacto suave y amortiguación.

  • TPU 8400:Resistente, con textura de goma. Para carcasas resistentes a los golpes o flexibles.
  • Goma blanda transparente T0387: Transparente y suave. Para fundas protectoras o componentes flexibles de pantalla.
  • Silicona: Resiste altas temperaturas y mantiene su flexibilidad con el paso del tiempo.
  • Silicona apta para uso alimentario: Apto para el contacto directo con alimentos o con la piel. Se utiliza en utensilios de cocina y muestras médicas.
moldeado al vacío ABS

similar al ABS

Plásticos versátiles y de buena calidad para uso general; ideales para carcasas, soportes y piezas estructurales.

  • 8150, similar al ABS: Estándar Alternativa al ABS, fácil de trabajar, gran resistencia.
  • ABS PX2017/PX223: Mayor resistencia al calor, adecuada para piezas que se calientan durante su uso.
  • ABS Hei-Cast 8263: Material ignífugo para aparatos electrónicos o componentes críticos para la seguridad.
moldeado al vacío de PMMA

similar al PMMA

Plástico transparente y liso para piezas cosméticas o de exposición.

  • Similar al PMMA 1940:Similar al acrílico. Gran transparencia y un acabado limpio y brillante.
moldeado al vacío de PC

similar a un PC

Más resistente que el ABS. Es ideal para piezas más resistentes o objetos que deben soportar ciertos impactos.

  • PX 510 / Hei-Cast J0005: Resistente, rígido y capaz de soportar la tensión o el calor.
moldeado al vacío de nailon

Similar al nailon

Ligeramente flexible y con buena resistencia al desgaste.

  • Z2910: Ideal para piezas mecánicas ligeras, como engranajes o casquillos.
moldeado al vacío de PP

similar al PP

Ligero y flexible, se utiliza para piezas que se doblan o se encajan entre sí.

  • 5690 / Hei-Cast 8550: Resistente a la fatiga y a los productos químicos. Ideal para clips, bisagras o piezas en contacto con fluidos.
pieza moldeada al vacío resistente a la temperatura

similar al POM

Firme y preciso. Ideal para piezas móviles o ajustes mecánicos.

  • PX225:De baja fricción, rígido y mantiene bien la forma.
pieza moldeada de uretano

similar al PE

Suave y resistente a los productos químicos.

  • DPI PX100: Se utiliza para piezas sencillas y flexibles, como tapones, tapitas o cubiertas.
Pieza moldeada al vacío ignífuga Pieza moldeada al vacío ignífuga

Similar al ABS+PC

Un equilibrio entre resistencia y aspecto impecable. Combina la resistencia del PC con el acabado liso del ABS, lo que lo hace ideal para carcasas resistentes.

La mayoría de los poliuretanos son transparentes o translúcidos, por lo que se les puede añadir color justo antes del moldeo utilizando pigmentos o colorantes. Estos materiales se mezclan a la perfección, dando lugar a colores uniformes y resistentes a la decoloración tras el curado. A continuación se muestran las opciones de color estándar de los poliuretanos de YP-MFG.

negro estándar

Estándar Negro

El acabado en negro intenso y opaco ofrece una buena cobertura y un aspecto profesional para prototipos, carcasas y piezas funcionales que requieran un aspecto clásico .

parte de color blanco puro

Blanco puro

Su color blanco limpio y brillante aporta un marcado contraste y un aspecto impecable, ideal para dispositivos médicos, productos de consumo y modelos de validación de diseño .

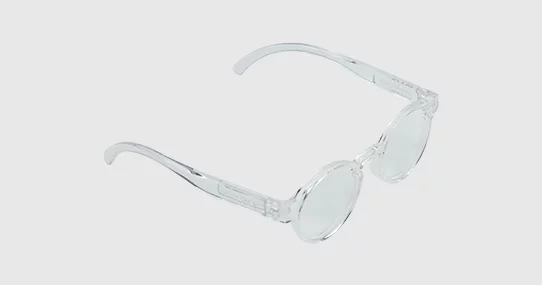
pieza moldeada al vacío transparente

Transparente

El material transparente mantiene la claridad óptica y, al mismo tiempo, ofrece resistencia; resulta ideal para lentes, guías de luz, recipientes para fluidos y piezas de inspección visual.

color personalizado

Personalizado

Las opciones completas de combinación de colores permiten reproducir con exactitud los colores de la marca, aplicar efectos especiales y conseguir acabados únicos adaptados a las necesidades específicas de cada proyecto.

Nota: Las opciones de color pueden variar en función del acabado de la superficie. Se pueden conseguir colores personalizados mediante la mezcla de pigmentos o el pintado. Para lotes grandes, se recomienda el pintado para evitar variaciones de color. La impresión UV se utiliza para diseños multicolores, mientras que el recubrimiento al vacío es necesario para los acabados metálicos.

YP-MFG ofrece texturas superficiales SPI y VDI para la fundición al vacío. La textura del molde se establece desde el principio y no se puede modificar posteriormente. En el caso de las piezas pintadas, por favor, confirme si desea un acabado brillante o mate antes de la producción.

SPI Finalizar

Los acabados SPI consisten en lijar o pulir el molde para crear superficies lisas que van desde el brillo intenso hasta el mate. Puedes optar por esta opción para piezas de uretano a medida que requieran un aspecto transparente o pulido .

VDI Finalizar
Las texturas VDI se crean mediante electroerosión (EDM) sobre la superficie del molde de silicona. Puedes elegir esta opción cuando necesites un tacto más técnico o antideslizante, o para disimular pequeñas imperfecciones.

Control de calidad y ensayos certificados

YP-MFG es un fabricante de piezas moldeadas al vacío que cuenta con las certificaciones ISO 9001:2015, ISO 13485, ISO 14001:2015 e IATF 16949:2016. Nuestro control de calidad abarca tres áreas fundamentales:
Control y pruebas

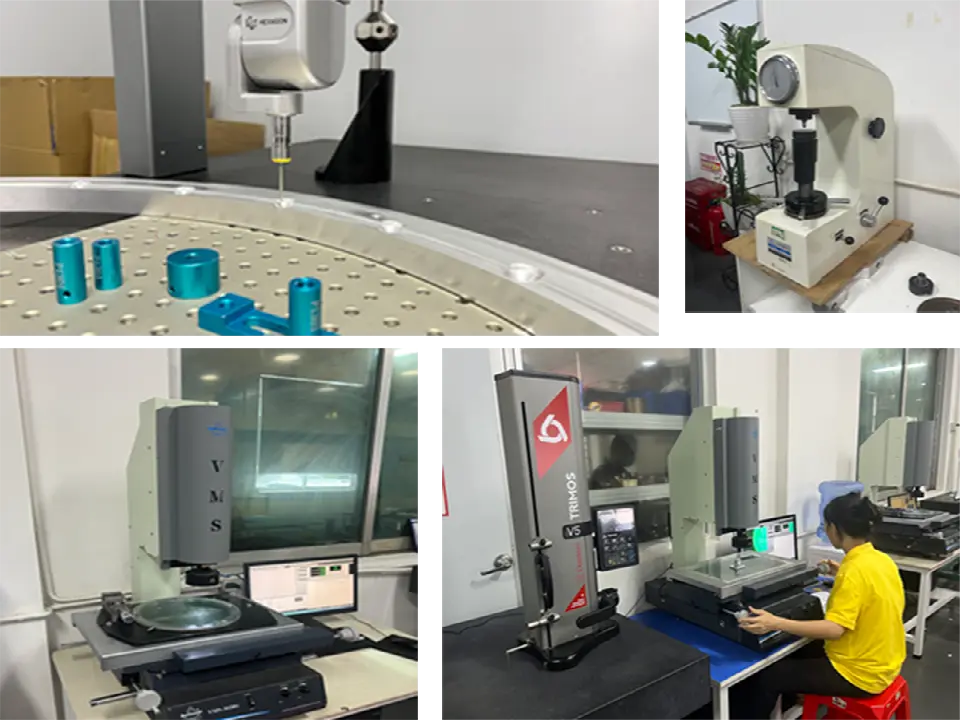
Pruebas dimensionales

En los ensayos dimensionales se utilizan máquinas de medición por coordenadas (CMM), calibres digitales, medidores de altura y micrómetros para verificar las tolerancias, el posicionamiento geométrico, los diámetros de los orificios, el espesor de las paredes y las dimensiones de ajuste.

Inspección visual

La inspección visual utiliza lupas, medidores de rugosidad y cartas de colores para detectar defectos superficiales, como burbujas, arañazos y abolladuras, al tiempo que garantiza la uniformidad del color y la calidad del acabado superficial.

Pruebas de adherencia de la pintura

Las pruebas de adherencia de la pintura permiten comprobar la resistencia de la unión del recubrimiento, su durabilidad y la uniformidad de su espesor para todos los requisitos de acabado.

Montaje y validación del ajuste

Comprueba la compatibilidad de acoplamiento y el ajuste funcional de las piezas fundidas con los componentes a los que se acoplan. Realiza pruebas de ajuste de precisión para garantizar una perfecta coincidencia de ranuras, uniones y estructuras, cumpliendo así los requisitos de montaje y eliminando holguras o interferencias en el ajuste.

¿Por qué elegir los servicios de fundición de uretano de YP-MFG?

Precisión garantizada y precisión

Precisión y calidad garantizadas

Se consiguen tolerancias muy ajustadas, de ±0,2 a 0,8 mm. Excelentes acabados superficiales. La fabricación de moldes por parte de expertos garantiza una calidad constante.

Soluciones integrales en materiales

Soluciones integrales en materiales

Elige entre materiales de poliuretano blandos, rígidos, transparentes e ignífugos. Te ayudamos a elegir el material, el acabado y el color adecuados. Atendemos necesidades personalizadas.

Entrega rápida

Entrega rápida

Recibe las piezas en un plazo de 5 a 15 días. Producción rentable de pequeños volúmenes. Pedidos flexibles de entre 20 y más de 200 piezas.
¿Estás listo para solicitar un presupuesto para un molde de uretano?

Sube tus archivos de diseño para empezar. Aprueba las muestras con los ajustes necesarios y, a continuación, pasa a la fase de producción.
Piezas sencillas listas en 5 días gracias a nuestro proceso de moldeo de uretano.

¿En qué consiste el proceso de moldeo de uretano?

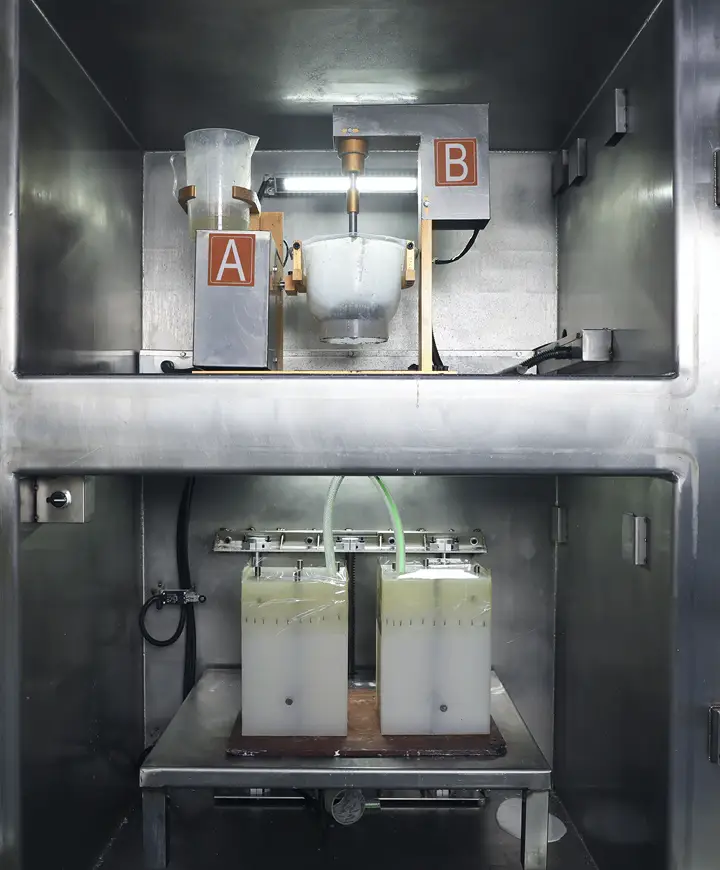
El moldeo por uretano, también denominado moldeo al vacío, consiste en introducir uretano líquido en un molde para fabricar piezas de plástico y caucho con geometrías complejas. Estos son los tres pasos.  

El modelo maestro sirve de base para la reproducción de las piezas de fundición finales y determina la calidad del producto. Se puede crear mediante mecanizado CNC o impresión 3D. La impresión 3D es más rápida y económica, pero el CNC ofrece tolerancias más estrictas. Entre los aspectos que hay que tener en cuenta en el diseño se incluyen los ángulos de desmoldeo y el espesor de las paredes.

Vierte caucho de silicona líquida alrededor del modelo maestro. La mayoría se cura en hornos, mientras que los moldes RTV se curan a temperatura ambiente. Tras unas horas, corta a lo largo de la línea de separación para retirar el modelo maestro, creando así un molde de silicona listo para el moldeo.

Mezclar la resina líquida de poliuretano y verterla en los moldes al vacío para evitar burbujas de aire y defectos. El curado dura entre 30 minutos y 2 horas, dependiendo del material y el tamaño. Un molde produce entre 1 y 10 piezas al día. Las piezas de poliuretano moldeadas pueden requerir un tratamiento posterior.

imagen

Aplicaciones del moldeo al vacío en distintos sectores

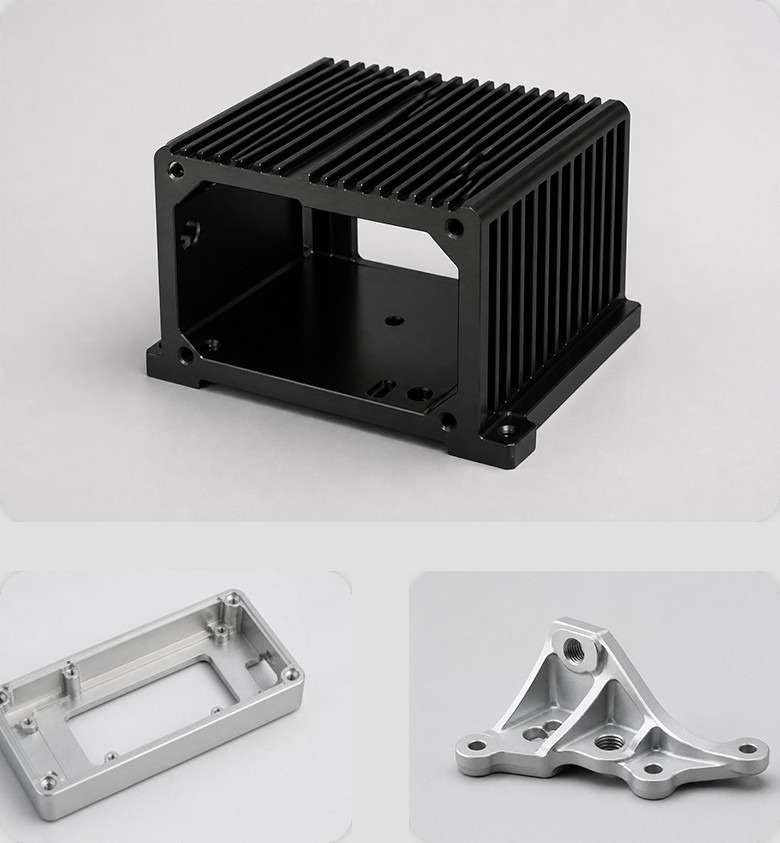
El moldeo por urethano es adecuado para prototipos y series de producción pequeñas en las que el moldeado por inyección no resulta viable. Las piezas moldeadas ofrecen un buen rendimiento y pueden utilizarse para realizar pruebas o como productos acabados.

| Automoción

Paneles de acabado interior, componentes del salpicadero y prototipos funcionales para pruebas de ajuste y acabado.

| Medicina y sanidad

Carcasas de dispositivos biocompatibles, prototipos de instrumentos quirúrgicos y equipos de diagnóstico.

| Electrónica y productos de consumo

Carcasas, teclados y elementos decorativos para smartphones, tabletas y electrodomésticos.

| Aeroespacial

Paneles interiores ligeros, carcasas de mandos y componentes especializados que requieren propiedades ignífugas.

| Equipos industriales

Protectores para máquinas, paneles de control y accesorios de utillaje a medida.

moldeo al vacío

Impresión 3D frente a fundición al vacío frente a moldeo por inyección

La fase en la que se encuentre el proyecto, la cantidad y la función de la pieza determinarán cuál es la opción de fabricación más adecuada. Los distintos métodos dan mejores resultados en diferentes etapas del desarrollo.
VS Impresión 3D Moldeado al vacío Moldeo por inyección
VS Coste de los utillajes Impresión 3D $0 (sin utillaje) Moldeado al vacío $500-2.000 (moldes de silicona) Moldeo por inyección $ 5.000-50.000+ (moldes de aluminio o acero )
VS Plazo de entrega Impresión 3D 1-3 días Moldeado al vacío 5-15 días Moldeo por inyección 4-12 semanas
VS Cantidad de piezas Impresión 3D 1-20 piezas Moldeado al vacío 20-200 partes, cantidad óptima Moldeo por inyección Más de 1.000 piezas óptimas
VS Tolerancia Impresión 3D ±0,1-0,3 mm Moldeado al vacío ±0,1-0,8 mm Moldeo por inyección ±0,05-0,1 mm
VS Acabado superficial Impresión 3D Capa líneas, requiere un procesamiento posterior Moldeado al vacío Acabado liso y minimalista Moldeo por inyección De calidad superior, listo para la producción
VS Geometría compleja Impresión 3D Excelente, cualquier forma Moldeado al vacío Asas muescas, detalles finos Moldeo por inyección Limitado por el diseño del molde
VS Opciones de materiales Impresión 3D Limitado a resinas y filamentos de impresión Moldeado al vacío Variedades de uretano (desde flexibles hasta rígidas) Moldeo por inyección Amplia gama de termoplásticos
VS Cambios en el diseño Impresión 3D Al instante, sin penalización económica Moldeado al vacío Fácil y económico Moldeo por inyección Modificaciones costosas del molde

Rugosidad superficial
para moldeo por vacío

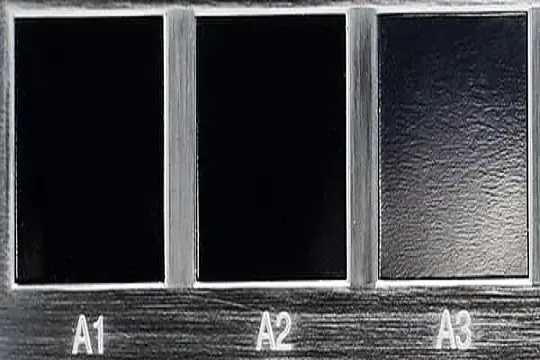
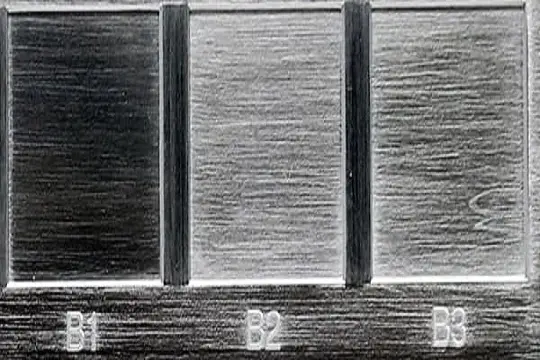
Aplicamos acabados SPI al moldeo al vacío, lo que garantiza que cada pieza presente texturas superficiales específicas, desde acabados lisos y brillantes hasta acabados mates con gran detalle.

acabados-de-superficie-en-moldeo-por-inyección-SPI-A

SPI A

Acabado Aspecto Alto Brillo
Acabado Aspecto Resultados del SPI Calificaciones Alto Brillo SPI A1, A2, A3
Acabado Aspecto Rugosidad superficial Ra (μm) Alto Brillo SPIA1: de 0,012 a 0,025
SPIA2: de 0,012 a 0,025
SPIA3: De 0,05 a 0,10
acabados-de-superficie-en-moldeo-por-inyección-SPI-B

SPI B

Acabado Aspecto Semibrillante
Acabado Aspecto Resultados del SPI Calificaciones Semibrillante SPI B1, B2, B3
Acabado Aspecto Rugosidad superficial Ra (μm) Semibrillante SPI B1: de 0,05 a 0,10
SPI B2: de 0,10 a 0,15
SPI B3: De 0,28 a 0,32
acabados-de-superficie-en-moldeo-por-inyección-SPI-C

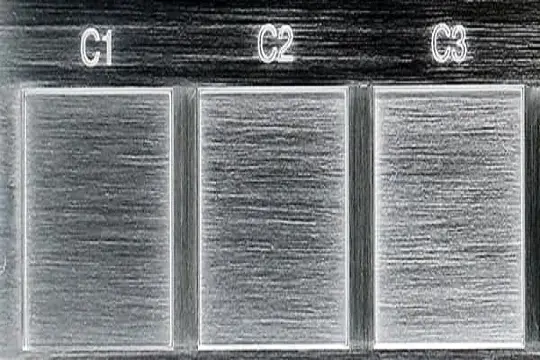
SPI C

Acabado Aspecto Bajo Brillo
Acabado Aspecto Resultados del SPI Calificaciones Bajo Brillo SPI C1, C2, C3
Acabado Aspecto Rugosidad superficial Ra (μm) Bajo Brillo SPI C1: de 0,35 a 0,40
SPI C2: de 0,45 a 0,55
SPI C3: De 0,63 a 0,70
acabados-de-superficie-en-moldeo-por-inyección-SPI-D

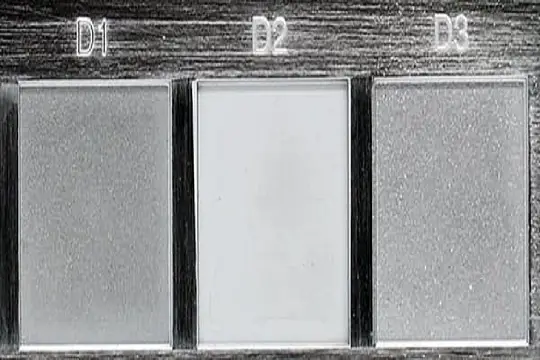
SPI D

Acabado Aspecto Mate
Acabado Aspecto Resultados del SPI Calificaciones Mate SPI D1, D2, D3
Acabado Aspecto Rugosidad superficial Ra (μm) Mate SPI D1: de 0,80 a 1,00
SPI D2: de 1,00 a 2,80​
SPI D3: De 3,20 a 18,0

Preguntas frecuentes

Las piezas moldeadas al vacío suelen alcanzar tolerancias de ±0,1-0,3 mm, dependiendo de la geometría y el tamaño de la pieza.

Las piezas moldeadas de uretano cumplen la norma ISO 2768-CL (±0,1~0,8 mm), mientras que las piezas a base de nailon se ajustan a las especificaciones de tolerancia de la norma ISO 2768-d.

El proceso ofrece un excelente nivel de detalle y acabado superficial, lo que lo hace adecuado para prototipos funcionales y piezas destinadas al uso final.

El moldeo de uretano es una opción rentable para series de entre 20 y más de 200 piezas. Evita el elevado coste y los plazos de entrega de los moldes fijos. Es adecuado para series cortas, producción puente o pruebas iniciales de mercado.

El moldeo al vacío ofrece un mejor acabado superficial, mayor resistencia del material y mayor uniformidad para la producción de series reducidas. La impresión 3D es más rápida para prototipos únicos, pero puede presentar carencias en cuanto a aspecto o propiedades mecánicas.

Los moldes de silicona suelen durar entre 15 y 25 fundiciones, dependiendo de la complejidad de la pieza y del material utilizado. Son ideales para lotes pequeños, antes de que el desgaste afecte a la precisión.

En el moldeo al vacío, el molde de silicona debe permanecer firmemente fijado para producir piezas precisas. Para ello se utiliza un molde de dos piezas fijado dentro de un marco rígido, normalmente fabricado en aluminio o plástico resistente.

El bastidor sostiene el molde, evita que se deforme bajo vacío y garantiza que las dos mitades queden correctamente alineadas. Además, ayuda a evitar fugas de resina y mantiene un sellado hermético durante el moldeo.

Antes de la colada, el molde se coloca en el bastidor y se sujeta firmemente. A continuación, el vacío aspira la resina hacia todos los recovecos, lo que reduce las burbujas de aire y permite obtener piezas limpias y precisas.

Piezas de uretano moldeado: ahora más fáciles y más rápidas