Vakuumguss-Service
Maßgefertigte Urethan-Teile vom Prototypenbau bis zur Kleinserie. Toleranz: ±0,2 mm. Lieferzeit: 5 Tage .

YP-MFG Urethan-Gussdienstleistung
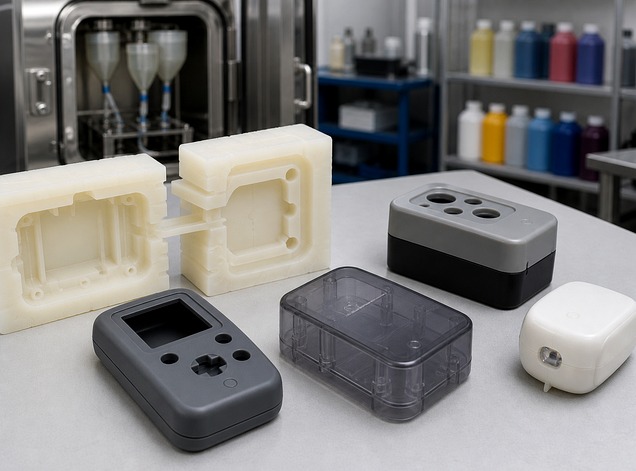
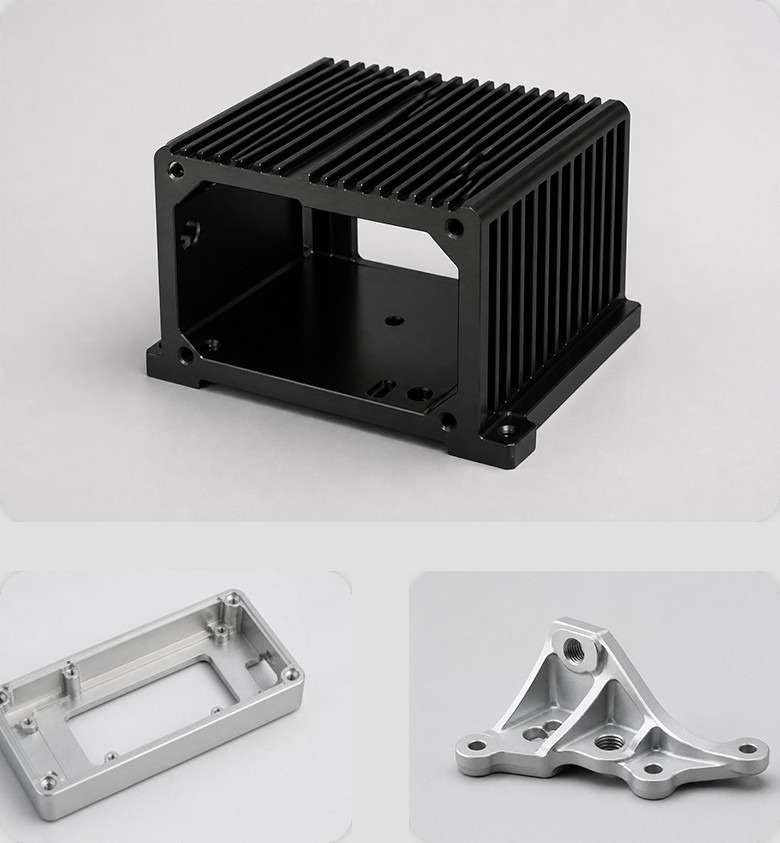
Die Urethan-Gussdienstleistungen von YP-MFG unterstützen Sie in jeder Phase – vom Prototypentest über die Funktionsprüfung bis hin zu Markttests. Dank unserer ISO-zertifizierten Anlagen und geprüften Fertigungspartner stellen wir sicher, dass Sie Ihren Zeitplan einhalten und Ihr Budget nicht überschreiten. Wir gießen Urethan-Teile mit Toleranzen von bis zu ±0,20 mm und Lieferzeiten ab 5 Tagen. Eine Vielzahl von Polyurethan- und Silikonwerkstoffen, Oberflächenausführungen und Farboptionen steht für Anwendungen in den Bereichen Automobil, Elektronik und Konsumgüter zur Verfügung.
Vakuumgusskapazitäten von YPMFG
| Details | |
|---|---|
| Toleranz | Details Bei YP-MFG entsprechen die Nachgussteile den Normen nach ISO 2768-CL. Lokale Toleranzen können bis zu ±0,15 mm betragen, und bei kleinen Bohrungen lässt sich eine Genauigkeit von bis zu ±0,10 mm erreichen. Bei Gussteilen auf Nylonbasis halten wir uns zudem an die Toleranzvorgaben der Norm ISO 2768-d . |
| Farbe und Oberflächenbehandlung | Details Unterstützt eine große Auswahl an Farben, Transparenzstufen und Oberflächenausführungen. |
| Maximale Bauteilgröße | Details Bis zu 2,3 × 1,3 × 0,6 Meter. |
| Tägliche Kapazität | Details Bis zu 200 Stück pro Tag. |
| Lieferzeit | Details Die Lieferzeit hängt von der Komplexität der Teile und dem Auftragsvolumen ab. Der gesamte Prozess umfasst die Prototypenfertigung, die Herstellung der Silikonform, den Guss und die Endbearbeitung. Einfache Einzelteile können innerhalb von weniger als 5 Tagen versandt werden, bei größeren Chargen kann es jedoch je nach Projekt zu Verzögerungen kommen. |
Vom Prototypenbau bis zur Serienfertigung
Von ersten Konzepten bis hin zu marktreifen Produkten – die Vakuumguss-Dienstleistungen von YP-MFG bieten kostengünstige Lösungen für Ihre Produktentwicklung.
Konzeptvalidierung
Mit dem 3D-Druck lassen sich frühe Entwürfe schnell in echte Bauteile umsetzen. Ideal, um Größe, Form und Oberflächenbeschaffenheit zu überprüfen, bevor man den nächsten Schritt unternimmt. In dieser Phase sind keine festen Werkzeuge erforderlich.
Prototypenentwicklung
Fertigen Sie 1 bis 100 funktionsfähige Vakuumguss-Prototypen an, um Passform, Festigkeit und Benutzerfreundlichkeit zu testen. Die Materialien und Toleranzen entsprechen weitgehend denen der Serienfertigung.
Kleinserienfertigung
Ideal für Kleinserien, Produkteinführungen oder die Überbrückungsproduktion. Gießen Sie 20 bis über 200 Teile in gleichbleibender Qualität und mit kurzer Durchlaufzeit – sparen Sie sich das Warten auf Spritzgussformen.
Massenproduktion
Für größere Produktionsanforderungen bieten wir Spritzguss an, um Kunststoffteile in großen Stückzahlen mit gleichbleibender Qualität und geringeren Stückkosten herzustellen.
Materialien, Oberflächen und Farben für den Vakuumguss
Wählen Sie unten aus Silikon- und Polyurethan-Gussmaterialien, die in Bezug auf Aussehen, Haptik und Funktion zu Ihrem Endprodukt passen. Wenden Sie sich an unser Team, wenn Sie spezielle Materialanforderungen haben.
Silikon-Gussmaterialien
Shore Ein 10-60-Silikon
Wird häufig für Vakuumgussformen verwendet. Es ist weich genug, um komplexe Teilformen abzubilden, aber gleichzeitig robust genug, um mehrere Gussvorgänge zu überstehen, ohne zu reißen oder sich zu verziehen.
- Shore A 10–20: Sehr weich, biegsam
- Shore A 30–40: Ausgewogen
- Shore A 50–60: Steifere Formen für starre Teile
RTV-2 Zink-aushärtendes Silikon
Wenn Sie eine kostengünstigere und kurzfristige Lösung benötigen (z. B. für weniger als 20 Aufnahmen), ist dieses Material die beste Wahl.
RTV-2 Platinvernetzendes Silikon
Für eine höhere Detailgenauigkeit, eine längere Lebensdauer der Form oder wenn Sie hautverträgliche Teile oder Teile für den Kontakt mit Lebensmitteln gießen.
Gegossene Urethan-Werkstoffe
Weich Gummi
Für flexible Teile, weiche Oberflächen und Dämpfung.
- TPU 8400:Robust, gummiartig. Für schlagfeste oder flexible Gehäuse.
- Transparenter Weichgummi T0387: Klar und weich. Für Schutzhüllen oder flexible Displaykomponenten.
- Silikon: Ist hochtemperaturbeständig und bleibt auch langfristig flexibel.
- Silikon in Lebensmittelqualität: Unbedenklich für den direkten Kontakt mit Lebensmitteln oder der Haut. Wird in Küchenutensilien und medizinischen Proben verwendet.

ABS-ähnlich
Vielseitige Kunststoffe für den allgemeinen Einsatz – ideal für Gehäuse, Halterungen und Bauteile.
- ABS-ähnlich 8150: Standard Eine Alternative zu ABS, leicht zu verarbeiten, hohe Festigkeit.
- ABS PX2017/PX223: Höhere Hitzebeständigkeit, geeignet für Teile, die sich während des Gebrauchs erwärmen.
- ABS Hei-Cast 8263: Flammhemmendes Material für Elektronik oder sicherheitskritische Bauteile.

PMMA-ähnlich
Klarer, glatter Kunststoff für Kosmetik- oder Ausstellungsteile.
- PMMA-ähnlich 1940:Ähnlich wie Acryl. Hohe Transparenz und eine klare, glänzende Oberfläche.

PC-ähnlich
Härter als ABS. Eignet sich gut für stabilere Teile oder Gegenstände, die Stößen standhalten müssen.
- PX 510 / Hei-Cast J0005: Stabil, formfest und hält auch Belastungen oder Hitze stand.

Nylonähnlich
Leicht flexibel und mit guter Verschleißfestigkeit.
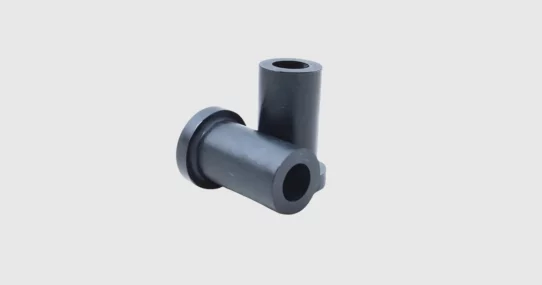
- Z2910: Am besten geeignet für leichte mechanische Teile wie Zahnräder oder Buchsen.

PP-ähnlich
Leicht und flexibel, wird für Teile verwendet, die sich biegen oder zusammenstecken lassen.
- 5690 / Hei-Cast 8550: Er widersteht Ermüdung und Chemikalien. Ideal für Klammern, Scharniere oder Teile, die mit Flüssigkeiten in Berührung kommen.

POM-ähnlich
Hart und präzise. Gut geeignet für bewegliche Teile oder mechanische Passungen.
- PX225:Geringe Reibung, steif und formstabil.

PE-ähnlich
Weich und chemikalienbeständig.
- DPI PX100: Wird für einfache, flexible Teile wie Kappen, Stopfen oder Abdeckungen verwendet.
ähnlich wie ABS+PC
Eine ausgewogene Mischung aus Robustheit und klarem Erscheinungsbild. Vereint die Festigkeit von PC mit der glatten Oberfläche von ABS – ideal für robuste Gehäuse.
Die meisten Polyurethane sind klar oder durchscheinend, sodass ihnen unmittelbar vor dem Gießen mithilfe von Pigmenten oder Farbstoffen Farbe hinzugefügt werden kann. Diese Materialien vermischen sich nahtlos und ergeben nach der Aushärtung gleichmäßige, lichtbeständige Farben. Nachfolgend sind die Standard-Farboptionen für YP-MFG-Urethan aufgeführt.

Standard Schwarz
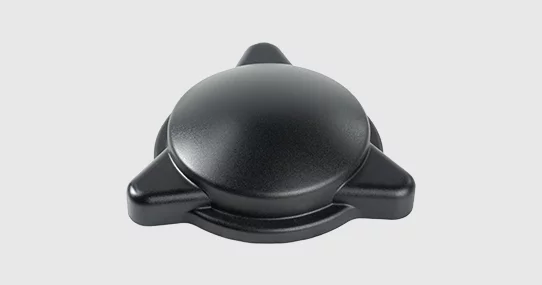
Die tiefschwarze, deckende Lackierung bietet eine gute Deckkraft und sorgt für ein professionelles Erscheinungsbild bei Prototypen, Gehäusen und Funktionsteilen, die ein klassisches Erscheinungsbild erfordern.

Reines Weiß
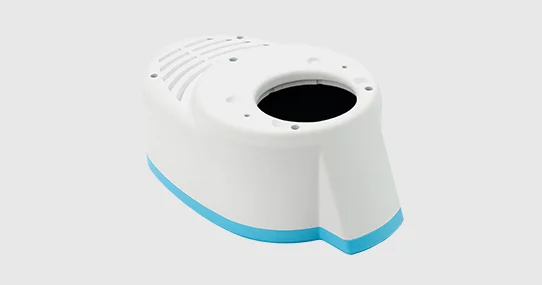
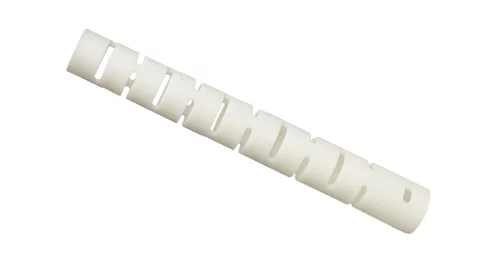
Die klare, strahlend weiße Farbe sorgt für einen starken Kontrast und ein sauberes Erscheinungsbild, ideal für medizinische Geräte, Konsumgüter und Modelle zur Designvalidierung .

Transparent
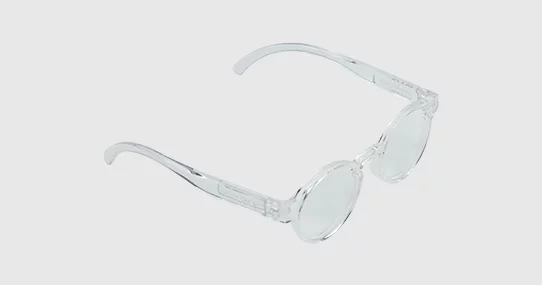
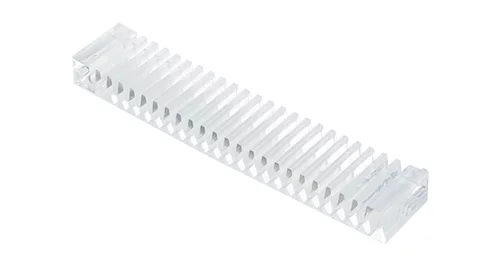
Transparentes Material gewährleistet optische Klarheit und bietet gleichzeitig hohe Strapazierfähigkeit; es eignet sich gut für Linsen, Lichtleiter, Flüssigkeitsbehälter und Teile zur visuellen Prüfung.

Benutzerdefiniert
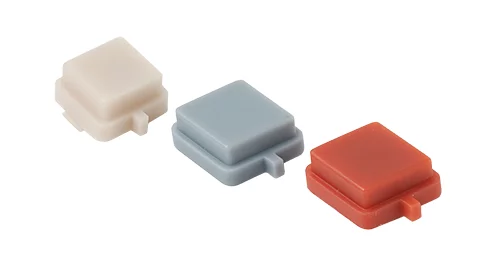
Umfassende Farbanpassungsmöglichkeiten ermöglichen eine exakte Wiedergabe der Markenfarben, Spezialeffekte und einzigartige Oberflächen, die speziell auf die jeweiligen Projektanforderungen zugeschnitten sind.
Hinweis: Die Farbauswahl kann je nach Oberflächenausführung variieren. Individuelle Farben lassen sich durch Pigmentmischung oder Lackierung erzielen. Bei großen Chargen wird eine Lackierung empfohlen, um Farbabweichungen zu vermeiden. Für mehrfarbige Designs wird der UV-Druck verwendet, während für metallische Oberflächen eine Vakuumbeschichtung erforderlich ist.
YP-MFG bietet SPI- und VDI-Oberflächenstrukturen für den Vakuumguss an. Die Formstruktur wird zu Beginn festgelegt und kann später nicht mehr geändert werden. Bei lackierten Teilen bitten wir Sie, vor Produktionsbeginn anzugeben, ob eine glänzende oder matte Oberfläche gewünscht ist.
Bei der SPI-Oberflächenveredelung wird die Form geschliffen oder poliert, um glatte Oberflächen zu erzielen, die von Hochglanz bis Matt reichen. Sie können diese Verfahren für maßgefertigte Urethan-Teile wählen, die ein klares oder poliertes Aussehen erfordern.
Zertifizierte Qualitätskontrolle und Prüfung
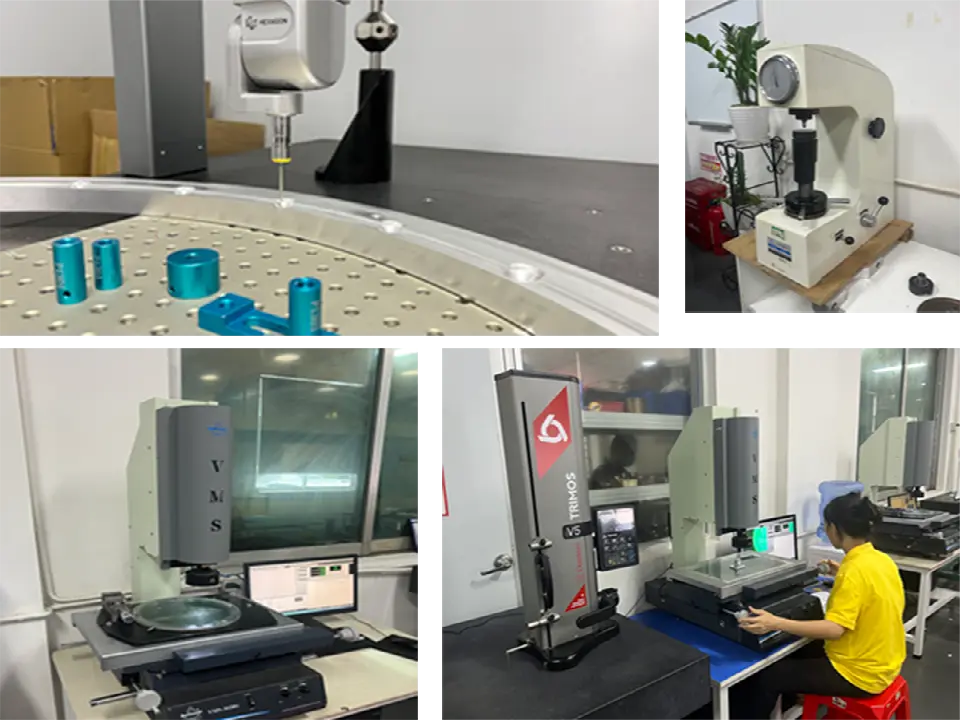
Maßprüfung
Bei der Maßprüfung kommen Koordinatenmessgeräte (CMM), digitale Messschieber, Höhenmessgeräte und Mikrometer zum Einsatz, um Toleranzen, geometrische Lage, Lochdurchmesser, Wandstärken und Passmaße zu überprüfen.
Sichtprüfung
Bei der Sichtprüfung kommen Lupen, Rauheitsmessgeräte und Farbkarten zum Einsatz, um Oberflächenfehler wie Blasen, Kratzer und Dellen zu erkennen und gleichzeitig die Farbkonsistenz sowie die Qualität der Oberflächenbeschaffenheit sicherzustellen.
Prüfung der Lackhaftung
Mit Lackhaftungsprüfungen werden die Haftfestigkeit, die Haltbarkeit und die Gleichmäßigkeit der Schichtdicke für alle Anforderungen an die Oberflächenbeschichtung überprüft.
Montage und Passgenauigkeitsprüfung
Überprüft die Passgenauigkeit und funktionale Passform von Gussteilen im Zusammenspiel mit den zugehörigen Komponenten. Führt Präzisionspassungstests durch, um eine nahtlose Anpassung von Nuten, Fugen und Strukturen sicherzustellen, die Montageanforderungen zu erfüllen und Passungslücken oder Interferenzen zu vermeiden.
Warum sollten Sie sich für die Urethan-Gussdienstleistungen von YP-MFG entscheiden? Dienstleistungen
Garantierte Präzision und Qualität
Wir erzielen enge Toleranzen von ±0,2 bis 0,8 mm. Hervorragende Oberflächengüte. Der fachkundige Formenbau gewährleistet gleichbleibende Qualität.
Umfassende Materiallösungen
Wählen Sie zwischen weichen, harten, transparenten und flammhemmenden Polyurethan-Materialien. Wir helfen Ihnen dabei, das richtige Material, die richtige Oberflächenausführung und die richtige Farbe auszuwählen. Wir unterstützen Sie bei individuellen Anforderungen.
Schnelle Bearbeitung
Laden Sie zunächst Ihre Designdateien hoch. Genehmigen Sie die Muster mit den entsprechenden Anpassungen und leiten Sie sie anschließend in die Produktion weiter.
Einfache Teile, die dank unseres Urethan-Gussverfahrens innerhalb von 5 Tagen fertiggestellt werden.
Was ist das Urethan-Gussverfahren?
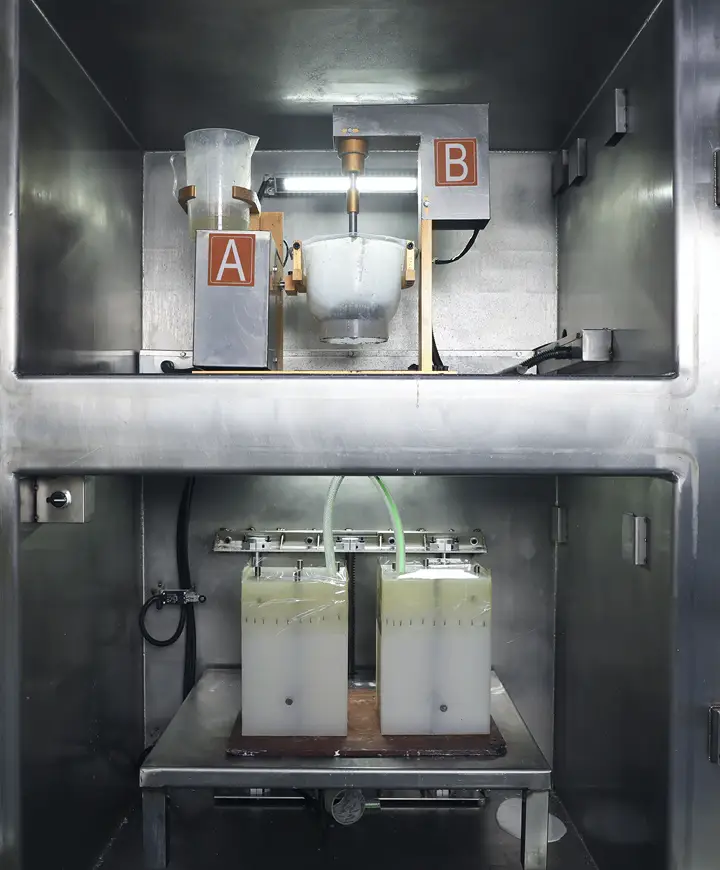
Beim Urethan-Gussverfahren, auch Vakuumguss genannt, wird flüssiges Urethan in eine Form gesaugt, um Kunststoff- und Gummiteile mit komplexen Geometrien herzustellen. Hier sind die drei Schritte.
Das Meistermodell dient als Vorlage für die endgültigen Gussteile und ist entscheidend für die Produktqualität. Es kann mittels CNC-Bearbeitung oder im 3D-Druckverfahren hergestellt werden. Der 3D-Druck ist schneller und kostengünstiger, während die CNC-Bearbeitung engere Toleranzen ermöglicht. Bei der Konstruktion sind Entformungsschrägen und Wandstärken zu berücksichtigen.
Gießen Sie flüssiges Silikon um das Urmodell herum. Die meisten Silikone härten im Ofen aus, während RTV-Formen bei Raumtemperatur aushärten. Schneiden Sie nach einigen Stunden entlang der Trennfuge, um das Urmodell zu entfernen, und erhalten Sie so eine Silikonform, die zum Gießen bereit ist.
Flüssiges Polyurethanharz anmischen und unter Vakuum in Formen gießen, um Luftblasen und Fehler zu vermeiden. Die Aushärtung dauert je nach Material und Größe zwischen 30 Minuten und 2 Stunden. Mit einer Form lassen sich täglich 1 bis 10 Exemplare herstellen. Gegossene Urethan-Teile müssen unter Umständen nachbearbeitet werden.
Anwendungsbereiche des Vakuumgusses in verschiedenen Branchen
Der Urethan-Guss eignet sich gut für Prototypen und Kleinserien, bei denen der Einsatz von Spritzgussformen nicht sinnvoll ist. Die Gussteile weisen eine gute Leistungsfähigkeit auf und können zu Testzwecken oder als Fertigprodukte verwendet werden.
Innenverkleidungen, Armaturenbrettkomponenten und Funktionsprototypen für Passgenauigkeits- und Verarbeitungsprüfungen.
Biokompatible Gerätegehäuse, Prototypen chirurgischer Instrumente und diagnostische Geräte.
Produktgehäuse, Tastaturen und Zierelemente für Smartphones, Tablets und Haushaltsgeräte.
Leichte Innenverkleidungen, Steuerungsgehäuse und Spezialkomponenten, die flammhemmende Eigenschaften erfordern.
Maschinenschutzvorrichtungen, Bedienfelder und maßgeschneiderte Werkzeugvorrichtungen.
3D-Druck vs. Vakuumguss vs. Spritzguss
| VS | 3D -Druck | Vakuum Formverfahren | Spritzguss |
|---|---|---|---|
| VS Werkzeugkosten | 3D -Druck $0 (keine Werkzeuge) | Vakuum Formverfahren $500–2.000 (Silikon- Formen) | Spritzguss $ 5.000–50.000+ (Aluminium- oder Stahlformen ) |
| VS Lieferzeit | 3D -Druck 1–3 Tage | Vakuum Formverfahren 5–15 Tage | Spritzguss 4–12 Wochen |
| VS Stückzahl | 3D -Druck 1–20 Teile | Vakuum Formverfahren 20–200 Teile optimal | Spritzguss 1.000+ Teile, optimal |
| VS Toleranz | 3D -Druck ±0,1–0,3 mm | Vakuum Formverfahren ±0,1–0,8 mm | Spritzguss ±0,05–0,1 mm |
| VS Oberflächenbeschaffenheit | 3D -Druck Ebene Linien, erfordert Nachbearbeitung | Vakuum Formverfahren Glatt, minimale Oberflächenbearbeitung | Spritzguss Hervorragend, serienreif |
| VS Komplexe Geometrie | 3D -Druck Hervorragend, jede Form | Vakuum Formverfahren Griffe Hinterschneidungen, feine Details | Spritzguss Eingeschränkt durch die Formkonstruktion |
| VS Materialauswahl | 3D -Druck Beschränkt auf Druckharze/Filamente | Vakuum Formverfahren Urethan -Varianten (von flexibel bis starr) | Spritzguss Breites Sortiment an Thermoplasten |
| VS Änderungen am Design | 3D -Druck Sofort, ohne zusätzliche Kosten | Vakuum Formverfahren Einfach und kostengünstig | Spritzguss Teure Formänderungen |
Oberflächenrauheit
für Vakuum-
Gussform
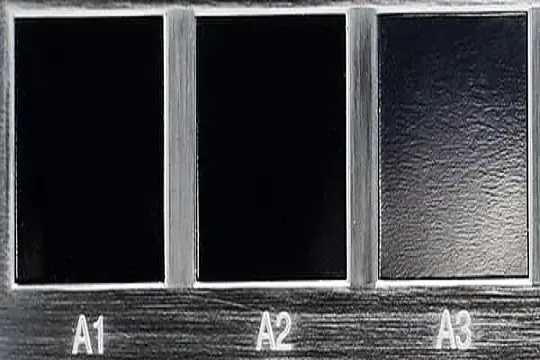
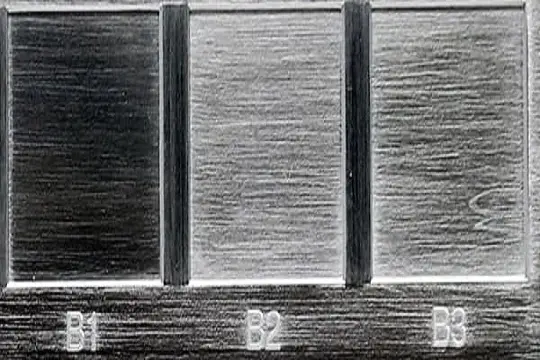
Wir wenden SPI-Oberflächenveredelungen beim Vakuumguss an und stellen so sicher, dass jedes Bauteil bestimmte Oberflächenstrukturen aufweist – von glatt und glänzend bis hin zu detailreichen, matten Oberflächen.

SPI A
| Verarbeitung Aussehen | Hochglanz |
|---|---|
| Verarbeitung Aussehen SPI-Ergebnis Noten | Hochglanz SPI A1, A2, A3 |
| Verarbeitung Aussehen Oberflächenrauheit Ra (μm) | Hochglanz SPIA1: 0,012 bis
0,025 SPIA2: 0,012 bis 0,025 SPIA3: 0,05 bis 0,10 |

SPI B
| Verarbeitung Aussehen | Halbglänzend |
|---|---|
| Verarbeitung Aussehen SPI-Ergebnis Noten | Halbglanz SPI B1, B2, B3 |
| Verarbeitung Aussehen Oberflächenrauheit Ra (μm) | Halbglanz SPI B1: 0,05 bis
0,10 SPI B2: 0,10 bis 0,15 SPI B3: 0,28 bis 0,32 |

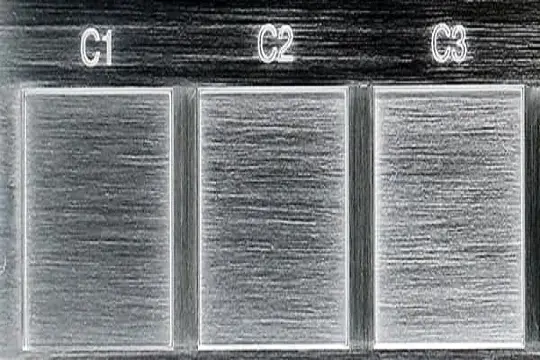
SPI C
| Verarbeitung Aussehen | Geringer Glanz |
|---|---|
| Verarbeitung Aussehen SPI-Ergebnis Noten | Geringer Glanz SPI C1, C2, C3 |
| Verarbeitung Aussehen Oberflächenrauheit Ra (μm) | Geringer
Glanz SPI C1: 0,35 bis
0,40 SPI C2: 0,45 bis 0,55 SPI C3: 0,63 bis 0,70 |

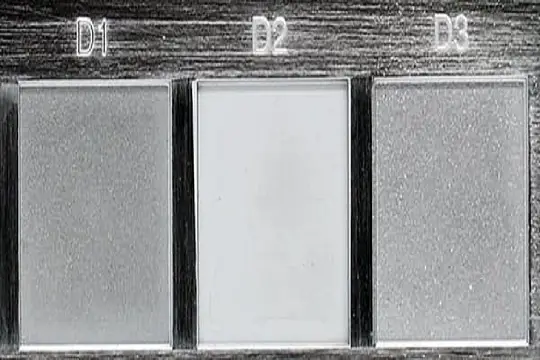
SPI D
| Verarbeitung Aussehen | Matt |
|---|---|
| Verarbeitung Aussehen SPI-Ergebnis Noten | Matt SPI D1, D2, D3 |
| Verarbeitung Aussehen Oberflächenrauheit Ra (μm) | Matt
SPI D1: 0,80 bis
1,00 SPI D2: 1,00 bis 2,80 SPI D3: 3,20 bis 18,0 |
Häufig gestellte Fragen
Vakuumgussteile erreichen in der Regel Toleranzen von ±0,1–0,3 mm, abhängig von der Geometrie und Größe des Teils.
Urethan-Gussteile entsprechen der Norm ISO 2768-CL (±0,1–0,8 mm), während Teile auf Nylonbasis den Toleranzvorgaben der Norm ISO 2768-d entsprechen.
Das Verfahren bietet eine hervorragende Detailgenauigkeit und Oberflächenqualität und eignet sich für funktionsfähige Prototypen und Serienbauteile.
Der Urethan-Guss ist eine kostengünstige Option für Stückzahlen von 20 bis über 200 Teilen. Er umgeht die hohen Kosten und langen Vorlaufzeiten des Hartformbaus. Geeignet für Kleinserien, die Überbrückungsproduktion oder frühe Markttests.
Das Vakuumgussverfahren bietet eine bessere Oberflächenqualität, höhere Materialfestigkeit und größere Konsistenz bei der Kleinserienfertigung. Der 3D-Druck ist bei Einzelstücken schneller, kann jedoch hinsichtlich des Aussehens oder der mechanischen Eigenschaften Defizite aufweisen.
Silikonformen halten in der Regel für 15 bis 25 Gussvorgänge, je nach Komplexität des Bauteils und verwendetem Material. Sie eignen sich am besten für kleine Chargen, bevor der Verschleiß die Präzision beeinträchtigt.
Beim Vakuumguss muss die Silikonform fest an ihrem Platz bleiben, damit präzise Teile hergestellt werden können. Dies wird durch eine zweiteilige Form erreicht, die in einem starren Rahmen befestigt ist, der häufig aus Aluminium oder strapazierfähigem Kunststoff besteht.
Der Rahmen stützt die Form, verhindert, dass sie sich unter Vakuum verzieht, und sorgt dafür, dass die beiden Hälften korrekt zueinander ausgerichtet sind. Außerdem trägt er dazu bei, das Austreten von Harz zu verhindern und gewährleistet eine dichte Abdichtung während des Gießvorgangs.
Vor dem Gießen wird die Form in den Rahmen eingesetzt und fest eingespannt. Durch das Vakuum wird das Harz dann bis in jedes Detail gesaugt, wodurch Luftblasen reduziert werden und saubere, präzise Teile entstehen.