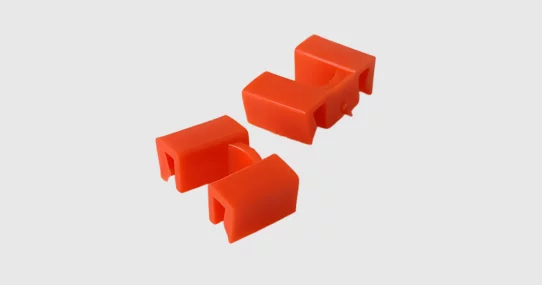
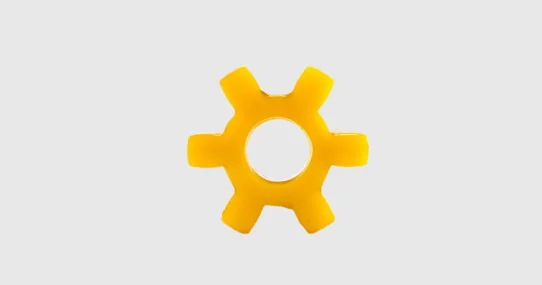
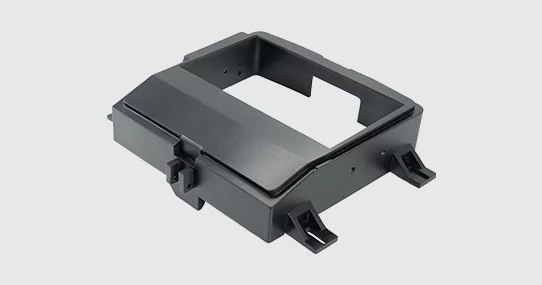
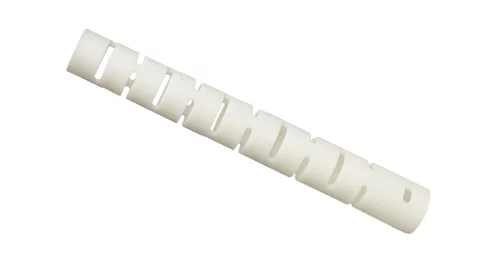
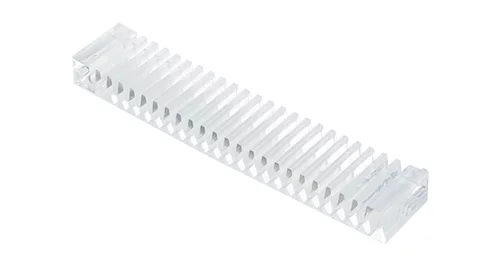
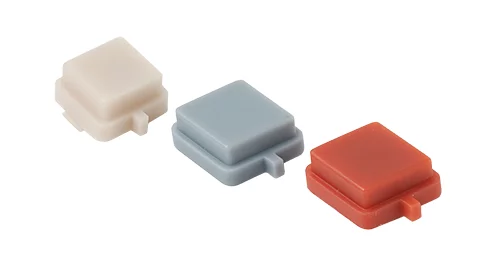
Parti in uretano su misura, dalla prototipazione alle piccole serie di produzione. Tolleranza di ±0,2 mm. Consegna in 5 giorni .

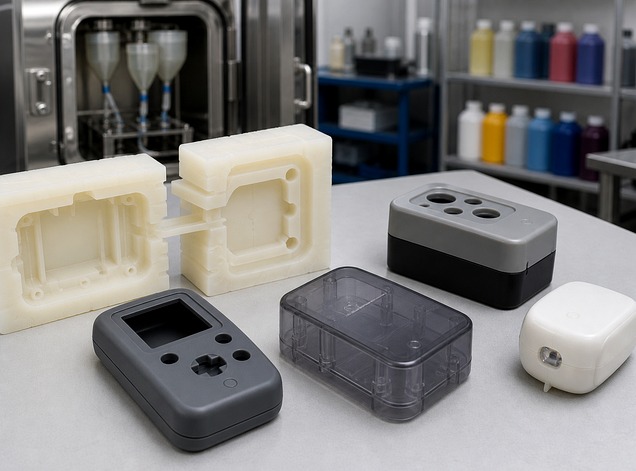
I servizi di stampaggio in uretano di YP-MFG supportano ogni fase, dai test sui prototipi alla convalida funzionale e alle fasi di test di mercato. Operando da stabilimenti certificati ISO e avvalendoci di partner di produzione accuratamente selezionati, garantiamo il rispetto delle tempistiche e del budget. Realizziamo parti in poliuretano con tolleranze fino a ±0,20 mm e tempi di consegna a partire da soli 5 giorni. È disponibile un’ampia gamma di materiali in poliuretano e silicone, finiture superficiali e opzioni di colore per applicazioni nei settori automobilistico, elettronico e dei prodotti di consumo.
| Dettagli | |
|---|---|
| Tolleranza | Dettagli Presso YP-MFG, i pezzi fusi replicati sono conformi alle norme ISO 2768-CL. Le tolleranze locali possono raggiungere ±0,15 mm, mentre i fori di piccole dimensioni possono raggiungere una precisione fino a ±0,10 mm. Per i pezzi fusi a base di nylon , ci atteniamo inoltre alle specifiche di tolleranza della norma ISO 2768-d . |
| Colore e finiture | Dettagli Supporta un'ampia gamma di colori, livelli di trasparenza e finiture superficiali. |
| Dimensioni massime del pezzo | Dettagli Fino a 2,3 × 1,3 × 0,6 metri. |
| Capacità giornaliera | Dettagli Fino a 200 pezzi al giorno. |
| Tempi di consegna | Dettagli I tempi di consegna variano in base alla complessità dei componenti e al volume dell'ordine. L'intero processo comprende la realizzazione del prototipo, la creazione dello stampo in silicone, la colata e la finitura. I singoli componenti semplici possono essere spediti in meno di 5 giorni, ma i lotti più grandi potrebbero richiedere più tempo a seconda del progetto. |
Dai primi concept ai prodotti pronti per il mercato, i servizi di colata sotto vuoto di YP-MFG offrono soluzioni convenienti per lo sviluppo dei vostri prodotti.
Trasforma rapidamente i primi progetti in componenti reali grazie alla stampa 3D. È l’ideale per verificare dimensioni, forma e finitura superficiale prima di procedere. In questa fase non è necessario ricorrere a stampi rigidi.
Realizza da 1 a 100 prototipi funzionali realizzati con il processo di colata sotto vuoto per testarne l'adattabilità, la resistenza e l' usabilità. I materiali e le tolleranze sono simili a quelli della produzione finale.
Ideale per piccole serie, lanci di prodotti o produzione ponte. Realizza da 20 a oltre 200 pezzi con qualità costante e tempi di consegna rapidi: evita di attendere gli stampi a iniezione.
Per esigenze produttive su larga scala, offriamo il servizio di stampaggio a iniezione per la realizzazione di componenti in plastica in grandi volumi, con qualità costante e costi unitari ridotti.
Scegli qui sotto tra i materiali di colata in silicone e poliuretano quelli che meglio si adattano all’ aspetto, alla consistenza al tatto e alla funzionalità del tuo prodotto finale. Contatta il nostro team per richieste relative a materiali personalizzati.
Viene comunemente utilizzato per gli stampi da colata sotto vuoto. È abbastanza morbido da consentire la realizzazione di pezzi dalle forme complesse, ma abbastanza resistente da durare per numerose colate senza strapparsi né deformarsi.
Se avete bisogno di una soluzione economica e a breve termine (ad esempio, per meno di 20 scatti), questo materiale è la scelta migliore.
Per un maggiore livello di dettaglio, una maggiore durata dello stampo o se si realizzano pezzi a contatto con la pelle o con gli alimenti.
Per parti flessibili, superfici morbide al tatto e ammortizzazione.

Plastiche versatili e di buona qualità per uso generico: ideali per alloggiamenti, staffe e componenti strutturali.

Plastica trasparente e liscia per componenti cosmetici o da esposizione.

Più resistente dell’ABS. È ideale per componenti più robusti o oggetti che devono resistere a urti moderati.

Leggermente flessibile e con una buona resistenza all'usura.

Leggero e flessibile, utilizzato per componenti che si piegano o si incastrano tra loro.

Rigido e preciso. Ideale per parti mobili o accoppiamenti meccanici.

Morbido e resistente agli agenti chimici.
Un equilibrio perfetto tra resistenza e estetica pulita. Coniuga la resistenza del PC con la finitura liscia dell’ABS: ideale per alloggiamenti resistenti.
La maggior parte dei poliuretani è trasparente o traslucida, pertanto è possibile aggiungere il colore direttamente prima della colata utilizzando pigmenti o coloranti. Questi materiali si amalgamano perfettamente, producendo colori uniformi e resistenti allo sbiadimento dopo la polimerizzazione. Di seguito sono riportate le opzioni standard di colorazione dell'uretano YP-MFG.

La finitura nera profonda e opaca offre un’ottima copertura e un aspetto professionale per prototipi, alloggiamenti e componenti funzionali che richiedono un aspetto classico.

Il colore bianco puro e brillante offre un forte contrasto e un aspetto pulito, ideale per dispositivi medici, prodotti di consumo e modelli di convalida del design .

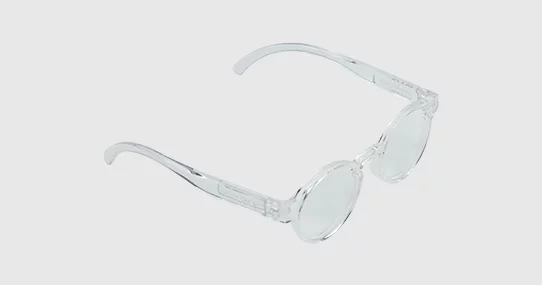
Il materiale trasparente garantisce la trasparenza ottica e offre al contempo resistenza; è ideale per lenti, guide di luce, contenitori per fluidi e componenti per l’ ispezione visiva.

Le opzioni complete di abbinamento dei colori consentono la riproduzione esatta dei colori del marchio, effetti speciali e finiture esclusive realizzate su misura per le specifiche esigenze di ogni progetto.
Nota: le opzioni di colore possono variare a seconda della finitura superficiale. È possibile ottenere colori personalizzati tramite la miscelazione di pigmenti o la verniciatura. Per i lotti di grandi dimensioni, si consiglia la verniciatura per evitare variazioni di colore. La stampa UV viene utilizzata per i disegni multicolore, mentre la placcatura sotto vuoto è necessaria per le finiture metalliche.
YP-MFG offre finiture superficiali SPI e VDI per la colata sotto vuoto. La finitura dello stampo viene definita all'inizio del processo e non può essere modificata in seguito. Per i pezzi verniciati, si prega di confermare se si desidera una finitura lucida o opaca prima della produzione.
Le finiture SPI prevedono la levigatura o la lucidatura dello stampo per ottenere superfici lisce che vanno dalla lucentezza elevata all’effetto opaco. È possibile optare per questa soluzione nel caso di parti personalizzate in uretano che richiedono un aspetto trasparente o lucido .
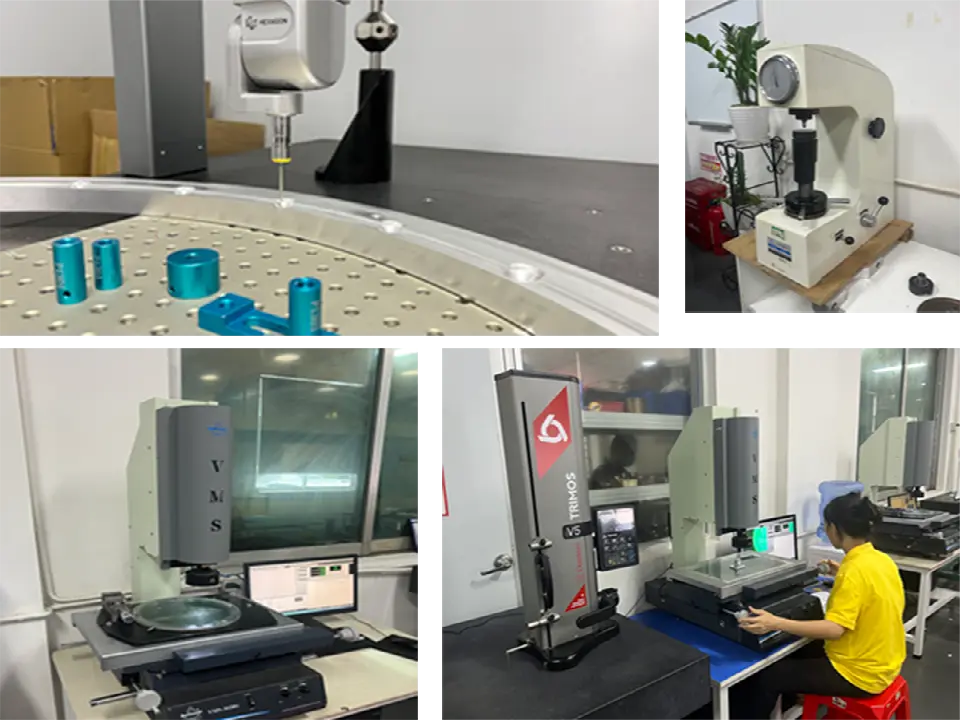
Le prove dimensionali prevedono l'uso di CMM, calibri digitali, misuratori di altezza e micrometri per verificare le tolleranze, il posizionamento geometrico, i diametri dei fori, lo spessore delle pareti e le quote di accoppiamento.
L'ispezione visiva prevede l'uso di lenti di ingrandimento, misuratori di rugosità e tabelle cromatiche per individuare difetti superficiali quali bolle, graffi e ammaccature, garantendo al contempo l'uniformità del colore e la qualità della finitura superficiale.
I test di adesione della vernice verificano la resistenza di adesione, la durata e l'uniformità dello spessore del rivestimento per tutte le esigenze di finitura.
Verifica la compatibilità di accoppiamento e l'adattamento funzionale dei pezzi fusi con i componenti corrispondenti. Esegue prove di accoppiamento di precisione per garantire la perfetta corrispondenza di scanalature, giunti e strutture, rispettando i requisiti di assemblaggio ed eliminando giochi o interferenze.
Tolleranze ristrette da ±0,2 a 0,8 mm. Eccellenti finiture superficiali. La realizzazione di stampi da parte di esperti garantisce una qualità costante.
Scegli tra materiali in poliuretano morbido, rigido, trasparente e ignifugo. Ti aiutiamo a scegliere il materiale, la finitura e il colore più adatti. Soddisfiamo le esigenze personalizzate.
Per iniziare, carica i tuoi file di progettazione. Approva i campioni con le modifiche apportate, quindi passa alla produzione.
Componenti semplici pronti in 5 giorni grazie al nostro processo di stampaggio dell'uretano.
La colata di uretano, detta anche colata sotto vuoto, consiste nell’immissione di uretano liquido in uno stampo per realizzare componenti in plastica e gomma con geometrie complesse. Ecco i 3 passaggi.
Il modello master riproduce i pezzi finali ottenuti dalla fusione, determinando la qualità del prodotto. È possibile realizzarlo tramite lavorazione CNC o stampa 3D. La stampa 3D è più veloce ed economica, ma la lavorazione CNC offre tolleranze più strette. Tra gli aspetti da considerare in fase di progettazione figurano gli angoli di sformo e lo spessore delle pareti.
Versare la gomma siliconica liquida attorno al modello originale. La maggior parte polimerizza in forno, mentre gli stampi RTV polimerizzano a temperatura ambiente. Dopo alcune ore, tagliare lungo la linea di divisione per rimuovere il modello originale, ottenendo così uno stampo in silicone pronto per la colata.
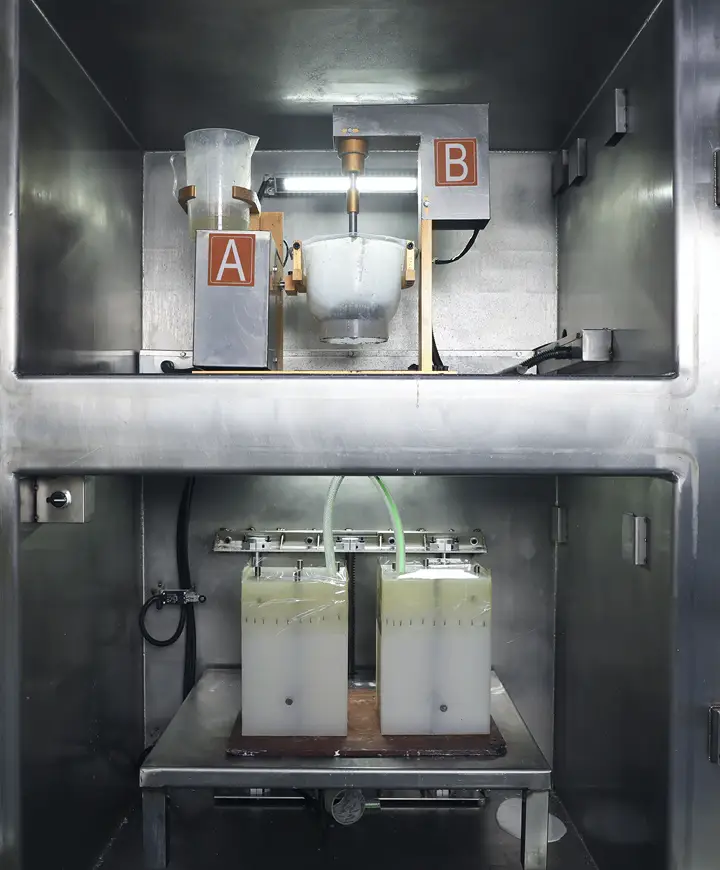
Miscelare la resina poliuretanica liquida e versarla negli stampi sotto vuoto per evitare la formazione di bolle d’aria e difetti. La polimerizzazione richiede da 30 minuti a 2 ore a seconda del materiale e delle dimensioni. Uno stampo produce da 1 a 10 pezzi al giorno. I componenti in uretano colati potrebbero richiedere una lavorazione successiva.
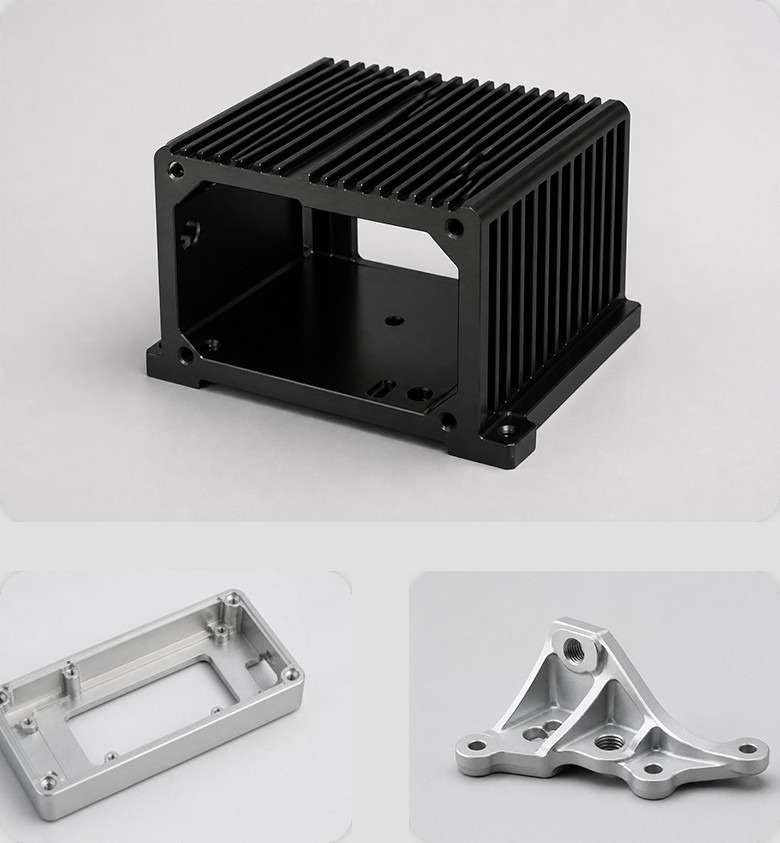
La fusione in uretano è indicata per i prototipi e le piccole serie di produzione in cui l’utilizzo di stampi a iniezione non è pratico. I pezzi fusi offrono buone prestazioni e possono essere utilizzati per i test o come prodotti finiti.
Pannelli di rivestimento interni, componenti del cruscotto e prototipi funzionali per i test di montaggio e finitura.
Alloggiamenti per dispositivi biocompatibili, prototipi di strumenti chirurgici e apparecchiature diagnostiche.
Custodie, tastiere ed elementi decorativi per smartphone, tablet ed elettrodomestici.
Pannelli interni leggeri, alloggiamenti dei comandi e componenti specializzati che richiedono proprietà ignifughe.
Protezioni per macchinari, pannelli di controllo e attrezzature di fissaggio su misura.
| VS | Stampa 3D | Stampaggio sottovuoto | Stampaggio a iniezione |
|---|---|---|---|
| VS Costi di attrezzaggio | Stampa 3D $0 (senza attrezzatura) | Stampaggio sottovuoto $500-2.000 (stampi in silicone ) | Stampaggio a iniezione $ da 5.000 a 50.000+ (stampi in alluminio o acciaio) |
| VS Tempi di consegna | Stampa 3D 1-3 giorni | Stampaggio sottovuoto 5-15 giorni | Stampaggio a iniezione 4-12 settimane |
| VS Quantità per articolo | Stampa 3D 1-20 parti | Stampaggio sottovuoto 20-200 parti ottimali | Stampaggio a iniezione Oltre 1.000 componenti ottimali |
| VS Tolleranza | Stampa 3D ±0,1-0,3 mm | Stampaggio sottovuoto ±0,1-0,8 mm | Stampaggio a iniezione ±0,05-0,1 mm |
| VS Finitura superficiale | Stampa 3D Livello linee, richiede post-elaborazione | Stampaggio sottovuoto Finitura liscia, minimalista | Stampaggio a iniezione Di qualità superiore, pronto per la produzione |
| VS Geometria complessa | Stampa 3D Ottimo, di qualsiasi forma | Stampaggio sottovuoto Maniglie sottosquadri, dettagli precisi | Stampaggio a iniezione Limitato dalla progettazione dello stampo |
| VS Opzioni relative ai materiali | Stampa 3D Limitato alle resine/filamenti per stampa 3D | Stampaggio sottovuoto Uretano varietà (da flessibile a rigido) | Stampaggio a iniezione Ampia gamma di materiali termoplastici |
| VS Modifiche al progetto | Stampa 3D Immediato, senza costi aggiuntivi | Stampaggio sottovuoto Semplice ed economico | Stampaggio a iniezione Modifiche costose allo stampo |
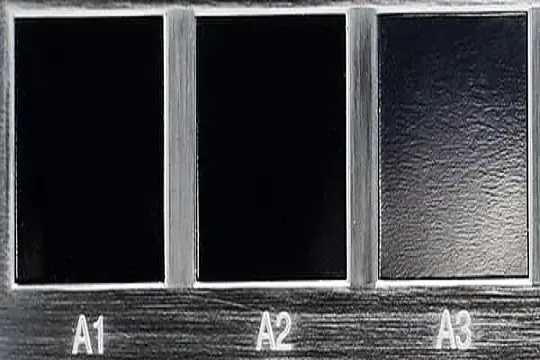
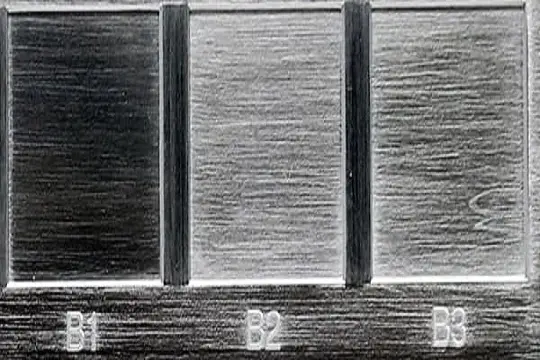
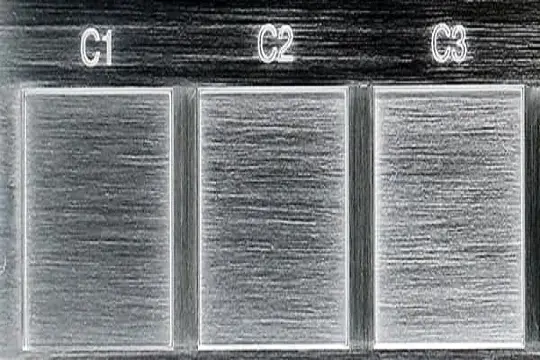
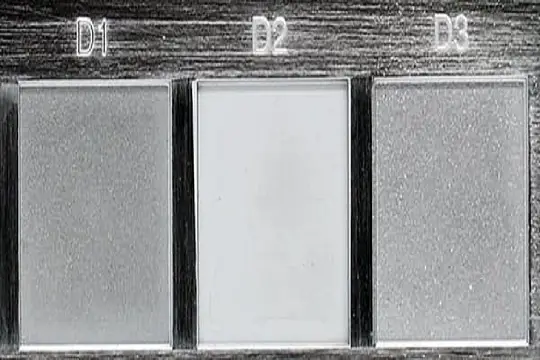
Applichiamo le finiture SPI alla fusione sotto vuoto, garantendo che ogni pezzo presenti specifiche texture superficiali, che vanno da finiture lisce e lucide a finiture opache ricche di dettagli.

| Finitura Aspetto | Alta lucentezza |
|---|---|
| Finitura Aspetto Finitura SPI Gradi | Alta lucentezza SPI A1, A2, A3 |
| Finitura Aspetto Rugosità superficiale Ra (μm) | Alta
lucentezza SPIA1: da 0,012 a
0,025 SPIA2: da 0,012 a 0,025 SPIA3: da 0,05 a 0,10 |

| Finitura Aspetto | Semi lucido |
|---|---|
| Finitura Aspetto Finitura SPI Gradi | Semi lucido SPI B1, B2, B3 |
| Finitura Aspetto Rugosità superficiale Ra (μm) | Semi
lucido SPI B1: da 0,05 a
0,10 SPI B2: da 0,10 a 0,15 SPI B3: da 0,28 a 0,32 |

| Finitura Aspetto | Bassa lucentezza |
|---|---|
| Finitura Aspetto Finitura SPI Gradi | Bassa lucentezza SPI C1, C2, C3 |
| Finitura Aspetto Rugosità superficiale Ra (μm) | Bassa
lucentezza SPI C1: da 0,35 a
0,40 SPI C2: da 0,45 a 0,55 SPI C3: da 0,63 a 0,70 |

| Finitura Aspetto | Opaco |
|---|---|
| Finitura Aspetto Finitura SPI Gradi | Opaco SPI D1, D2, D3 |
| Finitura Aspetto Rugosità superficiale Ra (μm) | Opaco
SPI D1: da 0,80 a
1,00 SPI D2: da 1,00 a 2,80 SPI D3: da 3,20 a 18,0 |
I componenti realizzati con colata sotto vuoto raggiungono in genere tolleranze comprese tra ±0,1 e 0,3 mm, a seconda della geometria e delle dimensioni del componente.
I componenti stampati in uretano sono conformi alla norma ISO 2768-CL (±0,1~0,8 mm), mentre i componenti a base di nylon rispettano le specifiche di tolleranza della norma ISO 2768-d.
Il processo garantisce un eccellente livello di dettaglio e una finitura superficiale ottimale, rendendolo adatto alla realizzazione di prototipi funzionali e componenti destinati all'uso finale.
La colata in uretano è un’opzione economicamente vantaggiosa per lotti da 20 a oltre 200 pezzi. Consente di evitare i costi elevati e i tempi di consegna lunghi associati agli stampi rigidi. È adatta per lotti di piccole dimensioni, produzione ponte o test di mercato iniziali.
La colata sotto vuoto offre una migliore finitura superficiale, una maggiore resistenza del materiale e una maggiore uniformità nella produzione di piccoli lotti. La stampa 3D è più veloce per i prototipi in esemplare unico, ma può risultare carente in termini di aspetto o proprietà meccaniche.
Gli stampi in silicone durano in genere per 15–25 colate, a seconda della complessità del pezzo e del materiale utilizzato. Sono ideali per piccoli lotti, prima che l’usura comprometta la precisione.
Nella colata sotto vuoto, lo stampo in silicone deve rimanere saldamente in posizione per ottenere pezzi precisi. Ciò avviene utilizzando uno stampo in due parti fissato all’interno di un telaio rigido, spesso realizzato in alluminio o plastica resistente.
Il telaio sostiene lo stampo, ne impedisce la deformazione sotto vuoto e garantisce il corretto allineamento delle due metà. Contribuisce inoltre a prevenire le perdite di resina e mantiene una tenuta ermetica durante la colata.
Prima della colata, lo stampo viene posizionato nel telaio e fissato saldamente. Il vuoto aspira quindi la resina in ogni minimo dettaglio, riducendo la formazione di bolle d’aria e producendo pezzi puliti e precisi.