Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
A Servizio di tornitura CNC asporta materiale da un pezzo in rotazione utilizzando utensili da taglio a punta singola per realizzare geometrie cilindriche e coniche. È opportuno valutare un fornitore in base alla sua capacità di rispetto delle tolleranze, alla gamma di materiali, alla documentazione di controllo qualità e alla scalabilità della produzione. Il partner giusto tutela l'intento progettuale, riduce le rilavorazioni e garantisce uniformità del lotto per ordini ripetuti. Prima di confermare l’ordine, verifica se il fornitore è in grado di soddisfare i tuoi specifici requisiti di concentricità, filettatura o profili complessi. YPMFG supporta gli acquirenti in questa fase esaminando i disegni e consigliando la soluzione più pratica configurazione di tornitura per quanto riguarda la geometria e il volume.
La maggior parte dei team di approvvigionamento considera la tornitura CNC come una semplice operazione che consiste nell’“inviare il disegno”. In pratica, la qualità del risultato dipende dal modo in cui l’officina interpreta la geometria, seleziona gli utensili, gestisce le tolleranze e documenta ogni lotto. Un disallineamento in questa fase comporta costi aggiuntivi, il fallimento dei controlli in entrata o la produzione di pezzi che sembrano corretti sulla carta ma risultano difettosi durante l’assemblaggio. Le sezioni seguenti illustrano quali sono gli aspetti che fanno davvero la differenza quando si valuta un partner per la tornitura.
In cosa consiste effettivamente la lavorazione di tornitura CNC
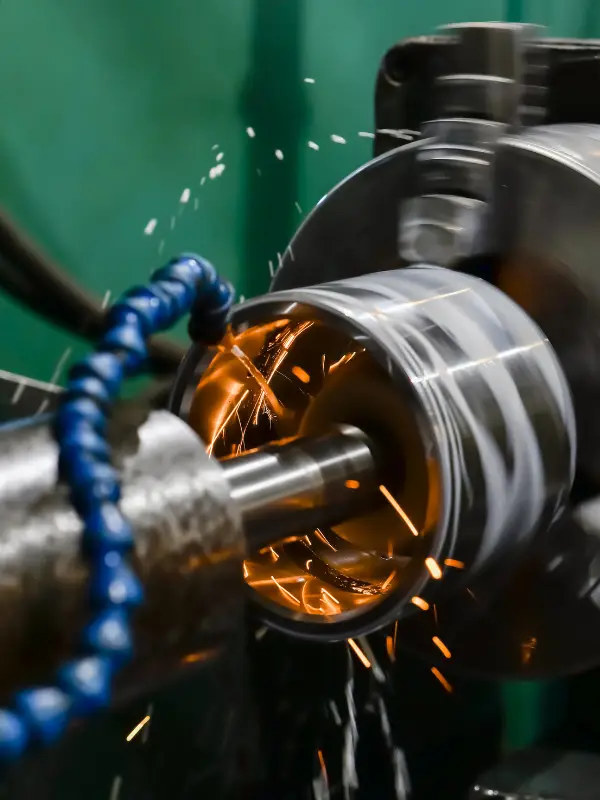
Tornitura CNC (nota anche come Lavorazione con tornio CNC) mantiene il pezzo in posizione rispetto all'asse di rotazione mentre uno o più utensili da taglio avanzano radialmente o longitudinalmente. Il controllore gestisce il movimento degli utensili su assi coordinati, in genere X, Z e talvolta Y o C per elementi decentrati e angolari. Ciò rende la tornitura ideale per pezzi la cui geometria principale è circolare: alberi, boccole, flange, connettori e alloggiamenti.
Il processo asporta materiale in incrementi controllati, pertanto la finitura ottenibile e la ripetibilità dimensionale dipendono dalla velocità di avanzamento, dalla geometria dell’utensile e dalla rigidità della macchina. Le finiture superficiali tipiche su un moderno tornio CNC variano da 1,6 µm a 3,2 µm Ra, a seconda dell’utensile e del materiale. Per ottenere finiture più precise, è possibile aggiungere una passata di finitura fine o una fase secondaria di rettifica.
Quando un pezzo prevede forature, fori trasversali o fresatura frontale, l'officina utilizzerà un tornio-fresatrice con utensile motorizzato anziché una macchina standard a due assi. Questa distinzione è importante ai fini del preventivo e dei tempi di consegna, pertanto è opportuno verificarlo tempestivamente.
Quando la tornitura è il processo più indicato
Non tutti i pezzi cilindrici traggono vantaggio dalla tornitura. Se la geometria è prevalentemente rotonda, simmetrica o basata su elementi concentrici, la tornitura è solitamente la soluzione più efficiente ed economica. Se il pezzo presenta scanalature profonde, facce piane complesse o molteplici elementi non rotazionali, un tornitura vs fresatura diventa necessario un confronto.
Una regola empirica di massima:
Gioca per primo quando il pezzo è definito dal suo profilo esterno e presenta fori concentrici, filettature o smussature.
Prima la mola o la mietitrebbia? quando il pezzo presenta cavità profonde, caratteristiche asimmetriche o più superfici di fissaggio.
Utilizzare un centro di tornitura-fresatura quando il pezzo richiede caratteristiche sia rotazionali che planari in un unico dispositivo di fissaggio per garantire la concentricità.
La scelta di un processo primario non adeguato comporta un aumento dei tempi di configurazione, riduce la tolleranza raggiungibile e può aumentare la percentuale di scarti nelle operazioni successive. Se non siete sicuri di quale percorso sia più adatto al vostro pezzo, inviare il disegno per una revisione tecnica è il modo più rapido per ottenere una risposta chiara.
Aspetti da verificare prima di effettuare un ordine
Prima di emettere un ordine di acquisto, verifica quanto segue con i fornitori selezionati:
Diametro massimo del mandrino e raggio di rotazione sopra il banco. Questo valore definisce il limite massimo delle dimensioni dei pezzi che è possibile lavorare senza adattatori per le maschere di fissaggio.
Numero di assi e capacità degli utensili motorizzati. Determina se è possibile realizzare fori trasversali, elementi quadrati e tagli angolari con un unico set-up.
Capacità di tolleranza per le caratteristiche critiche. Chiedete di conoscere le tolleranze minime comprovate relative alla concentricità e alla eccentricità, non solo le specifiche nominali della macchina.
Disponibilità delle scorte di materiale. Verificate che il negozio disponga in magazzino o sia in grado di procurarvi l’esatto tipo di lega di cui avete bisogno, in particolare per acciai speciali, Inconel o titanio esotico.
Apparecchiature di ispezione in loco. La presenza di una macchina a coordinate (CMM), di un calibro per fori, di un comparatore ottico o di un durometro influisce sul livello di affidabilità del rapporto dimensionale che riceverete.
YPMFG può esaminare il vostro disegno alla luce di questi parametri e segnalare qualsiasi caratteristica che possa andare oltre le capacità di un tornio standard a due assi. Ciò consente di evitare il continuo scambio di comunicazioni che in genere allunga di una o due settimane il ciclo di produzione del primo articolo.
Fattori di costo che influenzano il prezzo
Il prezzo della tornitura CNC non è un importo fisso per ogni pezzo. Il preventivo finale varia in base a diverse variabili, e comprenderle ti aiuta a negoziare in modo intelligente:

Un controllo utile: chiedete che il preventivo sia suddiviso in materiale, tempo macchina, operazioni secondarie e controllo qualità. Se una voce risulta predominante, potete valutare se una tolleranza più ampia o un tipo di materiale alternativo consentano di ottenere un risparmio significativo senza compromettere la funzionalità.
Documentazione e controllo di qualità
Nelle applicazioni regolamentate o in cui la sicurezza è fondamentale, i dati ricevuti con ogni lotto sono importanti tanto quanto il componente stesso. Verificare quali delle seguenti opzioni il fornitore è in grado di garantire:
Rapporto di controllo dimensionale collegato alle indicazioni presenti nel disegno
Rapporto di prova sui materiali (MTR / numero di lotto) ai fini della tracciabilità
Misurazione della finitura superficiale nel punto specificato
Risultati delle prove di durezza, se del caso
Certificato di conformità o pacchetto PPAP per i settori automobilistico e medico
Per documentazione di qualità Per essere utile, il piano di ispezione deve fare riferimento alle specifiche indicazioni GD&T presenti sul disegno, non limitarsi a una generica affermazione del tipo “conforme al disegno”. Se il progetto richiede una tracciabilità specifica, indicarlo nella richiesta di preventivo (RFQ) in modo che il fornitore ne tenga conto nella quotazione fin dall’inizio.
YPMFG include l'ispezione e la tracciabilità dei materiali tra le opzioni di documentazione standard. È possibile specificare quali report sono necessari al momento della richiesta di preventivo; i documenti vengono consegnati insieme alla spedizione, anziché essere inviati separatamente in un secondo momento.
Domande frequenti sul servizio di tornitura CNC
Qual è il pezzo più piccolo che posso tornire nella produzione in serie?
Dipende dal tipo di mandrino e dalla configurazione. I mandrini miniaturizzati sono in grado di lavorare diametri fino a circa 3 mm. Per diametri inferiori, si ricorre a un mandrino a pinza o a una configurazione con mandrino dedicato. Verificate il diametro minimo praticabile con il vostro fornitore prima di mettere in produzione un pezzo molto piccolo.
È possibile ottenere elementi filettati nella stessa operazione?
Sì. La maggior parte dei torni CNC dispone di un ciclo dedicato alla filettatura che consente di realizzare filettature esterne o interne fino a un determinato passo e a una determinata profondità. Per filettature lunghe e profonde o con passi molto fini, potrebbe essere necessaria una configurazione dedicata alla fresatura di filettature per garantire l'uniformità del risultato.
Quali tolleranze sono realistiche su un tornio standard a due assi?
La ripetibilità tipica del diametro su una macchina ben mantenuta è compresa tra circa 0,01 mm e 0,02 mm. La concentricità e l’eccentricità dipendono dal metodo di fissaggio. Chiedete all’officina di dimostrarvi le sue capacità, non limitatevi a consultare la scheda tecnica della macchina.
Devo specificare il tipo di materiale o può decidere l'officina?
È necessario specificare il grado e le eventuali condizioni richieste relative alla composizione o al trattamento termico. L'officina provvederà a procurarsi il materiale corrispondente. Se siete disponibili a valutare alternative, indicatelo nella richiesta di preventivo per poter accedere a un'opzione potenzialmente più economica.
Quanti campioni mi servono prima di approvare un ciclo di produzione?
È richiesto almeno un campione del primo articolo. Per le applicazioni critiche, sono necessari da due a tre campioni distribuiti nell’intero lotto a conferma test su campioni stabilità. Specificate il piano di campionamento nell'ordine di acquisto, in modo che entrambe le parti abbiano le stesse aspettative.
Scegliere il partner giusto per i tuoi componenti
Il valore fondamentale di un buon servizio di tornitura è semplice: il vostro pezzo vi viene riconsegnato nel rispetto delle tolleranze, nei tempi previsti, corredato della documentazione necessaria e a un prezzo che potete giustificare al vostro reparto contabilità. Tale valore si concretizza solo quando l’officina ha compreso fin dall’inizio la geometria del pezzo, ha individuato i rischi prima di procedere alla lavorazione del metallo e ha considerato l’uniformità del lotto come un risultato del processo piuttosto che come una semplice speranza.
Se disponete di un disegno del componente, di una distinta base o anche solo di uno schizzo di massima su cui desiderate lavorare, inviate le specifiche a YPMFG per una revisione tecnica. Il team valuterà la fattibilità della tornitura, consiglierà la configurazione più adeguata della macchina e vi fornirà un preventivo dettagliato con le voci relative al materiale, alle operazioni e ai controlli. Per questa prima valutazione non è richiesto alcun impegno minimo d’ordine.