Начать гибку листового металла Цитата


Чтобы по-настоящему оценить высокий уровень организации нашей работы, мы приглашаем вас посмотреть видеоэкскурсию по нашему предприятию.
180+
Наборы станка
90+
Страны Доставка
20,000+
Клиенты , которым мы оказали услуги
Почему Выберите YP-MFG Услуги по гибке листового металла
Наша команда опытных инженеров использует новейшие технологии гибки металла и строгие меры контроля качества, чтобы гарантировать соответствие каждой гибочной детали самым высоким стандартам.
Наше оборудование для гибки с ЧПУ в сочетании с оптимизированными технологическими процессами позволяет нам изготавливать ваши детали, изготовленные по индивидуальному заказу, в рекордно короткие сроки.
Наши специалисты помогут вам определиться с лучшими решениями для вашего проекта — от выбора материалов до выбора методов гибки — и обеспечат достижение оптимальных результатов в каждом случае.
Мы изготавливаем прецизионные гнутые металлические детали для широкого спектра промышленных и коммерческих применений. Каждая деталь изготавливается с помощью гибочного пресса с ЧПУ при строгом контроле допусков и стабильном качестве партии.
| Описание | |
|---|---|
| Максимальный размер детали | Описание 1,5 м × 3 м |
| Силы, действующие при гибке металла | Описание До 1000 тонн |
| Длина гибочной линии | Описание До 7200 мм |
| Толщина гибки | Описание До 60 мм |
| Общие допуски | Описание Наши стандарты в области гибки металла соответствуют требованиям стандарта ISO 2768. |
| Изгиб к кромке/отверстию, односторонняя поверхность | Описание +/- 0,254 мм (+/- 0,010 дюйма) |
| Радиус изгиба | Описание Должно равняться толщине материала |
| Угол изгиба | Описание +/- 1° |
| Зона гибки и резки | Описание До 4000 мм |
| Срок выполнения заказа | Описание 5 дней и более |
Выберите из широкого ассортимента листового металла материалы в том числе алюминий, нержавеющую сталь и латунь. Каждый материал выбирается с учётом его уникальных свойств, что позволяет нам порекомендовать вариант, наиболее подходящий для конкретных потребностей и условий эксплуатации вашего проекта.
Сплавы
Алюминий 5052
Алюминий 5083
Алюминий 6061 (его можно резать на лазерном резаке, но не на гибочном станке.)

Латунь, известная своими акустическими свойствами, отличается высокой ковкостью и имеет внешний вид, напоминающий золото. Её часто используют в декоративных целях, для изготовления шестерен и клапанов.
Сплавы
Латунь C27400
Латунь C28000
Латунь C36000
Примечание: В процессе обработки листового металла толщина латуни не должна превышать 5 мм.

Медь отличается высокой электро- и теплопроводностью. Она обладает высокой пластичностью, что делает её лучшим выбором для изготовления электрических компонентов, кровельных покрытий и сантехнических изделий.
Сплавы
Медь C101(T2)
Медь C103(T1)
Медь C103(TU2)
Медь C110(TU0)
Примечание: В процессе обработки листового металла толщина меди не может превышать 5 мм.

Сталь, отличающаяся исключительной прочностью и долговечностью, является основным материалом в строительстве и тяжелой промышленности. Ее можно легировать различными элементами для улучшения таких свойств, как твердость и коррозионная стойкость.
Сплавы
SPCC
Оцинкованная сталь (SGCC / SECC)
Q235
Сталь 1020

Нержавеющая сталь славится своей коррозионной стойкостью. Она прочная, легко очищается и сохраняет привлекательный внешний вид, благодаря чему подходит для использования в медицине, пищевой промышленности и судостроении.
Сплавы
Нержавеющая сталь SUS 304
В компании YP-MFG мы поверхность отделки повысить долговечность и улучшить внешний вид гнутых металлических деталей, отвечая высоким стандартам, предъявляемым различными отраслями промышленности.
Гибка металла — это технологический процесс, при котором металл деформируется до получения заданного угла или формы с помощью механического усилия. Этот процесс играет ключевую роль в изготовлении деталей с точными углами и изгибами, что делает его незаменимым для создания прочных и функциональных деталей в различных отраслях промышленности.
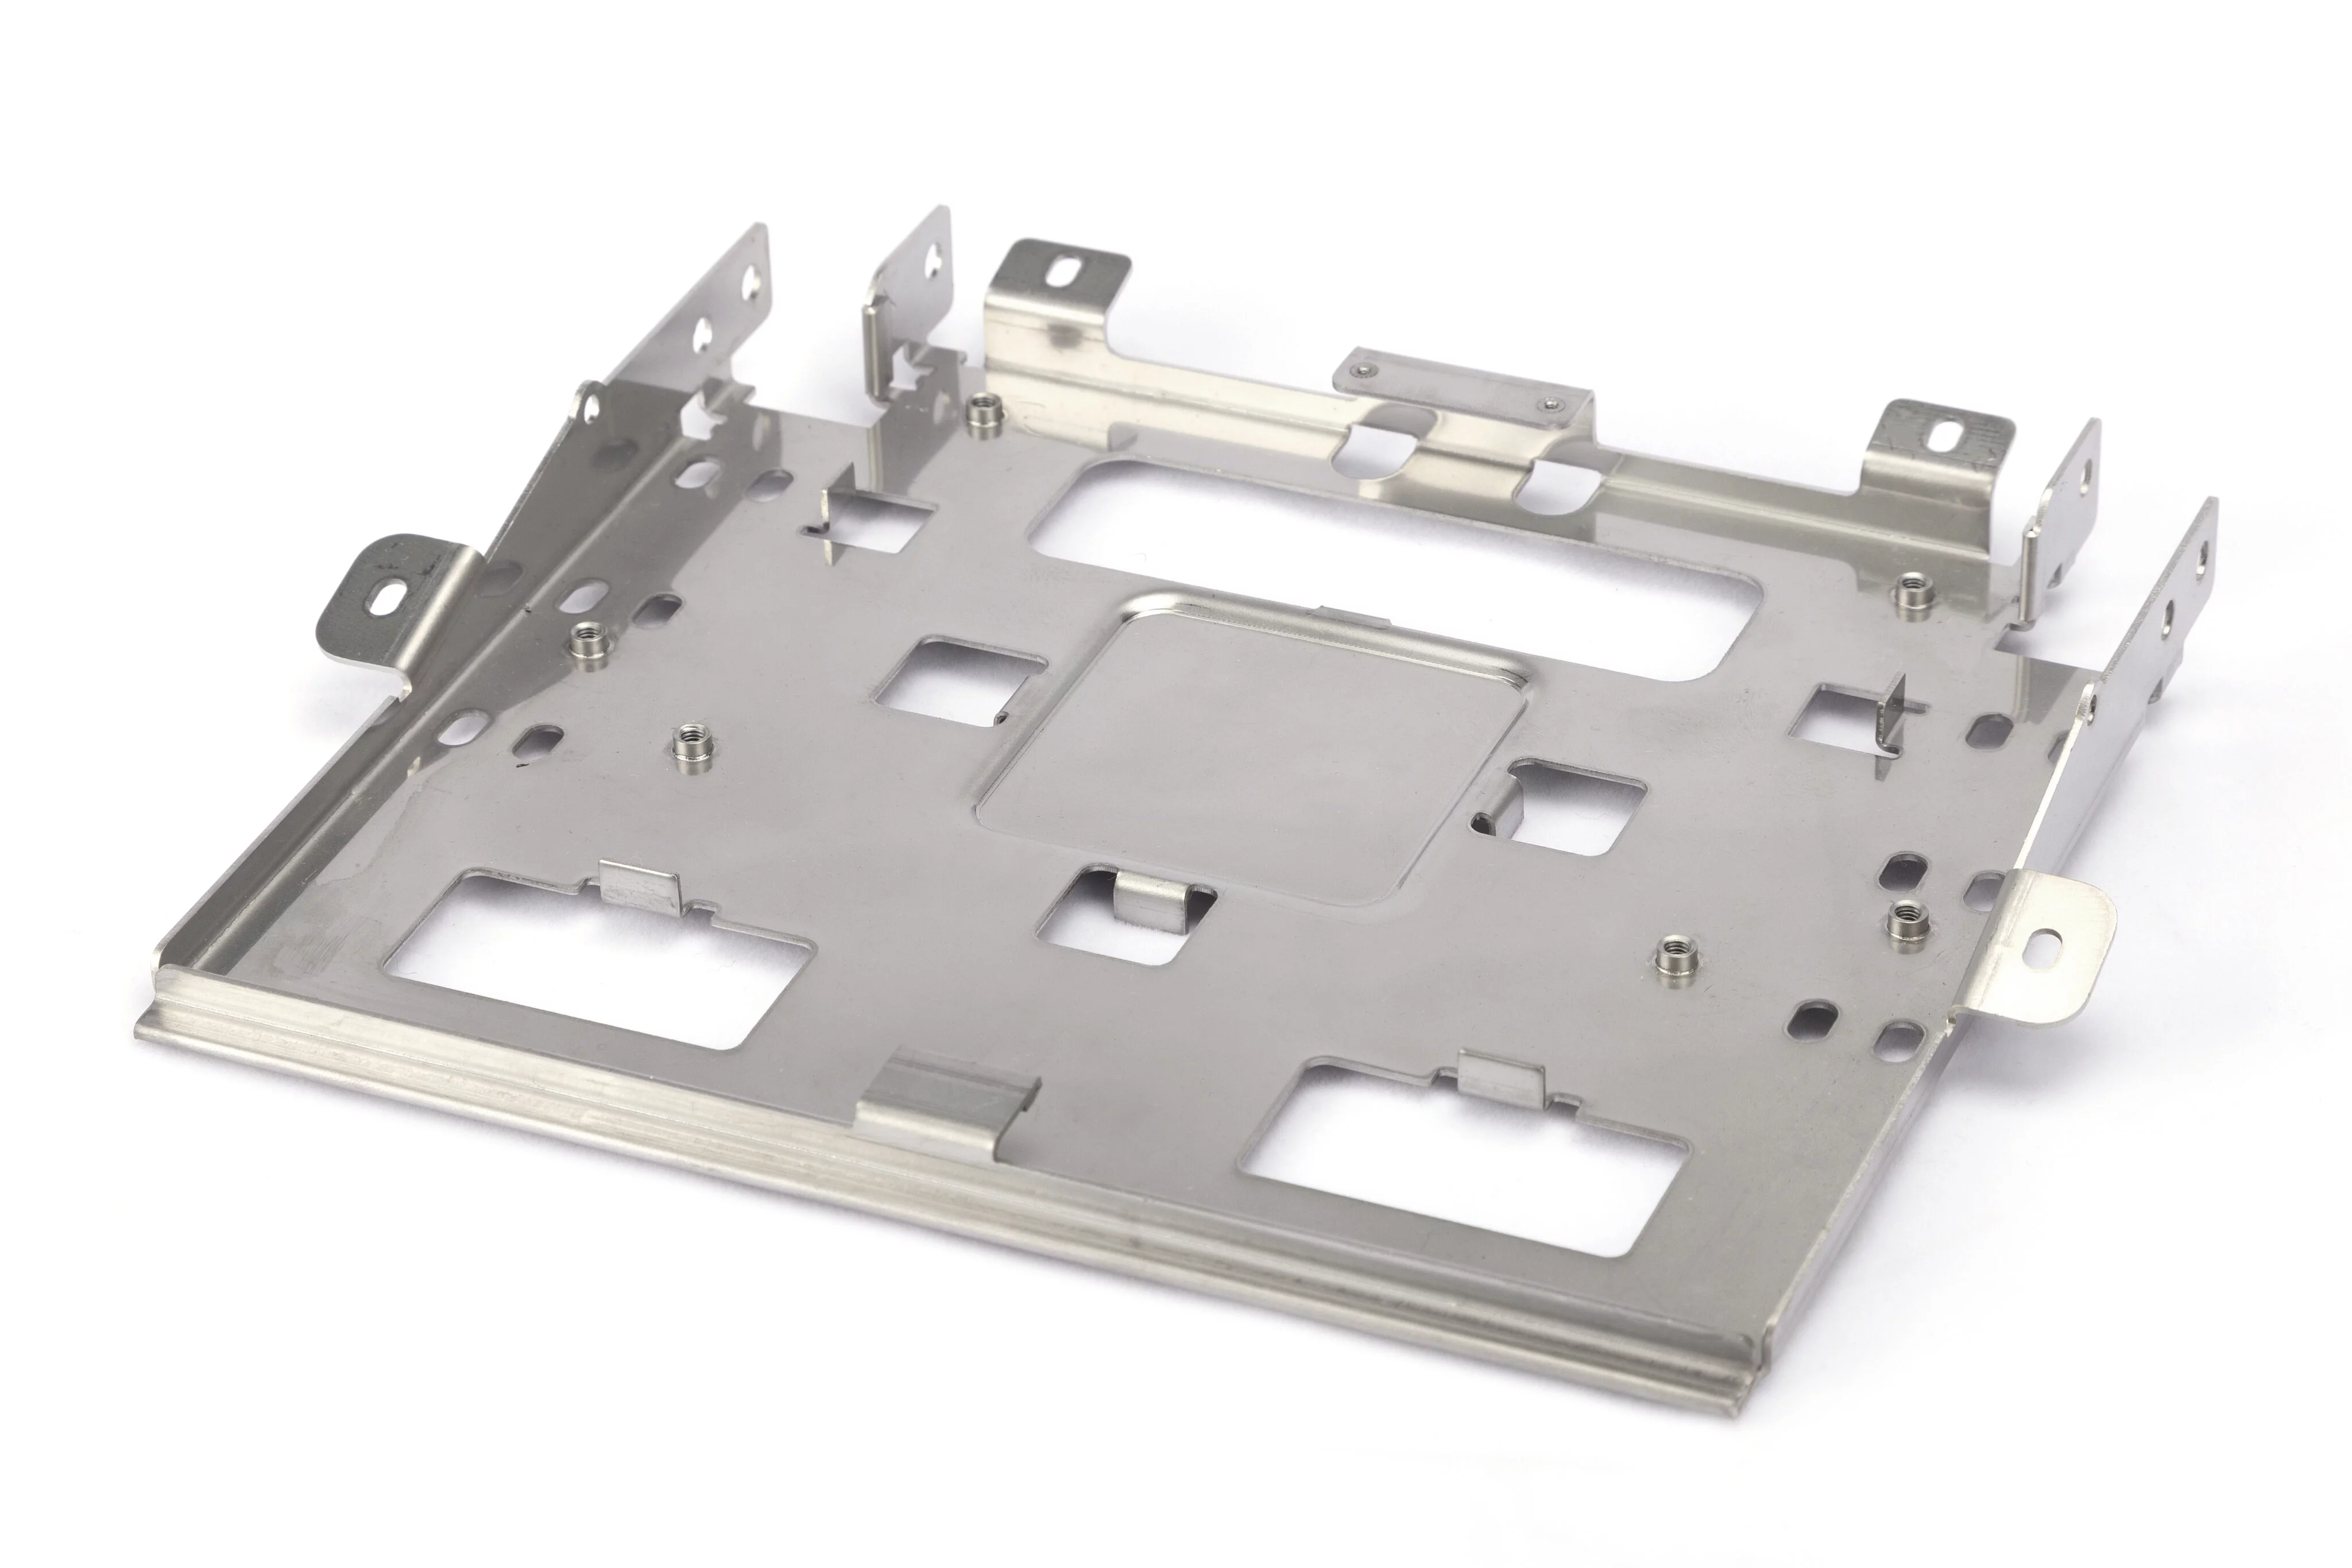
В компании YP-MFG мы листовой металл услуги по гибке удовлетворить разнообразные потребности наших клиентов, будь то простые или сложные конструкции. Наш парк оборудования включает современные электрические и гидравлические гибочные прессы, которые обеспечивают точность гибки даже для деталей с жесткими допусками. Мгновенно доступные расценки предоставляются через нашу удобную платформу, где вы можете загрузить свои 3D-файлы CAD, чтобы получить немедленную оценку. Этот оптимизированный процесс экономит ваше время и эффективно упрощает весь путь от проектирования до производства.
Наши возможности не ограничиваются только гибкой; мы предлагаем широкий спектр вариантов последующей обработки, что гарантирует, что получаемые вами детали будут не только идеально согнуты, но и готовы к немедленному применению как в прототипах, так и в конечной продукции.
Производство изделий методом гибки металла играет важную роль во многих отраслях благодаря своим явным преимуществам:
Гнутые металлические детали находят широкое применение, превращая листовой металл в прочные и функциональные компоненты с широким спектром применения:
Стоимость гибки листового металла зависит от ряда ключевых технических и производственных факторов, которые влияют на время наладки, требования к инструменту и сложность изготовления:
👉 В целом, более высокая сложность = более высокая стоимость одной детали, тогда как увеличение объемов производства приводит к снижению удельной стоимости.
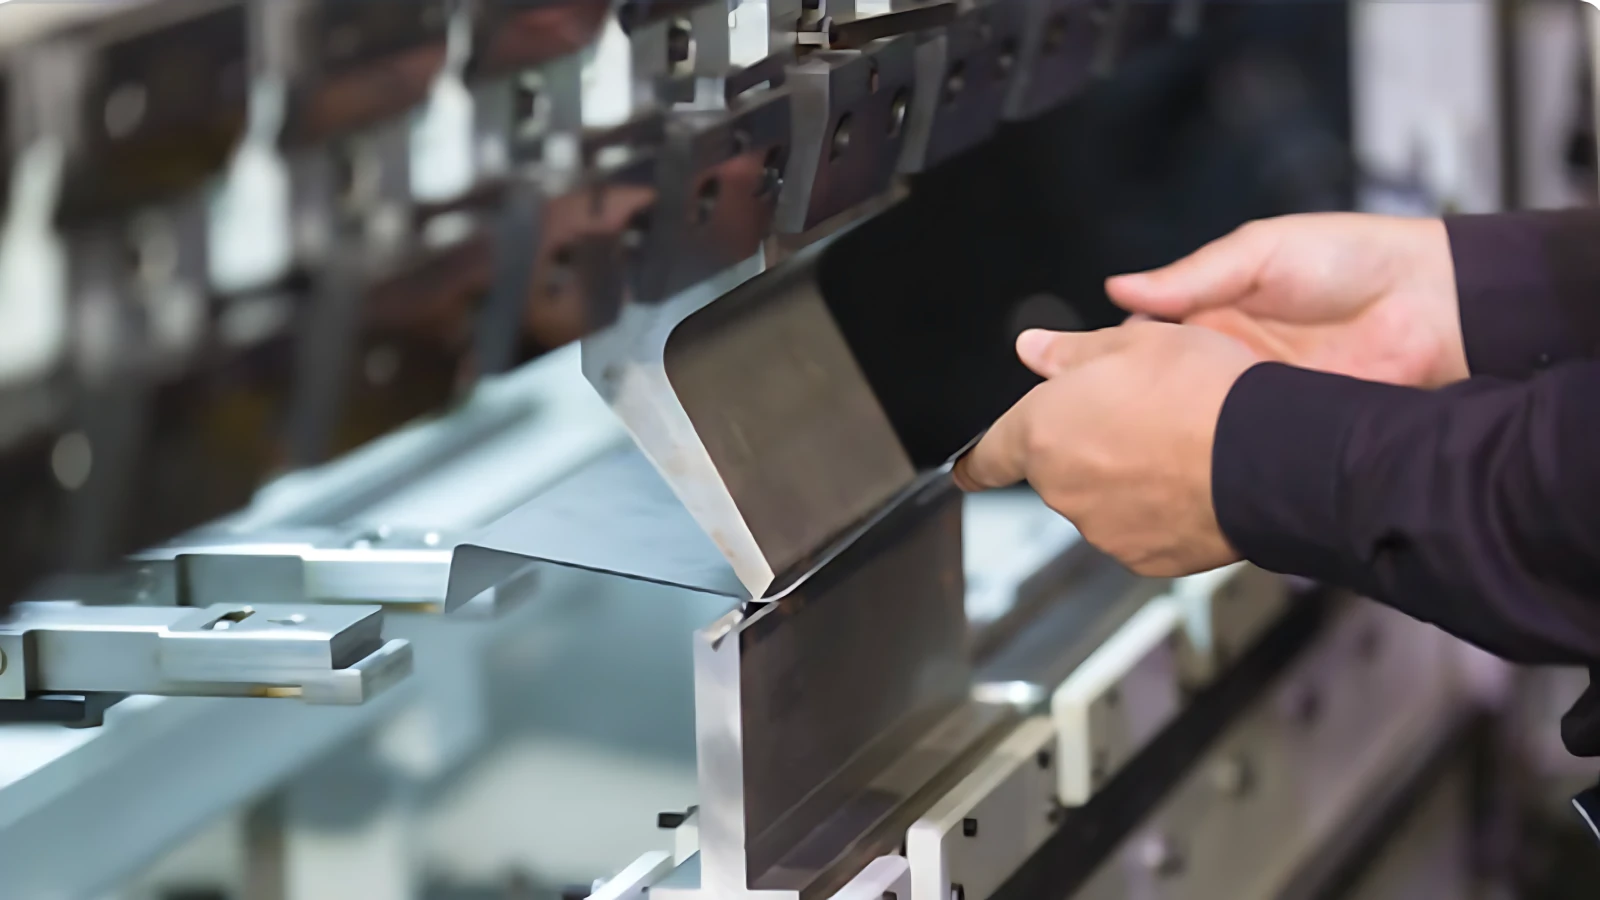
Процесс гибки — это один из основных методов металлообработки, заключающийся в деформации металла до требуемой формы путем приложения усилия, как правило, с помощью гибочного пресса или аналогичного станка. Этот процесс позволяет точно формировать металл по прямой линии для получения V-образных, U-образных или швеллерообразных профилей в листовом металле. Используемые технологии могут варьироваться от ручных методов до современных систем с ЧПУ (числовым программным управлением), которые обеспечивают повышенную точность и повторяемость.
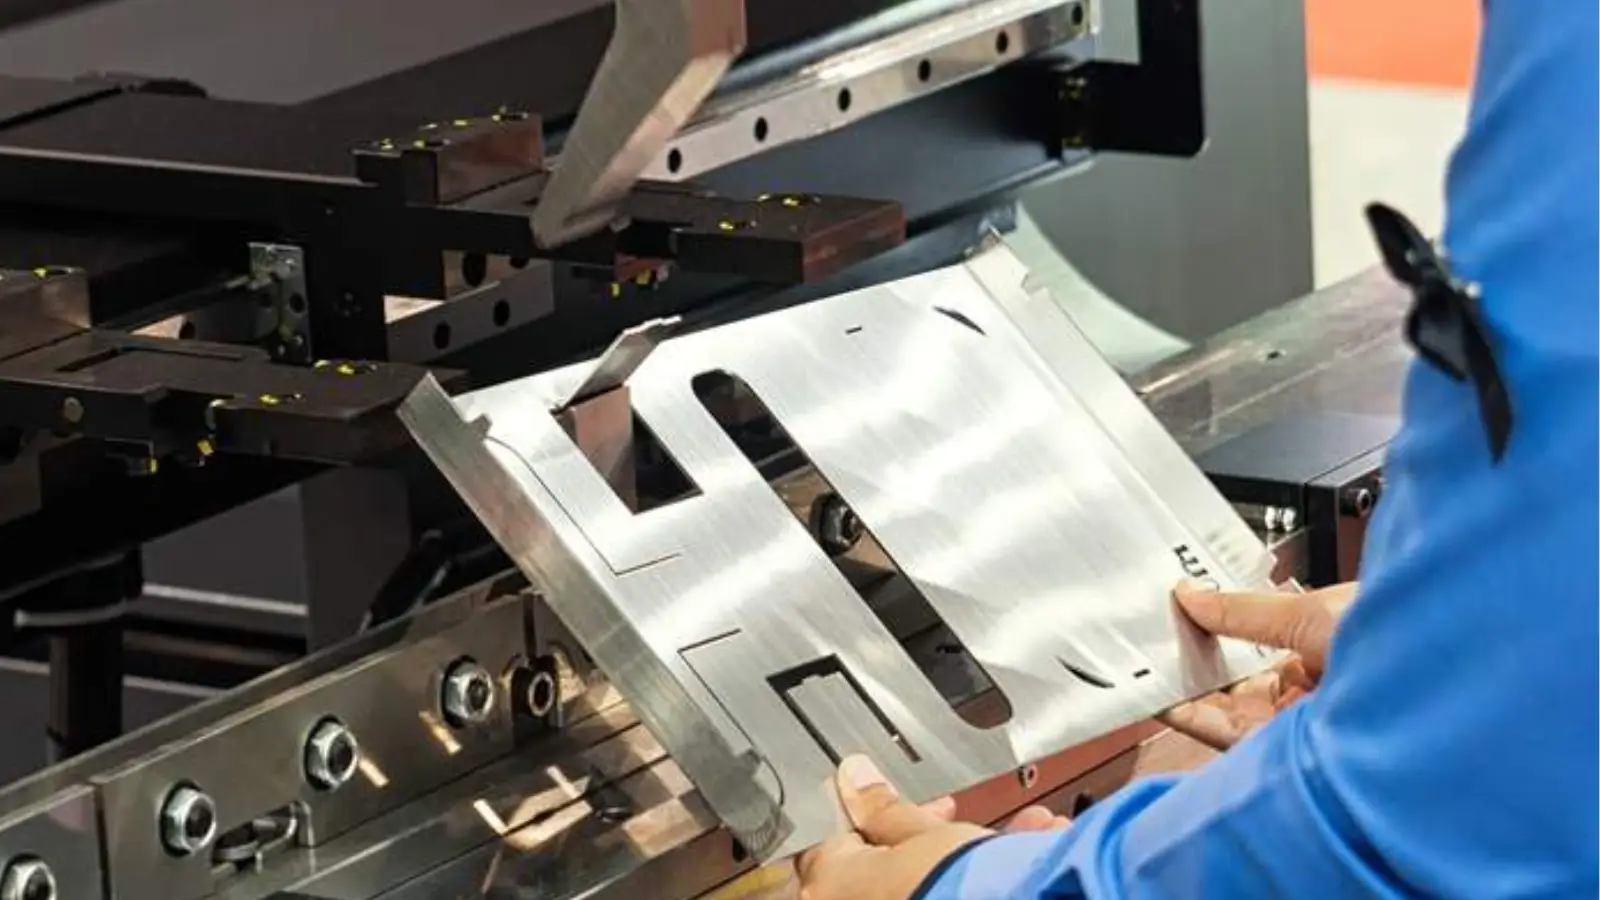
В процессе гибки кусок листового металла помещается между пуансоном и комплектом матриц. Пуансон вдавливает металл в полость матрицы, изгибая его в соответствии с формой матрицы. Ключевыми параметрами этого процесса являются угол гибки, радиус и прикладываемое усилие гибки, которые можно регулировать для управления конечной формой металла без значительного изменения его толщины.
Эта технология производства широко используется благодаря своей способности эффективно изготавливать прочные и функциональные детали. Сфера применения варьируется от изготовления небольших компонентов, таких как кронштейны, до крупных архитектурных элементов. Благодаря развитию технологий ЧПУ выполнение сложных и высокоточных операций по гибке теперь стало более доступным, чем когда-либо, что обеспечивает большую гибкость проектирования и сокращает производственные циклы.
Выбор между гибкой и сваркой зависит от конкретных требований проекта, в том числе от прочности, эстетических характеристик, скорости производства и стоимости. Гибка часто предпочтительна благодаря своей способности создавать ровные, непрерывные линии без швов и соединений, что позволяет повысить как конструктивную целостность, так и визуальную привлекательность детали. Кроме того, этот метод, как правило, быстрее и экономичнее сварки, поскольку он снижает потребность в дополнительных материалах, таких как присадочные материалы, и не требует затрат энергии, связанных с работой сварочного оборудования.
С другой стороны, сварка незаменима в тех случаях, когда требуются сложные формы или размеры, выходящие за пределы возможностей технологий гибки. Она позволяет соединять различные материалы и создавать каркасы, которые невозможно изготовить с помощью одной только гибки. Сварка также обеспечивает прочность, необходимую для сложных задач, например, в тяжелом промышленном машиностроении и строительном инженерном деле.
Типичный срок изготовления деталей из гнутого листового металла может значительно варьироваться в зависимости от ряда факторов, включая сложность деталей, объём заказа, тип используемого металла и текущую загрузку производственного предприятия. Как правило, более простые операции по гибке со стандартными материалами могут быть выполнены относительно быстро, зачастую в течение нескольких дней. Для стандартных заказов с простыми техническими требованиями компания YP-MFG обеспечивает срок выполнения от 3 до 5 рабочих дней.
Однако в случае более сложных деталей, требующих нескольких сгибов, использования специальных материалов или нанесения специальных покрытий, процесс может занять больше времени. Проекты, требующие изготовления нестандартного инструмента или обширных предпроизводственных проектных работ, могут еще больше увеличить сроки выполнения заказа, вплоть до нескольких недель. Кроме того, эффективность гибочного оборудования с ЧПУ и производственные мощности играют решающую роль в определении скорости производства.
Компания YP-MFG может предложить услуги ускоренного выполнения за дополнительную плату для проектов, требующих более быстрой реализации. Своевременное взаимодействие с поставщиком услуг на ранних этапах процесса проектирования поможет обеспечить соблюдение сроков и эффективное устранение любых потенциальных задержек.
Допуски на гибочные детали определяют допустимые отклонения от заданных размеров, которые могут возникнуть в процессе гибки. Эти допуски имеют решающее значение для обеспечения того, чтобы детали надлежащим образом входили в состав предполагаемой сборки и выполняли свои функции в соответствии с ожиданиями.
При стандартной гибке листового металла допуски обычно колеблются в пределах от ±0,1 мм до ±0,5 мм. Однако конкретные допуски могут варьироваться в зависимости от ряда факторов, включая тип металла, толщину листа и сложность конструкции детали. Более тонкие металлы могут демонстрировать большую изменчивость из-за своей повышенной гибкости и склонности к пружинному отскоку — явлению, при котором металл пытается вернуться в исходную форму после гибки.
Современные гибочные станки с ЧПУ позволяют достигать очень высоких допусков за счет точного управления углом и положением изгиба. Для критически важных областей применения, требующих чрезвычайно высокой точности, таких как аэрокосмическая промышленность или производство медицинского оборудования, допуски могут быть ещё более жесткими — зачастую в диапазоне от ±0,01 мм до ±0,1 мм.
Компания YP-MFG тщательно подберет метод гибки и инструмент, чтобы обеспечить соблюдение требуемых допусков для данной области применения, гарантируя при этом оптимальные эксплуатационные характеристики и точность посадки гибочных деталей.
Следы от штампа на гнутых металлических деталях часто вызывают озабоченность в сфере металлообработки из-за их потенциального влияния на внешний вид и целостность готового изделия. Эти следы представляют собой отпечатки или царапины, оставляемые штампом на поверхности металла в процессе гибки. Видимы ли следы от матрицы на готовых деталях, зависит от нескольких факторов, в том числе от вида металла, состояния гибочных инструментов и применяемых методов гибки.
Мягкие металлы, такие как алюминий, более подвержены появлению следов от штампа, поскольку на них легче оставить вмятины или царапины. Однако использование инструментов, находящихся в хорошем техническом состоянии, и нанесение защитных пленок во время гибки позволяют свести эти следы к минимуму. Кроме того, производители могут использовать резиновые или уретановые прокладки, которые выступают в качестве амортизатора между штампом и металлом, что значительно снижает вероятность появления следов.
В случаях, когда эстетический вид имеет решающее значение, для устранения видимых следов от штампа можно применять такие этапы последующей обработки, как шлифование, полировка или окраска. Таким образом, хотя следы от штампа и могут вызывать озабоченность, существуют различные стратегии и методы, позволяющие контролировать и смягчать их проявление на гнутых металлических деталях.
Да, существует предельная толщина листового металла, которую можно гибовать, и она во многом зависит от типа используемого гибочного станка и свойств металла. Как правило, возможности по гибке металлических листов определяются мощностью гибочного пресса и длиной изгиба. Станки с большей мощностью могут обрабатывать более толстые материалы, но существуют практические ограничения, обусловленные типом металла и требуемым углом гибки.
В случае таких распространенных материалов, как алюминий и мягкая сталь, многие стандартные листогибочные прессы способны гибовать листы толщиной до примерно 0,5 дюйма (12,7 мм). Однако для более прочных материалов, таких как нержавеющая сталь, максимальная толщина, как правило, уменьшается из-за более высокой прочности материала на разрыв, что требует приложения большего усилия для гибки. Для этих типов металлов толщина может быть ограничена примерно 0,375 дюйма (9,5 мм).
Также важно учитывать радиус гибки: для более толстых металлов требуется больший радиус, чтобы избежать появления трещин или поломки в процессе гибки. Производителям необходимо найти баланс между возможностями оборудования, характеристиками материала и конструктивными требованиями, чтобы определить максимально допустимую толщину для конкретного проекта по гибке.
Среди металлов, широко используемых в производстве, нержавеющая сталь, как правило, обладает наибольшей стойкостью к изгибу. Эта устойчивость обусловлена в первую очередь высокой прочностью на разрыв и твёрдостью, благодаря которым её сложнее деформировать по сравнению с такими металлами, как алюминий или мягкая сталь. Состав нержавеющей стали, включающий значительное количество хрома и никеля, не только обеспечивает превосходную коррозионную стойкость, но и способствует её жёсткости и долговечности.
Высокая устойчивость нержавеющей стали к изгибу требует применения большего усилия при формовке, что зачастую обязывает использовать гибочные прессы с более высокой прессовой силой. Кроме того, ввиду её прочности необходимо использовать надлежащие инструменты и технологии, чтобы предотвратить повреждение оборудования или самой заготовки, например растрескивание или хрупкость в месте сгиба.
Благодаря этой особенности нержавеющая сталь идеально подходит для применения в тех областях, где первостепенное значение имеют прочность конструкции и долговечность, например, в медицинском оборудовании, оборудовании для пищевой промышленности и в морской отрасли. Однако повышенная сложность гибки может также привести к увеличению производственных затрат и более сложным требованиям к обработке.