
 Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
Resposta rápida:
A conformação de chapa metálica é um processo de fabricação que dá forma a chapas planas de metal para obter as peças desejadas por meio de dobra, estiramento ou compressão, sem remoção de material. É amplamente utilizada em setores que exigem componentes precisos e leves, como invólucros, suportes e painéis estruturais. Para os compradores, as principais considerações incluem seleção de material, limites de raio de dobra, requisitos de tolerância e especificações de acabamento superficial. Trabalhar com um fabricante experiente como YPMFG pode ajudar a garantir que suas peças atendam aos padrões funcionais e de qualidade com eficiência.
Muitos engenheiros e equipes de compras têm dificuldade em escolher o método de conformação certo para sua aplicação. A incompatibilidade entre a intenção do projeto e a capacidade de fabricação muitas vezes leva a retrabalho custoso, prazos atrasados ou desempenho comprometido da peça. Este guia explica os processos principais, o comportamento dos materiais, as regras de projeto e os critérios de seleção, para que você tome decisões informadas antes de fazer um pedido de produção.
Processos Comuns de Conformação de Chapa Metálica
Diferentes operações de conformação são adequadas a diferentes geometrias de peça e volumes de produção. Entender cada processo ajuda você a se comunicar claramente com seu fornecedor e a evitar falhas de projeto que aumentam o custo ou reduzem a confiabilidade.
Dobragem é a operação de conformação mais básica. Ela cria ângulos, canais ou flanges aplicando força ao longo de um eixo reto. A dobra em V, a dobra a ar e a dobra com fundo são variantes comuns. O raio de dobra deve corresponder à espessura e ao tipo do material para evitar trincas.
Conformação por estiramento puxa e estira a chapa sobre um bloco de forma. É adequada para painéis grandes e curvos, como revestimentos aeroespaciais ou revestimentos arquitetônicos. O processo melhora a resistência do material por meio do encruamento, mas exige controle cuidadoso da tensão.
Estampagem profunda empurra um blank plano para dentro de uma cavidade de matriz para criar formas ocas, como copos, caixas ou carcaças. É ideal para a produção em alto volume de peças complexas e consistentes. O fluxo de material deve ser gerenciado para evitar rugas ou afinamento.
Conformação por rolos dobra continuamente uma tira de metal através de uma série de estantes de rolos. Produz perfis longos e uniformes, como trilhos, molduras ou acabamentos de borda. Esse método oferece alta velocidade e excelente repetibilidade dimensional para peças retas ou levemente curvas.
Escolher o processo errado para o formato da sua peça pode levar a refugo excessivo, prazos mais longos ou aumentos inesperados de custo. Revise seu projeto com um engenheiro de fabricação antes de finalizar tolerâncias e quantidades.
Seleção e Comportamento dos Materiais
A escolha do material da chapa metálica afeta diretamente a conformabilidade, a resistência, a resistência à corrosão e as opções de acabamento. Limite de escoamento, alongamento e direção dos grãos são propriedades críticas a avaliar antes de fixar uma especificação.
Aço carbono oferece boa conformabilidade e baixo custo. É amplamente utilizado em suportes estruturais, placas de montagem e invólucros. Tratamentos superficiais como pintura a pó ou galvanização são comumente aplicados. Esteja ciente de que o retorno elástico pode exigir sobredobra para atingir os ângulos desejados.
Aço inoxidável oferece excelente resistência à corrosão e conformabilidade moderada. Os graus 304 e 316 são escolhas padrão para aplicações médicas, alimentícias e externas. Um maior teor de liga aumenta a força de conformação e o desgaste das ferramentas. Sempre verifique se o seu fornecedor tem experiência em trabalhar com inox em dobradeiras CNC.
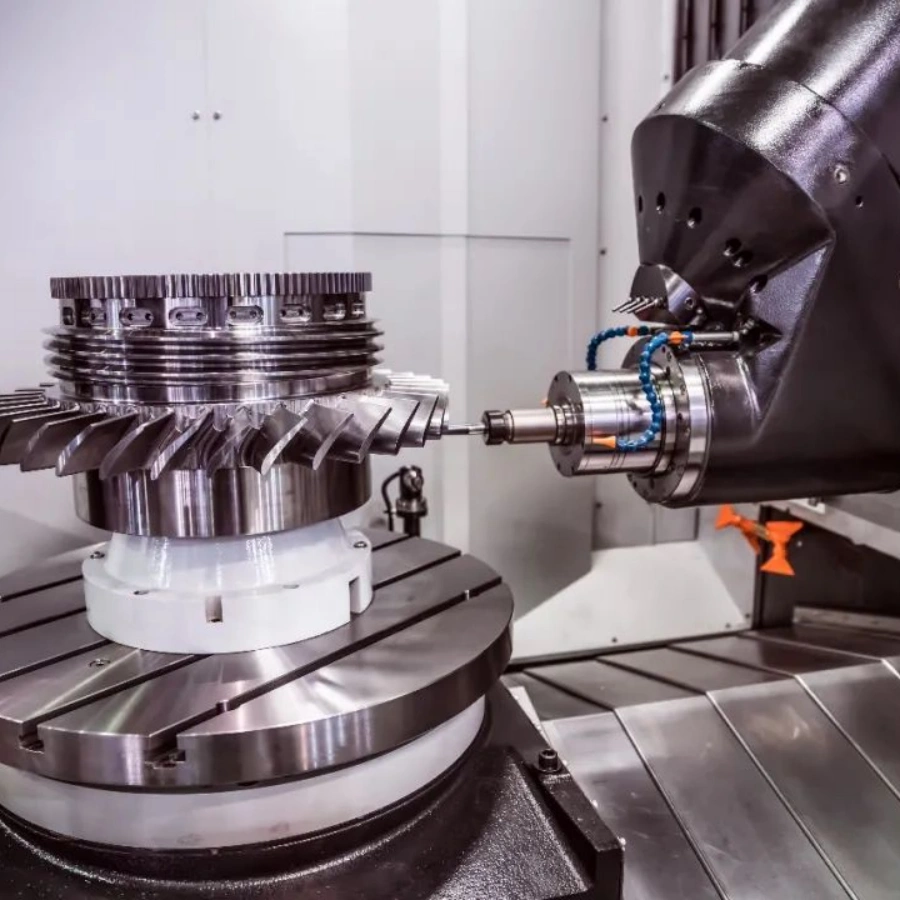
Alumínio é leve e naturalmente resistente à corrosão. As ligas 5052 e 6061 são preferidas para conformação devido ao equilíbrio entre resistência e ductilidade. O alumínio apresenta retorno elástico significativo, portanto estratégias de compensação devem ser incorporadas ao ferramental ou ao programa. A anodização ou a pintura podem melhorar a aparência e a proteção.
Cobre e latão são escolhidos por condutividade, estética ou propriedades antimicrobianas. São mais macios e mais fáceis de conformar que o aço, mas podem exigir recozimento entre operações para formas complexas. Esses materiais são comuns em contatos elétricos, painéis decorativos e componentes hidráulicos.
A tolerância de espessura do material também importa. Uma chapa rotulada como 1,0 mm pode, na verdade, variar de 0,95 a 1,05 mm, dependendo do padrão da usina. Tolerâncias mais apertadas aumentam o custo, mas são necessárias para conjuntos com requisitos de ajuste preciso.
Regras de Projeto para Manufaturabilidade
Projetar peças de chapa metálica para uma conformação bem-sucedida exige atenção às restrições geométricas e às limitações do processo. Violar as regras básicas de manufaturabilidade muitas vezes resulta em trincas, empenamento ou dimensões inconsistentes.
O raio mínimo de dobra depende do tipo de material, da espessura e da direção dos grãos. Como regra geral, o raio interno de dobra deve ser pelo menos igual à espessura do material para aço carbono e alumínio. Ficar abaixo desse limite aumenta o risco de trincas, especialmente em ligas mais duras.
O comprimento da flange deve ser suficiente para acomodar o ferramental de dobra. Uma flange menor que duas vezes a espessura do material pode não se conformar adequadamente ou exigir ferramental especial. O espaçamento livre entre dobras e recursos próximos evita interferência e distorção durante o ciclo de prensagem.
A posição de furos próximos às linhas de dobra exige atenção especial. Os furos devem ser posicionados a pelo menos duas vezes a espessura do material de distância da zona de dobra. Se um furo ficar dentro da área de deformação, ele pode se distorcer ou se alongar durante a conformação.
Marcas de punção, relevos e rebaixos podem reforçar seções finas, mas devem ser posicionados longe das áreas de dobra de alta tensão. Coordenadas e profundidades devem ser claramente especificadas no seu desenho para evitar ambiguidade durante o orçamento e a produção.
Padrões de Tolerância e Acabamento Superficial
As expectativas de tolerância devem estar alinhadas com o que o processo de conformação consegue atingir de forma confiável. Especificar dimensões em excesso aumenta o custo sem entregar valor proporcional ao conjunto final.
As tolerâncias padrão de dobra geralmente variam de ±0,1 mm a ±0,5 mm, dependendo do tamanho da peça e da capacidade da máquina. Tolerâncias angulares de ±1 grau são comuns para aplicações gerais. Ângulos mais apertados exigem operações secundárias ou ferramental de precisão, o que eleva os custos unitários.
O acabamento superficial em peças conformadas é influenciado pela textura original da chapa e pelos pontos de contato do ferramental. O acabamento de laminação é o padrão, a menos que um valor específico de rugosidade seja exigido. Se houver pintura ou soldagem a jusante, confirme se a condição da superfície atende aos requisitos de preparação.
Recursos geométricos como coplanaridade, paralelismo e planicidade costumam ser mais críticos que as tolerâncias dimensionais individuais. O empenamento após a conformação pode causar problemas de montagem mesmo quando todas as dimensões medidas estão dentro da especificação. Discuta estratégias de controle de empenamento com seu fabricante antes de finalizar o projeto.
Verificações de Qualidade e Métodos de Inspeção
Inspecionar peças conformadas garante que elas atendam aos requisitos funcionais e de montagem. Um processo de qualidade estruturado reduz a rejeição a jusante e protege o seu cronograma de produção.
A inspeção da primeira peça deve verificar todas as dimensões críticas, ângulos de dobra e condições superficiais em relação ao desenho de engenharia. Máquinas de medição por coordenadas e comparadores ópticos fornecem verificação precisa para geometrias complexas. Os relatórios de amostra devem incluir medições reais, não apenas rótulos de aprovado ou reprovado.
A inspeção visual abrange defeitos superficiais como riscos, amassados, marcas de ferramenta e descoloração. Eles podem indicar danos de manuseio, lubrificação inadequada ou ferramental desgastado. Defina limites visuais aceitáveis no seu acordo de qualidade para evitar disputas durante a inspeção de recebimento.
As verificações de estabilidade dimensional são importantes para peças que passarão por processamento adicional ou soldagem. A tensão residual da conformação pode causar deformação lenta ao longo do tempo, especialmente em seções finas ou ligas de alta resistência. Solicite recomendações de alívio de tensões ao seu fabricante se a estabilidade a longo prazo for uma preocupação.
A YPMFG apoia lotes de produção com relatórios de inspeção documentados e comunicação clara sobre não conformidades. Você pode enviar seus desenhos e requisitos de tolerância para uma análise de engenharia antes de se comprometer com o ferramental ou a produção total.
Fatores de Custo e Direcionadores de Preço
Diversas variáveis influenciam o preço unitário de peças conformadas em chapa metálica. Entender esses fatores ajuda você a avaliar orçamentos com precisão e a identificar oportunidades de otimização de custos.
O custo do material é o maior componente para peças de baixo volume. O preço oscila com o tipo de liga, a espessura e as condições de mercado. A compra em volume ou a escolha de espessuras padrão pode reduzir o desperdício de material e melhorar o preço unitário.
O custo de ferramental se aplica principalmente a matrizes, punções e dispositivos dedicados. Programas de alto volume distribuem a despesa de ferramental por mais unidades, tornando o ferramental personalizado economicamente viável. Para baixos volumes, ferramental padrão ou setups adaptativos podem ser mais econômicos.
O tempo de setup e as horas-máquina afetam o preço em pedidos de protótipo e de pequenos lotes. Peças complexas com múltiplas dobras, operações secundárias ou tolerâncias apertadas exigem mais tempo de máquina e maior envolvimento de operadores qualificados. Simplificar as sequências de dobra sempre que possível pode reduzir o custo unitário.
Etapas de acabamento e pós-processamento, como rebarbação, rosqueamento, soldagem ou revestimento, adicionam itens separados ao orçamento. Esclareça quais operações estão incluídas no preço base e quais são adições opcionais antes de aprovar o pedido.
Erros comuns a evitar
Erros de projeto e especificações pouco claras são causas frequentes de atrasos na produção e peças rejeitadas. Reconhecer esses problemas cedo economiza tempo e dinheiro.
Presumir que todos os materiais se conformam de maneira idêntica é um erro comum. Ligas diferentes respondem de forma única à dobra, ao estiramento e à estampagem profunda. Sempre confirme os dados de conformabilidade com seu fornecedor antes de finalizar a seleção do material.
Ignorar a compensação do retorno elástico leva a ângulos de dobra imprecisos. Os materiais relaxam após o ciclo da dobradeira, então o ferramental deve dobrar ligeiramente além do necessário para atingir o ângulo desejado. Espere que o fabricante considere isso no programa.
Especificar tolerâncias em excesso para recursos não críticos infla o custo sem melhorar a função. Concentre tolerâncias apertadas em superfícies de acoplamento, furos de fixação e recursos de alinhamento. Especificações mais flexíveis em áreas cosméticas ou sem contato reduzem a complexidade e o preço.
Fornecer desenhos incompletos ou ambíguos causa erros de orçamento e retrabalho na produção. Inclua o grau do material, a tolerância de espessura, a direção da dobra, o requisito de acabamento superficial e quaisquer operações secundárias na sua documentação.
Perguntas Práticas Antes de Escolher um Método de Conformação
Os compradores costumam ter preocupações específicas ao avaliar opções de conformação de chapa metálica. Abordar essas questões desde o início ajuda a reduzir a lista de fornecedores e a agilizar o processo de compra.
Qual faixa de espessura a sua fábrica consegue processar?
A capacidade varia conforme o tamanho da dobradeira e o ferramental. A maioria das oficinas de uso geral processa aço carbono de 0,5 mm a 6 mm com eficácia. Espessuras maiores ou menores podem exigir equipamentos especializados e prazos mais longos.
Vocês podem fornecer certificações de material e rastreabilidade?
Materiais certificados são essenciais para setores regulamentados. Pergunte se o seu fornecedor mantém relatórios de ensaio de usina e rastreamento de lote para inox, alumínio ou ligas especiais. Essa documentação geralmente está disponível mediante solicitação.
Qual é o prazo de entrega típico para protótipos e lotes de produção?
Os protótipos costumam ser enviados em 5 a 10 dias úteis, dependendo da complexidade. O prazo de produção varia com o volume e com a necessidade de ferramental personalizado. Solicite uma estimativa de cronograma para a sua contagem específica de peças antes de fazer o pedido.
Vocês oferecem feedback de projeto para manufaturabilidade (DFM)?
Um fornecedor ágil revisará seus desenhos e sugerirá modificações que reduzam o custo ou melhorem o rendimento. Esse serviço é valioso durante a fase de engenharia e pode evitar erros caros antes do início da produção.
Você pode enviar seus desenhos preliminares para YPMFG para uma avaliação de engenharia. O feedback antecipado ajuda a refinar o projeto antes de se comprometer com o ferramental e mantém o projeto dentro do cronograma.
Precisa de Ajuda para Selecionar o Processo de Conformação Adequado?
Selecionar o método adequado de conformação de chapa metálica exige equilibrar a intenção do projeto, o comportamento do material, o volume de produção e as metas de custo. A escolha certa depende da geometria da sua peça, das necessidades de tolerância e do ambiente de uso final. Um fabricante com ampla capacidade de processos pode orientá-lo para a solução mais eficiente.
A YPMFG oferece suporte de engenharia para projetos de usinagem CNC e fabricação de chapa metálica. Você pode compartilhar suas especificações para uma análise técnica, solicitar um orçamento detalhado ou obter orientação sobre seleção de materiais e processos. Enviar seus desenhos cedo permite que a equipe de engenharia sinalize possíveis problemas antes do início da produção, ajudando você a evitar atrasos e despesas desnecessárias.







