
 French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese
Réponse rapide :
Le formage de la tôle est un procédé de fabrication qui permet de transformer des tôles plates en pièces souhaitées par pliage, étirage ou compression, sans enlèvement de matière. Il est largement utilisé dans les secteurs nécessitant des composants précis et légers, tels que les boîtiers, les supports et les panneaux structurels. Pour les acheteurs, les principaux critères à prendre en compte sont le choix des matériaux, les limites de rayon de pliage, les exigences de tolérance et les spécifications relatives à la finition de surface. Travailler avec un fabricant expérimenté comme YPMFG peut vous aider à vous assurer que vos pièces répondent efficacement aux normes fonctionnelles et de qualité.
De nombreux ingénieurs et équipes d'approvisionnement ont du mal à choisir la méthode de formage la mieux adaptée à leur application. Un décalage entre l'intention de conception et les capacités de fabrication entraîne souvent des retouches coûteuses, des retards dans les délais ou une baisse des performances des pièces. Ce guide explique les principaux procédés, le comportement des matériaux, les règles de conception et les critères de sélection afin que vous puissiez prendre des décisions éclairées avant de passer une commande de production.
Procédés courants de formage de la tôle
Les différentes opérations de formage sont adaptées à différentes géométries de pièces et à différents volumes de production. Comprendre chaque procédé vous aide à communiquer clairement avec votre fournisseur et à éviter les défauts de conception qui augmentent les coûts ou réduisent la fiabilité.
Pliage Il s'agit de l'opération de formage la plus élémentaire. Elle permet de créer des angles, des profilés en U ou des rebords en appliquant une force le long d'un axe droit. Le cintrage en V, le cintrage à l'air et le cintrage par le bas en sont des variantes courantes. Le rayon de cintrage doit être adapté à l'épaisseur et au type de matériau afin d'éviter toute fissure.
Formage par étirage tire et étire la feuille sur un bloc de formage. Ce procédé convient aux grands panneaux courbes, tels que les revêtements aérospatiaux ou les bardages architecturaux. Il permet d’améliorer la résistance du matériau grâce à l’écrouissage, mais nécessite un contrôle minutieux de la tension.
Emboutissage profond pousse une ébauche plate dans la cavité d'une matrice afin de créer des formes creuses telles que des gobelets, des boîtes ou des boîtiers. Ce procédé est idéal pour la production en grande série de pièces complexes et homogènes. Le flux de matière doit être contrôlé afin d'éviter la formation de plis ou l'amincissement de la paroi.
Profilage Elle consiste à cintrer en continu une bande métallique à l'aide d'une série de cages de laminage. Ce procédé permet d'obtenir des profilés longs et uniformes, tels que des rails, des châssis ou des bordures. Il offre une grande vitesse et une excellente répétabilité dimensionnelle pour les pièces droites ou légèrement courbées.
Le choix d'un procédé inadapté à la forme de votre pièce peut entraîner un taux de rebut excessif, des délais de fabrication plus longs ou des hausses de coûts imprévues. Vérifiez votre conception avec un ingénieur de production avant de finaliser les tolérances et les quantités.
Choix des matériaux et comportement
Le choix du matériau de la tôle influe directement sur la formabilité, la résistance mécanique, la résistance à la corrosion et les possibilités de finition. La limite d'élasticité, l'allongement et le sens du grain sont des propriétés essentielles à évaluer avant de définir définitivement un cahier des charges.
Acier doux Il offre une bonne aptitude au formage et un faible coût. Il est largement utilisé pour les supports structurels, les plaques de fixation et les boîtiers. Des traitements de surface tels que le thermolaquage ou la galvanisation sont couramment appliqués. Il convient de noter que le retour élastique peut nécessiter un pliage plus prononcé que prévu pour atteindre les angles souhaités.
Acier inoxydable offre une excellente résistance à la corrosion et une formabilité modérée. Les nuances 304 et 316 constituent des choix classiques pour les applications médicales, alimentaires et en extérieur. Une teneur en alliage plus élevée augmente la force de formage et l'usure des outils. Vérifiez toujours que votre fournisseur possède une expérience dans le travail de l'inox sur des presses plieuses à commande numérique.
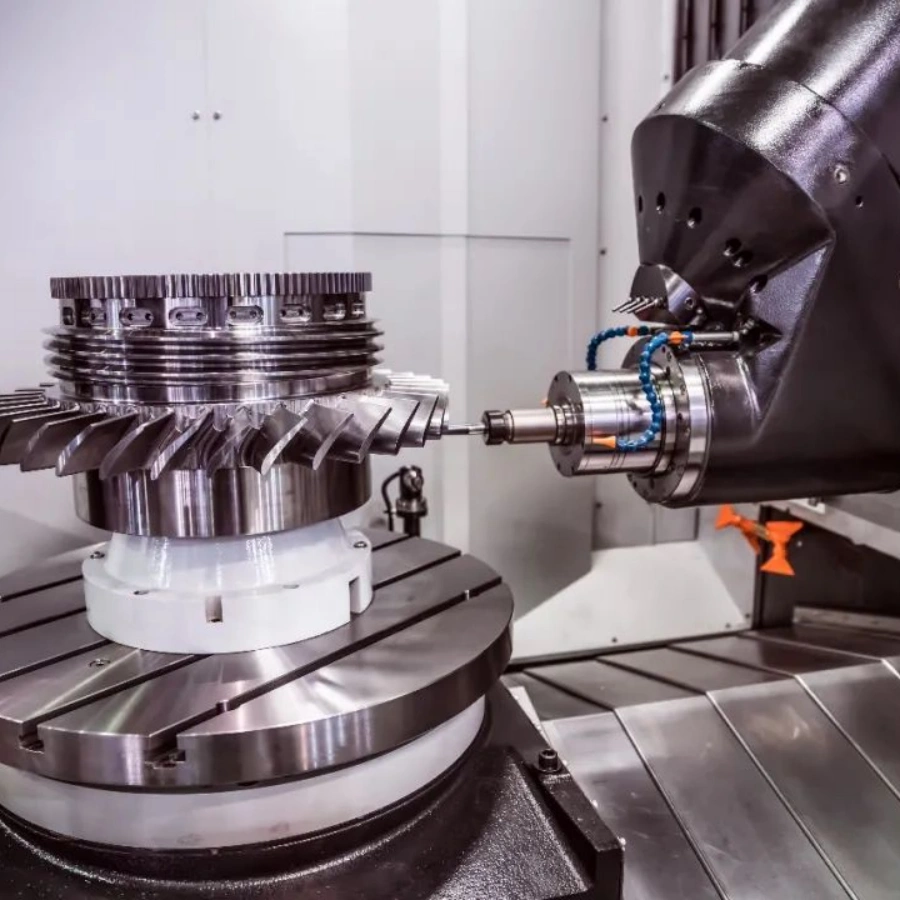
Aluminium Il est léger et naturellement résistant à la corrosion. Les alliages 5052 et 6061 sont privilégiés pour le formage en raison de leur bon équilibre entre résistance et ductilité. L'aluminium présente un retour élastique important ; il est donc nécessaire d'intégrer des stratégies de compensation dans l'outillage ou le programme. L'anodisation ou la peinture peuvent améliorer l'aspect et la protection.
Cuivre et laiton sont choisis pour leur conductivité, leur aspect esthétique ou leurs propriétés antimicrobiennes. Ils sont plus souples et plus faciles à façonner que l'acier, mais peuvent nécessiter un recuit entre les différentes étapes de fabrication pour obtenir des formes complexes. Ces matériaux sont couramment utilisés dans les contacts électriques, les panneaux décoratifs et les composants de plomberie.
La tolérance d'épaisseur du matériau a également son importance. Une tôle portant la mention « 1,0 mm » peut en réalité présenter une épaisseur comprise entre 0,95 et 1,05 mm, selon la norme de l'usine. Des tolérances plus strictes augmentent le coût, mais sont indispensables pour les assemblages nécessitant un ajustement précis.
Règles de conception pour la fabricabilité
La conception de pièces en tôle en vue d'un formage réussi nécessite de tenir compte des contraintes géométriques et des limites du procédé. Le non-respect des règles élémentaires de fabricabilité entraîne souvent l'apparition de fissures, un gauchissement ou des dimensions non conformes.
Le rayon de courbure minimal dépend du type de matériau, de son épaisseur et du sens du fil du métal. En règle générale, le rayon de courbure intérieur doit être au moins égal à l'épaisseur du matériau pour l'acier doux et l'aluminium. Dépasser cette limite peut entraîner des risques de fissuration, en particulier sur les alliages plus durs.
La longueur de la bride doit être suffisante pour permettre l'utilisation de l'outillage de pliage. Une bride dont la longueur est inférieure au double de l'épaisseur du matériau risque de ne pas se former correctement ou de nécessiter un outillage spécial. Un espace libre suffisant entre les plis et les éléments adjacents permet d'éviter toute interférence et toute déformation pendant le cycle de pressage.
Le positionnement des trous à proximité des lignes de pliage nécessite une attention particulière. Les trous doivent être situés à une distance de la zone de pliage au moins égale à deux fois l'épaisseur du matériau. Si un trou se trouve dans la zone de déformation, il risque de se déformer ou de s'allonger lors du formage.
Les poinçons, les gaufrages et les lamages peuvent renforcer les sections minces, mais doivent être placés à l'écart des zones de pliage soumises à de fortes contraintes. Les coordonnées et les profondeurs doivent être clairement indiquées sur votre plan afin d'éviter toute ambiguïté lors de l'établissement du devis et de la fabrication.
Normes de tolérance et de finition de surface
Les exigences en matière de tolérance doivent correspondre à ce que le procédé de formage permet d'obtenir de manière fiable. Une définition trop stricte des cotes augmente les coûts sans apporter une valeur proportionnelle à l'assemblage final.
Les tolérances de pliage standard varient généralement entre ±0,1 mm et ±0,5 mm, en fonction de la taille de la pièce et des capacités de la machine. Des tolérances angulaires de ±1 degré sont courantes pour les applications générales. Des angles plus serrés nécessitent des opérations secondaires ou un outillage de précision, ce qui augmente les coûts unitaires.
L'aspect de surface des pièces formées dépend de la texture initiale de la tôle et des points de contact avec l'outillage. La finition « au sort de l'usine » est la norme, sauf si une valeur de rugosité spécifique est requise. Si des opérations de peinture ou de soudage sont prévues en aval, vérifiez que l'état de la surface répond aux exigences de préparation.
Les caractéristiques géométriques telles que la coplanarité, le parallélisme et la planéité sont souvent plus critiques que les tolérances dimensionnelles individuelles. Le gauchissement après formage peut entraîner des problèmes d'assemblage, même lorsque toutes les dimensions mesurées respectent les spécifications. Discutez des stratégies de contrôle du gauchissement avec votre fabricant avant de finaliser la conception.
Contrôles de qualité et méthodes d'inspection
Le contrôle des pièces moulées permet de s'assurer qu'elles répondent aux exigences fonctionnelles et d'assemblage. Un processus qualité structuré réduit les rejets en aval et préserve votre calendrier de production.
Le contrôle des premières pièces doit permettre de vérifier toutes les cotes critiques, les angles de pliage et l'état des surfaces par rapport au plan technique. Les machines à mesurer par coordonnées et les comparateurs optiques permettent une vérification précise des géométries complexes. Les exemples de rapports doivent inclure les mesures réelles, et non pas se limiter à une simple mention « conforme » ou « non conforme ».
L'inspection visuelle porte sur les défauts de surface tels que les rayures, les bosses, les marques d'outils et la décoloration. Ceux-ci peuvent indiquer des dommages liés à la manutention, une lubrification inadéquate ou l'usure des outils. Définissez les limites visuelles acceptables dans votre accord qualité afin d'éviter tout litige lors du contrôle à la réception.
Les contrôles de stabilité dimensionnelle sont importants pour les pièces destinées à subir un usinage ultérieur ou à être soudées. Les contraintes résiduelles issues du formage peuvent entraîner une déformation progressive au fil du temps, en particulier dans les sections minces ou les alliages à haute résistance. Si la stabilité à long terme vous préoccupe, demandez à votre fabricant des recommandations concernant le traitement de détente.
YPMFG accompagne les séries de production grâce à des rapports d'inspection documentés et à une communication claire concernant les non-conformités. Vous pouvez nous envoyer vos plans et vos exigences en matière de tolérances afin que nous procédions à une revue technique avant de vous engager dans la fabrication des outillages ou la production à grande échelle.
Facteurs de coût et éléments déterminants de la tarification
Plusieurs variables influencent le prix unitaire des pièces en tôle formées. Comprendre ces facteurs vous aide à évaluer les devis avec précision et à identifier les possibilités d'optimisation des coûts.
Le coût des matériaux représente la part la plus importante pour les pièces produites en petites séries. Le prix varie en fonction du type d'alliage, de l'épaisseur et des conditions du marché. Les achats en gros ou le choix d'épaisseurs standard permettent de réduire le gaspillage de matériaux et d'optimiser le prix unitaire.
Les coûts d'outillage concernent principalement les matrices, les poinçons et les gabarits spécifiques. Les programmes à grand volume permettent de répartir ces coûts sur un plus grand nombre d'unités, ce qui rend l'outillage sur mesure économiquement viable. Pour les petits volumes, un outillage standard ou des configurations adaptatives peuvent s'avérer plus rentables.
Le temps de mise en place et les heures-machine influent sur la tarification des commandes de prototypes et de petites séries. Les pièces complexes comportant de multiples pliages, des opérations secondaires ou des tolérances serrées nécessitent un temps-machine plus long et l'intervention d'opérateurs plus qualifiés. Simplifier les séquences de pliage lorsque cela est possible permet de réduire le coût unitaire.
Les étapes de finition et de post-traitement, telles que l'ébavurage, le taraudage, le soudage ou le revêtement, font l'objet de lignes distinctes dans le devis. Vérifiez bien quelles opérations sont comprises dans le prix de base et lesquelles constituent des options supplémentaires avant de valider la commande.
Erreurs courantes à éviter
Les erreurs de conception et les cahiers des charges imprécis sont souvent à l'origine de retards de production et de rejets de pièces. Identifier ces écueils à un stade précoce permet de gagner du temps et de réaliser des économies.
On commet souvent l'erreur de supposer que tous les matériaux se comportent de la même manière lors du formage. Chaque alliage réagit en effet de manière spécifique à la flexion, à l'étirement et à l'emboutissage. Vérifiez toujours les données de formabilité auprès de votre fournisseur avant de finaliser le choix du matériau.
Si l'on ne tient pas compte de la compensation du retour élastique, les angles de pliage seront imprécis. Les matériaux se détendent après le cycle de la presse plieuse ; l'outillage doit donc plier légèrement au-delà de l'angle souhaité pour atteindre l'angle cible. Le fabricant doit en tenir compte dans le programme.
La définition de tolérances trop strictes sur des caractéristiques non critiques augmente les coûts sans améliorer la fonctionnalité. Privilégiez les tolérances serrées sur les surfaces d'accouplement, les trous de fixation et les éléments d'alignement. Des spécifications plus souples sur les zones esthétiques ou sans contact permettent de réduire la complexité et le prix.
La fourniture de plans incomplets ou ambigus entraîne des erreurs dans les devis et nécessite des retouches en production. Veillez à indiquer dans votre documentation la nuance du matériau, la tolérance d'épaisseur, le sens de pliage, les exigences en matière de finition de surface et toute opération secondaire.
Questions pratiques à se poser avant de choisir une méthode de formage
Les acheteurs ont souvent des préoccupations spécifiques lorsqu'ils évaluent les différentes options de formage de la tôle. Répondre à ces questions dès le début permet de réduire la liste des fournisseurs et de simplifier le processus de commande.
Quelle est la plage d'épaisseurs que votre installation est capable de traiter ?
La capacité varie en fonction de la taille de la presse plieuse et de l'outillage utilisé. La plupart des ateliers généralistes traitent efficacement l'acier doux d'une épaisseur comprise entre 0,5 mm et 6 mm. Les épaisseurs supérieures ou inférieures à cette plage peuvent nécessiter un équipement spécialisé et des délais de fabrication plus longs.
Pouvez-vous fournir les certificats relatifs aux matériaux ainsi que la traçabilité ?
Les matériaux certifiés sont indispensables dans les secteurs réglementés. Demandez à votre fournisseur s'il dispose de rapports d'essais en usine et d'un système de suivi des lots pour l'acier inoxydable, l'aluminium ou les alliages spéciaux. Ces documents sont généralement disponibles sur simple demande.
Quel est votre délai de livraison habituel pour les prototypes et les séries de production ?
Les prototypes sont généralement expédiés sous 5 à 10 jours ouvrés, selon leur complexité. Le délai de production varie en fonction du volume commandé et de la nécessité ou non d’un outillage sur mesure. Demandez une estimation des délais en fonction du nombre de pièces que vous souhaitez commander avant de passer commande.
Proposez-vous des conseils en matière de conception axée sur la fabricabilité ?
Un fournisseur réactif examinera vos plans et vous proposera des modifications permettant de réduire les coûts ou d'améliorer le rendement. Ce service s'avère précieux pendant la phase d'ingénierie et peut permettre d'éviter des erreurs coûteuses avant le début de la production.
Vous pouvez envoyer vos croquis préliminaires à YPMFG en vue d'une évaluation technique. Un retour d'information précoce permet d'affiner la conception avant de valider l'outillage et de respecter le calendrier du projet.
Vous avez besoin d'aide pour choisir le procédé de formage adapté ?
Pour choisir la méthode de formage de tôle la plus adaptée, il faut trouver un juste équilibre entre l'objectif de conception, le comportement du matériau, le volume de production et les objectifs de coût. Le choix approprié dépend de la géométrie de votre pièce, des tolérances requises et de l'environnement d'utilisation final. Un fabricant disposant d'un large éventail de procédés de fabrication pourra vous orienter vers la solution la plus efficace.
YPMFG fournit une assistance technique pour Projets d'usinage CNC et de tôlerie. Vous pouvez nous transmettre vos spécifications pour un examen technique, demander un devis détaillé ou obtenir des conseils sur le choix des matériaux et des procédés. En nous envoyant vos plans suffisamment tôt, vous permettez à notre équipe d'ingénieurs d'identifier les problèmes potentiels avant le début de la production, ce qui vous évitera des retards et des dépenses inutiles.







