
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
При штамповке листового металла плоский металлический лист зажимается между матрицей и пуансоном, что позволяет за считанные секунды выполнять вырезы, гибку или изготовление профильных деталей. Этот метод отлично подходит для крупносерийного производства, где требуется стабильное штамповочная матрица Точность имеет большое значение. Данный процесс подходит для деталей с четко очерченными изгибами, отверстиями и фланцами, но не справляется со сложной 3D-геометрией или очень небольшими партиями. Если для вашего проекта требуются единичные прототипы или сложные внутренние элементы, Обработка на станках с ЧПУ или изготовление изделий из листового металла может подойти лучше. Уточните сроки изготовления инструментов и минимальный объём заказа прежде чем утвердить любой проект.
Многие покупатели получают коммерческие предложения на штампованные детали, разница в цене между поставщиками по которым достигает 40 процентов, и не могут объяснить причину такого разрыва. На окончательную стоимость влияют такие факторы, как марка материала, сложность штампа и объем партии. Инженерная команда YPMFG анализирует чертежи деталей с учетом этих переменных, чтобы вы могли сравнивать предложения на четкой основе.
Как штамповка листового металла работы
Что влияет на удельную себестоимость
Штамповка по сравнению с другими технологиями
Ошибки, приводящие к увеличению объема доработок
Вопросы покупателей

Как работает штамповка листового металла
Плоская заготовка подается в пресс-инструмент. Пуансон и матрица совместно выполняют операции резки, гибки или формовки металла за один ход. Прогрессивная штамповка Эти станции позволяют выполнять несколько операций по мере продвижения ленты, что значительно сокращает время цикла резки.
Усилие пресса, размер заготовки и твердость материала определяют верхний предел сложности детали. Более толстые листы или более твердые сплавы требуют использования прессов большей мощности, что приводит к увеличению затрат на инструмент и наладку.
Что влияет на удельную себестоимость
Большая часть ценового разрыва, с которым сталкиваются покупатели, обусловлена тремя факторами. В приведенной ниже таблице показано, как эти факторы влияют на практические решения.
После амортизации инструментов себестоимость единицы продукции снижается и складывается исключительно из затрат на материалы и рабочую силу. Краткое пояснение: компания YPMFG может составить модель вашего прогнозируемого объема производства с учетом амортизации инструментов, чтобы вы могли определить точку безубыточности, прежде чем принять решение о изготовлении штампа.
Штамповка по сравнению с другими технологиями
Изготовление изделий из листового металла (лазерная резка + сварка) подходит для небольших и средних партий, а также для деталей сложной геометрии. Штамповка предпочтительна при объёме производства от 10 000 единиц, когда важны скорость цикла и повторяемость.
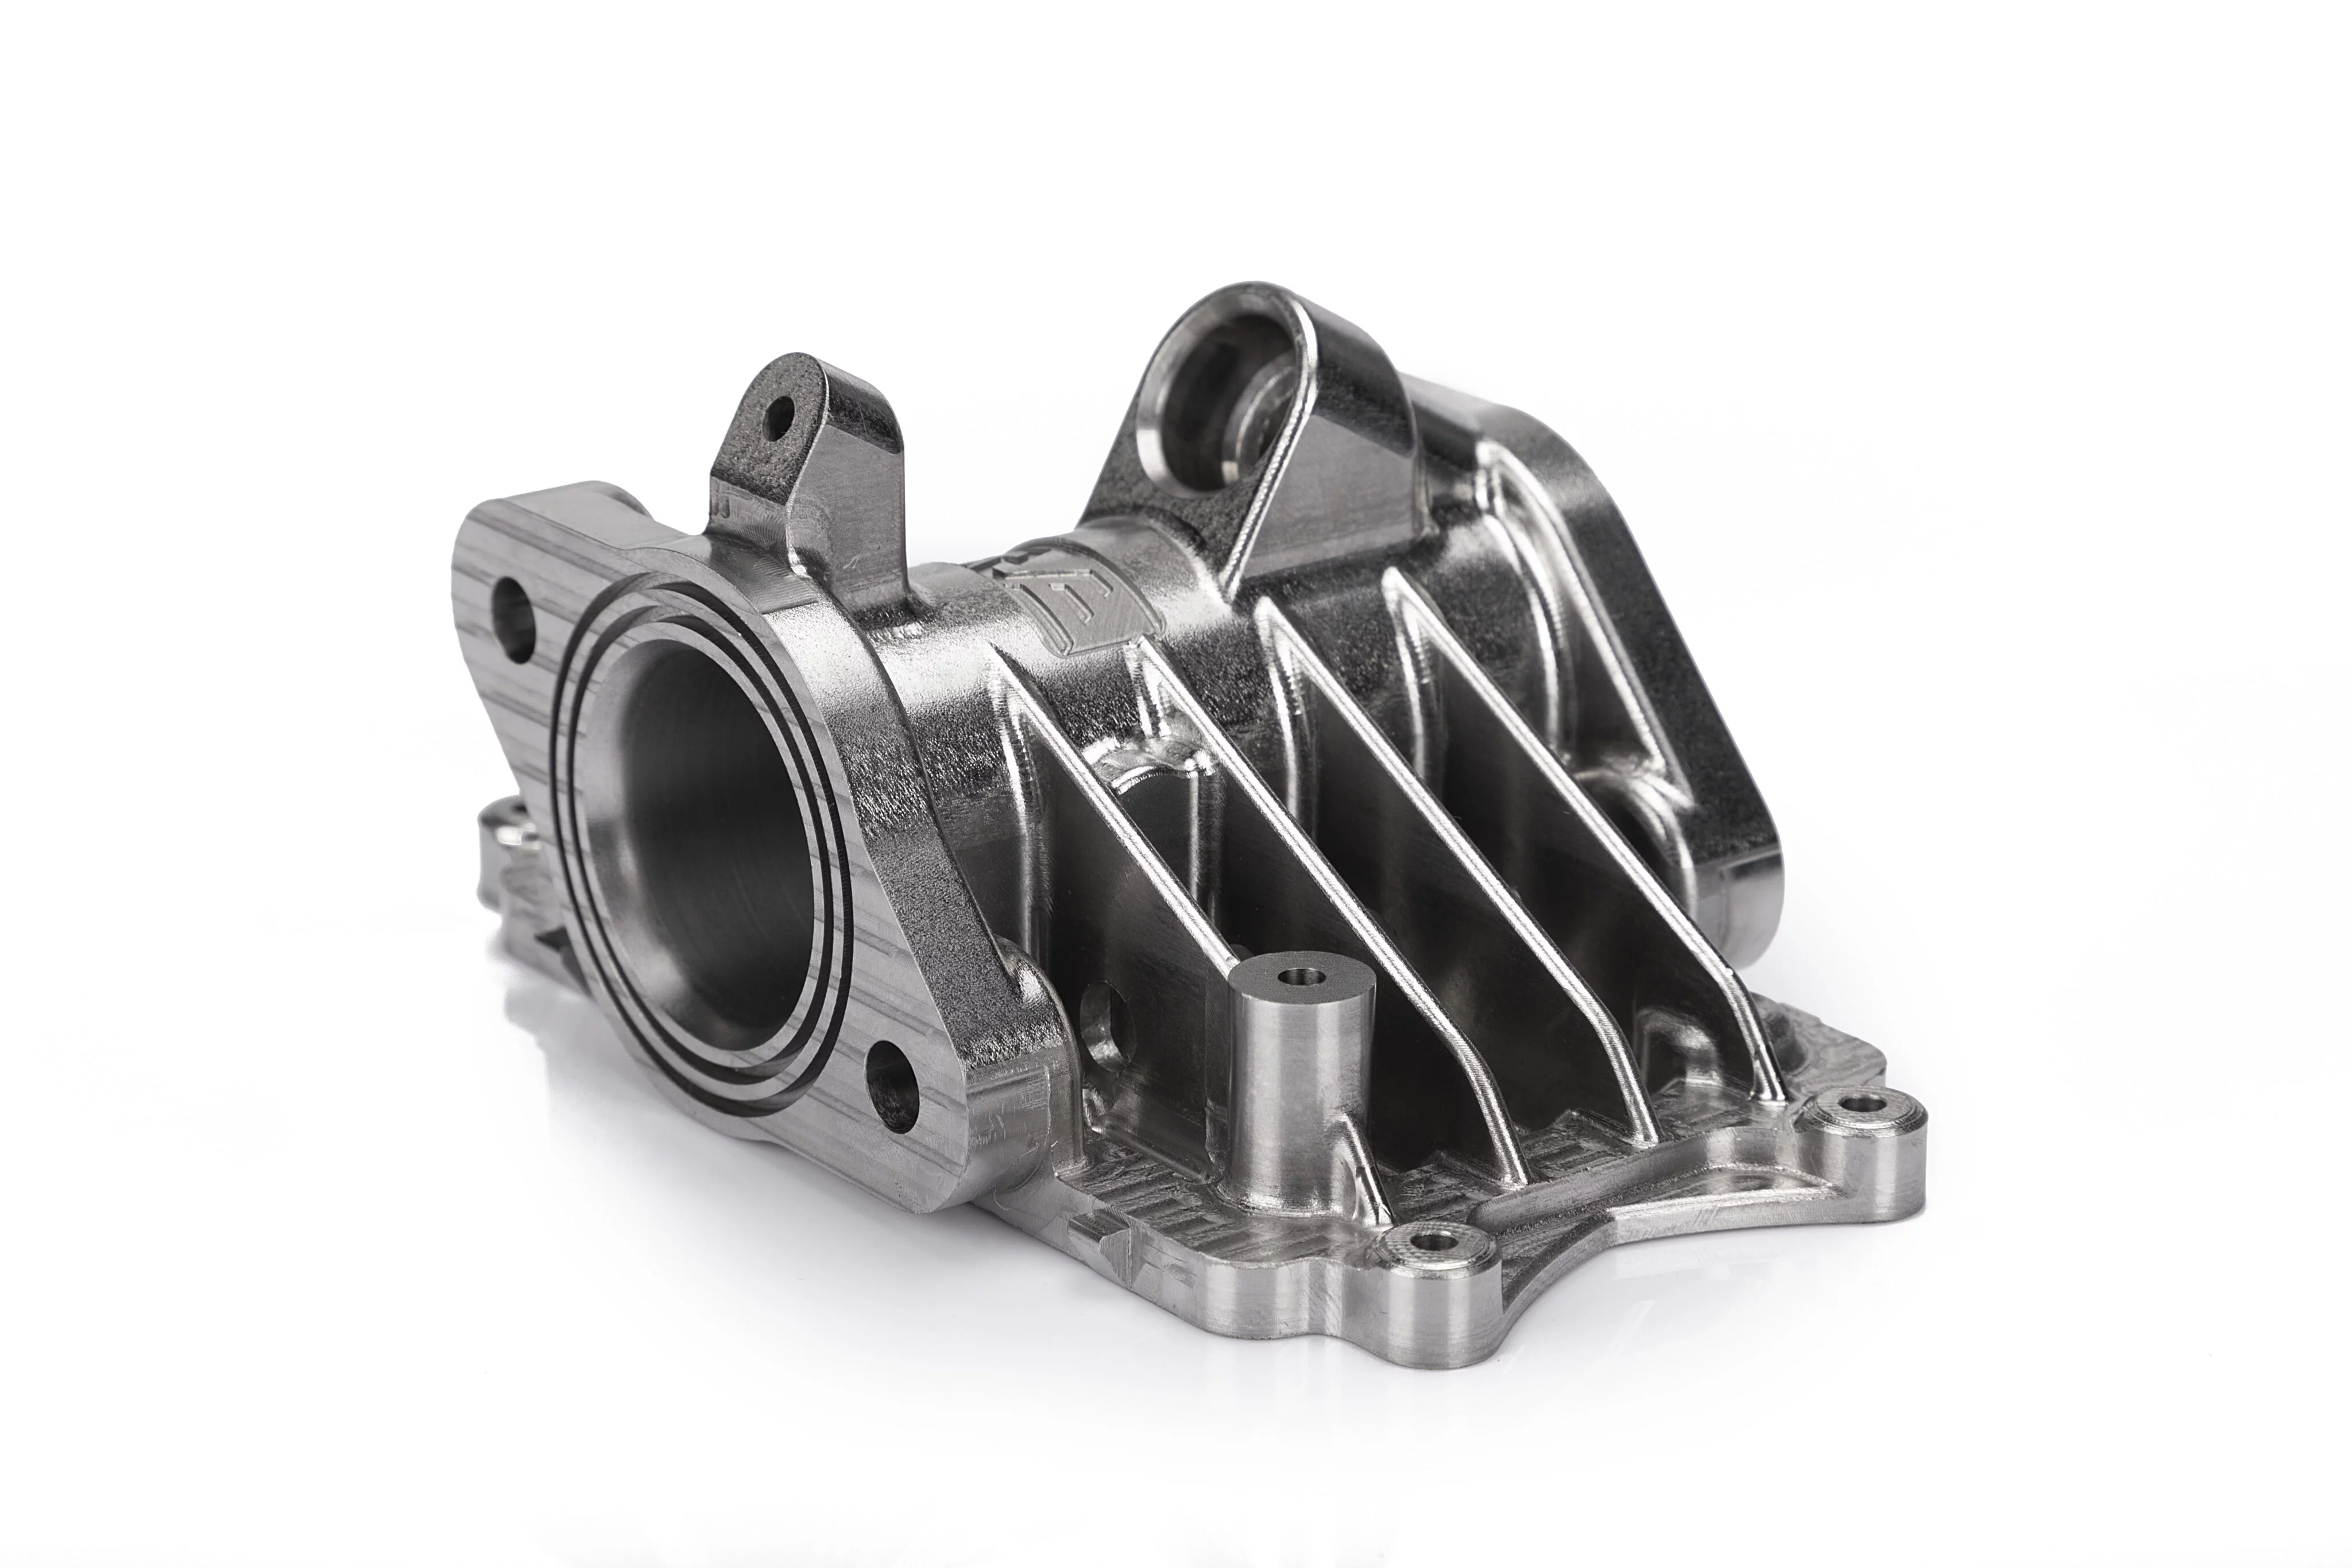
Обработка на станках с ЧПУ обрабатывает сложные 3D-углубления, резьбовые элементы и узкие допуск на изгиб металла операции, которые невозможно выполнить с помощью штампа. На практике во многих сборочных узлах штампованные кронштейны сочетаются с обработанными на станке корпусами. Выбирайте технологию, которая соответствует геометрии вашей детали, а не ту, которую наиболее активно продвигает ваш поставщик.
Ошибки, приводящие к увеличению объема доработок
Допуски, более узкие, чем может стабильно обеспечивать матрица. Уточните у поставщика инструмента, какие значения можно достичь штамповка листового металла Допуск устанавливается в соответствии с указанным вами объемом, а затем для каждой детали указывается ±0,1 мм.
Пропуск обслуживание штампов план. Изношенная матрица приводит к изменению размеров детали уже после нескольких тысяч ударов, что приводит к появлению «тихого брака».
Объем заказа ниже того, при котором окупается стоимость инструмента. Если вам требуется 500 деталей, стоимость единицы продукции, изготовленной с помощью штамповки, может оказаться выше, чем при лазерной резке.
Вопросы, которые часто задают покупатели
Какой диапазон толщины материала считается приемлемым для штамповки?
Большинство прессов обрабатывают сталь, алюминий или медь толщиной от 0,2 мм до 6 мм. При толщине свыше 6 мм использование специальных штампов для вырубки или формовки становится нецелесообразным, и изготовление изделий из листового металла — это обычная альтернатива.
Сколько времени обычно занимает изготовление штампов?
Простые однопозиционные штампы: 4–6 недель. Многопозиционные прогрессивные штампы: 8–14 недель в зависимости от количества гнезд и вида отделки. Перед запуском детали в производство необходимо подтвердить сроки в письменной форме.
Можно ли сменить марку материала после изготовления штампа?
Часто да, если новый сплав обладает аналогичной формуемостью и толщиной. Более твёрдые сплавы могут привести к уменьшению количества деталей, изготавливаемых за один ход пресса. Перед переходом на новый сплав попросите поставщика проверить производительность пресса.
Как быстро провести проверку поступающих штампованных деталей?
Проверьте критические размеры с помощью откалиброванных штангенциркулей или координатно-измерительной машины (КИМ), определите угол изгиба с помощью транспортира и осмотрите кромки на наличие заусенцев или трещин. Выборка из 10 штук по показателю AQL на каждую партию охватывает большинство штамповка листового металла соглашения о качестве.
Принятие более взвешенного долгосрочного решения
Правильный выбор технологического процесса позволяет избежать повторных циклов производства и обеспечивает предсказуемость удельных затрат после окупаемости инструмента. Пришлите чертеж детали, планируемый годовой объем производства и спецификацию материала инженерной команде YPMFG. Они предоставят вам заключение о технологической осуществимости, диапазон стоимости инструмента и рекомендуемый график работы пресса, чтобы вы могли сравнивать предложения без догадок.




