French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

Tôle découpe de métal comprime une tôle plane entre une matrice et un poinçon pour réaliser en quelques secondes des découpes, des plis ou des formes. Ce procédé est particulièrement adapté aux grandes séries exigeant une qualité constante de matrice d'estampage La précision est essentielle. Ce procédé convient aux pièces présentant des plis, des trous et des brides bien définis, mais il rencontre des difficultés face à des géométries 3D complexes ou à des quantités très faibles. Si votre projet nécessite des prototypes uniques ou des détails internes complexes, Usinage CNC ou tôle fabrication peut être plus adapté. Confirmez les besoins en outillage délai de livraison et quantité minimale de commande avant de finaliser toute conception.
De nombreux acheteurs reçoivent des devis pour des pièces embouties dont les prix varient de 40 % d'un fournisseur à l'autre, sans pouvoir expliquer cet écart. La qualité du matériau, la complexité de la matrice et le volume de production sont autant de facteurs qui influencent le prix final. L'équipe d'ingénieurs de YPMFG analyse les plans des pièces à la lumière de ces variables afin que vous puissiez comparer les offres en toute transparence.
Comment emboutissage de tôles œuvres
Quels sont les facteurs qui influencent le coût unitaire ?
L'estampage par rapport aux autres procédés
Les erreurs qui entraînent une augmentation des retouches
Questions des acheteurs

Comment fonctionne l'emboutissage de la tôle ?
Une ébauche plate est amenée dans un outil de presse. Le poinçon et la matrice agissent conjointement pour cisailler, plier ou former le métal en une seule opération. Matrice progressive Ces postes permettent d'effectuer plusieurs opérations au fur et à mesure que la bande avance, ce qui réduit considérablement la durée du cycle de découpe.
La force de compression, les dimensions de la flan et la dureté du matériau constituent les limites maximales de la complexité des pièces. Les épaisseurs plus importantes ou les alliages plus durs nécessitent des presses de plus grand tonnage, ce qui augmente les coûts d'outillage et de mise en place.
Quels sont les facteurs qui influencent le coût unitaire ?
Trois facteurs expliquent en grande partie l'écart de prix constaté par les acheteurs. Le tableau ci-dessous établit un lien entre ces facteurs et des décisions concrètes.
Une fois l'amortissement des outillages terminé, le coût unitaire se réduit au seul coût des matières premières et de la main-d'œuvre. Quelques mots de contexte : YPMFG peut établir une simulation de votre volume prévisionnel en fonction de l'amortissement des outillages, afin que vous connaissiez le seuil de rentabilité avant de vous engager dans la fabrication d'un moule.
L'estampage par rapport aux autres procédés
Fabrication de pièces en tôle (Découpe laser + soudage) convient aux petites et moyennes séries et aux pièces de géométries variées. L’emboutissage devient avantageux à partir de 10 000 unités lorsque la cadence et la répétabilité sont déterminantes.
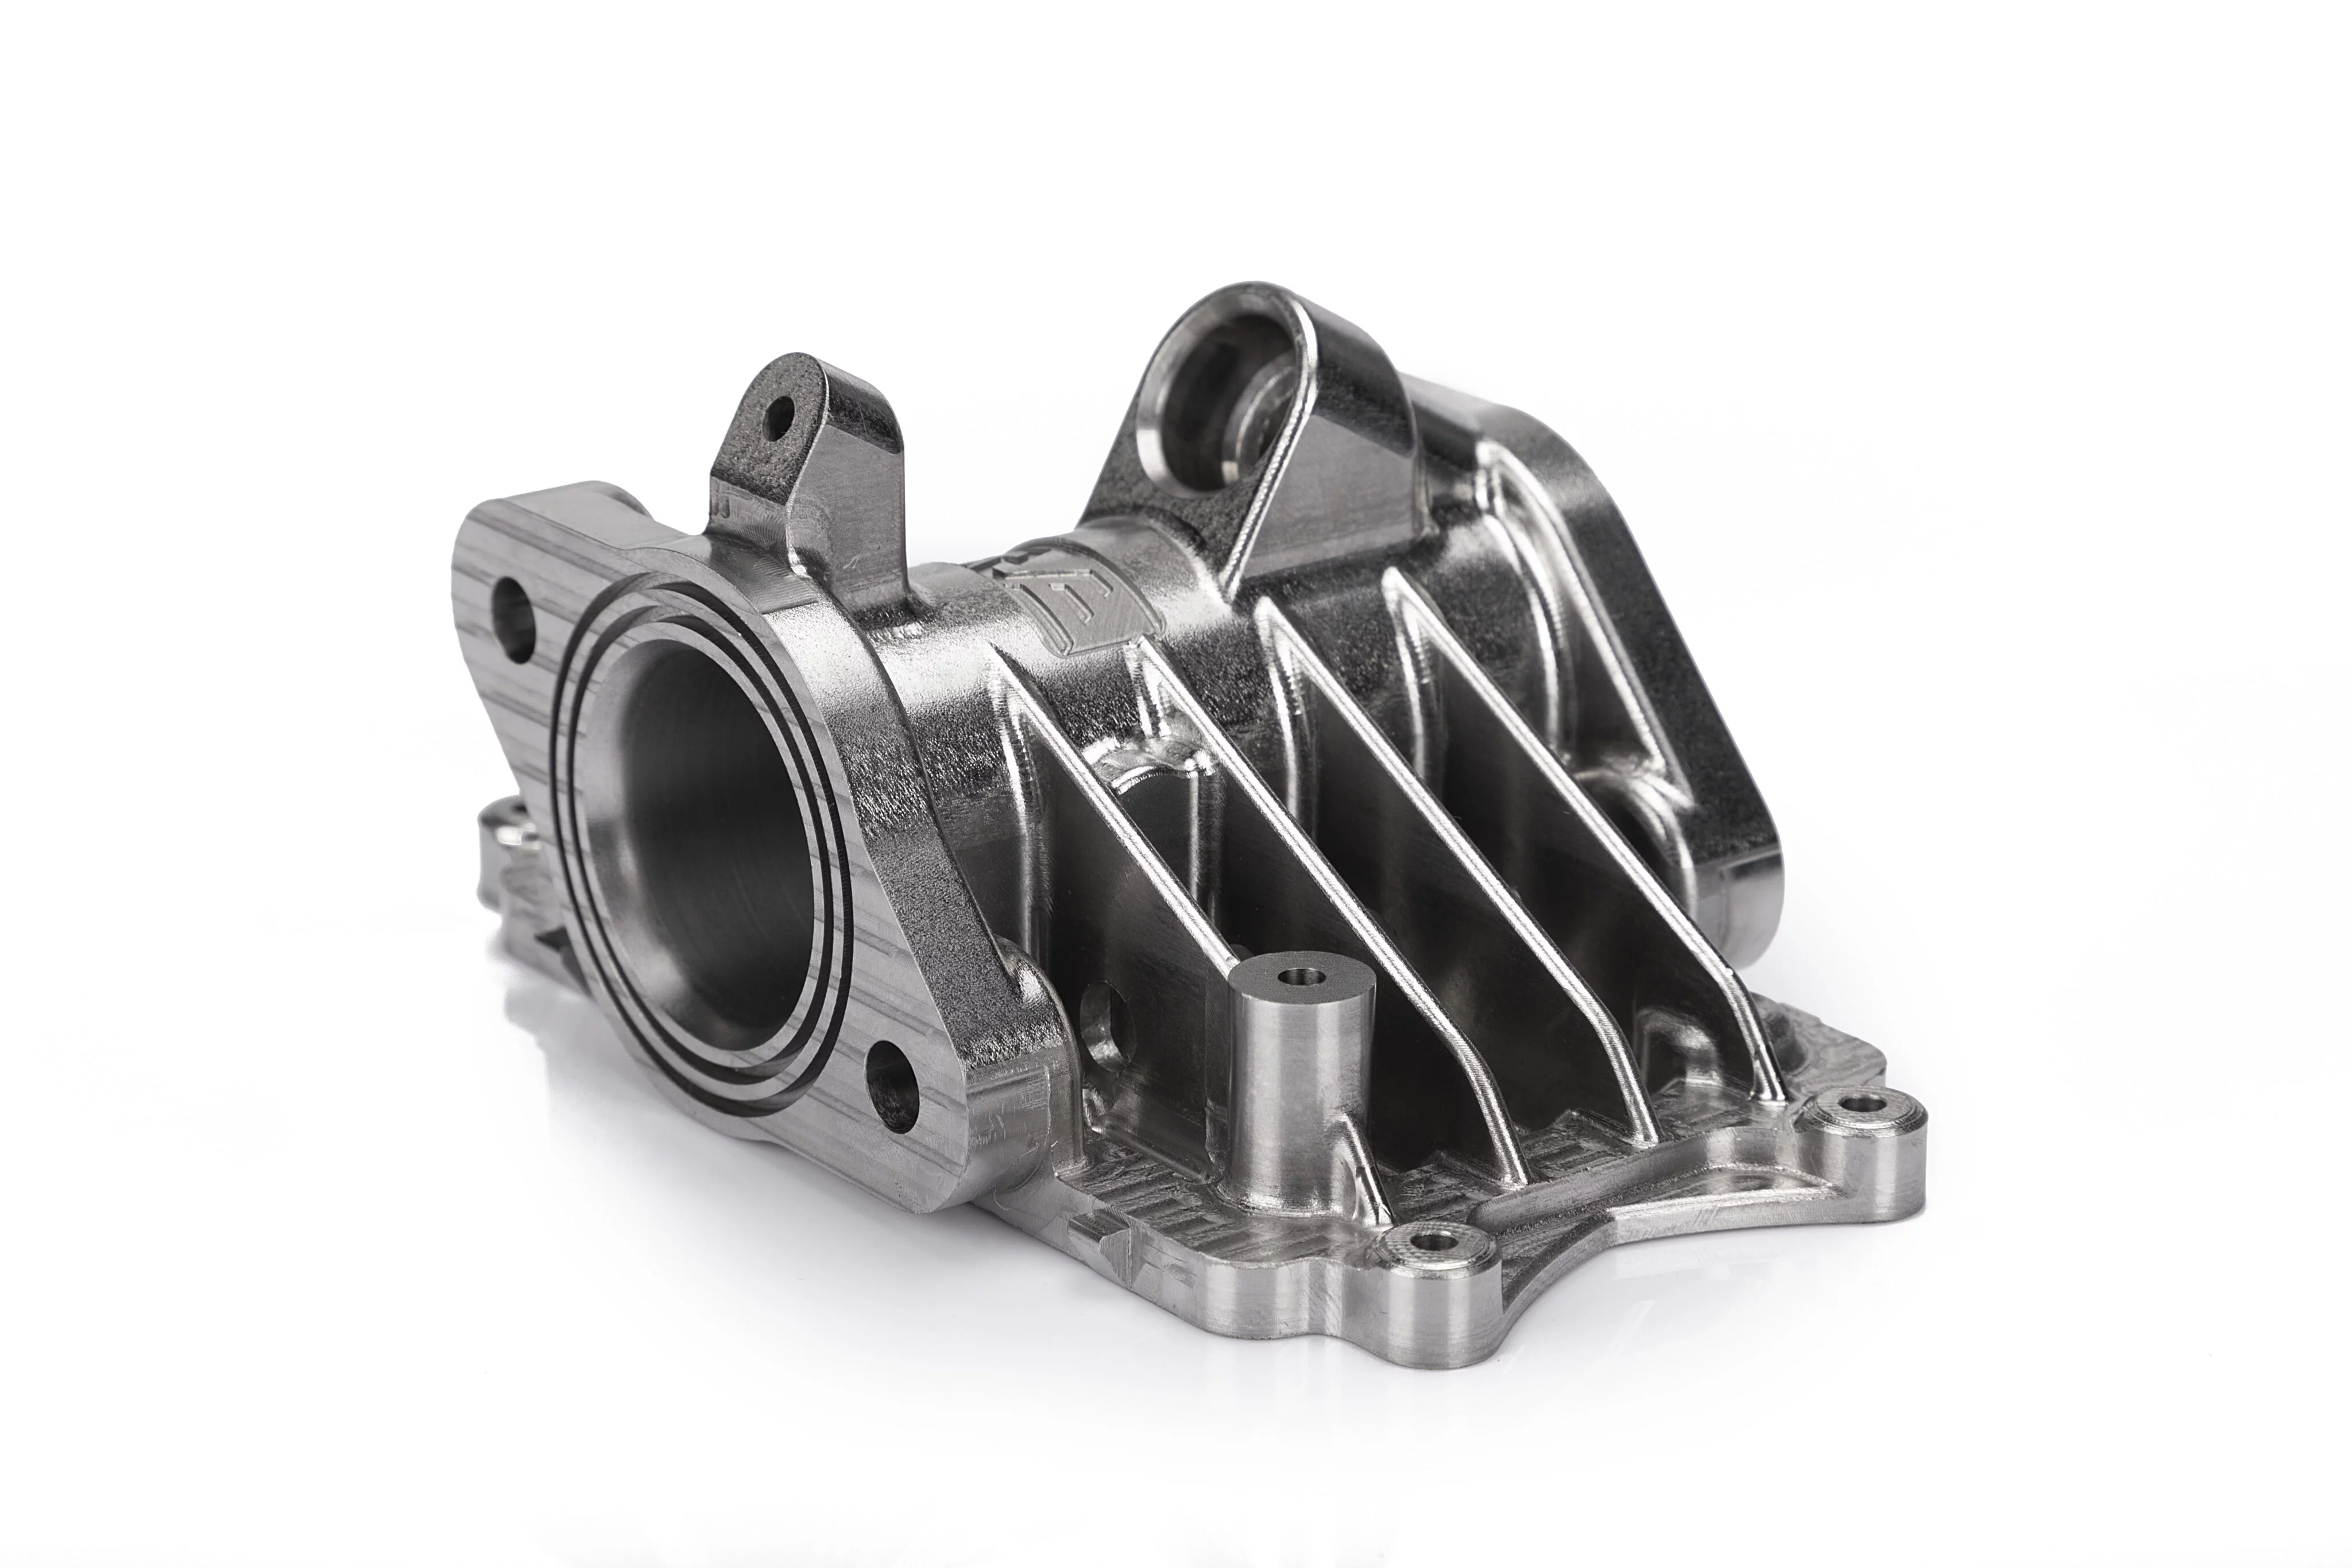
Usinage CNC gère les poches 3D complexes, les éléments filetés et les espaces restreints tolérance de pliage des métaux des opérations qu’une matrice ne peut pas réaliser. Dans la pratique, de nombreux assemblages associent des supports emboutis à des boîtiers usinés. Choisissez le procédé adapté à la géométrie de votre pièce, et non celui que votre fournisseur met le plus en avant.
Les erreurs qui entraînent une augmentation des retouches
Des tolérances plus serrées que celles que la matrice peut garantir de manière constante. Vérifiez auprès de votre fournisseur d'outillage quelles sont les tolérances réalisables. emboutissage de tôles La tolérance correspond à votre volume avant de préciser ±0,1 mm pour chaque caractéristique.
Sauter un entretien des matrices plan. Une matrice usée modifie les dimensions des pièces après quelques milliers de cycles, ce qui entraîne la production de rebuts invisibles.
Commande d'un volume inférieur à celui permettant d'amortir le coût des outillages. Si vous avez besoin de 500 pièces, le coût unitaire des outillages d'estampage peut s'avérer plus élevé que celui d'un lot découpé au laser.
Questions fréquemment posées par les acheteurs
Quelle est la plage d'épaisseur de matériau adaptée à l'estampage ?
La plupart des presses permettent de traiter des pièces en acier, en aluminium ou en cuivre d'une épaisseur comprise entre 0,2 mm et 6 mm. Au-delà de 6 mm, l'utilisation de matrices de découpage ou de formage spécifiques devient peu pratique, et usinage de la tôle c'est l'alternative habituelle.
Combien de temps faut-il généralement pour fabriquer un outillage de moulage ?
Matrices simples à station unique : 4 à 6 semaines. Matrices progressives à plusieurs stations : 8 à 14 semaines, selon le nombre de cavités et la finition. Veuillez confirmer le calendrier par écrit avant de valider la pièce.
Puis-je changer de nuance de matériau une fois la matrice fabriquée ?
Souvent oui, à condition que le nouvel alliage présente une formabilité et une épaisseur similaires. Les alliages plus durs peuvent réduire le nombre de pièces produites par course de presse. Demandez à votre fournisseur de vérifier la capacité de la presse avant de procéder au changement.
Comment puis-je contrôler rapidement les pièces embouties à leur réception ?
Vérifiez les cotes critiques à l'aide d'un pied à coulisse étalonné ou d'une machine à mesurer tridimensionnelle (MMT), contrôlez l'angle de pliage à l'aide d'un rapporteur et inspectez les arêtes pour détecter d'éventuelles bavures ou fissures. Un échantillon AQL de 10 pièces par lot couvre la plupart des emboutissage de tôles accords de qualité.
Prendre une meilleure décision à long terme
Le choix d'un procédé adapté permet d'éviter les cycles de retouche et garantit la prévisibilité des coûts unitaires une fois l'amortissement de l'outillage effectué. Envoyez le plan de votre pièce, le volume annuel prévu et les spécifications du matériau à l'équipe d'ingénierie de YPMFG. Celle-ci vous remettra une note de faisabilité, une fourchette de coûts d'outillage et un calendrier de production recommandé, afin que vous puissiez comparer les offres en toute connaissance de cause.