
 French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese
Réponse rapide :
5 axes Usinage CNC Cela signifie que la broche peut se déplacer simultanément selon cinq axes (X, Y, Z, A, B) ; ainsi, un seul réglage permet d’obtenir des géométries complexes qui nécessiteraient plusieurs rotations sur des machines à 3 axes. Les principaux avantages sont une réduction du nombre d’étapes de repositionnement, des tolérances plus strictes sur les surfaces inclinées et l’accès aux contre-dépouilles en un seul passage. Cela revêt une importance capitale pour l’aérospatiale, les implants médicaux et les composants énergétiques. Toutes les pièces ne justifient pas ce coût—4 axes contre 5 axes Les compromis dépendent de la géométrie, de la taille du lot et des exigences en matière de tolérance.
Si vous hésitez entre l'acquisition d'une machine 5 axes et la sous-traitance de pièces complexes, votre décision dépendra de quelques facteurs concrets : la géométrie des pièces, le volume des lots, le cumul des tolérances et le coût total de possession. Voici un cadre pratique pour vous aider.
Qu'est-ce qui change réellement quand on passe à 5 axes ?
Passer de 3 à 5 axes ne se résume pas simplement à « deux moteurs supplémentaires ». Cela modifie en profondeur la manière dont on programme, on fixe et on usine une pièce.
Sur une machine à 3 axes, la broche se déplace uniquement selon les axes X, Y et Z. Les contours complexes nécessitent de repositionner la pièce à des angles intermédiaires, ce qui entraîne une accumulation de erreur de calendrier et plusieurs configurations. Une machine à 5 axes intègre deux axes de rotation (généralement A et B), ce qui permet à l'outil d'aborder la pièce sous n'importe quel angle sans avoir à la retirer ni à la re-serrer.
Ce simple changement permet d'éliminer deux ou trois étapes de repositionnement par pièce complexe et peut réduire la durée totale du cycle de 20 à 40 % dans de nombreuses applications. En contrepartie, cela implique un contrôleur plus complexe, un prix plus élevé de la machine et une courbe d'apprentissage plus raide pour la programmation FAO.
La question essentielle n'est pas « est-ce réalisable en 5 axes ? », mais « la géométrie de cette pièce et la taille du lot font-elles de l'usinage en 5 axes la solution la plus économique ? »
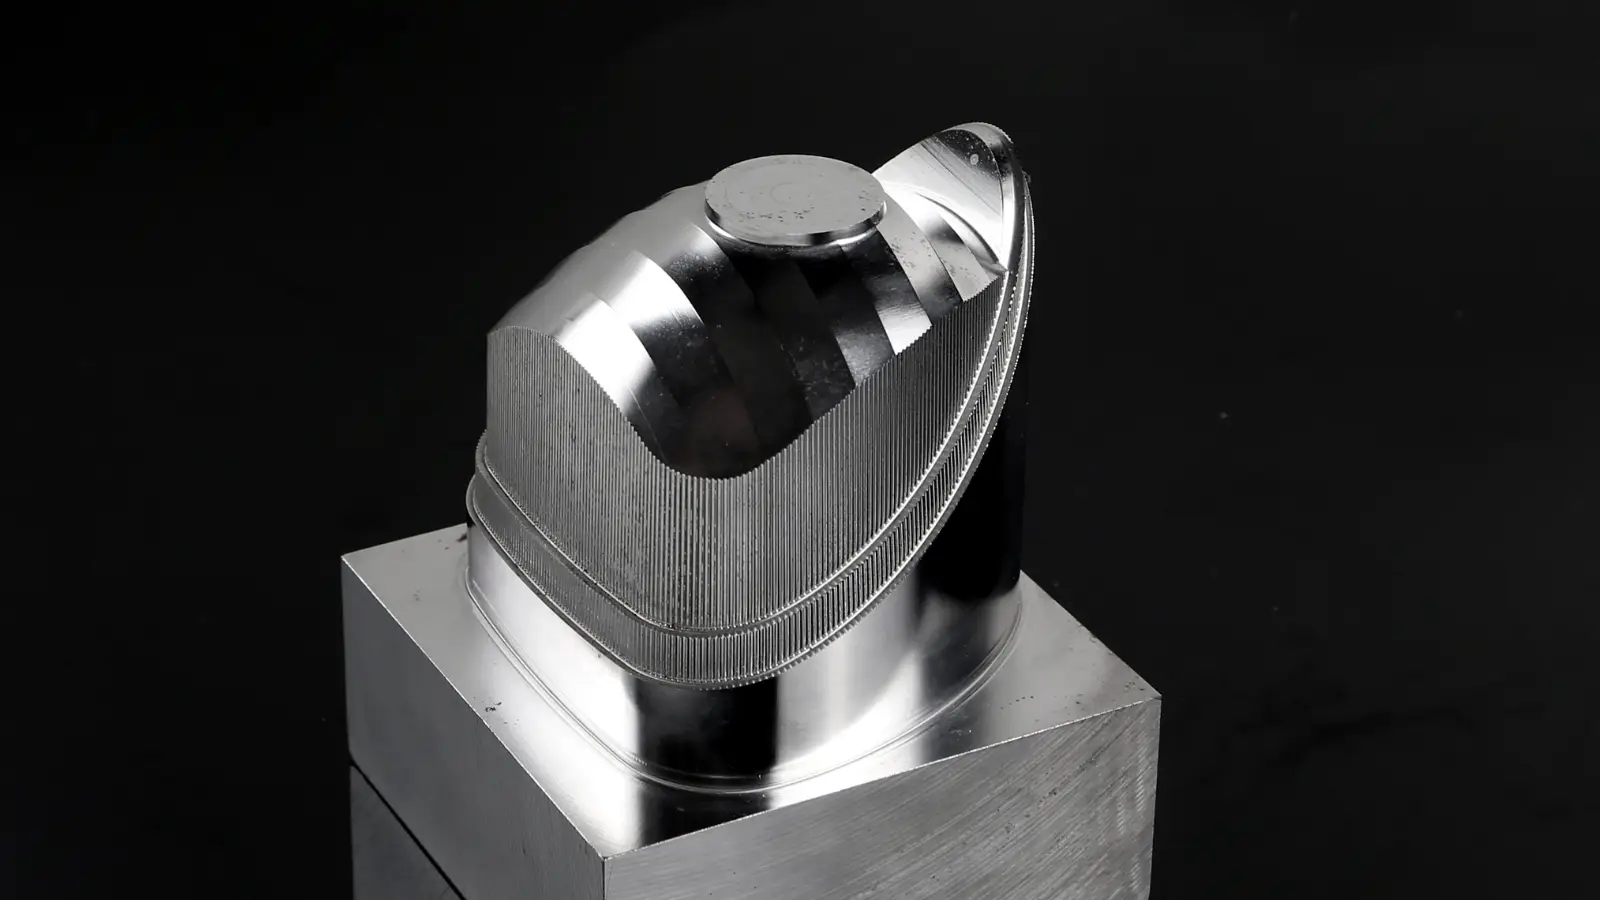
Quand l'usinage 5 axes s'avère vraiment rentable
Tous les composants ne tirent pas profit de cette fonctionnalité de la même manière. Le tableau ci-dessous met en correspondance des cas d'utilisation typiques avec le nombre d'axes le plus pertinent.
Si votre pièce relève de la catégorie des usinages à 3 ou 4 axes, mais que vous payez les tarifs applicables à l'usinage à 5 axes, vous payez trop cher. Adapter la machine à la géométrie de la pièce est une optimisation des coûts une décision, et non une démonstration de moyens.
Coût, outillage et contraintes pratiques
Avant de vous engager, calculez le coût total de possession, et pas seulement le prix affiché.
Coût de la machine : Une nouvelle machine à 5 axes Machine à commande numérique Son prix est généralement deux à quatre fois supérieur à celui d'une machine à 3 axes comparable, en fonction de la course et de la vitesse de la broche.
Logiciel de FAO : La simulation de trajectoires d'outils à 5 axes nécessite un module multiaxes sous licence. Prévoyez un budget distinct pour cette mise à niveau.
Outillage : Sur les axes inclinés, il est préférable d’utiliser des fraises à course courte et à vitesse de rotation élevée. Les fraises à queue standard à longue rainure risquent de se déformer excessivement lorsqu’elles sont utilisées en angle.
Montage : Les mâchoires souples ou les tables à vide sont utiles, mais le serrage incliné allonge le temps de préparation par lot.
Lorsque la géométrie est limite, YPMFG peut effectuer une analyse de faisabilité sur votre fichier CAO avant que vous ne vous engagiez à acheter une machine. Son équipe d'ingénieurs examine l'accès aux outils, les limites de portée et les options de serrage, puis vous recommande si une machine à 3, 4 ou 5 axes constitue la solution la plus optimale pour votre pièce spécifique. Ne pas effectuer cette analyse revient souvent à acheter une machine inadaptée.
Questions fréquemment posées par les acheteurs
L'usinage 5 axes permet-il toujours d'obtenir de meilleures pièces que l'usinage 3 axes ?
Certes, l'usinage à 5 axes réduit les changements de serrage et peut améliorer l'état de surface sur les faces courbes, mais pour les pièces planes simples, une machine à 3 axes bien réglée permet d'atteindre les mêmes tolérances à moindre coût. C'est la géométrie, et non le nombre d'axes, qui détermine la qualité.
Puis-je utiliser le même outillage pour les deux ?
C'est souvent le cas, mais les parcours d'outils à 5 axes privilégient les fraises plus courtes et plus rapides afin de rester dans la zone d'atteinte sur les axes inclinés. Vérifiez la portée et la déviation de l'outil avant d'opter pour une stratégie à 5 axes.
En quoi la taille du lot influe-t-elle sur la décision ?
Pour les petites séries (de 1 à 50 pièces), l'usinage 5 axes s'avère plus avantageux, car les économies réalisées au niveau de la mise en place sont prépondérantes. À partir de 1 000 unités, l'usinage 3 axes revient moins cher, même en tenant compte du temps nécessaire au changement de fixation. Le seuil de rentabilité dépend de la complexité de la pièce.
Dois-je former à nouveau mes programmeurs FAO ?
Oui. Les stratégies de parcours d'outils à 5 axes, telles que « swarf » et « multi-axis finish », ne sont pas interchangeables avec les stratégies 2D ou 3D à 3 axes. Prévoyez une période de mise en route de deux à quatre semaines par programmeur.
Prendre la bonne décision
Le choix du nombre d'axes n'est pas un signe de prestige. Il s'agit d'un choix entre coût et qualité, qui dépend de vos pièces spécifiques. Envoyez vos plans ou vos fichiers CAO à YPMFG et demander une analyse technique. Leur équipe identifiera les caractéristiques qui nécessitent réellement un usinage 5 axes, celles qui peuvent rester en 3 ou 4 axes, et ce que cela implique pour citation délais et coût unitaire.
Que vous soyez en train de réaliser un prototype de pièce sur mesure ou encore, pour passer à la production, commencer par un audit géométrique avant de choisir définitivement une machine ou un fournisseur permet de réaliser des économies et d’éviter les mauvaises surprises en cours de projet.





