
 French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese
Réponse rapide : Pièces usinées par CNC à 5 axes Il s'agit de composants dont la géométrie nécessite une orientation de l'outil sur cinq axes pour atteindre plusieurs faces en un seul serrage. Elles sont nécessaires lorsque des contre-dépouilles, des alésages inclinés ou des surfaces aux contours complexes ne sont pas accessibles sur une machine à 3 axes sans retourner la pièce. Le compromis réside dans un coût unitaire plus élevé, compensé par un temps de fabrication total plus court, une meilleure précision entre les différentes caractéristiques et une erreur d'alignement cumulative réduite.
Si vous vous demandez si un composant complexe justifie la mise en place d'un système à 5 axes, cette décision a une incidence sur le coût de la pièce, les délais de fabrication et les performances réalisables Tolérances des pièces usinées par CNC d'un seul coup. YPMFG collabore avec les équipes d'ingénierie afin de déterminer si l'usinage CNC 5 axes est réellement nécessaire ou si une solution de fixation plus simple permet de répondre à vos spécifications. Les sections ci-dessous abordent les facteurs pratiques qui déterminent ce choix.
Au sommaire de ce guide :
En quoi les pièces usinées sur des machines à 5 axes diffèrent-elles de celles usinées sur des machines à 3 axes ?
Quand l'usinage 5 axes est la solution idéale
Facteurs de coût et liste de contrôle pour les précommandes
Questions que se posent les acheteurs avant de passer commande
Comment choisir le réglage adapté à votre prochaine pièce
En quoi les pièces usinées sur une machine à 5 axes diffèrent-elles de celles usinées sur une machine à 3 axes ?

La principale différence réside dans l'accès de l'outil. Une machine à 3 axes se déplace selon les axes X, Y et Z. Une machine à 5 axes ajoute deux axes de rotation, ce qui permet à l'outil d'aborder la pièce sous pratiquement n'importe quel angle. Les contre-dépouilles, les surfaces sphériques et les éléments inclinés peuvent ainsi être usinés en un seul serrage, au lieu de quatre ou cinq.
Pour Pièces usinées par CNC à 5 axes, cette capacité de réglage unique permet de réduire l'erreur de positionnement cumulative. Chaque rotation sur une machine à 3 axes introduit une nouvelle incertitude d'alignement, qui s'accumule lorsque Tolérances des pièces usinées par CNC se situent dans une fourchette de ±0,01 mm. Le tableau ci-dessous indique à partir de quel moment cette différence devient significative.
Le tableau met en évidence les cas où l'utilisation de 5 axes modifie le résultat, par opposition à ceux où un parcours à 3 axes bien planifié suffit.
Quand l'usinage 5 axes est la solution idéale
Avant de vous lancer dans un processus d'usinage 5 axes, vérifiez trois points. Votre pièce présente-t-elle des caractéristiques sur au moins quatre faces distinctes qui interagissent géométriquement ? Les surfaces sont-elles de forme organique plutôt que de simples formes prismatiques ? Des changements de configuration multiples risqueraient-ils de dépasser les tolérances autorisées par l'application ?
Dans applications aérospatiales et médicales, la réponse est souvent oui. Les roues, les instruments chirurgicaux et les carters de turbine exigent un alignement précis entre les différentes caractéristiques, difficile à maintenir sur quatre montages distincts. Choix des matériaux Autre point important : l'usinage du titane ou de l'Inconel sur une machine 5 axes permet de maintenir l'outil à l'angle d'approche optimal, ce qui réduit l'accumulation de chaleur et l'usure de l'outil.
Si votre pièce est un support, une plaque ou un simple boîtier comportant des éléments sur deux ou trois faces, une configuration à 3 axes coûtera généralement entre 30 et 50 % moins cher tout en offrant le même résultat fonctionnel. Le surcoût lié à l'usinage 5 axes se justifie par la géométrie de la pièce, et non par des considérations marketing.
Facteurs de coût et liste de contrôle pour les précommandes
Les pièces usinées sur cinq axes ont un coût unitaire plus élevé que les pièces équivalentes usinées sur trois axes. Cet écart s'explique par le coût horaire de la machine, les changements d'outils, la complexité de la programmation FAO et conception de luminaires. Un cahier des charges bien rédigé permet de réduire considérablement la fourchette des devis.
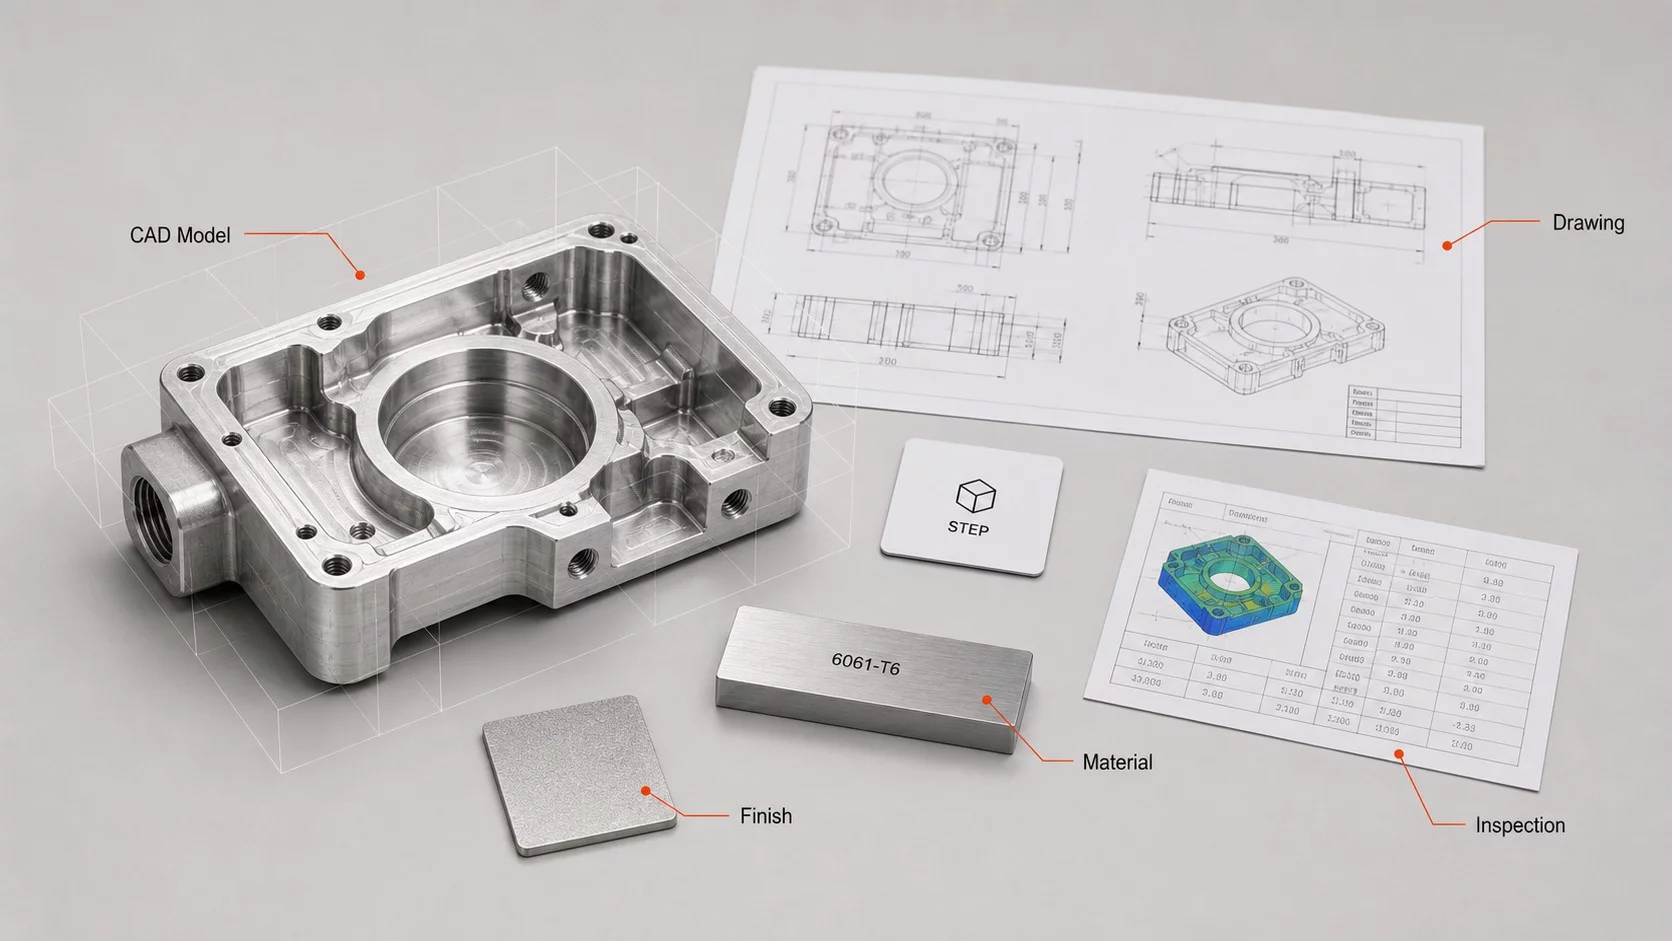
Avant d'envoyer un plan pour obtenir un devis, passez en revue cette liste de contrôle :
Répertoriez toutes les faces, tous les trous et tous les contours auxquels il faut accéder
Indiquez la tolérance critique et son repère de référence
Confirmer choix des matériaux: nuance d'alliage, traitement thermique, finition de surface
Remarque concernant le volume et le calendrier : prototype unique ou série de 500 exemplaires
Choisir la méthode d'inspection : MMT, balayage laser ou calibres « passe/ne passe pas »
Signaler tout contexte d'assemblage dans lequel la pièce s'assemble avec des composants adjacents
L'équipe d'ingénieurs de YPMFG peut examiner votre plan à la lumière de cette liste de contrôle et identifier les éléments qui ne nécessitent pas forcément un usinage sur 5 axes. Cet examen permet souvent de réduire la complexité superflue avant que vous ne vous engagiez à recevoir un devis complet.
Questions que se posent les acheteurs avant de passer commande
L'usinage 5 axes permet-il toujours d'obtenir une pièce de meilleure qualité ?
Pas systématiquement. Si votre géométrie est prismatique et que les tolérances sont modérées, l'usinage 3 axes offre le même résultat à moindre coût. L'usinage 5 axes justifie son surcoût lorsque la conception repose sur l'interaction entre plusieurs faces et la précision obtenue en un seul serrage.
Une machine à 5 axes peut-elle usiner l'aluminium, l'acier et le titane ?
La plupart des centres d'usinage à 5 axes en sont capables, mais les vitesses d'avance, les vitesses de coupe et la stratégie de refroidissement varient en fonction du matériau. Le titane, en particulier, nécessite des vitesses d'avance plus faibles et génère davantage de chaleur. Renseignez-vous auprès de votre fournisseur sur la manière dont il gère l'usure des outils sur des lots composés de matériaux mixtes.
De combien l'usinage 5 axes va-t-il augmenter le coût de ma pièce ?
Il faut compter environ 20 à 60 % de plus qu'une pièce comparable usinée sur trois axes, en fonction du temps de préparation, des changements d'outils et de la longueur du parcours CAM. L'écart exact varie en fonction de la taille de la pièce et du matériau.
Quels fichiers dois-je envoyer pour obtenir un devis pour un usinage 5 axes ?
Envoyez-nous un modèle 3D au format STEP ou IGES, ainsi que votre dessin 2D avec les tolérances. Un fichier PDF contenant des annotations est utile, mais ne suffit pas pour la programmation FAO. Si vous disposez d’un solution sur mesure pour pièces usinées par CNC À cet égard, veillez à inclure le contexte d'assemblage afin que l'ingénieur puisse évaluer l'accès aux gabarits et la portée des outils.
Choisir la bonne configuration pour votre prochaine pièce
Le choix entre un usinage à 3 axes et un usinage à 5 axes dépend de la géométrie et des tolérances, et ne repose pas sur l'hypothèse selon laquelle « plus il y a d'axes, mieux c'est ». En cas de doute, envoyez votre plan, les spécifications du matériau et les indications de tolérance à YPMFG pour obtenir une révision technique. L'équipe détermine quelles caractéristiques nécessitent réellement un usinage sur 5 axes, lesquelles peuvent être simplifiées et dans quels cas une modification des dispositifs de fixation permettrait de réduire le coût unitaire sans compromettre la précision. Vous recevez ainsi une recommandation claire avant de vous engager dans un devis complet.





