
 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve: Parti lavorate con macchine CNC a 5 assi Si tratta di componenti la cui geometria richiede un orientamento dell’utensile a cinque assi per raggiungere più facce in un unico set-up. Sono necessari quando non è possibile accedere a sottosquadri, fori angolati o superfici dal profilo complesso su una macchina a 3 assi senza capovolgere il pezzo. Il compromesso è un costo unitario più elevato, compensato da tempi di produzione complessivi più brevi, una maggiore precisione tra le caratteristiche e un errore di allineamento cumulativo ridotto.
Se state valutando se un componente complesso giustifichi una configurazione a 5 assi, la decisione riguarda il costo del pezzo, i tempi di consegna e le prestazioni ottenibili Tolleranze dei pezzi lavorati con macchine CNC tutto in una volta. YPMFG collabora con i team di ingegneri per stabilire se la lavorazione CNC a 5 assi sia effettivamente necessaria o se una soluzione più semplice, basata sull’uso di maschere di fissaggio, sia in grado di soddisfare le vostre specifiche. Le sezioni seguenti illustrano i fattori pratici che determinano tale scelta.
Cosa troverai in questa guida:
Cosa distingue i pezzi a 5 assi da quelli a 3 assi
Quando la scelta giusta è quella a 5 assi
Fattori di costo e lista di controllo per i preordini
Domande che gli acquirenti pongono prima di effettuare un ordine
Come scegliere la configurazione giusta per il tuo prossimo pezzo
Cosa distingue i pezzi a 5 assi da quelli a 3 assi

La differenza fondamentale sta nell’accesso dell’utensile. Una macchina a 3 assi si muove lungo gli assi X, Y e Z. Una macchina a 5 assi aggiunge due assi di rotazione, consentendo all’utensile di avvicinarsi al pezzo praticamente da qualsiasi angolazione. È possibile lavorare sottosquadri, superfici sferiche ed elementi angolati con un unico serraggio, anziché quattro o cinque.
Per Parti lavorate con macchine CNC a 5 assi, tale capacità di configurazione unica riduce l'errore di posizionamento cumulativo. Ogni rotazione su una macchina a 3 assi introduce una nuova incertezza di allineamento, che si somma quando Tolleranze dei pezzi lavorati con macchine CNC sono comprese nell'intervallo di ±0,01 mm. La tabella sottostante mostra in quali casi la differenza diventa rilevante.
La tabella evidenzia i casi in cui l'uso di 5 assi modifica il risultato rispetto a quelli in cui è sufficiente un percorso ben pianificato su 3 assi.
Quando la lavorazione a 5 assi è la scelta giusta
Prima di optare per un processo a 5 assi, verifica tre aspetti. Il tuo pezzo presenta caratteristiche su quattro o più facce distinte che interagiscono geometricamente? Le superfici sono di forma organica piuttosto che semplici forme prismatiche? L'utilizzo di più configurazioni supererebbe il margine di tolleranza consentito dall'applicazione?
In applicazioni aerospaziali e mediche, la risposta è spesso sì. Le giranti, gli strumenti chirurgici e gli alloggiamenti delle turbine richiedono un allineamento preciso tra le diverse caratteristiche, difficile da mantenere in quattro configurazioni separate. Scelta dei materiali Un altro aspetto importante: la lavorazione del titanio o dell’Inconel su una macchina a 5 assi mantiene l’utensile all’angolo di approccio ottimale, riducendo l’accumulo di calore e l’usura dell’utensile.
Se il vostro pezzo è una staffa, una piastra o un semplice alloggiamento con caratteristiche su due o tre facce, una configurazione a 3 assi costerà in genere dal 30 al 50 per cento in meno, garantendo lo stesso risultato funzionale. Il sovrapprezzo per la configurazione a 5 assi è giustificato dalla geometria, non dal marketing.
Fattori di costo e lista di controllo per i preordini
I pezzi lavorati a cinque assi hanno un costo unitario più elevato rispetto ai pezzi equivalenti lavorati a tre assi. La differenza deriva dal costo orario della macchina, dai cambi utensile, dalla complessità della programmazione CAM e progettazione di apparecchi di illuminazione. Un capitolato ben redatto restringe notevolmente la forbice dei preventivi.
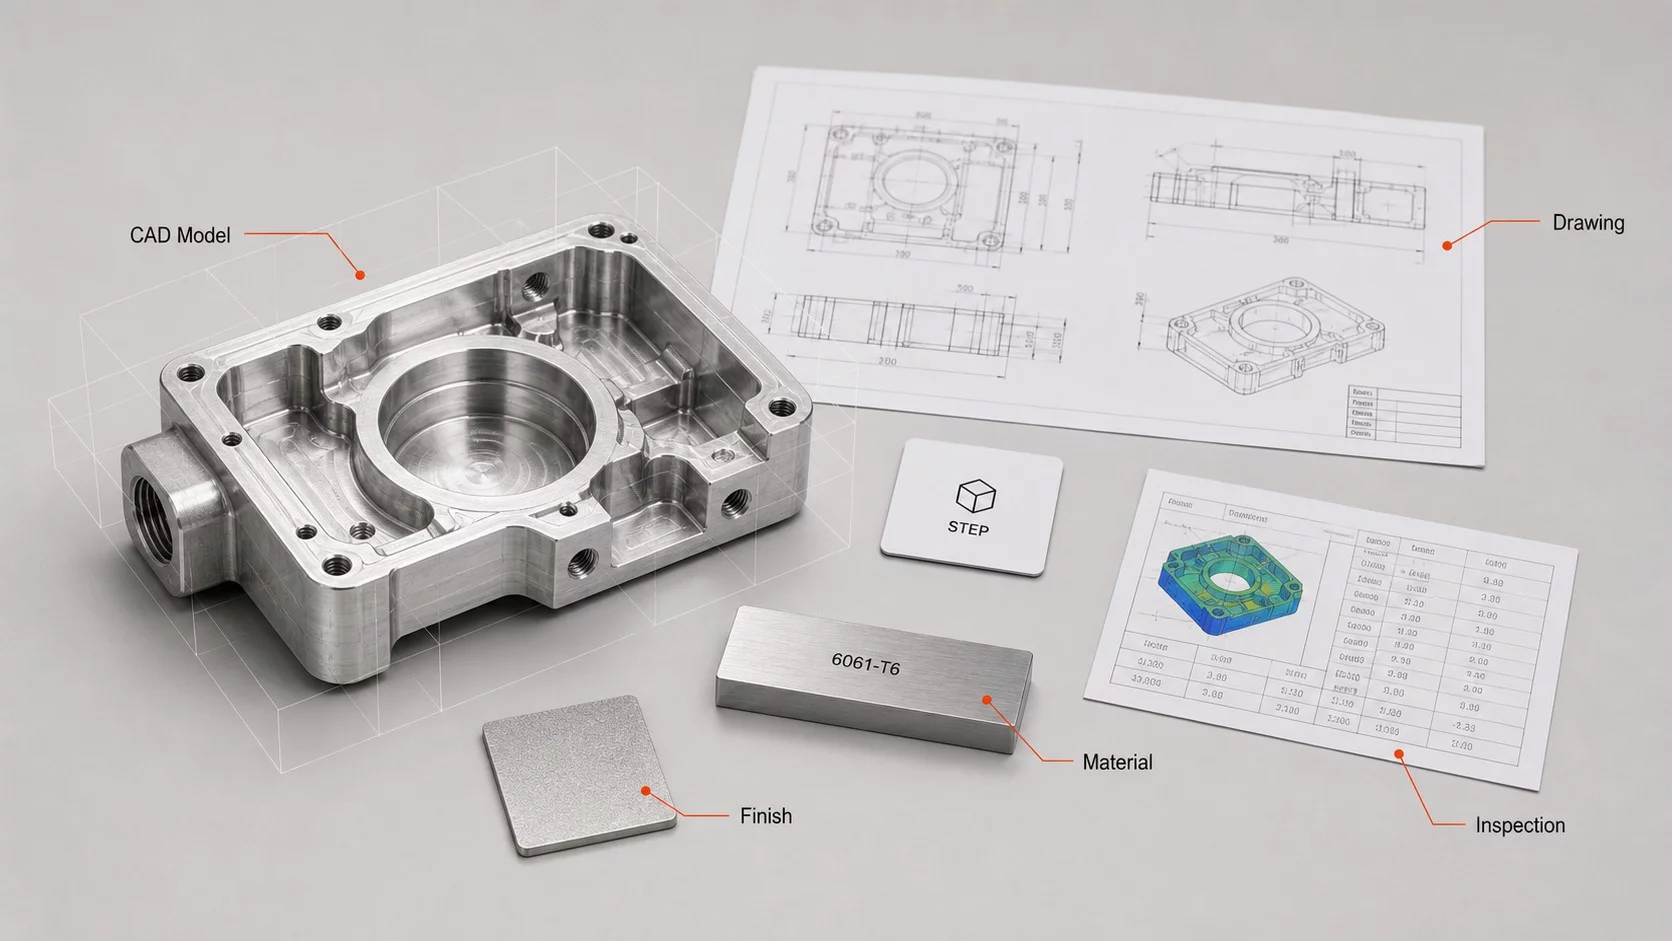
Prima di inviare un disegno per un preventivo, controlla questa lista di controllo:
Individua ogni superficie, foro e contorno che deve essere raggiunto
Indicare la tolleranza critica e il suo sistema di riferimento
Conferma scelta dei materiali: tipo di lega, trattamento termico, finitura superficiale
Nota sul volume e sui tempi: prototipo unico rispetto a una tiratura di 500 pezzi
Scegliere il metodo di ispezione: CMM, scansione laser o calibri “go/no-go”
Segnalare qualsiasi contesto di assemblaggio in cui il pezzo si accoppia con componenti adiacenti
Il team di ingegneri di YPMFG può esaminare il vostro disegno alla luce di questa lista di controllo e individuare le caratteristiche che potrebbero non richiedere l'accesso a 5 assi. Tale analisi spesso consente di ridurre la complessità superflua prima che vi impegniate a richiedere un preventivo completo.
Domande che gli acquirenti pongono prima di effettuare un ordine
La lavorazione a 5 assi garantisce sempre un pezzo di qualità superiore?
Non necessariamente. Se la geometria è prismatica e le tolleranze sono moderate, la lavorazione a 3 assi offre lo stesso risultato a un costo inferiore. La lavorazione a 5 assi giustifica il proprio costo maggiore quando la progettazione è determinata dall’interazione tra più facce e dalla necessità di garantire la precisione con un unico allestimento.
Una macchina a 5 assi è in grado di lavorare alluminio, acciaio e titanio?
La maggior parte dei centri di lavorazione a 5 assi è in grado di farlo, ma le velocità di avanzamento, le velocità di taglio e la strategia di lubrificazione variano a seconda del materiale. Il titanio, in particolare, richiede velocità inferiori e genera più calore. Chiedete al vostro fornitore come gestisce l’usura degli utensili nei lotti composti da materiali misti.
Di quanto aumenterà il costo del mio pezzo con la lavorazione a 5 assi?
Si prevede un aumento compreso tra il 20% e il 60% circa rispetto a un pezzo analogo lavorato su tre assi, a seconda dei tempi di configurazione, dei cambi utensile e della lunghezza del percorso CAM. La differenza esatta varia in base alle dimensioni del pezzo e al materiale.
Quali file devo inviare per ricevere un preventivo per la lavorazione a 5 assi?
Inviateci un modello 3D in formato STEP o IGES insieme al vostro disegno 2D con le tolleranze. Un PDF con le note è utile, ma non è sufficiente per la programmazione CAM. Se avete un soluzione personalizzata per componenti CNC Tenendo presente ciò, includere il contesto di assemblaggio in modo che il tecnico possa valutare l'accessibilità dei dispositivi di fissaggio e la portata degli utensili.
Scegliere la configurazione giusta per il tuo prossimo pezzo
La scelta tra 3 assi e 5 assi dipende dalla geometria e dalle tolleranze, non dal presupposto che “più assi ci sono, meglio è”. In caso di dubbi, inviate il vostro disegno, le specifiche del materiale e le indicazioni relative alle tolleranze a YPMFG per un revisione tecnica. Il team individua quali caratteristiche richiedono effettivamente l'accesso a 5 assi, quali possono essere semplificate e in quali casi una modifica dei dispositivi di fissaggio potrebbe ridurre il costo per pezzo senza compromettere la precisione. Riceverete una raccomandazione chiara prima di investire in un preventivo completo.





