
 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort: 5-achsig CNC-gefräste Teile sind Bauteile, deren Geometrie eine fünfachsige Werkzeugausrichtung erfordert, um mehrere Flächen in einer einzigen Aufspannung zu bearbeiten. Sie werden benötigt, wenn Hinterschneidungen, schräge Bohrungen oder komplex konturierte Oberflächen auf einer 3-Achsen-Maschine nicht zugänglich sind, ohne das Werkstück zu wenden. Der Nachteil ist ein höherer Stückpreis, der jedoch durch eine kürzere Gesamtfertigungszeit, eine bessere Genauigkeit bei der Bearbeitung mehrerer Merkmale und einen geringeren kumulativen Ausrichtungsfehler ausgeglichen wird.
Wenn Sie prüfen, ob eine komplexe Baugruppe eine 5-Achsen-Aufstellung rechtfertigt, betrifft diese Entscheidung die Teilekosten, die Durchlaufzeit und die erreichbare Toleranzen bei CNC-Teilen auf einen Schlag. YPMFG arbeitet mit Konstruktionsteams zusammen, um festzustellen, ob eine 5-Achsen-CNC-Bearbeitung tatsächlich erforderlich ist oder ob eine einfachere Spannvorrichtung Ihren Anforderungen entspricht. In den folgenden Abschnitten werden die praktischen Faktoren erläutert, die diese Entscheidung beeinflussen.
Was Sie in diesem Leitfaden erfahren:
Was unterscheidet 5-Achsen-Teile von 3-Achsen-Teilen?
Wann eine 5-Achsen-Bearbeitung die richtige Wahl ist
Kostentreiber und eine Checkliste für Vorbestellungen
Fragen, die Käufer vor der Bestellung stellen
So treffen Sie die richtige Entscheidung bezüglich der Einrichtung für Ihr nächstes Bauteil
Was unterscheidet 5-Achsen-Teile von 3-Achsen-Teilen?

Der wesentliche Unterschied liegt im Werkzeugzugang. Eine 3-Achsen-Maschine bewegt sich entlang der X-, Y- und Z-Achse. Eine 5-Achsen-Maschine verfügt zusätzlich über zwei Drehachsen, wodurch das Werkzeug das Werkstück aus praktisch jedem Winkel anfahren kann. Hinterschneidungen, sphärische Oberflächen und schräge Strukturen können in einer Aufspannung statt in vier oder fünf bearbeitet werden.
Für 5-achsig CNC-gefräste Teile, diese Einrichtungsfunktion reduziert den kumulativen Positionierfehler. Jedes Drehen an einer 3-Achsen-Maschine führt zu einer neuen Ausrichtungsunsicherheit, die sich summiert, wenn Toleranzen bei CNC-Teilen liegen im Bereich von ±0,01 mm. Die folgende Tabelle zeigt, ab wann der Unterschied praktisch relevant wird.
Die Tabelle verdeutlicht, in welchen Fällen der Einsatz von 5 Achsen das Ergebnis verändert und in welchen Fällen ein gut geplanter 3-Achsen-Verfahrweg ausreicht.
Wann ist eine 5-Achsen-Bearbeitung die richtige Wahl?
Bevor Sie sich für einen 5-Achsen-Bearbeitungsprozess entscheiden, sollten Sie drei Punkte prüfen: Weist Ihr Werkstück Merkmale auf vier oder mehr unterschiedlichen Flächen auf, die geometrisch miteinander in Wechselwirkung stehen? Handelt es sich bei den Oberflächen um organische Formen und nicht um einfache prismatische Formen? Würden mehrere Rüstvorgänge Ihr Toleranzbudget über das für die Anwendung zulässige Maß hinaus belasten?
In Anwendungen in der Luft- und Raumfahrt sowie in der Medizin… lautet die Antwort oft „Ja“. Laufräder, chirurgische Instrumente und Turbinengehäuse erfordern eine präzise Ausrichtung der einzelnen Bauteile, die sich über vier separate Aufspannvorgänge hinweg nur schwer aufrechterhalten lässt. Materialauswahl Außerdem ist Folgendes wichtig: Beim Zerspanen von Titan oder Inconel auf einer 5-Achsen-Maschine wird der optimale Anfahrwinkel des Werkzeugs beibehalten, wodurch die Wärmeentwicklung und der Werkzeugverschleiß reduziert werden.
Wenn es sich bei Ihrem Bauteil um eine Halterung, eine Platte oder ein einfaches Gehäuse mit Merkmalen auf zwei bis drei Seiten handelt, kostet eine 3-Achsen-Bearbeitung in der Regel 30 bis 50 Prozent weniger und liefert das gleiche funktionale Ergebnis. Der Aufpreis für die 5-Achsen-Bearbeitung ist durch die Geometrie gerechtfertigt, nicht durch Marketing.
Kostentreiber und eine Checkliste für Vorbestellungen
Fünf-Achsen-Teile verursachen höhere Stückkosten als vergleichbare 3-Achsen-Teile. Der Unterschied ergibt sich aus den Maschinenstundensätzen, den Werkzeugwechseln, der Komplexität der CAM-Programmierung und Leuchtenkonstruktion. Ein gut ausgearbeitetes Lastenheft schränkt die Bandbreite der Angebote erheblich ein.
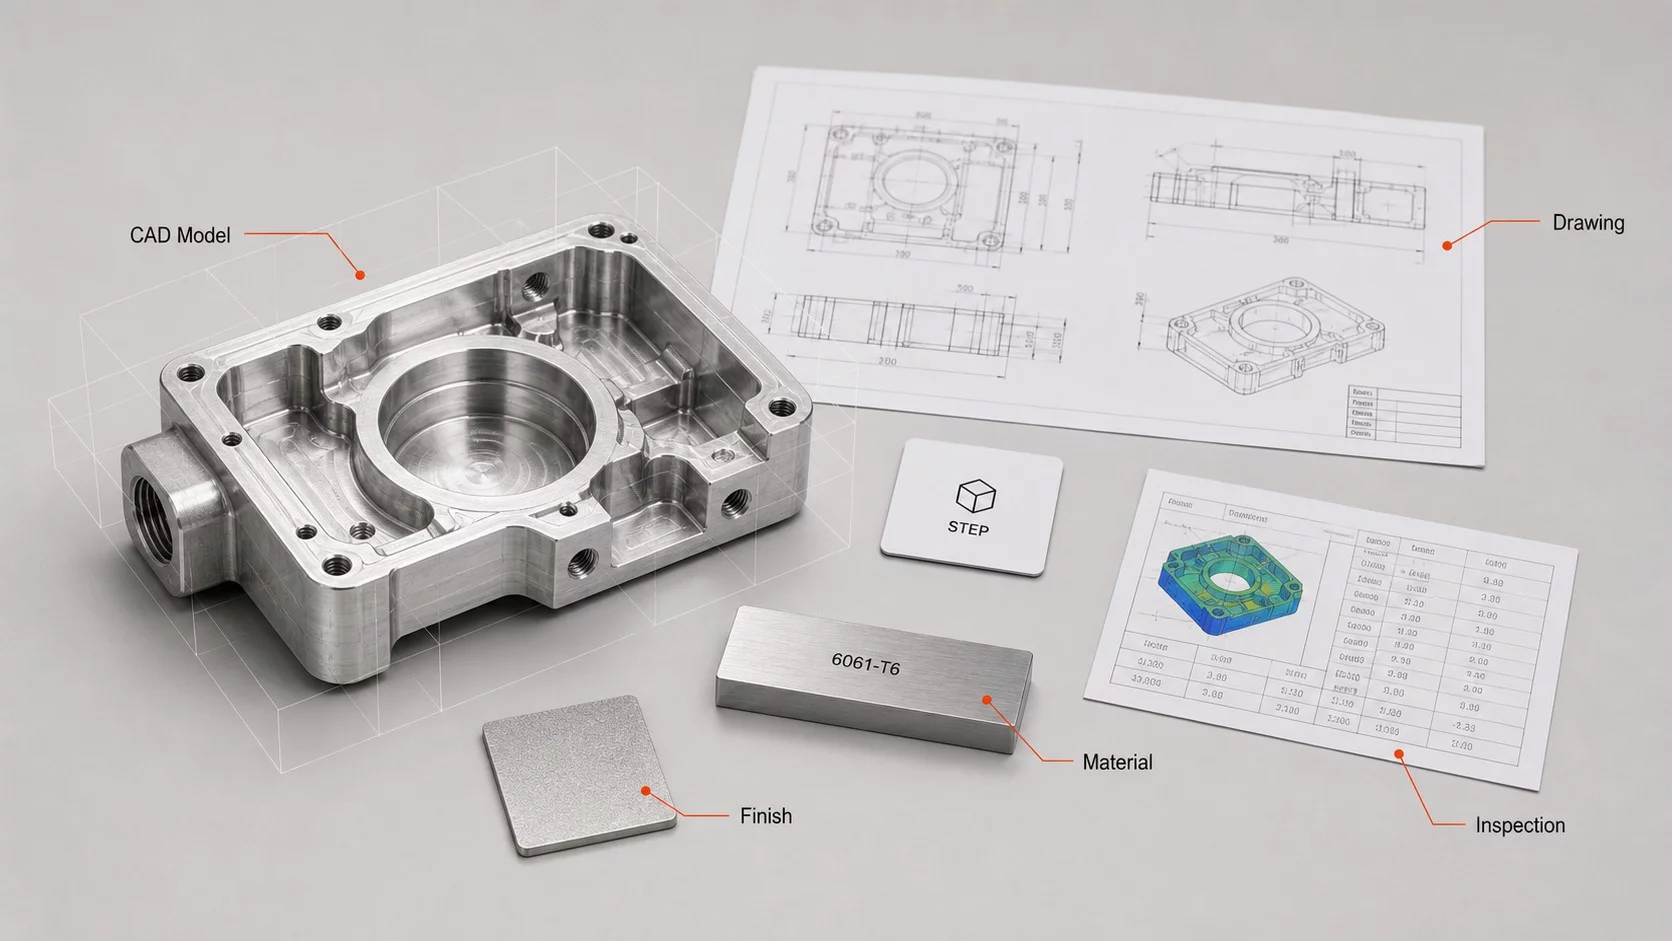
Bevor Sie eine Zeichnung zur Angebotsanfrage einsenden, gehen Sie bitte diese Checkliste durch:
Erfassen Sie jede Fläche, jede Bohrung und jede Kontur, die erreicht werden muss
Geben Sie die kritische Toleranz und ihren Bezugspunkt an.
Bestätigen Materialauswahl: Legierungssorte, Wärmebehandlung, Oberflächenbeschaffenheit
Beachten Sie die Stückzahl und den Zeitplan: einmaliger Prototyp im Vergleich zu einer Auflage von 500 Stück
Prüfverfahren festlegen: Koordinatenmessgerät (CMM), Laserscan oder Pass/Fail-Lehren
Jeden Baugruppenkontext markieren, in dem das Teil mit benachbarten Komponenten in Kontakt steht
Das Ingenieurteam von YPMFG kann Ihre Zeichnung anhand dieser Checkliste prüfen und Merkmale identifizieren, für die möglicherweise kein 5-Achsen-Zugang erforderlich ist. Durch diese Prüfung lassen sich oft unnötige Komplexitäten reduzieren, bevor Sie sich auf ein vollständiges Angebot festlegen.
Fragen, die Käufer vor der Bestellung stellen
Führt die 5-Achsen-Bearbeitung immer zu einem besseren Werkstück?
Nicht automatisch. Wenn Ihre Geometrie prismatisch ist und die Toleranzen moderat sind, liefert die 3-Achsen-Bearbeitung das gleiche Ergebnis zu geringeren Kosten. Die 5-Achsen-Bearbeitung rechtfertigt ihren Aufpreis, wenn die Interaktion mehrerer Flächen und die Genauigkeit bei einer einzigen Aufspannung ausschlaggebend für die Konstruktion sind.
Kann eine 5-Achsen-Maschine Aluminium, Stahl und Titan bearbeiten?
Die meisten 5-Achs-Bearbeitungszentren sind dazu in der Lage, allerdings ändern sich Vorschubgeschwindigkeiten, Schnittgeschwindigkeiten und die Kühlmittelstrategie je nach Werkstoff. Insbesondere Titan wird langsamer bearbeitet und erzeugt mehr Wärme. Erkundigen Sie sich, wie Ihr Lieferant den Werkzeugverschleiß bei Chargen mit unterschiedlichen Werkstoffen handhabt.
Um wie viel erhöhen sich meine Werkstückkosten durch die 5-Achsen-Bearbeitung?
Rechnen Sie mit etwa 20 bis 60 Prozent mehr als bei einem vergleichbaren 3-Achsen-Teil, abhängig von Rüstzeit, Werkzeugwechseln und CAM-Bahnlänge. Der genaue Unterschied hängt von der Teilegröße und dem Material ab.
Welche Dateien sollte ich für ein Angebot für eine 5-Achsen-Bearbeitung einsenden?
Senden Sie uns ein STEP- oder IGES-3D-Modell sowie Ihre 2D-Zeichnung mit Maßtoleranzen. Ein PDF mit Anmerkungen ist zwar hilfreich, reicht für die CAM-Programmierung jedoch nicht aus. Falls Sie ein Maßgeschneiderte CNC-Teile-Lösung Berücksichtigen Sie dabei den Montagekontext, damit der Ingenieur den Zugang zur Vorrichtung und die Reichweite der Werkzeuge beurteilen kann.
Die richtige Entscheidung zur Einrichtung für Ihr nächstes Bauteil treffen
Die Entscheidung zwischen 3-Achsen- und 5-Achsen-Bearbeitung hängt von der Geometrie und den Toleranzen ab und ist nicht einfach der Annahme zuzuschreiben, dass „mehr Achsen besser sind“. Wenn Sie sich unsicher sind, senden Sie Ihre Zeichnung, die Materialspezifikation und die Toleranzangaben an YPMFG, um eine Technische Überprüfung. Das Team ermittelt, welche Merkmale tatsächlich eine 5-Achsen-Bearbeitung erfordern, welche vereinfacht werden können und wo durch Änderungen an der Spannvorrichtung Ihre Stückkosten gesenkt werden könnten, ohne dass dabei die Genauigkeit beeinträchtigt wird. Sie erhalten eine klare Empfehlung, bevor Sie in ein vollständiges Angebot investieren.





