 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

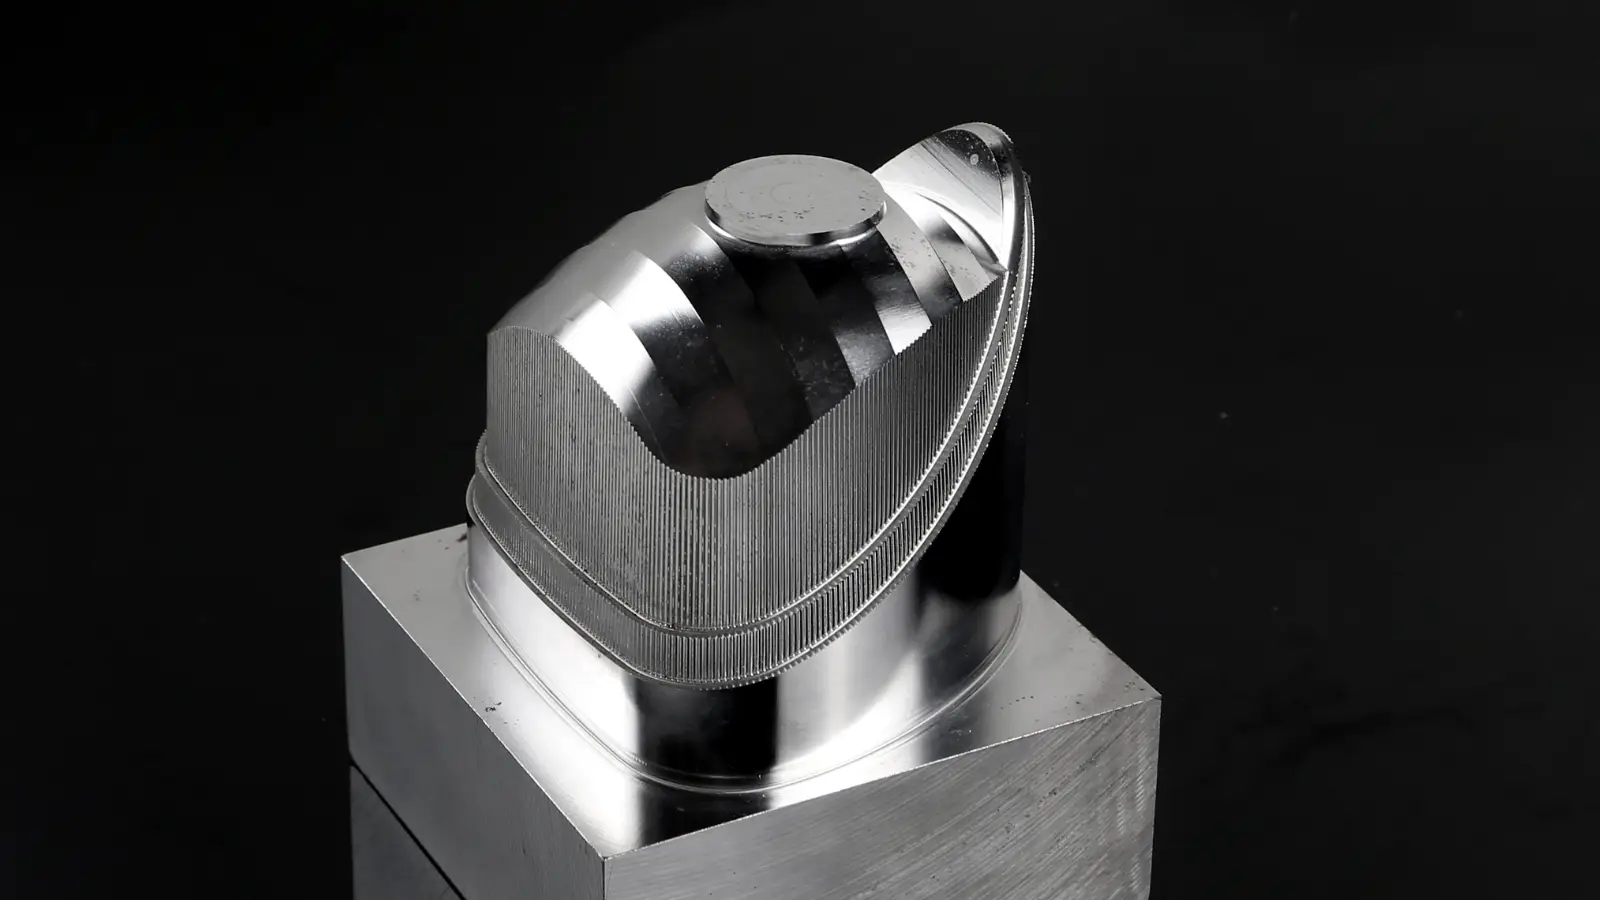
5-осевой Обработка на станках с ЧПУ means the spindle can move along five simultaneous axes (X, Y, Z, A, B), so a single setup produces complex geometries that 3-осевой станокs need multiple flips to complete. The core benefit is fewer repositioning steps, tighter tolerances on angled surfaces, and access to undercuts in one pass. It matters most for aerospace, medical implants, and energy components. Not every part justifies the cost—4 оси против 5 осей компромиссы зависят от геометрии, размера партии и требований к допускам.
Если вы взвешиваете, добавить ли 5-осевой станок или передать сложные детали на аутсорсинг, решение сводится к нескольким конкретным факторам: геометрия детали, объём партии, размерная цепь допусков и совокупная стоимость владения. Вот практическая схема.
Что на самом деле меняется при переходе на 5 осей
Переход с 3 на 5 осей — это не просто “ещё два двигателя.” Он принципиально меняет то, как вы программируете,закрепляете и обрабатываете деталь.
На 3-осевом станке шпиндель перемещается только по X, Y и Z. Сложные контуры требуют переустановки заготовки под промежуточными углами, что вносит накопленную погрешность оснастки и множественные установы. 5-осевой станок добавляет две поворотные оси (обычно A и B), поэтому инструмент подходит к детали под любым углом без снятия и повторного зажима.
Это единственное изменение устраняет два или три этапа перепозиционирования на каждую сложную деталь и во многих применениях может сократить общее время цикла на 20–40 процентов. Компромисс — более сложный контроллер, более высокая цена станка и более крутая кривая освоения программирования в CAM.
Ключевой вопрос не в том, “можно ли это сделать на 5 осях?”, а в том, “делают ли геометрия этой детали и размер партии 5 осей самым дешёвым путём?”
Когда 5 осей действительно окупаются
Not every part benefits equally. The table below maps typical use cases to the axis count that makes the most sense.
Если ваша деталь попадает в столбец 3 или 4 осей, а вы платите по ставкам для 5 осей, вы переплачиваете. Подбор станка под геометрию — это оптимизация затрат решение, а не демонстрация возможностей.
Стоимость, оснастка и практические ограничения
Прежде чем принимать решение, посчитайте совокупную стоимость владения, а не только заявленную цену.
Стоимость станка: Новый 5-осевой Станок с ЧПУ обычно стоит в два–четыре раза дороже сопоставимого 3-осевого станка, в зависимости от перемещений и частоты вращения шпинделя.
Программное обеспечение CAM: Моделирование траекторий инструмента для 5 осей требует лицензированного многоосевого модуля. Заложите расходы на обновление отдельно.
Оснастка: На наклонных осях предпочтительны короткие фрезы с высокой частотой вращения. Стандартные длинные концевые фрезы могут слишком сильно отклоняться под углом.
Приспособления: Мягкие губки или вакуумные столы помогают, но угловое закрепление заготовки увеличивает время наладки на партию.
Когда геометрия на пределе, YPMFG может провести проверку выполнимости по вашему файлу CAD, прежде чем вы выберете станок. Их инженерная команда анализирует доступ инструмента, пределы вылета и варианты приспособлений, а затем выдаёт рекомендацию, какой путь — 3, 4 или 5 осей — наиболее рационален для вашей конкретной детали. Пропуск такой проверки часто означает покупку станка не того класса.
Вопросы, которые часто задают покупатели
Всегда ли 5-осевая обработка даёт лучшие детали, чем 3-осевая?
Нет. 5-осевая обработка сокращает переустановки и может улучшить чистовую обработку поверхности на криволинейных плоскостях, но на простых плоских деталях правильно настроенный 3-осевой станок обеспечивает те же допуски при меньших затратах. Качество определяется геометрией, а не числом осей.
Можно ли использовать один и тот же инструмент на обоих?
Часто да, но траектория инструмента для 5 осей требует более коротких высокоскоростных фрез, чтобы сохранять вылет при наклонных осях. Проверьте вылет инструмента и его деформацию, прежде чем выбирать 5-осевую стратегию.
Как размер партии влияет на решение?
Малая партия (от 1 до 50 штук) склоняет к 5 осям, поскольку экономия на наладке преобладает. При объёме свыше 1 000 единиц оснастка для 3 осей дешевле в работе даже с переустановками. Точка безубыточности зависит от сложности детали.
Нужно ли переобучать моих программистов CAM?
Да. Такие стратегии траектории инструмента для 5 осей, как обработка боковой кромкой и многоосевая чистовая обработка, не взаимозаменяемы с 2D- или 3D-стратегиями для 3 осей. Планируйте от двух до четырёх недель на освоение для каждого программиста.
Принятие правильного решения
Правильное число осей — не символ статуса. Это решение по затратам и качеству, привязанное к вашим конкретным деталям. Отправьте чертежи или файлы CAD в YPMFG и запросите инженерный анализ. Их команда укажет, какие элементы действительно требуют 5 осей, какие можно оставить на 3 или 4 осях, и что это значит для цитата сроков и стоимости за единицу.
Создаёте ли вы прототип нестандартная деталь или масштабировании до серии, начало с аудита геометрии до выбора станка или поставщика экономит деньги и позволяет избежать сюрпризов в середине проекта.






