Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

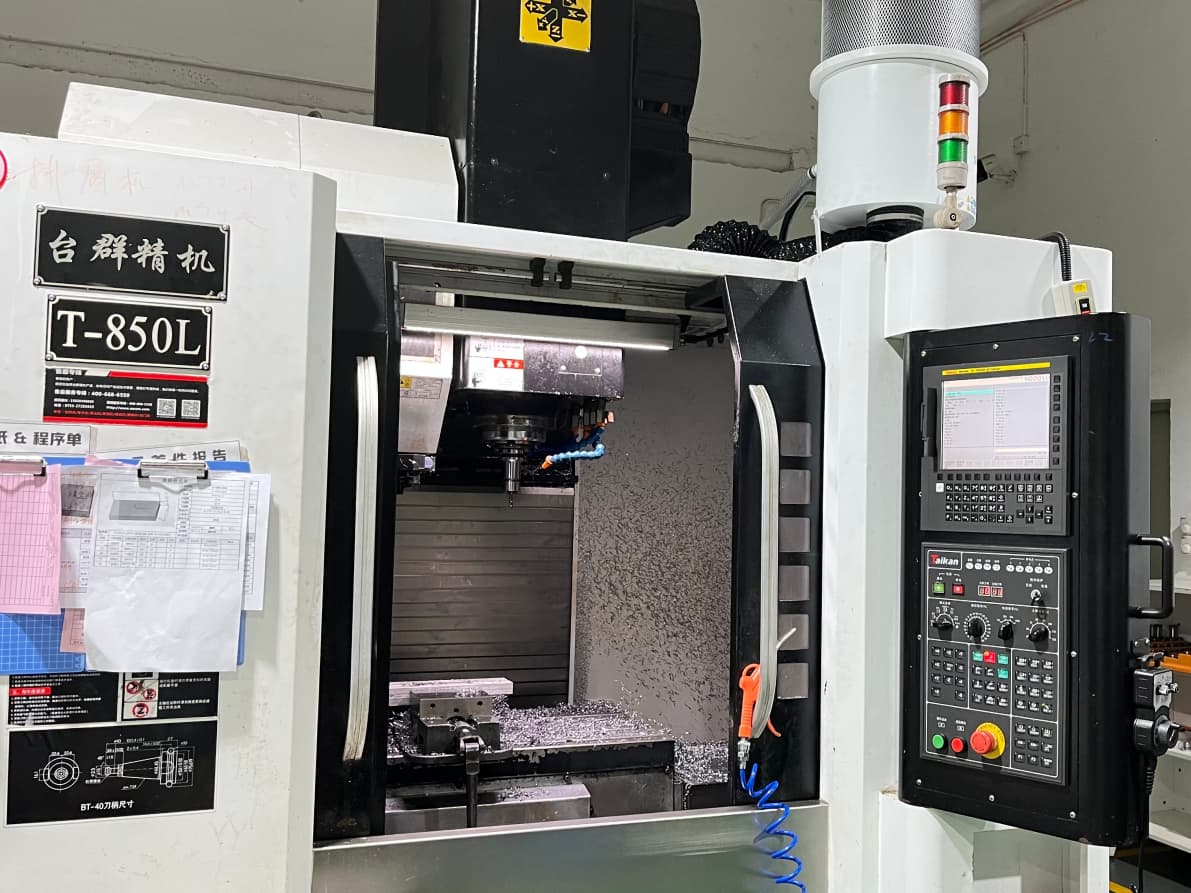
Коды M в Станок с ЧПУ — это вспомогательные управляющие команды, которые регулируют нережущие функции станка. Они отвечают за запуск и остановку шпинделя, смену инструмента, включение охлаждающей жидкости, остановку программы и команды окончания цикла. В отличие от G-кодов, которые определяют геометрические перемещения и параметры резания, M-коды управляют механическими и электрическими системами станка. Каждая программа, запускаемая на обрабатывающем центре или токарном станке с ЧПУ, зависит от кодов M, которые обеспечивают правильную последовательность операций. Отсутствующий или неправильно размещённый код может привести к столкновению инструмента, резке без смазки или полной блокировке программы. Знание того, какие коды M поддерживает ваш контроллер, — это первый шаг к написанию четких и надёжных программ.
Большинство операторов заучивают M-коды наизусть, но даже одна пропущенная команда может привести к остановке производственного цикла или повреждению инструмента. Если вы составляете, проверяете или устраняете неисправности Программирование деталей с ЧПУ При работе на производстве точное знание того, что вызывает каждый код M и когда он должен срабатывать, позволяет сэкономить время и защитить детали.
8 кодов M, которые должен знать каждый оператор
Не все коды M (от M00 до M99) используются на каждом станке. Восемь кодов, приведенных ниже, встречаются на большинстве Производство на станках с ЧПУ условия эксплуатации. Точное поведение может зависеть от марки контроллера (например, Fanuc, Siemens или Haas), поэтому перед написанием новой программы необходимо свериться с руководством по программированию вашего станка.
Ваш контроллер может по-разному интерпретировать некоторые из этих команд. Команда M08 на одном станке может включать подачу охлаждающей жидкости потоком, а на другом — распылением. Программа, которая без сбоев работает на станке Haas, может вести себя иначе на станке Fanuc, если вы заранее не проверите сопоставление M-кодов. В случае сомнений запустите сухой цикл в режиме поблочного выполнения и проследите за выполнением каждой команды.
Как коды M встраиваются в программу ЧПУ
Коды M указываются в отдельном блоке или в скобках в конце строки G-кода. Контроллер выполняет их последовательно по мере выполнения программы. Каждому оператору следует учитывать несколько правил построения:
M03 и M04 — это коды отмены: отправка одного из них приостанавливает действие другого.
M08 и M09 работают одинаково: один включает подачу охлаждающей жидкости, а другой — отключает.
M30 автоматически возвращает программу к началу и сбрасывает настройки контроллера.
M99 возвращается из подпрограммы в основную программу.
При последовательном использовании мультиинструмента обработка на станках с ЧПУ по индивидуальному заказу В данном задании порядок кодов M имеет значение. Команда «включить охлаждение», выполняемая после того, как инструмент уже покинул заготовку, приводит к перерасходу жидкости и увеличению времени цикла. YPMFG При составлении коммерческих предложений на изготовление сложных деталей, включающих несколько операций, инженеры проверяют последовательность кода M, чтобы обеспечить бесперебойное выполнение программы без простоя и ненужных изменений состояния станка.
Ошибки, которые приводят к простоям
Практически в каждом цехе, где выполняются фрезерные или токарные работы с большим разнообразием деталей, возникает несколько ошибок, связанных с кодом M:
Забывание о M05 перед ручной сменой инструмента, в результате чего шпиндель продолжает вращаться во время работы оператора.
Использование команды M30 в тех случаях, когда на самом деле требуется контролируемая остановка с помощью команды M00 в середине программы для проведения контроля в процессе обработки.

Несоответствие номеров M-кодов между симулятором CAD/CAM и реальными данными Контроллер ЧПУ на полу.
Перенос последовательности M-кодов для фрезерования на токарный станок без учета различий в индексе револьверной головки и шпинделе.
Каждый из них представляет собой Устранение неисправностей в системах ЧПУ ситуация, при которой станок может простаивать до конца смены. Прежде чем нажать кнопку «Запуск цикла» для новой детали, запустите программу в режиме поблочного выполнения и убедитесь, что каждый M-код выполняется в ожидаемом порядке. Если последовательность выглядит неверно, исправьте её в программном файле, а не на производстве.
Часто задаваемые вопросы о кодах M в станках с ЧПУ
Одинаковы ли коды M на всех станках с ЧПУ?
Нет. Стандарт ISO 6983 определяет базовые коды M, но каждый производитель расширяет этот список. Контроллер Haas может назначить код M42 для поворота револьверной головки на Токарный станок с ЧПУ, тогда как Fanuc использует код M42 для остановки шпинделя. Перед переносом программы из одного цеха в другой всегда проверяйте таблицу M-кодов вашего станка.
Можно ли объединять коды M в одном блоке?
Большинство контроллеров допускают использование одного кода M в каждом блоке. На многих станках допускается размещение кодов M03 и M08 в одной строке вместе с командой перемещения G01, однако некоторые контроллеры учитывают только последний код M в данном блоке. Перед объединением нескольких кодов M в одной строке ознакомьтесь с руководством по программированию вашего контроллера.
Что произойдет, если я пропущу M05 перед M06?
На станках, где команда M06 неявно останавливает шпиндель, никаких проблем не возникает. На других станках шпиндель продолжает вращаться во время смены инструмента, что может привести к повреждению устройства смены инструмента или заготовки. Безопасным способом является включение команды M05 перед каждой командой M06 в программе, даже если используемый вами контроллер обрабатывает это автоматически.
Влияют ли коды M на качество деталей, изготовленных на станках с ЧПУ?
В косвенном смысле — да. Ошибка в синхронизации охлаждения, например, слишком позднее срабатывание команды M08, может привести к термической деформации тонкостенных деталей. Отсутствие команды M30 может привести к тому, что станок перейдет в состояние, при котором выполнение следующего задания начнется в середине программы. Соблюдение правил использования M-кодов обеспечивает защиту Качество деталей, изготовленных на станках с ЧПУ а также стабильность результатов от партии к партии в ходе серийного производства.
Как найти список M-кодов для моего станка?
Полная таблица кодов M приведена в руководстве по эксплуатации или программированию станка, как правило, в приложении. Если у вас больше нет этого руководства, производитель контроллера публикует документ, предназначенный конкретно для данного станка. Вы также можете запросить его у поставщика станка или у компании YPMFG, если вы рассматриваете возможность установки нового ЧПУ для своего проекта.
Принятие более взвешенного долгосрочного решения
Прежде чем заблокировать Обработка на станках с ЧПУ программу для производства, обрабатывайте последовательность M-кодов так же, как вы обрабатываете траектории инструмента. Один пропущенный сигнал отключения смазки или дублирующийся конец программы могут привести к простоям станка до конца смены.
Если вы настраиваете новую деталь, просматриваете программу или проверяете, как ваша Механические детали с ЧПУ проходят через ячейку, вы можете отправить свой список G-кодов и M-кодов в компанию YPMFG для технической экспертизы. Специалисты компании выявят проблемы с последовательностью операций, подтвердят совместимость контроллера и предложат изменения, которые сократят время цикла без увеличения рисков для вашего инструментария.