
 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort:
CNC-Drehen und -Fräsen sind beides subtraktive Bearbeitungsverfahren, doch sie bedienen unterschiedliche Teilegeometrien. Beim Drehen entstehen rotationssymmetrische Teile mit einem einschneidigen Werkzeug, während beim Fräsen rotierende Mehrschneidenwerkzeuge komplexe Formen, Nuten und ebene Flächen erzeugen. Für zylindrische Komponenten wie Wellen und Buchsen ist das Drehen die effizienteste Wahl. Für Halterungen, Gehäuse und prismatische Teile liefert das Fräsen die erforderliche Komplexität. Viele Serienläufe kombinieren beide Verfahren auf einem einzigen CNC-Bearbeitungszentrum.
Gedrehte und gefräste Komponenten bilden das Rückgrat der modernen Fertigung. Ob Sie Ersatzteile für Industrieanlagen beschaffen oder ein neues Produkt prototypisch umsetzen, zu verstehen, welches Verfahren zu Ihrem Design passt, ist entscheidend für die Kontrolle von Kosten und Lieferzeit. Bei YPMFG bewerten wir jedes Projekt hinsichtlich Geometrie, Toleranz, Material und Stückzahl, bevor wir einen Prozessweg empfehlen.
Dieser Leitfaden erläutert, was jedes Verfahren leistet, wo sie sich überschneiden und welche Faktoren bei einer Beschaffungsentscheidung am wichtigsten sind.
Was ist CNC-Drehen?
Beim CNC-Drehen entfernt ein stationäres Schneidwerkzeug Material von einem rotierenden Werkstück. Die Drehmaschine bzw. das Drehzentrum dreht das Stangenmaterial, während sich das Werkzeug entlang der Z- und X-Achse bewegt, um Durchmesser, Kegel, Gewinde und Nuten zu schneiden.
Das Ergebnis ist ein rundes oder rotationssymmetrisches Teil. Häufige Drehteile sind Wellen, Stifte, Buchsen, Düsen und Verbindungselemente. Das Drehen zeichnet sich durch hohe Zerspanungsraten bei zylindrischen Geometrien aus und kann enge Toleranzen bei Durchmessern und Oberflächengüten einhalten.
Wesentliche Merkmale des CNC-Drehens:
Werkstück rotiert; Werkzeug bleibt fest oder bewegt sich linear
Ideal für zylindrische und konische Profile
Effizient für Serienläufe mit hohen Stückzahlen
Kann Sekundäroperationen wie Bohren und Gewindeschneiden integrieren
Was ist CNC-Fräsen?
Beim CNC-Fräsen wird Material mit einem rotierenden Mehrschneidenwerkzeug abgetragen. Das Werkstück bleibt stationär, während sich das Werkzeug über mehrere Achsen bewegt, um das Teil zu formen. Moderne Fräszentren arbeiten mit drei, vier oder fünf Achsen und ermöglichen komplexe 3D-Konturen, Taschen, Nuten und Bohrungen.
Gefräste Teile umfassen Halterungen, Platten, Gehäuse, Rahmen und Formkomponenten. Fräsen ist das Verfahren der Wahl, wenn Ihr Design nichtsymmetrische Geometrien, ebene Flächen oder Präzisionsmerkmale erfordert, die das Drehen nicht erzeugen kann.
Wesentliche Merkmale des CNC-Fräsens:
Schneidwerkzeug rotiert; Werkstück bewegt sich auf einem Tisch
Geeignet für komplexe 3D-Formen und Merkmale
Unterstützt eine breite Materialpalette einschließlich Metallen, Kunststoffen und Verbundwerkstoffen
5-Achs-Maschinen können fünf Seiten in einer einzigen Aufspannung bearbeiten
Wesentliche Unterschiede zwischen CNC-Drehen und -Fräsen
Der grundlegende Unterschied liegt darin, wie Material abgetragen wird und welche Formen jedes Verfahren effizient erzeugen kann. Beim Drehen rotiert das Teil, beim Fräsen rotiert das Werkzeug. Allein dieser Unterschied bestimmt alles von der Maschinenauswahl bis zu den Stückkosten.
Dieses Verständnis hilft Ihnen, von Anfang an das richtige Verfahren festzulegen und unnötige Nacharbeit oder Überkonstruktion in der Fertigung zu vermeiden.
Die Wahl zwischen diesen Verfahren hängt zuerst von Ihrer Teilegeometrie ab, dann von Stückzahl und Toleranzanforderungen. Ein Drehteil mit gefrästen Planflächen kann auf einem Drehzentrum mit angetriebenen Werkzeugen gefertigt werden. Bei einem gefrästen Teil mit zentrierten Bohrungen muss dem Fräszyklus möglicherweise nur eine Bohroperation hinzugefügt werden.
Wann CNC-Drehen die richtige Wahl ist
Sie sollten CNC-Drehen wählen, wenn Ihr Teil eine primär zylindrische oder konische Form hat. Wenn das Design gleichbleibende Außendurchmesser, Innenbohrungen, Gewinde oder Kegel verlangt, ist das Drehen in der Regel der schnellste und kostengünstigste Weg.
Das Drehen ist bei hohen Stückzahlen besonders effizient, da Stangenlader eine unbeaufsichtigte Fertigung über lange Läufe ermöglichen. Materialien wie Aluminium, Stahl, Messing und Titan lassen sich alle gut auf Drehmaschinen bearbeiten.
Ziehen Sie das Drehen in Betracht, wenn Ihr Teil eine der folgenden Bedingungen erfüllt:

Die Hauptmerkmale sind konzentrische Kreise oder lineare Profile entlang der Achse
Sie benötigen Außen- oder Innengewinde
Das Längen-Durchmesser-Verhältnis des Teils begünstigt die Drehbearbeitung
Die Stückzahl rechtfertigt die Amortisation der Rüstzeit über viele Einheiten
Wann CNC-Fräsen die richtige Wahl ist
Sie sollten CNC-Fräsen wählen, wenn Ihr Design Taschen, Nuten, unregelmäßige Konturen oder Merkmale enthält, die mehrere nichtrotierende Flächen erfordern. Das Fräsen bietet die Flexibilität, nahezu jede Form zu fertigen, die ein 3D-Modell definiert.
Komplexe Luftfahrthalterungen, Gehäuse für Medizinprodukte und Montageplatten für die Automobilindustrie sind typische Fräsanwendungen. Diese Teile kombinieren häufig gebohrte Löcher, gefräste Taschen und bearbeitete Flächen in einem einzigen Arbeitsgang.
Ziehen Sie das Fräsen in Betracht, wenn Ihr Teil eine der folgenden Bedingungen erfüllt:
Die Geometrie ist prismatisch oder unregelmäßig statt rotationssymmetrisch
Sie benötigen mehrere bearbeitete Flächen mit präzisen Winkelbeziehungen
Das Design umfasst Nuten, Passfedernuten oder quergebohrte Merkmale
Sie benötigen enge Lagetoleranzen zwischen nicht zusammenhängenden Merkmalen
Mehrprozesslösungen: Dreh-Fräs-Zentren
Modern CNC-Dreh-Fräs-Zentren kombinieren beide Verfahren in einer einzigen Maschine. Diese Hybridsysteme können ein Teil auf Durchmesser drehen und dann mit angetriebenen Fräswerkzeugen Planflächen, Bohrungen und Nuten ohne zweite Aufspannung anbringen.
Ein Dreh-Fräs-Ansatz reduziert die Handhabung, verbessert die Genauigkeit der Merkmalsposition und verkürzt oft die Gesamtlieferzeit im Vergleich zu getrennten Dreh- und Fräsoperationen. Allerdings verursachen diese Maschinen höhere Investitionskosten und erfordern eine anspruchsvollere Programmierung.
Wann ein kombinierter Ansatz sinnvoll ist:
Das Teil hat sowohl rotationssymmetrische als auch prismatische Merkmale
Enge Koaxialität zwischen gedrehten und gefrästen Merkmalen ist entscheidend
Die Reduzierung von Aufspannwechseln wiegt den höheren Stundensatz auf
Prototypen- oder Kleinserienfertigung profitiert von der Genauigkeit einer einzigen Aufspannung
Faktoren, die Kosten und Lieferzeit beeinflussen
Mehrere Variablen beeinflussen die Endkosten und den Liefertermin bei Dreh- und Fräsprojekten. Diese Faktoren zu verstehen, hilft Ihnen, präzise Angebotsanfragen zu erstellen und realistische Erwartungen zu setzen.
Die Materialwahl ist einer der größten Kostentreiber. Gehärtete Stähle und Titan lassen sich langsamer zerspanen als Aluminium oder Messing. Auch die Rohteilgröße spielt eine Rolle. Große Stangendurchmesser oder dicke Platten erhöhen Materialkosten und Maschinenzeit.
Weitere Kostenfaktoren sind:
Teilekomplexität und Anzahl der Merkmale
Toleranz- und Oberflächenanforderungen
Menge und Losgröße
Sekundäroperationen wie Wärmebehandlung, Beschichtung oder Prüfung
Maschinenzugänglichkeit und Vorrichtungsanforderungen
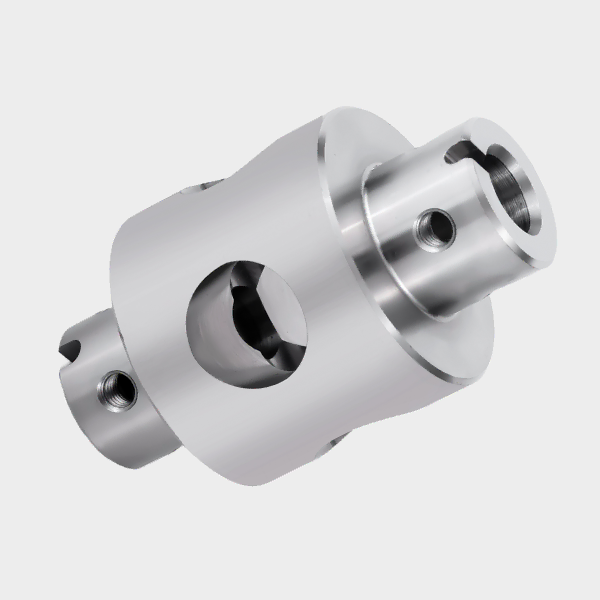
Die Lieferzeit folgt einem ähnlichen Muster. Standardmaterialien in gängigen Größen werden schneller versandt als exotische Legierungen oder Sonderwerkstoffe. Einfache geometrische Teile durchlaufen die Produktion schneller als Mehrachsenprogramme, die optimierte Werkzeugwege erfordern.
Materialauswahl für CNC-Teile
Die Materialauswahl beeinflusst Zerspanbarkeit, finale Eigenschaften und Kosten. YPMFG arbeitet routinemäßig mit Aluminiumlegierungen, Edelstählen, Kohlenstoffstählen, Werkzeugstählen, Messing, Bronze, Titan und technischen Kunststoffen.
Häufige Materialwahlen und ihre typischen Anwendungen:
Das richtige Material hängt von Ihren funktionalen Anforderungen ab. Eine Halterung, die nur Steifigkeit benötigt, kann aus 6061 Aluminium gefertigt werden. Eine lasttragende Welle in korrosiver Umgebung kann 4140 Stahl mit Wärmebehandlung erfordern.
Überlegungen zu Toleranz und Oberflächenbeschaffenheit
Enge Toleranzen und feine Oberflächen erhöhen Bearbeitungszeit und Kosten. Standard-CNC-Drehen und -Fräsen können bei den meisten Merkmalen typischerweise ±0.025 mm einhalten. Das Erreichen von ±0.01 mm oder besser erfordert oft zweite Operationen, Spezialwerkzeuge oder kontrollierte Umgebungsbedingungen.
Oberflächengütewerte folgen standardisierten NORSK- oder Ra-Skalen. Eine Standard-Fräsoberfläche liegt typischerweise bei etwa 3.2 µm Ra. Geschliffene oder polierte Operationen können 0.4 µm Ra oder niedriger erreichen. Geben Sie Oberflächenanforderungen nur dort an, wo die Funktion sie verlangt, um unnötige Kosten zu vermeiden.
Wichtige Überlegungen für Präzisionsspezifikationen:
Prüfen Sie, welche Merkmale wirklich enge Toleranzen benötigen
Überlegen Sie, ob eine weitere Toleranz die Montagefunktion noch erfüllt
Berücksichtigen Sie Materialausdehnung und thermische Effekte während der Bearbeitung
Fordern Sie eine DFM-Prüfung bevor Sie die finalen Spezifikationen festlegen
Praxis der Qualitätskontrolle und Prüfung
Renommierte Zerspanungslieferanten setzen Prüfprotokolle in mehreren Phasen um. Die Erstmusterprüfung bestätigt, dass die ersten Teile mit den Konstruktionszeichnungen übereinstimmen. Prüfungen im Prozess erkennen Abweichungen frühzeitig. Die Endprüfung bestätigt Maßhaltigkeit und Oberflächenqualität.
Typische Prüfmethoden sind:
Koordinatenmessmaschine (KMM) für komplexe Geometrien
Mikrometer, Messschieber und Lehren für Routineprüfungen
Sichtprüfung auf Oberflächenfehler und Grate
Härteprüfung, wenn Materialeigenschaften spezifiziert sind
Gewindeprüfung für Gewindemerkmale
Dokumentation wie Materialzertifikate, Prüfberichte und Erstmusteraufzeichnungen sollte auf Anfrage verfügbar sein. Diese Dokumente unterstützen Rückverfolgbarkeit und Compliance-Audits in regulierten Branchen.
Ihr Design fertigungsgerecht vorbereiten
Gutes fertigungsgerechtes Design spart Zeit und Geld. Kleine Anpassungen an Merkmalsplatzierung, Eckenradien und Wandstärke können den Bearbeitungsaufwand drastisch senken, ohne die Funktion zu beeinträchtigen.
Scharfe Innenkanten lassen sich nicht direkt bearbeiten. Ein Mindestverrundungsradius von einem Drittel der Nuttiefe ist eine weithin akzeptierte Richtlinie. Tiefe, schmale Nuten erhöhen Werkzeugdurchbiegung und Bruchrisiko. Durchgangsbohrungen sind einfacher und günstiger als Sacklöcher mit demselben Durchmesser.
Designempfehlungen, bevor Sie Ihre Dateien senden:
Fügen Sie nach Möglichkeit Verrundungen an Innenkanten hinzu
Vermeiden Sie unnötig tiefe Merkmale, die lange Werkzeuge erfordern
Geben Sie Gewindenormen und -tiefen klar an
Definieren Sie Bezugsflächen für eine konsistente Aufspannung
Stellen Sie 3D-CAD-Modelle zusammen mit 2D-Zeichnungen bereit
Bei YPMFG prüfen wir eingereichte Designs auf Fertigungsgerechtigkeit und kennzeichnen potenzielle Probleme, bevor die Produktion beginnt. Dieser Schritt verhindert oft kostspielige Verzögerungen in der weiteren Kette.
Warum die Verfahrenswahl für Ihr Projekt entscheidend ist
Die Wahl des falschen Bearbeitungsverfahrens für Ihre Teilegeometrie schafft vermeidbare Probleme. Ein übermäßig komplexes Fräsprogramm für eine einfache Buchse treibt die Kosten in die Höhe. Ein reiner Drehansatz für eine Mehrflächenhalterung kann zusätzliche Operationen erfordern, die Lieferzeit und Toleranzkette vergrößern.
Die richtige Verfahrenswahl bringt Geometrie, Stückzahl, Toleranz und Material in einen fertigbaren Plan. Sie beeinflusst auch, welche Ausrüstung, Werkzeuge und Bediener benötigt werden, was wiederum Preisgestaltung und Terminplanung beeinflusst.
Eine fundierte Entscheidung früh im Beschaffungsprozess reduziert Überraschungen während der Produktion und hilft Ihnen, aus einer Position der Klarheit zu verhandeln.
Fragen, die Käufer häufig stellen
Was ist der Hauptunterschied zwischen CNC-Drehen und CNC-Fräsen?
Beim Drehen rotiert das Werkstück gegen ein stationäres Werkzeug, um runde Teile zu erzeugen. Beim Fräsen rotiert das Schneidwerkzeug gegen ein stationäres Werkstück, um komplexe Formen und ebene Flächen zu erzeugen.
Kann eine Maschine sowohl Drehen als auch Fräsen?
Ja. Dreh-Fräs-Zentren kombinieren beide Verfahren in einer einzigen Aufspannung. Sie sind ideal für Teile, die sowohl rotationssymmetrische als auch prismatische Merkmale erfordern, ohne zwischen Maschinen umzuspannen.
Welches Verfahren ist günstiger, Drehen oder Fräsen?
Drehen ist für zylindrische Teile in der Regel günstiger, da es Material schneller abträgt und einfachere Aufspannungen erfordert. Die Fräskosten steigen mit der Teilekomplexität und der Anzahl der benötigten Achsen.
Welche Toleranzen kann die CNC-Bearbeitung erreichen?
Standard-CNC-Bearbeitung hält typischerweise ±0.025 mm. Engere Toleranzen bis ±0.005 mm sind möglich, erhöhen jedoch die Kosten und erfordern eine sorgfältige Prozesskontrolle.
Bieten Sie Materialzertifikate und Prüfberichte an?
Ja. Wir stellen auf Anfrage für jeden Produktionslauf Materialprüfzeugnisse, Erstmusterprüfberichte und Maßprüfprotokolle bereit.
Wie lange dauert ein typischer Auftrag für CNC-Drehen oder CNC-Fräsen?
Die Lieferzeit hängt von der Teilekomplexität,Stückzahl und der Materialverfügbarkeit ab. Einfache Drehteile können innerhalb weniger Tage versandt werden. Komplexe gefräste Baugruppen erfordern oft ein bis drei Wochen.
Welche Dateien muss ich für ein Angebot einreichen?
Senden Sie uns Ihre 2D-Zeichnungen im PDF- oder DXF-Format und Ihr 3D-Modell im STEP- oder IGES-Format. Geben Sie Material, Stückzahl, Toleranzangaben und etwaige Anforderungen an die Oberflächengüte an.
Können Sie helfen, wenn mein Design nicht für die Bearbeitung optimiert ist?
Ja. Wir prüfen jede Einsendung auf Fertigungsgerechtheit und schlagen praktische Änderungen vor, die die Funktion erhalten und gleichzeitig Kosten und Lieferzeit reduzieren.
Eine bessere langfristige Entscheidung treffen
Die richtige Wahl zwischen CNC-Drehen und -Fräsen beginnt mit einem klaren Verständnis Ihrer Teilegeometrie, der funktionalen Anforderungen und des Produktionsvolumens. Diese Entscheidung gleich beim ersten Mal richtig zu treffen, verhindert Kostenüberschreitungen, Verzögerungen und Qualitätsprobleme zu einem späteren Zeitpunkt im Programm.
Eine disziplinierte Bewertung der Prozesspassung, der Materialeignung und der Toleranzstrategie zahlt sich in jeder Phase der Fertigung aus. Sie gibt Ihnen außerdem eine stärkere Grundlage für Gespräche mit Lieferanten und genauere Angebote.
Sie können Ihre Spezifikationen für eine kostenlose technische Prüfung an YPMFG senden. Unser Team bewertet Ihr Design, empfiehlt das am besten geeignete Verfahren und erstellt ein wettbewerbsfähiges Angebot mit Lieferzeitschätzungen. Wenn Sie Ihre CAD-Dateien und Zeichnungsdetails teilen, erhalten Sie am schnellsten verwertbares Feedback zu Ihrem nächsten Produktionslauf.







