
 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
CNC旋削加工とフライス加工はどちらも除去加工プロセスですが、対応する部品形状が異なります。旋削加工は単刃の切削工具を使って回転対称部品を創成し、フライス加工は回転する多刃カッターで複雑な形状、スロット、平面を加工します。シャフトやブッシュなどの円筒部品では、旋削加工が最も効率的な選択です。ブラケット、ハウジング、角物部品では、フライス加工が求められる複雑さを実現します。多くの量産では、両方のプロセスを1台のCNCマシニングセンタで組み合わせています。
旋削部品とフライス部品は現代の製造業の基盤を成しています。 産業設備の補修部品を調達する場合でも、新製品を試作する場合でも、どのプロセスが設計に適しているかを理解することがコストと納期の管理に不可欠です。YPMFGでは、形状、公差、材料、数量に照らして各プロジェクトを評価したうえで、加工プロセスをご提案します。
本ガイドでは、各プロセスの役割、重複する領域、調達判断で最も重要な要素を整理します。
CNC旋削加工とは?
CNC旋削加工は、回転するワークに対して固定した切削工具で材料を除去します。旋盤またはターニングセンタは棒材を回転させ、工具がZ軸とX軸に沿って移動して外径、テーパ、ねじ、溝を切削します。
その結果、円形または回転対称の部品が得られます。一般的な旋削部品には、シャフト、ピン、ブッシュ、ノズル、締結具があります。旋削加工は円筒形状での高い除去率に優れ、外径と表面仕上げで厳しい公差を維持できます。
CNC旋削加工の主な特徴:
ワークが回転し、工具は固定または直線移動する
円筒形状および円錐形状のプロファイルに最適
大量生産に効率的
穴あけやねじ切りなどの二次加工を統合できる
CNCフライス加工とは?
CNCフライス加工は、回転する多刃切削工具を使って材料を除去します。ワークは固定されたまま、カッターが複数の軸方向に移動して部品を成形します。最新のマシニングセンタは3軸、4軸、5軸で動作し、複雑な3D輪郭、ポケット、スロット、穴を加工できます。
フライス部品には、ブラケット、プレート、ハウジング、フレーム、金型部品があります。フライス加工は、設計が非対称形状、平面、または旋削では実現できない精密な特徴を必要とする場合の定番プロセスです。
CNCフライス加工の主な特徴:
切削工具が回転し、ワークはテーブル上を移動する
複雑な3D形状と特徴に対応できる
金属、プラスチック、複合材など幅広い材料に対応
5軸機は1回の段取りで5面を加工できる
CNC旋削加工とフライス加工の主な違い
根本的な違いは、材料の除去方法と、各プロセスが効率的に創成できる形状にあります。旋削加工は部品を回転させ、フライス加工は工具を回転させます。この一つの違いが、設備選定から1個あたりのコストまですべてを左右します。
この違いを理解することで、初期段階で適切なプロセスを指定でき、製造中の不要な手直しや過剰設計を避けられます。
これらのプロセスの選択は、まず部品形状によって決まり、次に数量と公差要件によって決まります。 フライス加工した平面を持つ旋削部品は、ライブツールを備えたターニングセンタで製作できます。中心穴のあるフライス部品は、フライス加工サイクルに穴あけ工程を追加するだけで済む場合があります。
CNC旋削加工を選ぶべき場合
部品の主要な形状が円筒または円錐の場合、CNC旋削加工を選ぶべきです。設計が安定した外径、内径穴、ねじ、テーパを必要とする場合、旋削加工が通常最も速く、最もコスト効率の良い方法です。
旋削加工は、棒材フィーダにより長時間の無人生産が可能なため、大量生産で特に効率的です。アルミニウム、鋼、真鍮、チタンなどの材料はすべて旋盤で良好に加工できます。
部品が次のいずれかに該当する場合は旋削加工を検討してください:

主要な特徴が同心円または軸に沿った直線プロファイルである
おねじまたはめねじが必要である
部品の長さと直径の比率が旋盤加工に適している
数量が多く、段取り時間を多くの個数で償却できる
CNCフライス加工を選ぶべき場合
設計にポケット、スロット、不規則な輪郭、または複数の非回転面を必要とする特徴が含まれる場合は、CNCフライス加工を選ぶべきです。フライス加工は、3Dモデルが定義するほぼあらゆる形状を製作できる柔軟性を提供します。
複雑な航空宇宙用ブラケット、医療機器のハウジング、自動車の取付プレートは典型的なフライス加工の用途です。これらの部品は多くの場合、穴あけ、フライスポケット、機械加工面を1回の工程で組み合わせます。
部品が次のいずれかに該当する場合はフライス加工を検討してください:
形状が回転体ではなく角物または不規則である
正確な角度関係で複数の面を加工する必要がある
設計にスロット、キー溝、交差穴の特徴が含まれる
互いに関連しない特徴間で厳しい位置公差が必要である
複合プロセスソリューション:ターンミルセンタ
モダン CNCターンミルセンタ は両方のプロセスを1台に統合します。これらのハイブリッドシステムは、部品を外径まで旋削した後、ライブフライス工具を使って2回目の段取りなしに平面、穴、スロットを追加できます。
ターンミル方式は、段取り回数を減らし、特徴の位置精度を向上させ、旋削とフライスを別々に行う場合に比べて総納期を短縮できることがよくあります。ただし、これらの機械は設備投資が高く、より熟練したプログラミングが必要です。
複合方式が適する場合:
部品に回転体と角物の両方の特徴がある
旋削特徴とフライス特徴の間の厳しい同軸度が重要である
段取り変更の削減が高い時間単価を上回る
試作または少量生産では、1回の段取りでの精度が有利に働く
コストと納期に影響する要因
旋削とフライスの両プロジェクトで、最終コストと納期にいくつかの変数が影響します。これらの要因を理解することで、正確な見積もり依頼を準備し、現実的な期待を設定できます。
材料選定は最大のコスト要因の一つです。焼入れ鋼やチタンはアルミニウムや真鍮よりも切削速度が遅くなります。素材サイズも重要です。大径の棒材や厚板は材料費と機械時間を増やします。
その他のコスト要因には以下があります:
部品の複雑さと特徴の数
公差と表面仕上げの要件
数量とロットサイズ
熱処理、コーティング、検査などの二次加工
機械のアクセス性と治具の要件
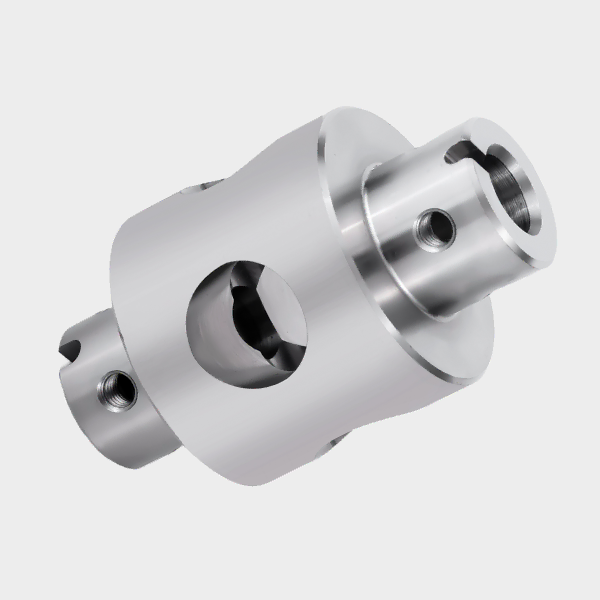
納期も同様の傾向を示します。一般的なサイズの標準材料は、特殊合金や特別な在庫よりも早く出荷できます。単純な形状の部品は、ツールパスの最適化を要する多軸プログラムよりも早く生産を通過します。
CNC部品の材料選定
材料選定は被削性、最終特性、コストに影響します。YPMFGは、アルミニウム合金、ステンレス鋼、炭素鋼、工具鋼、真鍮、青銅、チタン、エンジニアリングプラスチックを日常的に扱っています。
一般的な材料の選択とその代表的な用途:
適切な材料は機能要件によって決まります。剛性だけが必要なブラケットには6061アルミニウムを使用できます。腐食環境で荷重を受けるシャフトには、熱処理を施した4140鋼が必要になる場合があります。
公差と表面仕上げの検討事項
厳しい公差と細かな表面仕上げは加工時間とコストを増やします。標準的なCNC旋削加工とフライス加工は、通常ほとんどの特徴で±0.025 mmを維持できます。±0.01 mm以下を達成するには、多くの場合、二次工程、専用工具、または管理された環境条件が必要です。
表面仕上げの等級は標準的なNORSKまたはRa尺度に従います。標準的なフライス仕上げは通常約3.2 µm Raです。研削または研磨工程では0.4 µm Ra以下に達することがあります。不要なコストを避けるため、機能上必要な箇所にのみ仕上げ要件を指定してください。
精密仕様に関する重要な検討事項:
どの特徴に本当に厳しい公差が必要かを確認する
より緩い公差でも組立機能を満たすか検討する
加工中の材料膨張と熱影響を考慮する
リクエストする DFMレビュー 最終仕様を確定する前に
品質管理と検査の実務
信頼できる加工サプライヤーは、複数の段階で検査プロトコルを実施します。初品検査は最初の部品が設計図面に適合することを検証します。工程内検査は偏差を早期に捉えます。最終検査は寸法適合性と表面品質を確認します。
一般的な検査方法には以下があります:
複雑な形状に対する三次元測定機(CMM)
日常的なチェック用のマイクロメータ、ノギス、ゲージ
表面欠陥とバリの目視検査
材料特性が指定されている場合の硬さ試験
ねじ部のねじゲージ検査
材料証明書、検査報告書、初品記録などの文書は、要求に応じて提供できる必要があります。これらの文書は、規制業界におけるトレーサビリティとコンプライアンス監査を支えます。
製造に向けた設計の準備
製造しやすさを考慮した優れた設計は、時間とコストを節約します。特徴の配置、コーナー半径、肉厚を少し調整するだけで、機能に影響を与えずに加工難度を大幅に下げられます。
鋭利な内角は直接加工できません。スロット深さの3分の1の最小フィレット半径が広く受け入れられている目安です。深く狭いスロットは工具のたわみと折損リスクを増やします。貫通穴は同径の止まり穴よりも単純で安価です。
ファイルを送付する前の設計推奨事項:
可能な限り内角にフィレットを追加する
長い工具を必要とする不必要に深い特徴を避ける
ねじ規格と深さを明確に指定する
安定した治具固定のためのデータム面を定義する
2D図面と併せて3D CADモデルを提供する
YPMFGでは、提出された設計を製造性の観点でレビューし、生産開始前に潜在的な問題を指摘します。このステップは、後工程での高コストな遅延をしばしば防ぎます。
プロジェクトにおいてプロセス選定が重要である理由
部品形状に適さない加工プロセスを選ぶと、避けられる問題が生じます。単純なブッシュに対して過度に複雑なフライスプログラムはコストを膨らませます。多面ブラケットに旋削のみで対応すると、納期と公差の累積を増やす追加工程が必要になる場合があります。
適切なプロセス選定は、形状、数量、公差、材料を製造可能な計画に整合させます。また、必要な設備、工具、作業者にも影響し、それが価格とスケジュールに影響します。
調達プロセスの早い段階で情報に基づいた判断を下すことで、生産中の想定外が減り、明確な立場で交渉できます。
購入者からよく寄せられる質問
CNC旋削加工とCNCフライス加工の主な違いは何ですか?
旋削加工はワークを回転させて固定した工具に当て、円形部品を創成します。フライス加工は切削工具を回転させて固定したワークに当て、複雑な形状と平面を創成します。
1台の機械で旋削とフライスの両方を行えますか?
はい。ターンミルセンタは両方のプロセスを1回の段取りで組み合わせます。機械間で移し替えることなく、回転体と角物の両方の特徴を必要とする部品に最適です。
旋削とフライスのどちらが安価ですか?
円筒部品では、材料除去が速く段取りも簡単なため、一般に旋削加工のほうが安価です。フライス加工のコストは、部品の複雑さと必要な軸数に応じて上昇します。
CNC加工ではどの程度の公差を達成できますか?
標準的なCNC加工は通常±0.025 mmを維持します。±0.005 mmまでのより厳しい公差も可能ですが、コストが増加し、慎重な工程管理が必要です。
材料証明書と検査報告書を提供していますか?
はい。すべての生産ロットについて、ご要望に応じて材料試験証明書、初品検査報告書、寸法検証記録を提供します。
一般的なCNC旋削またはフライスの注文にはどのくらいかかりますか?
納期は部品の複雑さ、数量、材料の入手性によって異なります。単純な旋削部品は数日以内に出荷できる場合があります。複雑なフライス組立品は通常1~3週間かかります。
見積もりにはどのようなファイルを提出する必要がありますか?
PDFまたはDXF形式の2D図面と、STEPまたはIGES形式の3Dモデルをお送りください。材料、数量、公差の注記、表面仕上げの要件を含めてください。
設計が加工に最適化されていない場合でも支援できますか?
はい。すべての提出物を製造性の観点でレビューし、機能を維持しながらコストと納期を削減する実用的な変更を提案します。
より良い長期的な決断を下す
CNC旋削とフライスの適切な選択は、部品形状、機能要件、生産数量を明確に理解することから始まります。この判断を最初に正しく行うことで、コスト超過、遅延、後工程での品質問題を防げます。
プロセスの適合性、材料の適性、公差戦略を規律をもって評価することは、製造のあらゆる段階で利益をもたらします。また、サプライヤーとの協議とより正確な見積もりのための強固な根拠にもなります。
仕様書を YPMFG にお送りいただければ、無償のエンジニアリングレビューを実施いたします。 当社チームがお客様の設計を評価し、最適なプロセスをご提案し、納期予測を含む競争力のあるお見積もりをご提供します。CAD ファイルと図面の詳細を共有いただくことが、次回の生産に向けた実行可能なフィードバックを得る最短の方法です。







