German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Kurze Antwort:
A 5-Achsen-CNC Fräsmaschine schneidet Teile unter Verwendung von fünf koordinierten Richtungen gleichzeitig — drei lineare Achsen (X, Y, Z) und zwei Rotationsachsen (typischerweise A und B oder A und C). Dies ermöglicht es dem Fräser, sich dem Werkstück aus nahezu jedem Winkel in einer einzigen Aufspannung zu nähern, was die Bearbeitungszeit drastisch verkürzt, verbessert Oberflächenbeschaffenheit, und ermöglicht komplexe Geometrien, die 3-AchsenmaschineAchsen-Maschinen einfach nicht erzeugen können. Für industrielle Einkäufer ist der Hauptkompromiss höhere Anschaffungskosten für die Ausrüstung und größere Programmierkomplexität gegenüber schnellerem Durchsatz und weniger Aufspannungen.
In Fabriken, die Luftfahrtkomponenten, medizinische Implantate und Präzisionsformen herstellen, ist der Bedarf an engen Toleranzen bei komplexen Formen konstant. Viele Beschaffungsteams bewerten 5-Achsen-CNC-Fräsen noch als Luxus-Upgrade statt als Standardfähigkeit. Diese Annahme führt oft zu kostspieliger Nacharbeit, längeren Lieferzeiten und verpassten Chancen zur Designoptimierung.
YPMFG arbeitet täglich mit Engineering-Teams zusammen, die genau vor diesem Dilemma stehen. Einkäufer müssen nicht nur verstehen, wie sich 5-Achsen-Maschinen von 3-Achsen-Maschinen unterscheiden, sondern auch, welche Konfiguration zu ihrer Bauteilgeometrie passt, welche Materialien am besten reagieren und wie Angebote zu bewerten sind, ohne durch unvollständige Spezifikationen in die Irre geführt zu werden.
Was ist 5-Achsen-CNC-Bearbeitung?
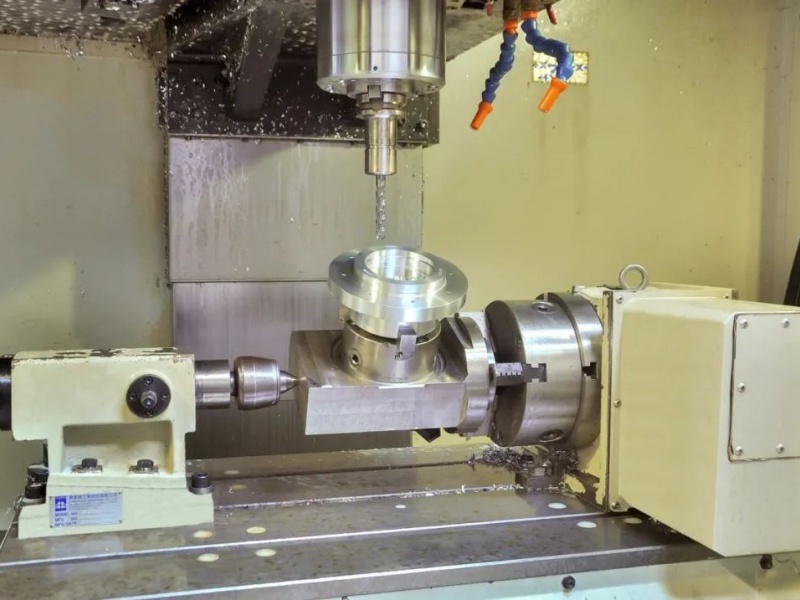
Die fünfachsige CNC-Bearbeitung fügt den drei linearen Standardbewegungen zwei rotatorische Freiheitsgrade hinzu. Die gängigsten Konfigurationen sind Tisch-Tisch (A- und C-Achse), Kopf-Kopf (A- und B-Achse) oder Tisch-Kopf-Kombinationen. Bei einer Tisch-Tisch-Anordnung kippt und dreht sich das Werkstück, während sich die Spindel linear bewegt. Bei einer Kopf-Kopf-Anordnung kippt der Spindelkopf und der Tisch dreht sich.
Dieser multidirektionale Ansatz ermöglicht es dem Schneidwerkzeug, während des gesamten Schnitts optimalen Kontakt zur Bauteiloberfläche zu halten. Das Ergebnis sind weniger Aufspannvorgänge, höhere Genauigkeit und die Fähigkeit, Hinterschneidungen, tiefe Kavitäten und skulptierte Oberflächen zu bearbeiten, die auf einer 3-Achsen-Maschine mehrere Aufspannungen erfordern würden.
Der wesentliche Unterschied zur 3-Achsen-Bearbeitung ist nicht nur die Geschwindigkeit — es ist die geometrische Fähigkeit. Ein Bauteil mit zusammengesetzten Kurven, angestellten Merkmalen oder gleichzeitiger Mehrflächenbearbeitung kann auf einer 5-Achsen-Maschine oft in einer Aufspannposition fertiggestellt werden, während dasselbe Bauteil auf einem 3-Achsen-System drei oder vier separate Aufspannungen benötigen kann.
5-Achsen-Maschinenkonfigurationen erklärt
Die Wahl des richtigen Maschinentyps ist wichtiger, als die meisten Einkäufer realisieren. Die Konfiguration bestimmt Ihre Bauteilgrößengrenzen, Steifigkeit, Zugänglichkeit und Programmierkomplexität.
Jede Konfiguration hat ihre eigenen Vorteile. Eine Tisch-Tisch-Maschine bietet in der Regel die höchste Steifigkeit für Präzisionsteile, weil die Spindel vertikal und stabil bleibt. Eine Kopf-Kopf-Maschine handhabt größere Werkstücke leichter, da der Tisch nicht die rotatorische Last trägt. Für universelle Lohnfertiger bietet eine Tisch-Kopf-Kombination die größte Flexibilität.
Bestätigen Sie bei der Bewertung von Lieferanten immer, welche Konfiguration sie für Ihren Bauteiltyp verwenden. Eine Maschine, die für kleine Luftfahrt-Halterungen hervorragend geeignet ist, kann für große Automobil-Ansaugkrümmer ungeeignet sein.
Mit 5-Achsen-CNC-Bearbeitung kompatible Materialien
Fünfachsenfräsen funktioniert über ein breites Materialspektrum. Die Fähigkeit, optimale Schnittwinkel aufrechtzuerhalten, bedeutet, dass selbst zähe Materialien effizienter bearbeitet werden können als auf 3-Achsen-Anlagen.
Übliche Materialien sind Aluminiumlegierungen (6061, 7075, 2024), EdelstahlEdelstahlgüten (304, 316, 17-4PH), Titanlegierungen (Gr 1 bis Gr 5), Inconel und andere Superlegierungen, Kupfer und Messing, technische Kunststoffe wie PEEK und Ultem sowie gehärtete Werkzeugstähle. Jedes Material reagiert anders auf mehrachsige Werkzeugwege.
Titan und Inconel profitieren erheblich von 5-Achsen-Ansätzen, weil die kontinuierliche Spanlast und der optimierte Schnittwinkel Werkzeugverschleiß und Wärmeentwicklung reduzieren. Weichere Materialien wie Aluminium profitieren in erster Linie von kürzeren Zykluszeiten aufgrund höherer Zerspanungsraten, die mit gleichzeitiger Achsenbewegung möglich sind.
Die Materialwahl beeinflusst auch die Werkzeugauswahl. Härtere Legierungen erfordern Hartmetallwerkzeuge mit speziellen Beschichtungen. Polymere benötigen scharfe Werkzeuge mit anderen Geometrien, um ein Schmelzen zu verhindern. Vergewissern Sie sich immer, dass Ihr Lieferant materialspezifische Schnittparameter versteht, bevor Sie ein Angebot annehmen.
Wichtige Anwendungen der 5-Achsen-CNC-Bearbeitung
Bestimmte Branchen sind stark auf 5-Achsen-Fähigkeiten angewiesen, weil ihre Bauteilkonstruktionen sonst einfach nicht effizient gefertigt werden können.
Luftfahrtkomponenten wie Turbinenschaufeln, Laufräder, Motorhalterungen und Strukturhalterungen erfordern komplexe Freiformflächen und enge Toleranzen. Medizinische Geräte, darunter orthopädische Implantate, chirurgische Instrumente und Dentalbauteile, erfordern glatte Oberflächen und komplexe Geometrien in biokompatiblen Metallen. Formen- und Werkzeugbauer nutzen 5-Achsen-Maschinen für die Kavitäten- und Kernbearbeitung, wo Hinterschneidungen und Entformungsschrägen entscheidend sind.
Automobil-Prototypenteile, Gehäuse von Rennsportkomponenten und leichte Strukturhalterungen profitieren ebenfalls. Anwendungen im Energiesektor wie Ventilkörper und Hydraulikverteiler mit komplexen internen Kanälen werden routinemäßig auf 5-Achsen-Zentren gefertigt. Gehäuse der Unterhaltungselektronik und Steckverbindergehäuse setzen diese Maschinen zunehmend für schnelle Iterationen und hochwertige Oberflächen ein.
Der gemeinsame Nenner aller Anwendungen ist die geometrische Komplexität. Wenn Ihr Bauteil Merkmale auf mehreren Seiten, angestellte Bohrungen oder durchgehend gekrümmte Oberflächen aufweist, ist die 5-Achsen-Bearbeitung wahrscheinlich der effizienteste Fertigungsweg.
Kostenfaktoren bei 5-Achsen-CNC-Teilen
Das Verständnis der Preisgestaltung hilft Einkäufern, Überraschungen zu vermeiden und fundierte Beschaffungsentscheidungen zu treffen. Mehrere Variablen beeinflussen direkt die Endkosten von 5-Achsen-CNC-Frästeilen.
Die Maschinenzeit ist der größte Kostentreiber. Während 5-Achsen-Maschinen höhere Stundensätze als 3-Achsen-Zentren haben, fertigen sie Teile oft schneller, weil mehrere Aufspannungen entfallen. Die Rüstzeit sinkt erheblich, wenn eine einzige Vorrichtung alle erforderlichen Flächen erreichen kann. Die Programmierzeit bleibt jedoch aufgrund der Komplexität höher, kollisionsfreie Werkzeugwege für fünf koordinierte Achsen zu erzeugen.
Die Materialkosten folgen der üblichen CNC-Preislogik — größere Rohteile und zähere Legierungen kosten mehr. Der Werkzeugverschleiß ist ein weiterer Faktor; harte Materialien beschleunigen den Werkzeugwechsel, und 5-Achsen-Operationen erfordern manchmal spezielle lang auskragende oder angestellte Werkzeuge, die Aufpreise mit sich bringen.
Auch die Anforderungen an die Oberflächengüte beeinflussen die Kosten. Eine Standard-Fräsoberfläche erfordert möglicherweise nur einfache Werkzeugwege, während ein Spiegelpolieren oder ein bestimmter Ra-Wert zusätzliche Schlichtgänge, spezielle Werkzeuge oder Nachbearbeitungsprozesse verlangen kann. Engere Toleranzen als der Standard von ±0,05 mm erhöhen typischerweise die Kosten aufgrund langsamerer Vorschübe und häufigerer Prüfungen.
Fordern Sie beim Vergleich von Angeboten eine detaillierte Aufschlüsselung an, die Maschinenzeit, Material, Rüstzeit, Werkzeuge und Oberflächenbearbeitung trennt. Diese Transparenz zeigt, woher die Kosten kommen und wo Optimierungsspielraum besteht.
So wählen Sie den richtigen 5-Achsen-Lieferanten
Nicht alle Bearbeitungsdienstleister bieten das gleiche Maß an 5-Achsen-Expertise. Die Bewertung eines Lieferanten erfordert einen Blick über den Preis hinaus auf technische Fähigkeiten, Qualitätssysteme und Reaktionsfähigkeit in der Kommunikation.
Prüfen Sie zunächst die verfügbaren Maschinenkonfigurationen. Eine Werkstatt mit nur einem Tisch-Tisch-5-Achsen-Zentrum kann Ihre Bauteilgeometrie möglicherweise nicht optimal handhaben. Fragen Sie nach Spindeldrehzahlbereichen, Steuerungstyp (Fanuc, Siemens, Heidenhain) und ob CAM-Software mit bewährten 5-Achsen-Simulationsfähigkeiten verwendet wird.
Zweitens prüfen Sie die Qualitätsdokumentation. Die ISO 9001-Zertifizierung ist Standard. Für Luftfahrtarbeiten ist die AS9100-Konformität wichtig. Fordern Sie Prüfberichte, KMM-Fähigkeiten und Erstmusterprüfprozesse an. Ein Lieferant, der Messung und Dokumentation ernst nimmt, erzielt konsistentere Ergebnisse.
Drittens bewerten Sie den Engineering-Support. Können sie Ihre Zeichnungen prüfen und Designverbesserungen vorschlagen? Bieten sie DFM-Feedback vor der Angebotserstellung? Lieferanten, die proaktiv Verbesserungen des Werkzeugzugangs, Toleranzlockerungen wo möglich und Materialsubstitutionen empfehlen, zeigen echte Expertise.
Viertens prüfen Sie die Zuverlässigkeit der Lieferzeit. 5-Achsen-Programmierung und -Rüstung dauern länger als 3-Achsen-Arbeit. Ein Lieferant, der realistische Zeitpläne nennt und Verzögerungen umgehend kommuniziert, ist wertvoller als einer, der unmögliche Geschwindigkeit verspricht.
YPMFG unterstützt Einkäufer bei jedem dieser Bewertungsschritte. Wir bieten technische Beurteilungen, detaillierte Angebote mit klaren Kostenaufschlüsselungen und laufende technische Unterstützung während der gesamten Produktion.
Versteckte Risiken bei der Beschaffung von 5-Achsen-Bearbeitungsteilen
Mehrere Risiken betreffen häufig Einkäufer, die die 5-Achsen-Fähigkeiten nicht vollständig verstehen. Das Bewusstsein für diese Fallstricke hilft Ihnen, kostspielige Fehler zu vermeiden.
Kollisionsschäden sind ein echtes Problem während der Programmierung. Schlecht erzeugte Werkzeugwege können dazu führen, dass Spindel, Werkzeughalter oder Vorrichtung mit dem Werkstück oder Maschinentisch kollidieren. Renommierte Werkstätten nutzen Simulationssoftware, um Kollisionen zu erkennen und zu beseitigen, bevor der Schnitt beginnt. Fragen Sie Ihren Lieferanten nach seinem Simulationsprozess.
Unzureichende Werkzeugreichweite ist ein weiteres häufiges Problem. Tiefe Kavitäten oder angestellte Merkmale können lang auskragende Werkzeuge erfordern, die sich unter Schnittkräften durchbiegen und die Maßgenauigkeit beeinträchtigen. Ihr Lieferant sollte den Werkzeugzugang und die Steifigkeit für jedes Merkmal Ihres Designs bewerten.
Unzureichende Vorrichtungen können dünnwandige oder empfindliche Teile während der Bearbeitung verformen. Ein ordnungsgemäßes Vorrichtungsdesign verteilt die Spannkräfte gleichmäßig und minimiert Vibrationen. Erfahrene Anbieter bauen kundenspezifische Vorrichtungen oder modifizieren bestehende, um sie an jede Bauteilfamilie anzupassen.
Eine schlechte Kontrolle der Oberflächengüte resultiert oft aus falschen Vorschüben oder Werkzeugwegstrategien. Gleichzeitige 5-Achsen-Bewegung erfordert eine sorgfältige Betrachtung von Spanlast und Eingriff. Lieferanten mit bewährten Prozessen geben geeignete Parameter für jede Material- und Geometriekombination an.
Fordern Sie immer Musterteile oder Prototypenläufe an, bevor Sie sich zur Serienproduktion verpflichten. Die physische Bewertung von Oberflächenqualität, Maßgenauigkeit und Konsistenz der Oberflächenbearbeitung gibt Sicherheit, dass der Lieferant liefern kann.
Vergleich: 5-Achsen- vs. 3-Achsen-CNC-Bearbeitung
Das Verständnis der praktischen Unterschiede zwischen diesen beiden Ansätzen hilft Einkäufern, fundierte Ausrüstungs- und Beschaffungsentscheidungen zu treffen.
Der entscheidende Faktor sollten immer die Bauteilgeometrie und das Produktionsvolumen sein. Einfache kastenförmige Komponenten mit Bohrungen und Nuten auf parallelen Flächen werden auf 3-Achsen-Maschinen effizient gefertigt. Teile mit zusammengesetzten Winkeln, gekrümmten Oberflächen oder Merkmalen, die einen Zugang aus mehreren Orientierungen erfordern, profitieren von der 5-Achsen-Bearbeitung.
Für Prototypenarbeit in kleinen Stückzahlen sind die höheren Programmierkosten der 5-Achsen-Bearbeitung möglicherweise nicht gerechtfertigt, wenn das Bauteildesign einfach ist. Für mittlere bis hohe Stückzahlen komplexer Teile liefert die 5-Achsen-Bearbeitung trotz höherer Maschinensätze typischerweise niedrigere Stückkosten, weil Rüstzeit reduziert und der Zyklus schneller abgeschlossen wird.
Praktische Fragen vor der Wahl der 5-Achsen-Bearbeitung
Einkäufer stellen während des Bewertungsprozesses häufig dieselben Fragen. Die frühzeitige Behandlung dieser Anliegen verhindert Missverständnisse und sorgt für einen reibungsloseren Projektablauf.
Kann die 5-Achsen-Bearbeitung meine Gesamtproduktionskosten senken, obwohl der Maschinensatz höher ist?
Oft ja. Wenn Sie entfallene Aufspannungen, reduzierte Handhabungszeit und weniger Qualitätsprüfungen zwischen den Arbeitsgängen berücksichtigen, können die Gesamtkosten pro Teil niedriger sein als bei 3-Achsen-Bearbeitung mit mehreren Aufspannungen. Die Einsparungen werden mit zunehmender Bauteilkomplexität größer.
Welche Dateiformate akzeptieren 5-Achsen-CNC-Lieferanten?
Die meisten Anbieter akzeptieren STEP, IGES und native CAD-Formate wie SolidWorks und CATIA. 2D-Zeichnungen in PDF oder DWG sind ebenfalls Standard. Die Bereitstellung sowohl von 3D-Modellen als auch von detaillierten 2D-Zeichnungen mit GD&T gewährleistet den schnellsten und genauesten Angebotsprozess.
Wie wichtig ist CAM-Programmiererfahrung für 5-Achsen-Teile?
Äußerst wichtig. Eine schlechte CAM-Strategie führt zu Kollisionen, übermäßigem Werkzeugverschleiß und unvorhersehbaren Oberflächengüten. Erfahrene Programmierer verstehen Kollisionsvermeidung, optimale Werkzeugausrichtung und effiziente Zerspanungsstrategien. Fragen Sie immer nach der CAM-Software Ihres Lieferanten’ und dem Erfahrungsniveau der Programmierer.
Kann ich 5-Achsen- und 3-Achsen-Operationen am selben Teil kombinieren?
Ja. Viele Teile kombinieren Merkmale, die für die jeweilige Methode am besten geeignet sind. Gerade Bohrungen und flache Flächen lassen sich auf einer 3-Achsen-Fräse effizient bearbeiten, während komplexe gekrümmte Oberflächen eine 5-Achsen-Bearbeitung erfordern. Ein erfahrener Anbieter empfiehlt die effizienteste Kombination für Ihr spezifisches Teil.
Welche Qualitätsprüfungen sollte ich bei 5-Achsen bearbeitete Teile?
Zu den Standardprüfungen gehören KMM-Messung kritischer Maße, Oberflächengüteprüfung, Sichtprüfung auf Defekte,und Erstmusterprüfberichte. Für regulierte Branchen sind außerdem Maßrückverfolgbarkeit und Materialzertifikate erforderlich. Fordern Sie einen Musterprüfbericht an, bevor Sie Ihre Bestellung aufgeben.
Wie lange dauert die 5-Achsen-Programmierung normalerweise?
Die Programmierzeit variiert mit der Bauteilkomplexität. Einfache Teile können einige Stunden dauern, während hochkomplexe Geometrien ein bis drei Tage CAM-Arbeit erfordern können. Planen Sie Zeit für technische Prüfung und Simulation ein, bevor die Produktion beginnt. Überstürzte Programmierung führt oft zu kostspieligen Fehlern.
Die richtige 5-Achsen-Lösung für Ihre Anwendung wählen
Die Entscheidung für 5-Achsen-CNC-Fräsen sollte von Bauteilgeometrie, Produktionsvolumen und Qualitätsanforderungen getrieben sein, nicht allein von Trends oder Kostendruck. Wenn Ihr Design gleichzeitige Mehrflächenbearbeitung, komplexe Kurven oder enge Toleranzkontrolle über angestellte Merkmale hinweg erfordert, bietet die 5-Achsen-Bearbeitung messbare Vorteile gegenüber traditionellen Ansätzen.
Der Schlüssel liegt in der Zusammenarbeit mit einem Lieferanten, der Maschinenfähigkeit mit Programmierkompetenz und Qualitätsdisziplin verbindet. YPMFG bietet End-to-End-Unterstützung von der ersten technischen Bewertung bis zur finalen Lieferung. Sie können Ihre Spezifikationen an YPMFG für eine detaillierte Prüfung senden, ein individuelles Angebot anfordern oder eine technische Beurteilung Ihres Bauteildesigns verlangen. Jede Anfrage erhält eine Antwort von qualifizierten Technikern, die die Feinheiten der Mehrachsenbearbeitung verstehen.