German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Kurze Antwort:
Kombinierte Dreh- und Fräsbearbeitung kombiniert Dreh- und Fräsbearbeitungen auf einer einzigen Werkzeugmaschine. Das Werkstück dreht sich in einem Spannfutter, während ein Fräskopf oder ein angetriebenes Werkzeug Merkmale sowohl in radialer als auch in axialer Richtung zerspanen. Durch diesen Prozess mit nur einer Aufspannung entfällt das erneute Einspannen, was den größten Teil der Einsparungen bei der Zykluszeit sowie engere geometrische Toleranzen im Vergleich zum Einsatz separater Maschinen. Das Verfahren eignet sich für Bauteile mit einer Mischung aus zylindrischer und prismatischer Geometrie, wie beispielsweise Präzisionsturbinenschaufeln oder Hydraulikventilkörper. Der größte Nachteil sind die höheren Investitionskosten und die Notwendigkeit einer mehrachsigen CAM-Programmierung.
Wenn Sie abwägen, ob Sie komplexe Bearbeitungsvorgänge in Ihren CNC-Workflow integrieren sollen, hängt die Entscheidung in der Regel von drei Faktoren ab: der Komplexität der Werkstücke, dem jährlichen Produktionsvolumen und der Toleranzsumme. YPMFG arbeitet mit Fertigungsteams zusammen, die von separaten CNC-Drehmaschine und CNC-Fräse Zellen in Richtung einer integrierten Dreh-Fräs-Kombinationen um die Bearbeitungszeit zu verkürzen und die Erstausbeute zu verbessern. In diesem Artikel wird erläutert, wie der Prozess funktioniert, wann er sinnvoll ist und was Sie prüfen sollten, bevor Sie sich dafür entscheiden.
Was versteht man unter der kombinierten Dreh-Fräs-Bearbeitung?
Im Kern bedeutet die Kombinationsbearbeitung, dass Drehen (rotierender Schnitt) und Fräsen (linearer oder rotierender Schnitt) durchgeführt werden, ohne das Werkstück aus der Maschine zu entnehmen. Das Werkstück wird in einem 3-Backen- oder Hydraulikspannfutter an der C-Achse gehalten. Eine separate Fräsachse (B-Achse) oder ein angetriebener Werkzeughalter positioniert dann den Fräser für radiale, axiale oder schräge Bearbeitungen.
Der Begriff „Compound“ bezieht sich auf die gleichzeitige Anwendung zweier Bearbeitungsstrategien innerhalb eines NC-Blocks. Es handelt sich dabei nicht einfach um die Abfolge einer Drehbearbeitung, gefolgt von einer Fräsbearbeitung auf demselben Tisch. Die Steuerung koordiniert die Dreh- und Linearvorschübe miteinander, wodurch die Toleranzsumme festgelegt wird. Dies ist der wesentliche Unterschied zu einer Portalfräsmaschine oder einer einfachen Drehmaschine mit Revolver.
Bei einem Bauteil mit drei oder mehr Merkmalsfamilien gilt: 5-Achsen-CAM Die Programmierung, die in die Steuerung einfließt, stellt die eigentliche technische Herausforderung dar.

So funktioniert das kombinierte Schneideverfahren
Der Prozess beginnt damit, dass das Werkstück in einem hydraulischen Spannfutter oder einer zentrumsangetriebenen Spindel eingespannt wird. Die Steuerung führt dann Drehvorgänge – Außendurchmesser, Innendurchmesser, Nutenfräsen, Gewindeschneiden – aus, während sich das Werkstück dreht. Zwischen oder während dieser Vorgänge wird die Fräsachse oder das angetriebene Werkzeug zum Bohren, Gewindeschneiden, Planfräsen und Konturfräsen eingesetzt.
Jede Operation bezieht sich auf dasselbe Arbeitskoordinatensystem (WCS), wodurch Positionsfehler zwischen den Merkmalen minimiert werden. Ein typischer Hydraulikverteiler benötigt möglicherweise sechs gedrehte Bohrungen, zwei gefräste Planflächen und einen Gewindebuchsenansatz. Die Bearbeitung auf zwei Maschinen führt zu zwei Aufspannfehlern und einem zusätzlichen Handhabungsschritt. Durch die Kombinationsbearbeitung lässt sich all dies auf einen einzigen Aufspannvorgang reduzieren.
Das Ergebnis sind weniger Nachbearbeitungsschritte und ein kürzerer Weg vom Rohstangenmaterial bis zum fertigen Bauteil.
Wesentliche Vorteile gegenüber einzelnen Geräten
Die Vorteile lassen sich am deutlichsten messen in Zykluszeit sowie die Toleranzkontrolle. Die folgende Tabelle fasst die praktischen Unterschiede zusammen, die ein Käufer abwägen sollte.
Der am häufigsten genannte Vorteil bei Produktionsaudits ist die Reduzierung der sekundären Handhabung. Weniger Handhabungsschritte bedeuten weniger Risiken für Werkstückbeschädigungen, Fehlausrichtungen und Ausschuss. Bei der Fertigung mit großer Produktvielfalt und geringen Stückzahlen rechtfertigen allein die Einsparungen bei den Rüstzeiten oft bereits die Modernisierung der Maschine.
Wann sollte man sich für kombinierte oder getrennte Vorgänge entscheiden?
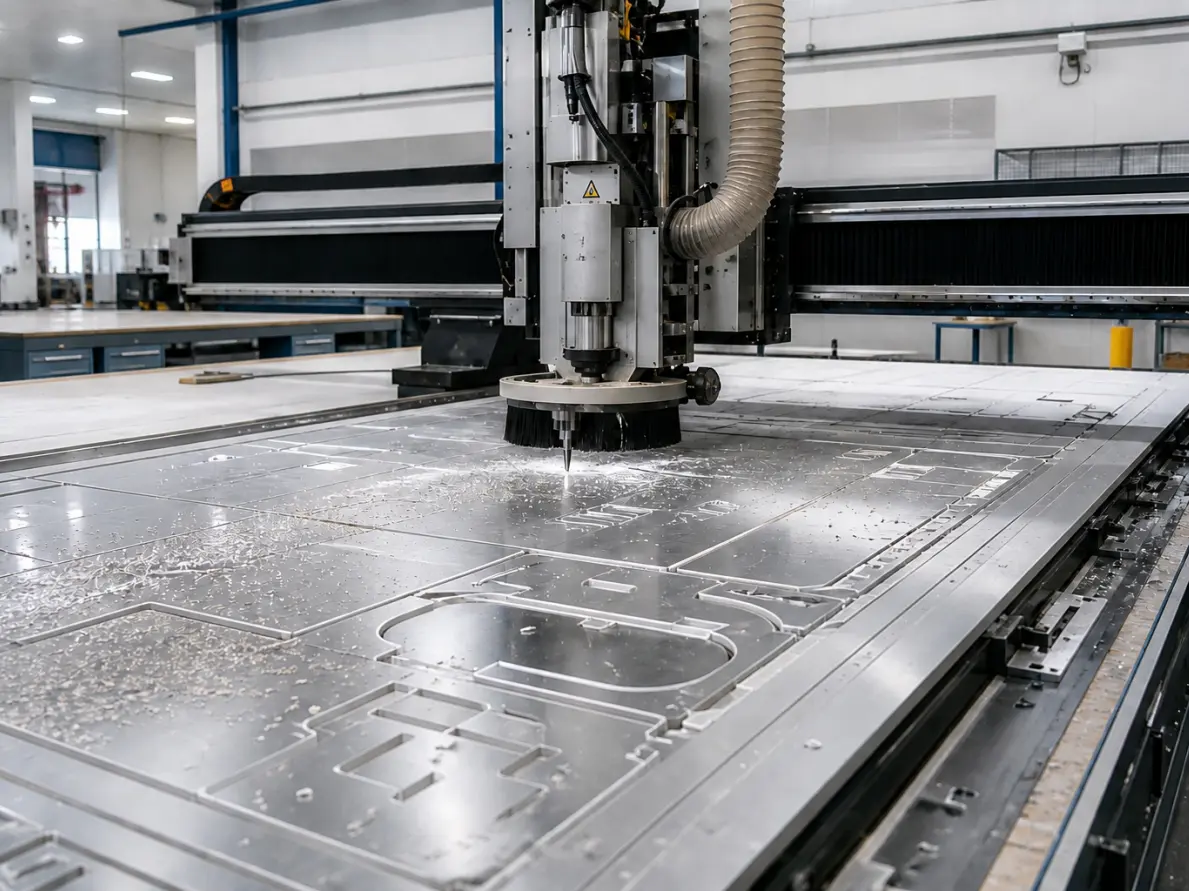
Die Kombinationsbearbeitung macht sich dann bezahlt, wenn ein Werkstück mindestens drei verschiedene Merkmalsgruppen in einer Aufspannung aufweist: zylindrische, prismatische und abgewinkelte. Handelt es sich bei Ihren Werkstücken um einfache gedrehte Wellen oder einfache gefräste Platten, sind separate Maschinen weiterhin wirtschaftlicher. Die Entscheidung sollte sich nach Ihren Teilmischung, nicht von der Maschinenverfügbarkeit.
Eine Faustregel: Wenn mehr als 40% Ihrer CNC-Teile sowohl Außendreh- als auch Fräsbearbeitungen mit einer Toleranz von ±0,05 mm erfordern, lassen sich durch Kombinationsbearbeitungen in der Regel die Gesamtkosten senken. Herstellungskosten pro Teil mit 15–30%. Unterhalb dieser Schwelle können Maschinenstillstandszeiten und die Komplexität der CAM-Bearbeitung die Einsparungen zunichte machen. YPMFG kann anhand Ihrer Teilezeichnungen eine schnelle technische Bewertung durchführen, um zu prüfen, ob eine kombinierte Einrichtung für Ihr Arbeitsvolumen die richtige Wahl ist.
Häufige Fragen zur kombinierten Dreh-Fräs-Bearbeitung
Kann jedes Teil auf einem Kombinationsdrehzentrum bearbeitet werden?
Nein. Werkstücke, die große Durchmesser, sehr lange Auskragungen oder das gleichzeitige Schleifen und Drehen erfordern, lassen sich besser auf Spezialmaschinen bearbeiten. Der Arbeitsbereich der Maschine und die Spannkapazität des Spannfutters setzen hier klare Grenzen. Vergleichen Sie die Abmessungen Ihres Werkstücks mit dem Datenblatt, bevor Sie sich entscheiden.
Welche Toleranz kann die Kombinationsbearbeitung einhalten?
Typischerweise lassen sich Toleranzen von ±0,01–0,02 mm für gedrehte Merkmale und ±0,01 mm für gefräste Flächen erzielen, abhängig vom Spindelrundlauf und der thermischen Stabilität. Bei Bauteilen, die eine Toleranz von ±0,005 mm oder enger erfordern, sollten zunächst die Daten des Herstellers zur thermischen Kompensation überprüft werden.
Brauche ich für einfache Kombinationsbearbeitungen eine vollwertige 5-Achsen-Steuerung?
Für einfache „Drehen-und-Fräsen“-Abläufe reicht eine 3+2-Achsen-Steuerung aus. Simultane 5-Achsen-Bewegungen sind nur bei sich kreuzenden, abgewinkelten Bauteilen wie Laufradschaufeln oder Strukturbauteilen für Flugzeuge erforderlich. Passen Sie die Anzahl der Achsen der Steuerung an Ihren tatsächlichen Teilesortiment an.
Wie wirkt sich die Kombinationsbearbeitung auf die Gesamtbetriebskosten aus?
Die Anfangsinvestition ist zwar höher, doch die Betriebskosten pro Teil sinken in der Regel aufgrund geringerer Rüstzeiten, weniger Handhabungsschritte und weniger Ausschuss. Die Rentabilitätsschwelle hängt vom Produktionsvolumen ab. Bei weniger als 200 Teilen pro Jahr können separate Maschinen unter Umständen immer noch kostengünstiger sein.
Die Wahl der richtigen Konfiguration für Ihre Anwendung
Die Wahl der richtigen Maschine hängt von der Geometrie Ihres Werkstücks, dem jährlichen Produktionsvolumen und den Toleranzanforderungen ab – nicht von der teuersten Option im Katalog. Ordnen Sie zunächst jedes Merkmal Ihres Werkstücks einer Zerspanungsstrategie zu. Prüfen Sie anschließend, welche Merkmale einen gemeinsamen Spannbezugspunkt nutzen können. Wenn dies bei mehr als der Hälfte der Fall ist, lassen sich durch kombinierte Bearbeitungsvorgänge erhebliche Zeit beim Handling sowie Kosten für Nachrichtigungen einsparen.
Falls Ihre Zeichnungen gemischte Dreh- und Fräselemente an einem einzigen Bauteil enthalten und Sie den Ansatz vor dem Kauf prüfen möchten, kann YPMFG Ihre CAD-Modelle,schlagen Sie vor, ein Einmal-Einrichtungsstrategie, und erstellen Sie ein detailliertes Angebot mit den voraussichtlichen Durchlaufzeiten. Senden Sie uns Ihre Spezifikationen für eine technische Bewertung und erhalten Sie eine realistische Einschätzung, ob eine Compound-Konfiguration zu Ihrem aktuellen und dem für das nächste Jahr geplanten Teilesortiment passt.