German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

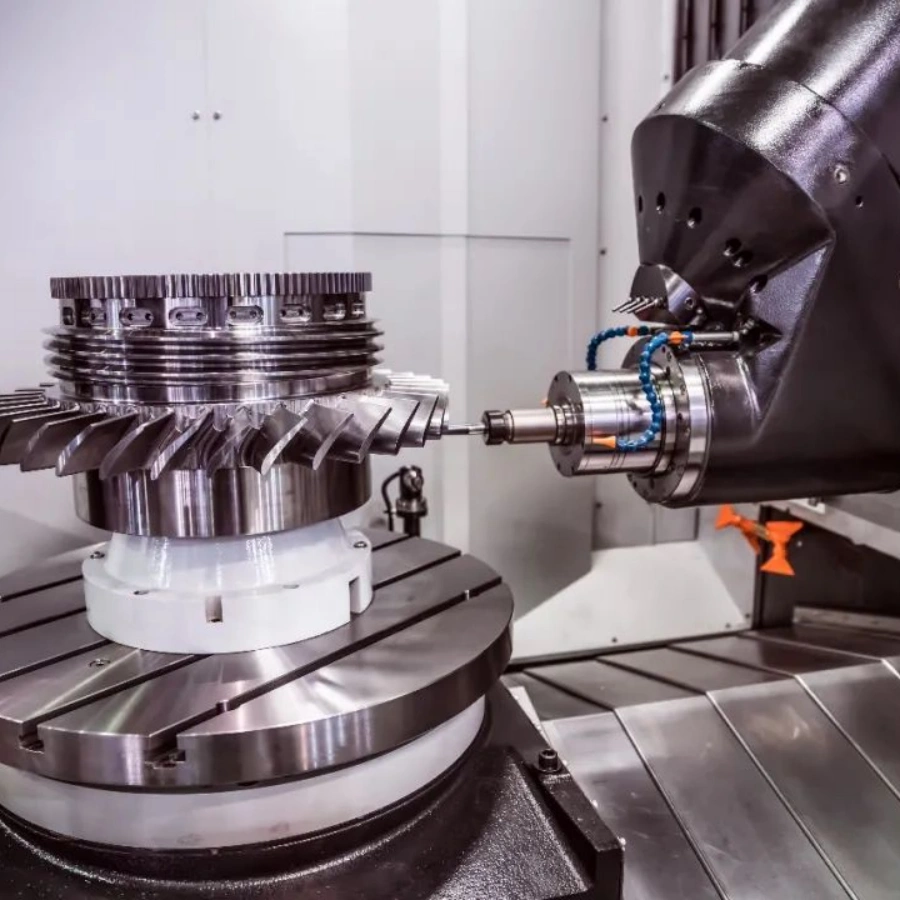
CNC-Drehbearbeitung von Edelstahl Dabei wird das Werkstück gedreht, während ein Einpunktwerkzeug Material abträgt, um eine zylindrische Geometrie zu erzeugen. Da Edelstahl härter ist und eine höhere Haftkraft aufweist als Kohlenstoffstahl, müssen die Werkzeugauswahl, die Schnittgeschwindigkeit und die Kühlstrategie entsprechend angepasst werden. Das Ziel ist ein korrosionsbeständiges Bauteil mit engen Toleranzen und minimalem Werkzeugverschleiß. Die richtige Wahl von Werkstoffsorte, Vorschubgeschwindigkeit und Schmiermittel ist entscheidend. Schon eine einzige Fehlanpassung eines Parameters kann die Zykluszeit verdoppeln oder eine Schneideinsatz in wenigen Minuten zerstören.
Die meisten Einkäufer bemerken das Problem erst, wenn die erste Charge Mikrorauheit, sichtbare Werkzeugspuren oder ungleichmäßige Durchmesser aufweist. Die eigentliche Ursache liegt selten in der Maschine selbst. In der Regel handelt es sich um eine Kombination aus Werkstoffsorte, Schnittparametern und Werkzeugauswahl. YPMFG unterstützt Einkäufer dabei, diese Variablen festzulegen, noch bevor ein Bauteil überhaupt in das Spannfutter gelangt.
Die richtige Edelstahlsorte wählen
Die Stähle der 300er- und 400er-Serie verhalten sich auf einer Drehmaschine sehr unterschiedlich. 304 und 316L sind die gängigsten Optionen für korrosionskritische Bauteile, während die Sorten 410 und 440C zwar eine höhere Härte bieten, dafür aber einen erhöhten Werkzeugverschleiß mit sich bringen. Vergewissern Sie sich vor der Annahme eines Angebots, welche Sorte in Ihrer Spezifikation genau vorgeschrieben ist.
Die Wahl der Stahlsorte wirkt sich gleichermaßen auf die Haltbarkeit und die Bearbeitbarkeit aus. 304 ist die Basis; 316L enthält zusätzlich Molybdän für eine bessere Chloridbeständigkeit. 410 lässt sich nach dem Drehen härten. Falls in Ihrer Zeichnung keine Stahlsorte angegeben ist, fragen Sie Ihren Ingenieur, welche Sorte für die Einsatzbedingungen geeignet ist, bevor Sie die Stückliste festlegen.
Überprüfen Sie stets die Materialzertifizierung beim Rohmaterial für die Bar. Eine Diskrepanz zwischen der angegebenen Güteklasse und der tatsächlichen chemischen Zusammensetzung äußert sich Wochen später in unerwarteter Härte oder Korrosionsschäden. Eine einfache Spektrometerprüfung bei Wareneingang erkennt das Problem frühzeitig.
Wichtige Schnittparameter
Edelstahl ist in den meisten Güteklassen etwa 30–50% härter als Weichstahl. Sie müssen Schnittgeschwindigkeit und erhöhen Sie den Vorschub, um den Span sauber abzubrechen. Wenn Sie die für Kohlenstoffstahl eingestellten Parameter beibehalten, wird der Edelstahl kaltverfestigt und das Werkzeug innerhalb von Sekunden zerstört.
Die oben genannten Zahlen sind Richtwerte und keine festen Regeln. Die tatsächlichen Werte hängen vom Durchmesser des Werkstücks, der Schnitttiefe und der Steifigkeit der Maschine ab. Ein kurzer Abschnitt an einem Werkstück mit kleinem Durchmesser verträgt möglicherweise eine höhere Drehzahl als ein langer, dünner Abschnitt auf derselben Drehmaschine.
Wo Qualitätsrisiken auftreten
Drei Fehlerarten dominieren Drehen von Edelstahl: Aufschweißkante, Mikrorisse aufgrund ungleichmäßiger Zuführung und Maßabweichungen durch Werkzeugverschleiß. Bei einer Aufschweißkante lagert sich geschmolzenes Material auf der Werkzeugoberfläche ab. Dies äußert sich in einer rauen, matten Oberfläche, die sich auch durch Polieren nach der Bearbeitung nicht beheben lässt.
Maßabweichungen lassen sich in der Fertigung nur schwer erkennen. Mit zunehmendem Verschleiß des Einsatzes vergrößert sich dessen Außendurchmesser allmählich. Bei einer Toleranz von ±0,02 mm bleibt eine Abweichung von 0,05 mm unbemerkt, bis das Teil in einem nachfolgenden Arbeitsschritt montiert wird. Prüfung während des Fertigungsprozesses In festgelegten Intervallen wird dies unterbunden, bevor ein kompletter Durchlauf verworfen wird.
Bei kundenspezifischen Geometrien steigt das Risiko um ein Vielfaches. Mehrachsdrehung, angetriebene Werkzeuge und Gewindeschneiden in Edelstahl bringen jeweils zusätzliche Variablen mit sich, die sich gegenseitig beeinflussen. YPMFG vergleicht die vollständige Merkmalsliste mit der gewählten Werkstoffsorte und den festgelegten Parametern, bevor eine Spannvorrichtung für die Produktion freigegeben wird.
Fragen, die Käufer häufig stellen
Kann ich Edelstahl auf einer Drehmaschine bearbeiten, die für Aluminium ausgelegt ist?
Ja, aber Sie müssen die Drehzahl verringern, den Vorschub erhöhen und auf einen speziell für Edelstahl geeigneten Schneideinsatz umsteigen. Mit den für Aluminium vorgesehenen Bearbeitungsparametern wird Edelstahl innerhalb von Sekunden kaltverfestigt. Wenn die Maschine nicht über eine Vollflutkühlung verfügt, müssen Sie bei jedem Werkstück mit einer kürzeren Standzeit des Werkzeugs und raueren Oberflächen rechnen.
Welche Oberflächenbeschaffenheit kann ich bei gedrehten Edelstahlteilen erwarten?
Mit einer geeigneten Beschichtung und dem richtigen Vorschub erreichen die Werkstoffe 304 und 316L auf einer Standard-CNC-Drehmaschine routinemäßig Ra 0,4–0,8 µm. Ra 0,2 µm ist mit einem Feinschlichtdurchgang erreichbar. Geben Sie die angestrebte Oberflächenbeschaffenheit stets in der Zeichnung an; „wie bearbeitet“ ist zu vage, um es durchzusetzen.
Wie viel dicker sollte mein Rohstangenmaterial sein?
Pro fertiger Fläche ist eine Zerspanungszugabe von mindestens 1 mm einzuplanen. Bei Gewindeabschnitten sind 0,5 mm zum Außendurchmesser hinzuzurechnen. Bei Hohlteilen ist die Tiefe der Rückbohrung zu berücksichtigen. Auswahl der Lagergrößen wirkt sich stärker auf die Materialkosten aus, als die meisten Einkäufer erwarten.
Lohnt sich der Aufpreis für 316L gegenüber 304?
316L kostet pro Kilogramm etwa 30–60% mehr als 304. Dieser Aufpreis macht sich in chloridreichen Umgebungen, im maritimen Bereich oder bei der medizinischen Sterilisation bezahlt. In trockenen, nicht korrosiven Einsatzbereichen ist 304 in der Regel ausreichend. Überprüfen Sie die tatsächlichen chemischen Einsatzbedingungen, bevor Sie die höhere Güteklasse festlegen.
Eine bessere langfristige Entscheidung treffen
Das günstigste Drehteil aus Edelstahl ist über seine gesamte Lebensdauer hinweg selten die kostengünstigste Lösung. Ein Bauteil, das an einer Verbindungsstelle korrodiert, die Drehmomentvorgaben nicht erfüllt oder nachbearbeitet werden muss, verursacht höhere Kosten als ein Teil aus der richtigen Güteklasse, das fachgerecht bearbeitet wurde. Legen Sie die Güteklasse, die Zerspanungsparameter und den Prüfplan fest, bevor das erste Teil gefertigt wird.
Wenn Sie einen Maßgefertigtes CNC-Drehteil Oder wenn Sie mehrere Lieferanten vergleichen möchten, senden Sie Ihre Zeichnung, die Materialspezifikation und den Mengenbereich an YPMFG. Das Konstruktionsteam wird Ihnen eine Prozessprüfung, eine Empfehlung für die Werkzeuge sowie ein verbindliches Angebot mit eindeutigen Toleranzangaben zukommen lassen. Ganz unverbindlich – einfach eine klare Antwort, auf deren Grundlage Sie handeln können.