Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
La tornitura CNC e la lavorazione CNC sono processi fondamentalmente diversi. Nella tornitura il pezzo viene fatto ruotare contro un utensile fisso, consentendo di produrre in modo efficiente parti cilindriche. Nella lavorazione, invece, è l'utensile a muoversi contro un pezzo fermo, consentendo di realizzare geometrie complesse su più assi. La scelta corretta dipende dalla forma del pezzo, requisiti di tolleranza, materiale e volume di produzione. Per i componenti simmetrici e di forma circolare, la tornitura è in genere più veloce e più conveniente. Per i pezzi con caratteristiche su più assi, lavorazione multiasse è il metodo corretto.
La scelta tra questi due approcci è una delle prime decisioni che gli acquirenti devono prendere al momento di definire le specifiche Produzione di componenti CNC. Una mancata corrispondenza tra il processo e la geometria del pezzo può comportare un aumento dei costi, allungare i tempi di produzione o compromettere la precisione dimensionale del componente finito.
## Qual è la differenza tra la tornitura CNC e Lavorazione CNC?
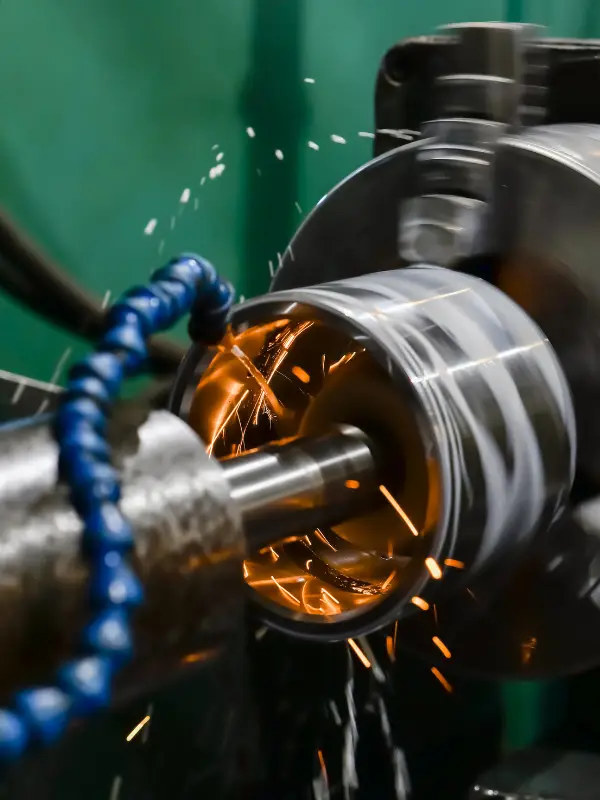
Tornitura CNC, nota anche come lavorazione al tornio CNC, consiste nella rimozione di materiale mediante la rotazione del pezzo grezzo attorno al proprio asse longitudinale, mentre un utensile da taglio avanza lungo percorsi definiti. L’utensile rimane sostanzialmente fermo nella propria posizione angolare, mentre è la rotazione a determinare la forma del pezzo. Ciò rende questo processo ideale per alberi, boccole, connettori e qualsiasi pezzo di rivoluzione.
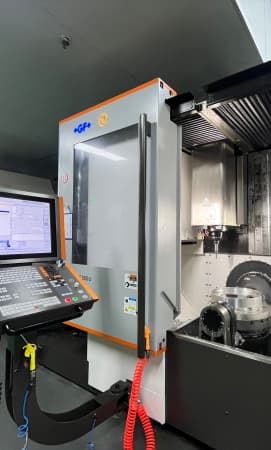
Lavorazione CNC mantiene il pezzo in posizione fissa mentre l'utensile si muove su un numero di assi compreso tra due e cinque. Asporta materiale da più direzioni, realizzando fori, cavità, filettature e contorni irregolari che una singola configurazione del tornio non è in grado di ottenere in un'unica operazione.
La differenza fondamentale sta nella geometria: la tornitura consente di ottenere una simmetria radiale, mentre la lavorazione meccanica permette di ottenere forme tridimensionali arbitrarie.
Panoramica sul confronto dei processi
Dopo aver esaminato la tabella, emerge chiaramente un aspetto fondamentale: la geometria dei pezzi influisce sulla scelta del processo in misura maggiore rispetto al solo materiale o alle sole dimensioni del lotto.
Quando optare per la lavorazione con tornitura
Se il vostro pezzo è prevalentemente cilindrico e presenta caratteristiche quali diametri, smussature, scanalature e filettature assiali, operazioni di tornitura rappresentano solitamente la soluzione più economica. Il tornio asporta il materiale in un unico passaggio rotativo continuo, il che garantisce tempi di ciclo brevi e un’usura prevedibile degli utensili durante l’intera lavorazione.
La tornitura eccelle anche nella produzione in serie di componenti rotondi identici. Poiché l’allestimento è più semplice, il cambio tra i pezzi è più rapido e il costo unitario diminuisce all’aumentare del volume.
Anche con quantità da prototipo, un’operazione di tornitura con un unico set-up può risultare più vantaggiosa rispetto alla lavorazione della stessa forma su una fresatrice, sia in termini di costi che di tempi di consegna.
Quando la lavorazione multiasse è la scelta giusta
I pezzi con fori passanti, cavità non cilindriche o elementi sulle superfici non concentrici rispetto all'asse principale richiedono un centro di lavorazione a 3, 4 o 5 assi. Un tornio a due assi semplicemente non è in grado di raggiungere tali geometrie senza ripetute regolazioni, il che comporta un errore di posizionamento cumulativo.
YPMFG sostiene progetti che richiedono processi ibridi, in cui un semilavorato tornito grezzo viene rifinito su una lavorazione multiasse centrato in un unico dispositivo di fissaggio. Ciò riduce le operazioni di movimentazione secondarie e garantisce tolleranze più strette sulle superfici di accoppiamento.
Nel caso di assemblaggi in cui un albero tornito si accoppia con un alloggiamento lavorato, eseguire entrambe le operazioni sotto lo stesso tetto consente di evitare le variazioni dimensionali che si verificano quando le operazioni vengono svolte in due officine separate.
Considerazioni relative a costi, tolleranze e materiali
Il costo unitario dipende meno dalla denominazione “tornitura” o “lavorazione meccanica” e più da tre variabili: il tipo di materiale, la densità delle caratteristiche geometriche e la dimensione del lotto. Un semplice raccordo in ottone tornito in un lotto di 5.000 unità costa molto meno di una staffa in titanio lavorata meccanicamente in un lotto di 20 unità.
Asportazione di materiale Anche la velocità di lavorazione influisce sul prezzo. I materiali più morbidi, come l’alluminio e i polimeri tecnici, si tagliano più velocemente rispetto agli acciai temprati o all’Inconel. Se il disegno richiede un materiale con una durezza insolita o un trattamento termico successivo, richiedete una verifica tecnica prima di confermare il preventivo.
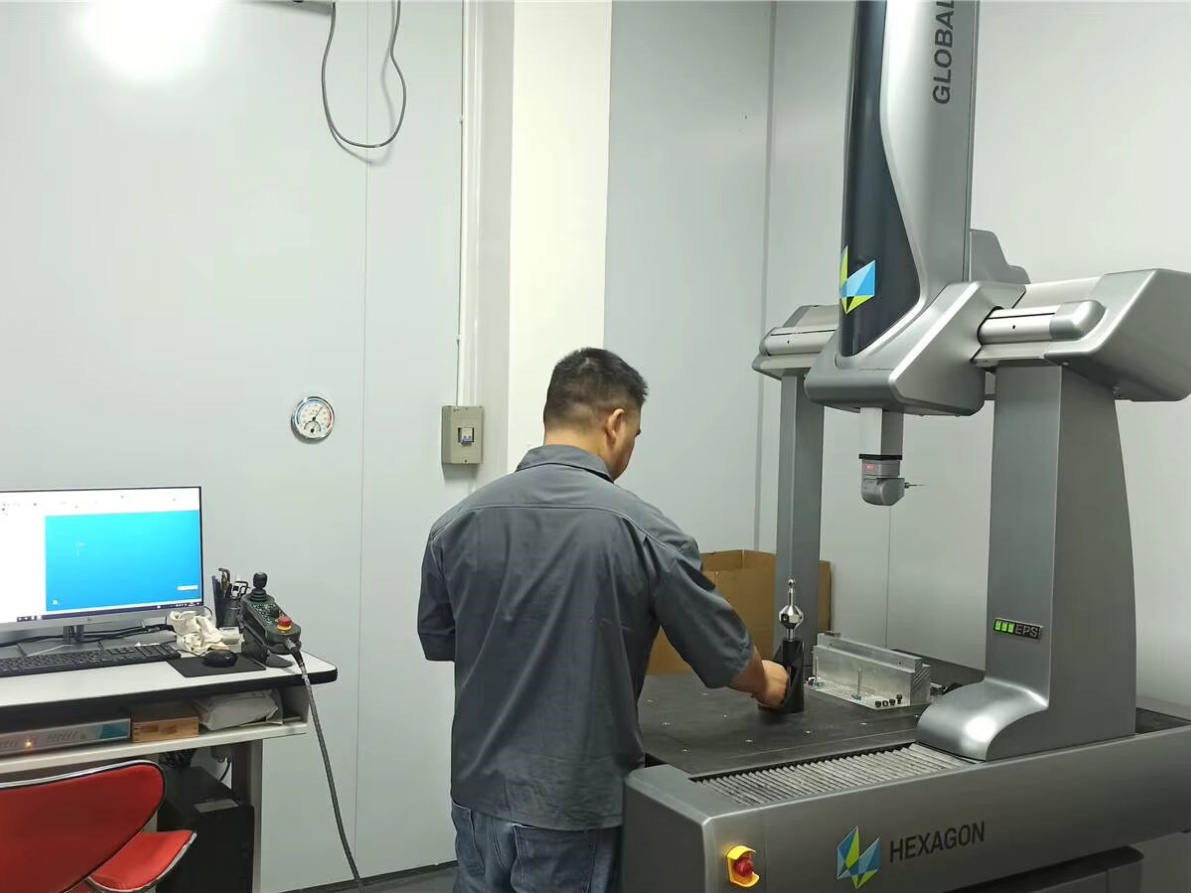
YPMFG può aiutare gli acquirenti a confrontare le diverse opzioni di processo e a stimare il costo totale di proprietà, compresi l'ammortamento delle attrezzature e i costi generali di ispezione, prima di avviare una produzione in serie.
Domande pratiche da porsi prima di definire le specifiche
Il mio contributo fa parte della rivoluzione? Se ogni sezione trasversale lungo l’asse è circolare, la tornitura è quasi sempre il punto di partenza predefinito.
Il pezzo richiede elementi su assi non concentrici? I fori trasversali, le tasche sfalsate o le facce angolate richiedono l’utilizzo di tecniche di lavorazione meccanica o una sequenza combinata di tornitura e lavorazione meccanica.
Qual è la dimensione minima del lotto e la tolleranza prevista? Tolleranze strette, dell’ordine di ±0,01 mm su elementi di grandi dimensioni, potrebbero richiedere un processo combinato anziché un unico metodo.
Quali sono il materiale e la finitura specificati? I requisiti relativi alla finitura superficiale, al trattamento termico e alla placcatura comportano operazioni aggiuntive rispetto alla fase primaria di taglio.
È possibile mantenere il pezzo in un unico dispositivo di fissaggio durante tutte le operazioni? Le configurazioni a singolo dispositivo riducono gli errori di impostazione e migliorano la ripetibilità, soprattutto in caso di lotti di piccole dimensioni.
Ottenere il consiglio giusto sul processo da seguire
La soluzione più sicura è inviare il disegno o il modello 3D a un partner di produzione con largo anticipo, prima di definire definitivamente le tolleranze e le specifiche dei materiali. Una revisione del processo in fase di progettazione consente di individuare costose discrepanze che altrimenti verrebbero alla luce solo in una fase avanzata della produzione.
YPMFG offre servizi di valutazione tecnica, componenti CNC su misura Supporto per la preparazione dei preventivi e della documentazione per gli acquirenti che desiderano verificare che il proprio componente sia assegnato al processo corretto prima del rilascio. Inviateci le vostre specifiche per una valutazione e riceverete una proposta di processo con una stima dei costi e dei tempi di consegna.