French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese
Réponse rapide :
Le tournage CNC et l'usinage CNC sont des procédés fondamentalement différents. Le tournage consiste à faire tourner la pièce contre un outil fixe, ce qui permet de produire efficacement des pièces cylindriques. L'usinage consiste à déplacer l'outil contre une pièce fixe, ce qui permet d'obtenir des géométries complexes sur plusieurs axes. Le choix approprié dépend de la forme de la pièce, exigences de tolérance, matériel, et volume de production. Pour les pièces symétriques et rondes, le tournage est généralement plus rapide et plus économique. Pour les pièces présentant des caractéristiques sur plusieurs axes, usinage multiaxial est la méthode appropriée.
Le choix entre ces deux approches est l'une des premières décisions que les acheteurs doivent prendre lorsqu'ils définissent leurs spécifications Fabrication de pièces par usinage CNC. Une mauvaise adéquation entre le procédé et la géométrie de la pièce peut entraîner une augmentation des coûts, allonger les délais de fabrication ou compromettre la précision dimensionnelle du composant fini.
## Quelle est la différence entre le tournage CNC et Usinage CNC?
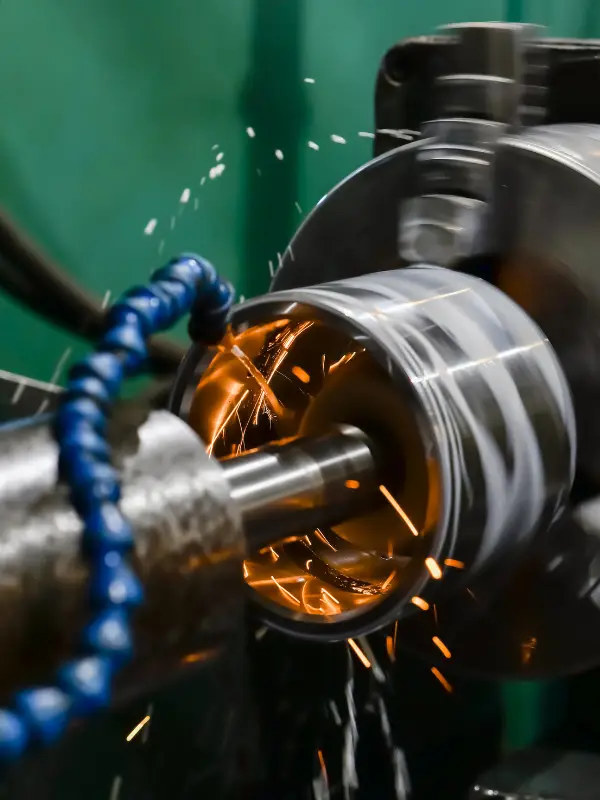
Tournage CNC, également appelé « usinage sur tour CNC », consiste à enlever de la matière en faisant tourner la pièce brute autour de son axe longitudinal tandis qu'un outil de coupe avance selon des trajectoires définies. L'outil reste globalement fixe dans sa position angulaire, et c'est la rotation qui assure le façonnage. Ce procédé est donc idéal pour les arbres, les bagues, les connecteurs et toute pièce de révolution.
Usinage CNC maintient la pièce en place tandis que l'outil se déplace selon deux à cinq axes. Il enlève de la matière dans plusieurs directions, permettant ainsi de réaliser des alésages, des poches, des filetages et des contours irréguliers qu'un seul tour ne peut pas réaliser en une seule opération.
La principale différence réside dans la géométrie : le tournage permet d'obtenir une symétrie radiale, tandis que l'usinage permet d'obtenir des formes tridimensionnelles arbitraires.
Comparaison des processus en un coup d'œil
À la lecture du tableau, une conclusion s'impose : la géométrie de la pièce influe davantage sur le choix du procédé que le matériau ou la taille du lot pris isolément.
Quand opter pour l'usinage par tournage ?
Si votre pièce est essentiellement cylindrique et comporte des éléments tels que des diamètres, des chanfreins, des rainures et des filetages axiaux, opérations de tournage constituent généralement la solution la plus économique. Le tour enlève de la matière en un seul passage rotatif continu, ce qui permet de réduire les temps de cycle et de garantir une usure prévisible de l'outil tout au long d'une série.
Le tournage excelle également dans la production en grande série de pièces rondes identiques. La mise en place étant plus simple, le changement de série est plus rapide et le coût unitaire diminue à mesure que le volume augmente.
Même pour des quantités de prototypes, une opération de tournage en une seule prise peut s'avérer plus avantageuse que l'usinage de la même forme sur une fraiseuse, tant en termes de coût que de délai de livraison.
Quand l'usinage multiaxial est la solution idéale
Les pièces comportant des trous percés en croix, des poches non cylindriques ou des éléments sur des faces qui ne sont pas concentriques à l'axe principal nécessitent un centre d'usinage à 3, 4 ou 5 axes. Un tour à deux axes ne peut tout simplement pas usiner ces géométries sans plusieurs réglages, ce qui entraîne une erreur de positionnement cumulative.
YPMFG soutient des projets nécessitant des processus hybrides, dans lesquels une ébauche tournée est finie sur une usinage multiaxial centrage dans un seul dispositif de fixation. Cela permet de réduire les manipulations secondaires et de garantir des tolérances plus strictes au niveau des surfaces d’accouplement.
Pour les assemblages dans lesquels un arbre tourné s'emboîte dans un boîtier usiné, le fait de réaliser ces deux opérations sous un même toit permet d'éviter les écarts dimensionnels qui surviennent lorsque les opérations sont effectuées dans deux ateliers distincts.
Considérations relatives au coût, aux tolérances et aux matériaux
Le coût unitaire dépend moins de la qualification « tournage » ou « usinage » que de trois variables : la nuance du matériau, la densité des caractéristiques et la taille du lot. Un simple raccord en laiton tourné, produit en série de 5 000 unités, coûte bien moins cher qu'un support en titane usiné, produit en série de 20 unités.
Enlèvement de matière La vitesse d'usinage influe également sur le prix. Les matériaux plus tendres, comme l'aluminium et les polymères techniques, se usinent plus rapidement que les aciers trempés ou l'Inconel. Si votre plan prévoit un matériau présentant une dureté inhabituelle ou nécessitant un traitement thermique ultérieur, demandez une expertise technique avant de finaliser le devis.
YPMFG peut aider les acheteurs à comparer les différentes options de processus et à estimer le coût total de possession, y compris l'amortissement des outillages et les frais généraux liés aux contrôles qualité, avant de s'engager dans une série de production.
Questions pratiques à se poser avant de définir le cahier des charges
Est-ce que je participe à la révolution ? Si toutes les sections transversales le long de l'axe sont circulaires, le tournage est presque toujours la première étape par défaut.
La pièce doit-elle comporter des caractéristiques sur des axes non concentriques ? Les alésages transversaux, les poches décalées ou les faces inclinées vous obligent à recourir à l'usinage ou à une séquence combinée de tournage et d'usinage.
Quelle est la taille minimale d'un lot et quelle est la tolérance visée ? Des tolérances serrées de l'ordre de ±0,01 mm sur des éléments de grande longueur peuvent nécessiter un procédé combiné plutôt qu'une seule méthode.
Quels sont les matériaux et les finitions prévus ? Les exigences en matière de finition de surface, de traitement thermique et de revêtement impliquent des opérations supplémentaires qui s'ajoutent à l'étape principale d'usinage.
La pièce peut-elle être maintenue dans un seul dispositif de fixation pendant toutes les opérations ? Les configurations à dispositif unique réduisent les erreurs de réglage et améliorent la répétabilité, en particulier pour les petites séries.
Obtenir la bonne recommandation en matière de processus
La solution la plus sûre consiste à envoyer votre dessin ou votre modèle 3D à un partenaire de fabrication suffisamment tôt, avant de finaliser les tolérances et les spécifications des matériaux. Une révision du processus dès la phase de conception permet de détecter les incohérences coûteuses qui, sans cela, n’apparaîtraient qu’à un stade avancé de la production.
YPMFG propose des services d'évaluation technique, composants CNC sur mesure un service d'établissement de devis et de documentation destiné aux acheteurs qui souhaitent s'assurer que leur pièce est affectée au processus approprié avant sa mise en production. Envoyez-nous vos spécifications pour examen et recevez une recommandation de processus accompagnée d'une estimation des coûts et des délais de livraison.