Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

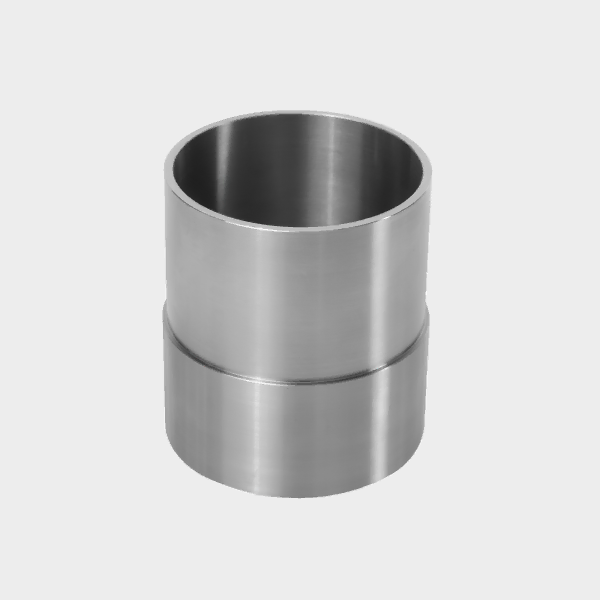
As peças estampadas de latão são componentes metálicos moldados com precisão, utilizados em conjunto de tomada elétrica, tiras de contato e terminais de aterramento. Eles são produzidos por meio de estampagem com matriz progressiva, em que uma tira contínua de latão é conduzida por uma sequência de matrizes que cortam, perfuram e moldam cada detalhe em uma única passagem. O método proporciona alta consistência geométrica, desperdício mínimo de material e altas taxas de ciclo. Para aplicações em soquetes, as especificações mais importantes são a espessura da parede, acabamento da superfície na superfície de contato, e tolerância dimensional sobre as dimensões de encaixe.
A aquisição de peças de latão estampadas para caixas de soquete e terminais muitas vezes implica lidar com incompatibilidades entre a geometria da peça e a montagem final. Um pequeno desvio no ângulo de curvatura ou na espessura da parede pode causar contato inadequado, aumento da resistência ou retrabalho na linha de produção. Definir corretamente as especificações de estampagem já na fase de revisão do desenho é o que gera a maior parte da economia de custos.
Qual é o papel das peças estampadas de latão nos soquetes?
O latão é o material padrão para componentes de contato de soquetes, pois oferece um equilíbrio entre condutividade, resistência à corrosão e comportamento elástico. As peças estampadas mais comuns incluem tiras de contato de latão, terminais de aterramento, e pequenos suportes que fixam a placa frontal do soquete à caixa de parede.
A estampagem confere a essas peças uma geometria consistente que a fundição ou a usinagem têm dificuldade em igualar na produção em série. Um projeto bem elaborado projeto de matriz de estampagem é capaz de produzir centenas de peças por minuto com um formato repetível. Isso o torna o processo preferido dos fabricantes de equipamentos originais (OEMs) que produzem tomadas elétricas em grande escala.
Por que latão em vez de cobre ou aço?
O cobre conduz um pouco melhor, mas se amolece mais rapidamente sob ciclos repetidos de inserção e remoção. O aço é mais barato, mas sofre corrosão em ambientes úmidos e transfere menos força da mola para o pino do conector correspondente. O latão fica no meio-termo: é suficientemente condutor, dimensionalmente estável e resistente ao leve ataque galvânico que degrada o aço nu.
Especificações a serem verificadas antes de fazer um pedido
A tabela abaixo lista os parâmetros que mais frequentemente causam rejeições de primeira peça em peças de soquete estampadas.
Os intervalos acima são pontos de partida, não regras universais. As especificações exatas dependem da classificação do soquete, da temperatura de operação e se a peça fica dentro de um invólucro vedado ou aberto. Verifique cada valor em relação ao seu desenho de montagem antes de aprovar o pedido de ferramentas.
Defeitos que custam tempo e dinheiro aos compradores
Recuperação elástica: Após uma dobra de 90°, o metal se recupera parcialmente. Se a matriz não compensar, o ângulo final ficará incorreto. Especifique o ângulo de compensação junto ao seu fabricante de matrizes na fase de projeto das ferramentas.
Rebarba na superfície de contato: Matrizes de corte desgastadas ou desalinhadas deixam bordas salientes. Mesmo uma rebarba de 0,1 mm aumenta a resistência de contato e pode causar formação de arco elétrico com o tempo.
Desvio dimensional ao longo de uma produção: o acúmulo de calor na pilha de matrizes altera gradualmente as dimensões da peça. Solicite uma verificação por CMM ou óptica na peça-protótipo, no meio da produção e no final da produção.
Corrosão galvânica: A combinação de latão sem revestimento com parafusos de aço da carcaça cria uma célula de baixa intensidade. Verifique o material da carcaça e se é necessário um revestimento de passivação ou de zinco-níquel.
Perguntas frequentes sobre a estampagem de latão para soquetes
É possível estampar latão com espessura inferior a 0,3 mm?
É possível, mas é um desafio. Abaixo de 0,25 mm, o material se rasga facilmente durante a etapa de dobra. Se o seu projeto exigir uma parede fina, peça ao seu fornecedor de peças estampadas para verificar a espessura mínima viável antes que as matrizes sejam usinadas.
Quantas peças uma matriz de estampagem consegue produzir antes de precisar de manutenção?
Normalmente, de 500.000 a 2.000.000 de ciclos, dependendo da dureza do material e do material da matriz. O latão C26000 é relativamente mais macio, o que prolonga a vida útil da matriz. Uma inspeção programada da matriz a cada 200.000 ciclos é uma referência razoável.
É necessário realizar uma etapa de revestimento separada após a estampagem?
Nem sempre. Se a tomada for utilizada em um ambiente interno e seco, sem revestimento Latão C26000 pode ser suficiente. Para instalações em ambientes úmidos ou costeiros, uma fina camada de zinco-níquel ou de passivação reduz o risco de corrosão a longo prazo. Verifique a classificação IP da tomada pronta antes de tomar uma decisão.
Que arquivos devo enviar para solicitar um orçamento de estampagem?
Um arquivo 3D no formato STEP ou IGES da peça, além de um desenho 2D com todas as dimensões críticas, tolerâncias e especificações de acabamento de superfície. Se a peça se encaixar em um invólucro estampado, inclua o desenho do invólucro para que a empresa de estampagem possa verificar a folga na interface.
## Tomando a decisão certa sobre peças de soquete de latão estampadas
A diferença entre uma aprovação tranquila da primeira peça e um ciclo de retrabalho geralmente se resume à precisão com que as especificações de estampagem foram definidas antes do início da fabricação das ferramentas. YPMFG trabalha com compradores de componentes elétricos exatamente nessa etapa: analisando seus arquivos 3D e 2D, identificando possíveis problemas de retorno elástico ou de folga e propondo ajustes na sequência de matrizes antes mesmo que uma única matriz seja cortada.
Se você estiver trabalhando no projeto de um soquete, pode enviar a geometria da peça e as especificações do material para YPMFG para uma análise de engenharia. A equipe apresentará uma avaliação por escrito abrangendo a viabilidade de fabricação, as tolerâncias sugeridas e um cronograma estimado para a produção das ferramentas. Não é necessário nenhum compromisso.