Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Краткий ответ:
Наиболее распространённое химическое вещество для нержавеющая сталь травление представляет собой смесь плавиковой кислоты, азотной кислоты и воды. Этот раствор растворяет оксидный слой для создания матовых покрытий или гравированных узоров. Однако он высококоррозионно агрессивен и требует строгих протоколов безопасности. Многие производители избегают его из-за экологических норм и сложностей утилизации. Всегда проверяйте местные экологические законы перед закупкой этих реагентов. Вы можете запросить конкретные химические составы у YPMFG в зависимости от марки вашего материала.
Команды закупок часто сталкиваются с дилеммой при выборе отделка поверхностидля металлических деталей. Вам нужен надёжный метод удаления пассивирующего слоя или создания текстуры. The травление металла процесс предлагает такое решение, но вносит значительную сложность. Он включает управление опасными материалами, очистку сточных вод и точные химические пропорции. Одна ошибка может испортить партию деталей или вызвать дорогостоящие остановки производства. Это руководство разбирает основные компоненты процесса травления. Оно сосредоточено на практических критериях выбора и стратегиях снижения рисков для покупателей. Мы рассмотрим химию, требования безопасности и этапы контроля качества.
Понимание химических компонентов
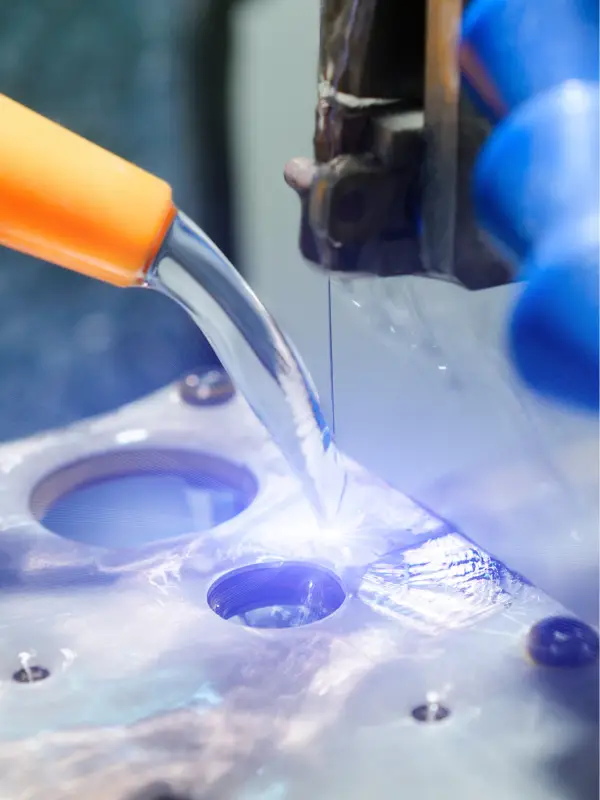
Основа процесса — химическая смесь для травления Для нержавеющей стали она обычно включает плавиковую кислоту (HF) и азотную кислоту (HNO3). Плавиковая кислота — активный агент, воздействующий на слой оксида хрома. Азотная кислота действует как буфер и помогает контролировать скорость реакции. Соотношение этих кислот определяет конечную текстуру поверхности. Более высокие концентрации HF дают более глубокую и грубую матовую отделку. Более низкие концентрации приводят к более тонкому, сатиновому виду. Вода используется для разбавления смеси и управления выделением тепла.
Температура ванны критична для стабильности. Большинство процессов протекает при 20°C–50°C. Если раствор слишком горячий, травление становится неравномерным и пятнистым. Если слишком холодный, реакция замедляется и может остановиться. Необходимо регулярно контролировать удельный вес ванны. По мере расходования кислот в реакции сила травления падает. Нужно пополнять химикаты или полностью заменять ванну. Этот график обслуживания зависит от объёма обрабатываемых деталей.
Безопасность и экологическое соответствие

Обращение с химикатами для травления нержавеющей стали связано с серьёзными рисками. Плавиковая кислота особенно опасна. Она легко проникает через кожу и вызывает глубокое повреждение тканей, которое может не ощущаться сразу. Операторам требуются специальные средства индивидуальной защиты (СИЗ), включая кислотостойкие перчатки и костюмы. В рабочей зоне должен быть набор геля глюконата кальция для экстренной обработки. Вдыхание паров может вызвать повреждение дыхательных путей, поэтому системы вентиляции необходимы. В рабочей зоне должна быть вытяжка с отрицательным давлением для удаления паров.
Экологические нормы регулируют утилизацию отработанных растворов травления. Нельзя просто сливать их в канализацию. Сточные воды содержат тяжёлые металлы и коррозионные кислоты. Их необходимо нейтрализовать и очистить перед сбросом. Во многих регионах для обращения с опасными отходами требуются лицензированные подрядчики. Несоблюдение может привести к крупным штрафам и остановке проектов. Покупателям следует убедиться, что их производственные партнёры имеют действующие экологические разрешения. YPMFG обеспечивает обработку всех потоков отходов в соответствии с местными стандартами. Мы предоставляем документацию для аудитов соответствия. Это защищает вашу цепочку поставок от юридических рисков.
Критерии выбора для вашего проекта
Выбор правильного метода травления зависит от геометрии детали и марки материала. Монолитные детали из нержавеющей стали травятся легче, чем тонкостенные компоненты. Тонкие детали могут деформироваться или коробиться во время химической реакции. При проектировании элементов необходимо учитывать скорость съёма материала. Гравировка текста или логотипов требует иной концентрации химикатов, чем матовое травление всей поверхности. Глубина травления также влияет на текстуру поверхности. Более глубокое травление создаёт более грубую и пористую поверхность, которая лучше удерживает краску. Неглубокое травление точнее сохраняет размерную целостность детали.
Учитывайте совокупную стоимость владения, а не только цену за единицу. Затраты на химикаты колеблются в зависимости от рыночного предложения. Расходы на хранение и утилизацию накапливаются со временем. Если вы переходите от механического шлифования к химическому травлению, оцените экономию на оснастке. Вам больше не нужно заменять изнашиваемые шлифовальные круги. Однако необходимо инвестировать в системы локализации и инструменты мониторинга. Такой переход может повысить стабильность при крупносерийном производстве. Он снижает влияние оператора на результаты чистоты поверхности.
Сравнение методов травления
Разные методы обеспечивают различный уровень контроля и затрат. Выбирайте метод, соответствующий вашим требованиям к качеству.
Погружение — стандарт для общей матовой отделки. Маскирование позволяет создавать точные эстетические элементы на таких компонентах, как ручки или панели. Струйное травление подходит для крупных сложных геометрий, где погружение затруднено. Сухое распыление — нишевый метод с использованием сухого порошка или газа для очень малых участков. Каждый метод требует разного обращения с химикатами и мер безопасности.
Контроль качества и испытания
Вам нужны чёткие метрики для определения “хорошего” травления. Визуальный контроль часто недостаточен для критичных применений. Следует измерять шероховатость поверхности с помощью профилометра. Значение Ra должно находиться в пределах указанного допуска. Для косметических деталей проверяйте однородность цвета и текстуры. Белые пятна или полосы указывают на неравномерный поток химикатов. Для функциональных деталей убедитесь, что травление не нарушило толщину стенок. Это критично для тонкостенных труб или листов. Неразрушающий контроль может проверить целостность поверхности. Также следует проверить состояние пассивации после травления. Некоторые применения требуют повторной пассивации для восстановления коррозионной стойкости. YPMFG может предоставить отчёты о чистоте поверхности вместе с вашими Обработка на станках с ЧПУ услугами. Мы документируем точные параметры процесса, использованные для вашей партии.
Частые вопросы о травлении
Влияет ли травление на структурную прочность нержавеющей стали?
Как правило, нет. Глубина травления обычно составляет менее 100 микрон. Это удаляет небольшую часть общей толщины детали. Структурная целостность сохраняется для большинства стандартных компонентов. Однако следует избегать травления участков с высокими механическими напряжениями.
Можно ли травить все марки нержавеющей стали?
Прим.: Марки 304 и 316 наиболее распространены и хорошо травятся. Другие марки, такие как 316L, могут требовать иных пропорций химикатов. Легирующие элементы влияют на растворение оксидного слоя. Всегда отправляйте образец-купон на испытания перед запуском в полное производство.
Сколько времени занимает процесс травления?
Это зависит от температуры ванны и концентрации кислоты. Стандартное время погружения составляет от 30 до 90 минут. Детали с маской могут требовать более длительного воздействия на незакрытых участках. Общее время цикла включает этапы промывки и пассивации.
Химическое травление дороже механической обработки?
При больших партиях химическое травление часто дешевле. Оно не требует износа инструмента и обрабатывает детали массово. Для мелких сложных деталей оно может быть менее эффективным. Обработка на станках с ЧПУ остаётся основным методом формообразования геометрии детали. Травление — это финишная операция, добавляющая ценность.
Выбор подходящей отделки для вашего применения
Цель — сбалансировать эстетическую привлекательность, функциональные характеристики и соответствие нормативным требованиям. Матовая травленая отделка снижает блики и скрывает незначительные дефекты поверхности. Она также улучшает адгезию краски для последующих покрытий. Если ваш проект предполагает сложную гравировку, процесс маскирования требует точного совмещения. Вам нужны жёсткие допуски между маской и поверхностью детали. YPMFG поддерживает проекты, требующие сложной чистовой обработки поверхности. Мы можем интегрировать травление с Компоненты, изготовленные на станках с ЧПУ производством, чтобы сэкономить время. Отправьте нам свои чертежи для инженерной оценки. Мы оценим осуществимость процесса травления и предоставим коммерческое предложение. Это гарантирует вам понятный путь к производству.