
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
Обработка клавиатур Как правило, это включает фрезерование, токарную обработку и сверление с ЧПУ корпусов, пластин, клавиш и конструктивных элементов для механических и нестандартных клавиатур. В большинстве серийных партий используется алюминий марок 6061 или 7075, хотя в моделях премиум-класса применяются латунь и титан. Допуски обычно находятся в диапазоне от ±0,05 мм для общих элементов до ±0,01 мм для сопрягаемых поверхностей. Выбор технологического процесса, марка материала и качество поверхности напрямую влияют на посадку, тактильные ощущения и себестоимость единицы продукции. Покупателям следует проверять чертежи, сертификаты на материалы и обработку после механической обработки, прежде чем заключать договор с поставщиком.
Если вы указываете обработанные детали клавиш Что касается корпусов для клавиатур, изготовленных по индивидуальному заказу, схема принятия решений оказывается проще, чем кажется. Всего несколько факторов определяют практически все показатели стоимости и качества на производстве. Компания YPMFG сотрудничает с производителями клавиатур и периферийных устройств в сфере изготовления подобных компонентов, и приведенные ниже схемы отражают, что отличает безупречную сборку с первого раза от цикла доработок.
Что входит в процесс обработки клавиатур
Три наиболее распространённые детали клавиатуры, изготовленные методом механической обработки, — это алюминиевые панели клавиатуры, корпуса и вырезы для выключательных панелей. Каждый из них требует своего собственного соотношения глубины фрезерования, инструмента и способа финишной обработки.
Правая сторона выбор метода механической обработки зависит от геометрии детали. Для корпусов с глубокими углублениями целесообразно использовать 5-осевое фрезерование, чтобы избежать погрешностей при настройке между противоположными поверхностями. Плоские панели переключателей быстрее и дешевле изготавливаются на 3-осевых станках.
Если ваша конструкция предусматривает резьбу с малым шагом, уточните, выполняет ли поставщик нарезание резьбы непосредственно на месте или использует вставные резьбовые элементы. Этот выбор влияет как на время цикла, так и на срок службы резьбы. При крупносерийном производстве поинтересуйтесь конструкцией зажимных приспособлений. Правильно спроектированное вакуумное или зажимное приспособление обеспечивает стабильность размеров от партии к партии.
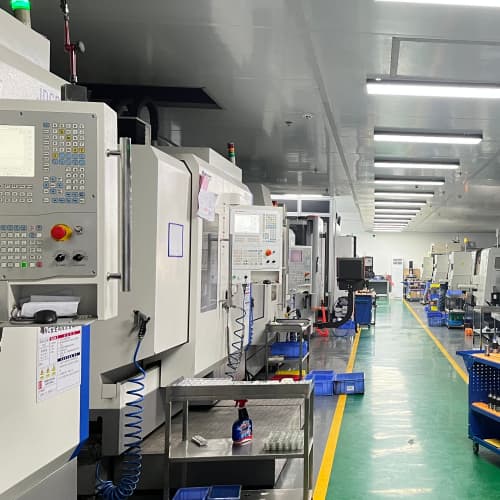
Компания YPMFG может проверить ваши файлы STEP или IGES и выявить проблемы в технологическом процессе ещё до начала резки.
Допуски и качество поверхности, которые имеют значение
Точность посадки и ощущения при нажатии клавиш зависят от допусков. Если корпус имеет отклонение в 0,05 мм, на стыке будет виден зазор. Допуски Требования к сопрягаемым поверхностям следует указывать для каждого элемента отдельно, а не в виде общего значения для всего чертежа.
Внешний вид зависит от назначения. Требования к качеству поверхности Шероховатость поверхностей, предназначенных для прикосновений, часто составляет Ra 0,8–1,6 мкм. Шероховатость внутренних поверхностей, служащих для прокладки переключателей, может достигать Ra 3,2 мкм, если в конструкции не предусмотрено иное.
Анодирование добавляет ещё один уровень сложности. Перед тем как деталь поступит на финишную линию, необходимо проверить толщину и однородность цвета. Уточните, проводит ли поставщик анодирование собственными силами или прибегает к услугам сторонних подрядчиков, поскольку из исходных размеров детали после механической обработки необходимо вычесть приращение размеров на 10–25 мкм с каждой стороны.
Распространенные ошибки при оформлении заказа
Три ошибки постоянно встречаются в поиск поставщиков компонентов для клавиатур:
Размещение заказа без готового файла в формате STEP или IGES. Использование двухмерных PDF-файлов чревато ошибками при интерпретации схем расположения отверстий и радиусов фасок.
Отказ от сертификации материала. Сертификат заводских испытаний или отчет по анализу материала (PMI) обеспечивают вам защиту в тех случаях, когда в технических условиях указаны требования к прочности или коррозионной стойкости конкретного сплава.
Предполагается, что цвет анодированного покрытия и допуски не зависят друг от друга. Толстый слой анодированного покрытия приводит к увеличению размеров, которое необходимо вычесть из размеров необработанной детали перед началом механической обработки.
Если в вашем текущем заказе присутствуют какие-либо из этих недочетов, приостановите процесс и еще раз проверьте комплект чертежей, прежде чем передавать его в цех.
Практические вопросы перед оформлением заказа
Какой сплав лучше использовать для корпуса клавиатуры?
Для большинства конструкций, предназначенных для потребителей и просумаров, сплав 6061-T6 обеспечивает оптимальное соотношение стоимости и прочности. Сплав 7075-T6 позволяет ещё больше снизить вес, но при этом усложняет обработку и повышает затраты. Титан подходит для мелкосерийного производства продукции премиум-класса. Перед тем как окончательно определиться с материалом, убедитесь, что ваш поставщик услуг по отделке поддерживает данный сплав.
Насколько реально можно уменьшить допуски при обработке пластины выключателя?
На стабильной 3-осевой установке с надлежащим закреплением можно достичь точности ±0,02 мм. При точности ниже ±0,01 мм следует ожидать увеличения продолжительности цикла и роста процента брака. В каждом указании следует указывать, является ли допуск критическим или общим, чтобы цех мог составить соответствующее ценовое предложение.
Нужно ли изготовить пробную партию перед запуском серийного производства?
Да, если это ваша первая геометрия. Один Корпус клавиатуры, изготовленный методом фрезерования с ЧПУ Прототип позволяет выявить проблемы с посадкой, качеством отделки и сборкой, которые невозможно обнаружить, опираясь только на чертежи. На обработку и финишную отделку следует заложить примерно одну неделю, в зависимости от размера детали и типа анодирования.
Какую документацию я должен получить от своего станочника?
Как минимум: фактические размеры ключевых элементов, отслеживаемость материалов и отчет о качестве поверхности. Для анодированных деталей необходимо добавить ссылку на цвет или код Pantone с приложением образца к упаковочному листу.
Можно ли использовать материалы разных типов в одной клавиатурной сборке?
Да. Во многих конструкциях алюминиевый корпус сочетается с латунными или титановыми декоративными накладками. Убедитесь, что различия в тепловом расширении не приведут к заклиниванию в диапазоне рабочих температур. Ваш механик-отработчик может рассчитать максимальный зазор в самых неблагоприятных условиях при максимальной температуре.
Нужна помощь в подборе деталей для клавиатуры?
Переменные, определяющие корпус для клавиатуры на заказ Параметры проекта ограничены: материал, технологический процесс, допуски и качество отделки. Если правильно прописать эти четыре параметра на бумаге, производственный цикл будет протекать по предсказуемому сценарию.
YPMFG оказывает поддержку командам, занимающимся клавиатурами и периферийными устройствами, из Токарная и фрезерная обработка с ЧПУ путем последующей механической обработки. Вы можете прислать свои CAD-файлы, спецификацию или даже черновой эскиз для технической экспертизы. Наша команда выявит проблемы, связанные с технологической осуществимостью, предложит корректировку допусков там, где это позволит сократить затраты, и сообщит ориентировочные сроки выполнения заказа, прежде чем вы утвердите график изготовления инструментов.
Если у вас уже есть готовая деталь и вы хотите сравнить технические характеристики или рассмотреть возможность использования более легкого сплава, пришлите артикул детали и чертежи. Краткая оценка обычно занимает один–два рабочих дня.






