German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort:
Betrieb eines CNC-Maschine folgt einer festgelegten Abfolge: Sicherheitsverriegelungen überprüfen, die richtigen Teile einlegen G-Code-Programm, Stellen Sie Werkzeug- und Werkstückversätze ein, führen Sie einen Trockenlauf durch und starten Sie anschließend den automatisierten Prozess. Fehler in jeder Phase können zu Schäden am Werkzeug, zur Verschrottung eines Werkstücks oder zu Verletzungen des Bedieners führen. Die genauen Schritte variieren je nach Steuerungssystem, doch die Kernlogik bleibt dieselbe. Überprüfen Sie stets die Spindelausrichtung, den Kühlmittelfluss und die Werkstückspannung, bevor Sie den Zyklus starten. Eine 30-sekündige Vorabprüfung erspart stundenlange Nacharbeit.
Die meisten Bediener machen ihre ersten Fehler bereits bei der Einrichtung und nicht erst während des Schneidvorgangs. Ein falsch eingestellter Werkzeugversatz oder eine nicht überprüfte Eilgangbahn kann einen Routineauftrag zu einem kostspieligen Zusammenstoß führen. Dieser Leitfaden führt Sie durch den Arbeitsablauf von den Vorabprüfungen bis zur Überprüfung nach dem Zyklus und enthält praktische Tipps zur Risikominimierung in der Fertigung.
Sicherheits- und Maschinenprüfungen vor dem Betrieb
Bevor Sie das Bedienfeld berühren, gehen Sie einmal um die Maschine herum. Vergewissern Sie sich, dass die Türverriegelungen funktionieren, die Not-Aus-Schalter ansprechen und keine losen Teile im Inneren des Gehäuses hängen. Sicherheitsvorschriften für CNC-Maschinen Fang hier an, nicht bei der Podiumsdiskussion.
Überprüfen Sie die hydraulischen und pneumatischen Manometer anhand der vom Hersteller angegebenen Bereiche. Ein zu niedriger Druck führt zu Spannfehlern während des Arbeitszyklus. Sehen Sie sich das Protokoll der vorherigen Schicht auf vermerkte Fehler oder Alarme an.
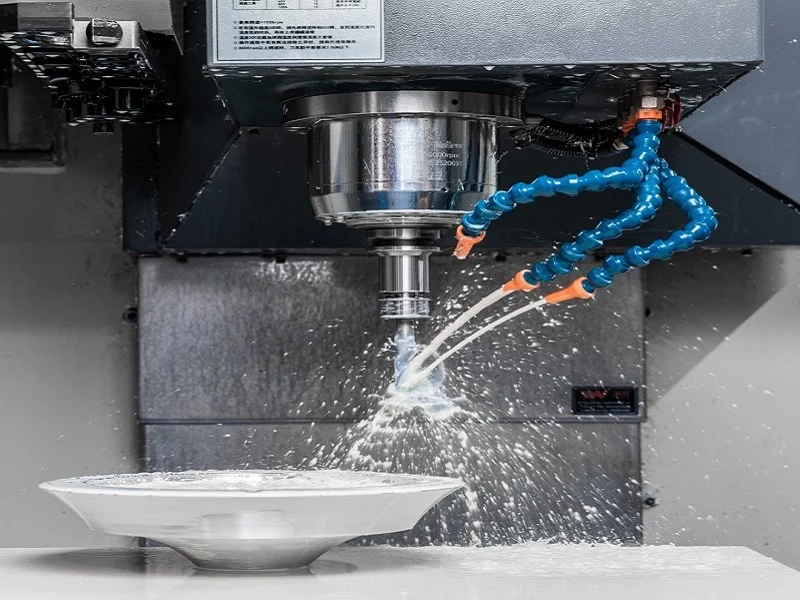
Überprüfen Sie den Kühlmittelstand und die Kühlmittelqualität. Verunreinigtes oder zu wenig Kühlmittel beeinträchtigt die Standzeit der Werkzeuge und die Oberflächengüte. Führen Sie vor jeder Schicht eine 30-sekündige Sichtprüfung der Spindel durch, um zu prüfen, ob sich Späne angesammelt haben.
Not-Aus-Funktion geprüft und funktionsfähig
Türverriegelungen funktionieren
Hydraulik- und Pneumatikdruck im Bereich

Kühlmittelstand und -reinheit überprüft
Spindel frei von Späneablagerungen
Das Werkstück ist innerhalb des Arbeitsraums sicher eingespannt
Laden und Einrichten des Programms
Lade die richtige G-Code-Programm Legen Sie die Datei im Steuerungssystem ab. Vergewissern Sie sich, dass die Teilenummer, die Revision und das Einrichtungsblatt mit dem Auftragsbegleitschein übereinstimmen. Schon eine Änderung eines einzigen Zeichens kann den gesamten Werkzeugweg verschieben.
Legen Sie Werkzeugversätze, Arbeitsversätze und Vorschub-Übersteuerungen fest. Führen Sie den ersten Werkzeugwechsel im Einzelblockmodus schrittweise durch, um die Z-Null-Referenz zu überprüfen. Einstellung des Werkzeugversatzes Dort liegt der Ursprung der meisten Abstürze beim ersten Artikel.
Führen Sie einen Testlauf mit der Schnellvoreinstellung 50% durch. Beobachten Sie die Bahn auf dem Bildschirm und achten Sie auf ungewöhnliche Servogeräusche. Der technische Support von YPMFG kann Ihre Einstellungsblätter überprüfen und mehrdeutige Werkzeugwechselsequenzen kennzeichnen, bevor Sie die Produktion starten.
Durchführung des Zyklus und Überwachung
Starten Sie den Presszyklus. Führen Sie das erste Werkstück mit einer Übersteuerung von 50–70% zu und achten Sie auf die Schnittgeräusche. Ein gleichmäßiges Summen deutet auf einen normalen Eingriff hin; eine steigende Tonhöhe oder ein Rattern weisen auf ein Problem hin.
Überwachen Sie die Spanabfuhr, die Kühlmittelabdeckung und die Vorschubgeschwindigkeit. Eilgang Die Bewegungen sollten gleichmäßig und geräuschlos sein. Jedes Stocken entlang der Achsen erfordert eine sofortige Unterbrechung des Vorschubs und eine erneute Überprüfung der Bahn.

Sobald das erste Teil die Prüfung bestanden hat, geben Sie die Ausnahmegenehmigungen an 100% weiter und lassen Sie die restliche Stückzahl durchlaufen. Tragen Sie Abweichungen in den Schichtbericht ein, damit der nächste Bediener informiert ist.
Häufige Fehler im Betrieb, die es zu vermeiden gilt
Jeder dieser Fehler lässt sich durch eine 60-Sekunden-Überprüfungsroutine vermeiden. Bauen Sie diese in Ihren CNC-Wartungsplan als obligatorische Schritte vor Beginn des Zyklus und nicht als nachträgliche Überlegungen.
Prüfung und Dokumentation nach Abschluss des Zyklus
Überprüfen Sie nach der Bearbeitung des letzten Werkstücks die Werkzeuge auf Verschleiß, kontrollieren Sie die Spindel auf Vibrationen und entfernen Sie Späne von den Schutzabdeckungen. Tragen Sie die Standzeiten der Werkzeuge sowie etwaige Auffälligkeiten in das Protokoll ein.
Die Messwerte der Fertigteile sind unter Berücksichtigung der Zeichnungstoleranzen zu archivieren. Wenn die Abweichung 50% der angegebenen Toleranz überschreitet, ist die Charge zur technischen Überprüfung zu kennzeichnen, bevor sie an die nachgelagerten Bereiche weitergegeben wird.
Praktische Fragen vor der Inbetriebnahme einer CNC-Maschine
Wie oft sollte ich die Werkzeugversätze neu überprüfen?
Mindestens bei jeder Einrichtung und jedem Werkzeugwechsel. Im Mehrschichtbetrieb ist zu Beginn jeder Schicht eine erneute Überprüfung erforderlich. Durch die thermische Ausdehnung zwischen kaltem und erwärmtem Zustand können sich die Versätze um 0,02 mm oder mehr verschieben.
Welche Übersteuerungseinstellungen sind für den Erstlauf sicher?
Verwenden Sie die Vorschub-Übersteuerung 50–70% und die Eilgang-Übersteuerung 25–50%. So haben Sie Zeit zu reagieren, falls die Bahn falsch ist, und erhalten dennoch ein brauchbares Teil für die Prüfung.
Wann sollte ich den Zyklus unterbrechen und Hilfe holen?
Halten Sie den Betrieb sofort an, wenn ein Metall-auf-Metall-Kontakt auftritt, ungewöhnliche Vibrationen zu spüren sind oder Kühlmittel auf das Werkzeug statt auf das Werkstück spritzt. Sicherheitsvorschriften für CNC-Maschinen erfordern in diesen Fällen eine sofortige Aussetzung der Fütterung.
Kann ich den G-Code während eines Produktionslaufs ändern?
Nur im Einzelschrittmodus bei angehaltenem Zyklus. Beim Bearbeiten eines laufenden Programms besteht die Gefahr einer plötzlichen Änderung der Werkzeugbahn. Dokumentieren Sie jede Korrektur und aktualisieren Sie die Stammdatei für den nächsten Rüstvorgang.
Benötigen Sie Hilfe bei der Bedienung Ihrer CNC-Maschine?
Falls Ihr Team mit Einrichtungsfehlern, thermischer Drift oder unklarem Steuerungsverhalten zu kämpfen hat, können Sie Ihre Programmdatei und Ihr Einrichtungsblatt an YPMFG senden, um noch vor der nächsten Schicht eine Überprüfung durch ein zweites Paar Augen zu erhalten. Wir weisen auf riskante Werkzeugwechselsequenzen hin, schlagen Punkte zur Offset-Überprüfung vor und führen Ihre Bediener durch die spezifischen Steuerungsfunktionen, die für Ihre Maschine relevant sind.
Senden Sie uns zunächst Ihre Teilezeichnung, die G-Code-Programm, sowie eine kurze Beschreibung des Problems. Die Zerspanungsingenieure von YPMFG antworten mit gezielten, anwendungsspezifischen Vorschlägen statt mit allgemeinen Ratschlägen. So bleibt Ihre Produktionslinie am Laufen und das Erstmuster wird geschützt.