Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

Respuesta rápida:
El torneado de latón es una de las operaciones más sencillas Mecanizado CNC operaciones, pero el éxito depende de elegir el grado de aleación adecuado y ajustar los parámetros de corte para cada tipo. El latón de corte libre como el C360 ofrece la mejor mecanizabilidad, mientras que los latones sin plomo como el C377 requieren estrategias de herramienta distintas. Los principales retos incluyen el control de virutas, el endurecimiento por deformación en material trabajado en frío y la acabado superficialmantener la consistencia. YPMFG produce con regularidad componentes de latón utilizando precisión Torneado CNC, y vemos estas variables de primera mano en muchas especificaciones de proyectos.
Comprender los grados de latón para Torneado CNC
El latón es una aleación de cobre y zinc, y su mecanizabilidad varía significativamente según el contenido de zinc y si se añaden elementos de corte libre.
El grado de latón más habitual en torneado es Latón de corte fácil C360, que contiene plomo u otros aditivos de mecanizado que producen virutas cortas y quebradizas. Este grado se mecaniza a altas velocidades con un excelente acabado superficial. Se utiliza ampliamente en racores, válvulas, conectores y pequeñas piezas de precisión.
Los grados de latón sin plomo como C377, C385 y UNS C95800 son cada vez más exigidos para aplicaciones médicas, de grado alimentario y de exportación. Estos materiales son más difíciles de mecanizar y generan virutas más largas y fibrosas. La geometría de la herramienta y las velocidades de avance deben ajustarse en consecuencia.
Otros tipos de latón, como el bronce fosforoso y el bronce de aluminio, quedan fuera del comportamiento estándar de corte libre y requieren velocidades más lentas, mayor par y recubrimientos de herramienta especializados.
YPMFG evalúa el grado de latón especificado en cada plano antes de seleccionar las herramientas de corte y programar los parámetros. Se revisan las certificaciones del material para confirmar el cumplimiento de RoHS, REACH u otros requisitos normativos cuando corresponda.
Retos habituales al tornear latón
Aunque el latón se considera un material de corte libre, varios problemas pueden causar defectos o retrasos si no se gestionan adecuadamente.
El control de virutas es la preocupación más frecuente. Las virutas largas y continuas pueden enrollarse alrededor de la pieza o del portaherramientas, causando arañazos en la superficie o paradas de máquina. La solución es ajustar la velocidad de avance y usar rompevirutas en el inserto de la herramienta.
El endurecimiento por deformación se produce cuando el latón se tornea a partir de material trabajado en frío o endurecido. La capa exterior se endurece tras la deformación, lo que provoca un desgaste rápido de la herramienta si la velocidad de corte es demasiado baja. El alivio de tensiones previo al mecanizado o el uso de material endurecido con velocidades de corte adecuadas evita este problema.
El gripado y el filo recrecido son menos comunes con el latón que con el aluminio o acero inoxidable, pero todavía pueden ocurrir con ciertas composiciones de aleación o con herramientas desafiladas. Una Torneado CNC geometría de la herramienta y la inspección periódica reducen este riesgo.
La formación de rebabas en los bordes de salida es normal en las piezas de latón que requieren roscado o tolerancias ajustadas. Puede ser necesario un desbarbado secundario, tamboreado o acabado manual según la clase de tolerancia especificada.
Parámetros de corte y selección de herramienta
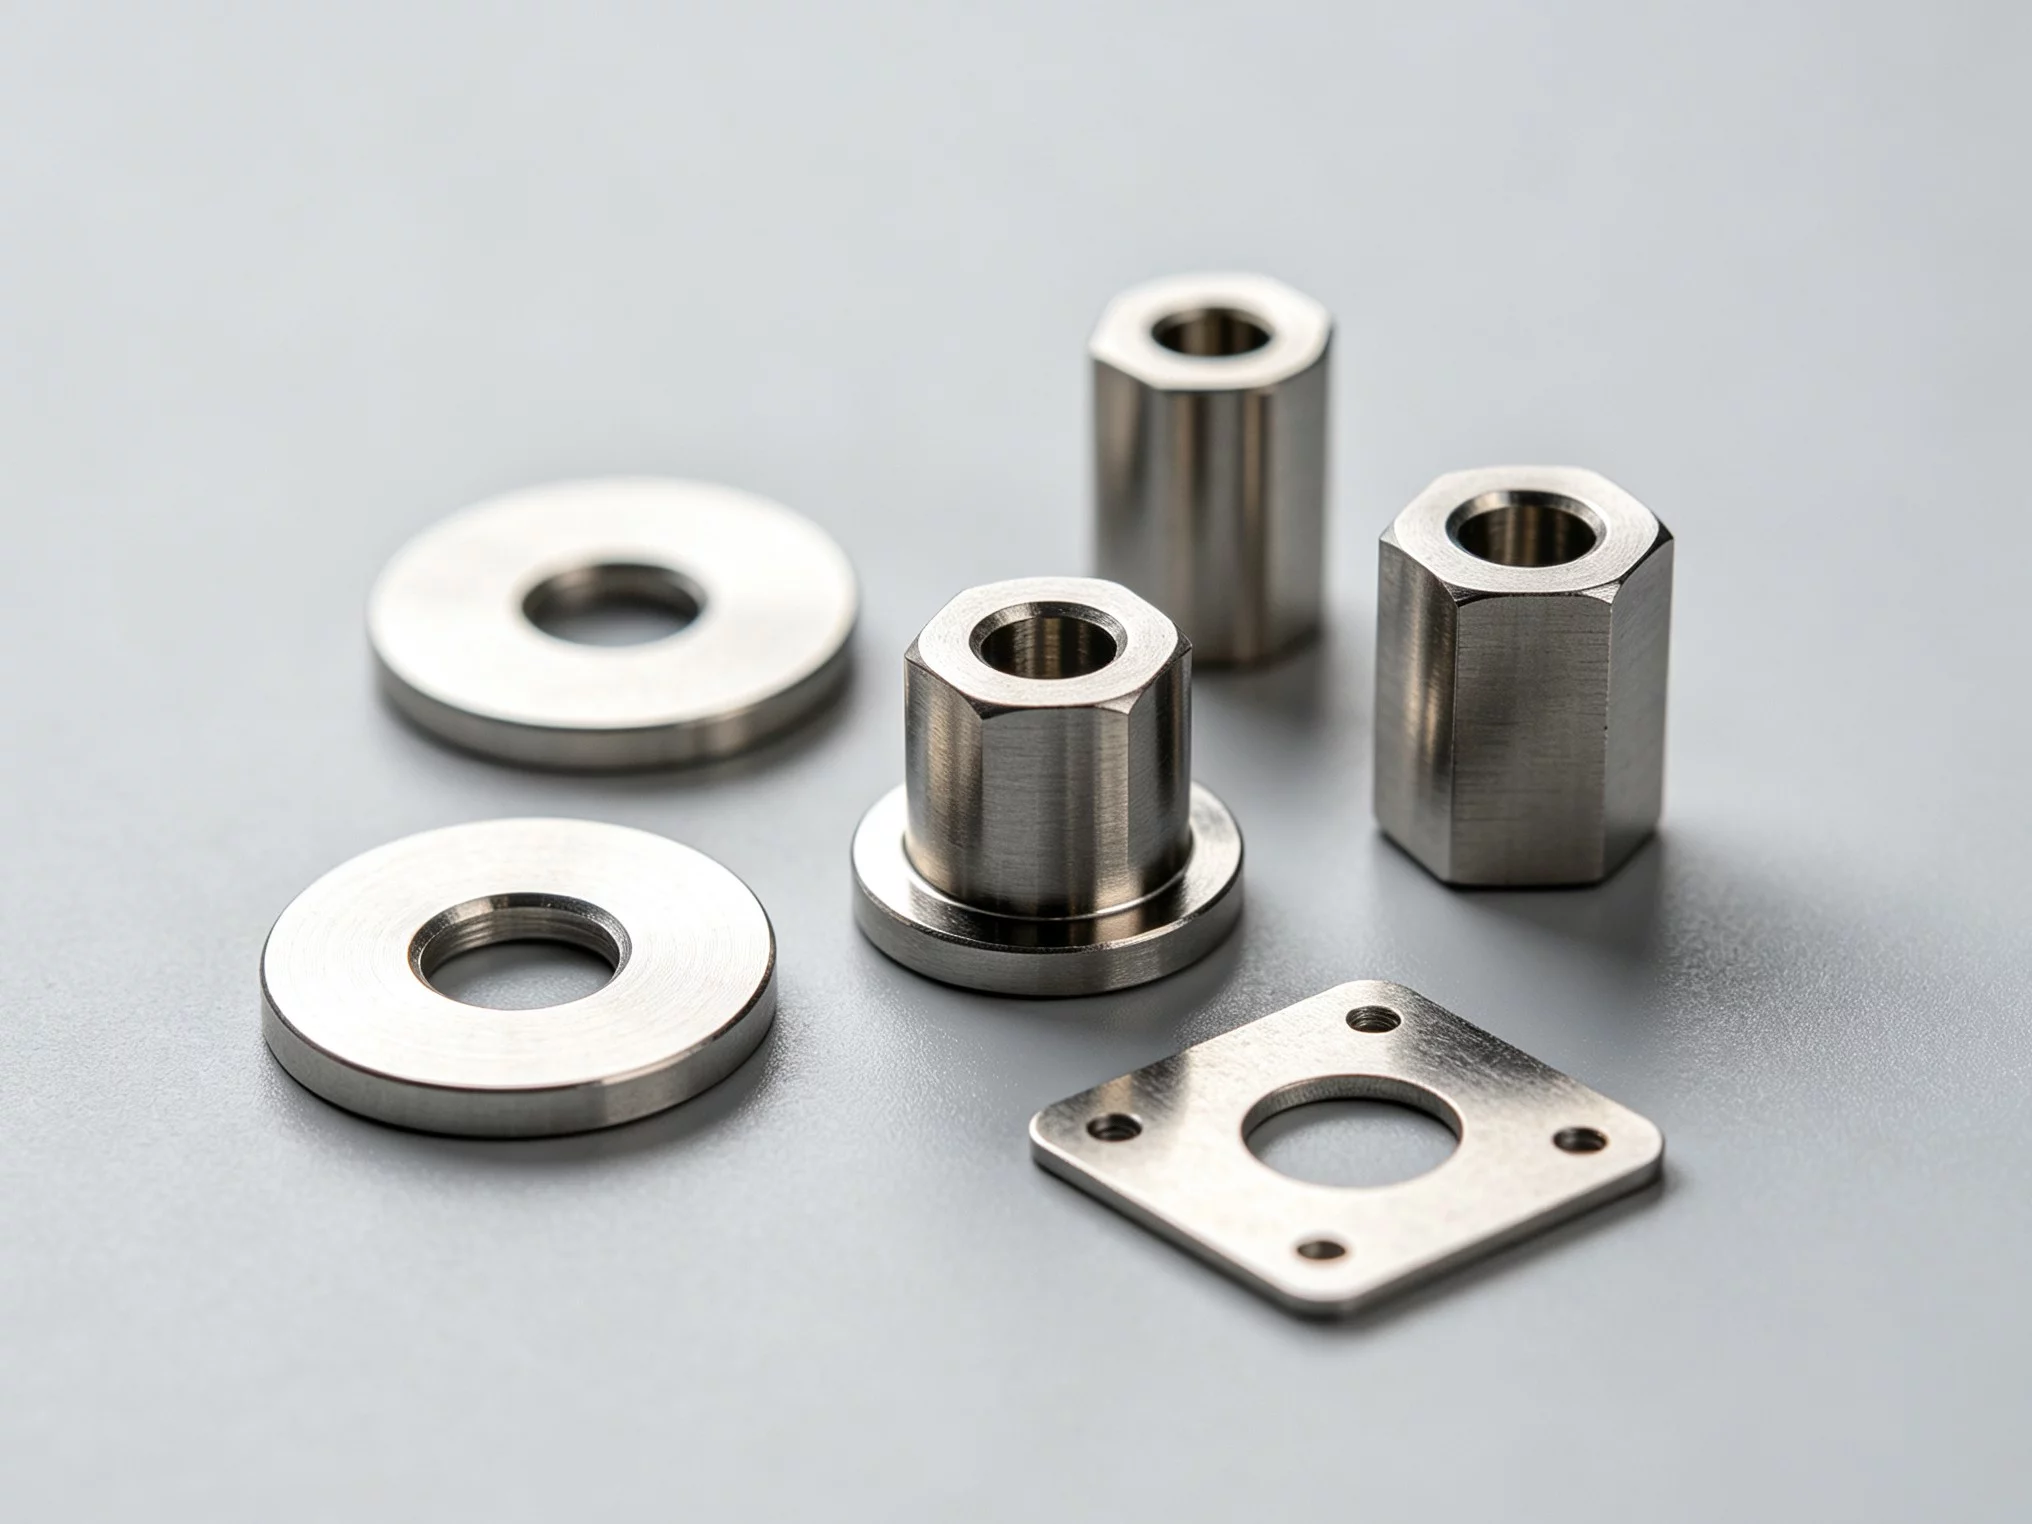
La selección adecuada de la herramienta y los ajustes de parámetros afectan directamente al acabado superficial, la vida útil de la herramienta y la precisión dimensional.
Para el latón C360, las velocidades de corte típicas van de 150 a 300 metros por minuto con insertos de carburo de ángulo positivo o recubiertos. Las velocidades de avance de entre 0.1 y 0.3 mm por revolución producen buenos acabados superficiales sin cargar en exceso la herramienta.
Al mecanizar latón sin plomo, las velocidades de corte deben reducirse aproximadamente un 20 a 30 por ciento. Una geometría de inserto con un radio de punta mayor y una preparación del filo más robusta ayuda a mantener la consistencia.
Selección del recubrimiento de la herramienta importa más de lo que muchos compradores creen. Los recubrimientos TiAlN y AlTiN ofrecen buena resistencia al calor para operaciones a mayor velocidad. Para materiales con viruta pegajosa o fibrosa, los recubrimientos DLC (carbono tipo diamante) pueden reducir la fricción y mejorar la evacuación de viruta.
La estrategia de refrigerante también influye. El refrigerante a chorro es lo estándar en la mayoría de las operaciones de torneado de latón. Algunos grados de corte libre se mecanizan bien con refrigerante mínimo o incluso en seco, según el acabado superficial deseado y los requisitos de evacuación de viruta.
Los ingenieros de YPMFG revisan su especificación y recomiendan la ruta de utillaje óptima antes de que comience la producción. Esta evaluación de ingeniería previa a la producción ayuda a evitar roturas de herramienta inesperadas o piezas fuera de tolerancia.
Propiedades del material y adecuación a la aplicación
Los distintos grados de latón ofrecen propiedades mecánicas y físicas diferentes, y la elección correcta depende de los requisitos de su aplicación.
Elegir el grado equivocado para su aplicación puede provocar fallos prematuros, un acabado superficial deficiente o problemas de cumplimiento. Por ejemplo, las piezas de latón utilizadas en sistemas de agua potable deben cumplir la norma NSF/ANSI 61. Los componentes expuestos a entornos corrosivos pueden requerir bronce de aluminio en lugar de latón estándar.
La conductividad eléctrica es otra consideración. Si su pieza requiere rendimiento de contacto eléctrico, debería evaluarse cobre C110 o grados de latón específicos con mayor contenido de cobre en lugar de grados de corte libre con alto contenido de zinc.
Recomendaciones de diseño para piezas de latón torneadas
Las buenas prácticas de diseño marcan una diferencia significativa en la calidad de la pieza y el coste de producción.
El espesor de pared mínimo para piezas de latón torneadas debe ser de al menos 0.8 mm para diámetros pequeños y 1.5 mm para diámetros mayores. Las paredes más finas aumentan el riesgo de deflexión, vibración y variación dimensional durante el mecanizado.
La longitud de roscado en latón no debe superar dos diámetros en las operaciones de roscado estándar. El roscado excesivo puede causar concentración de tensiones y desgarro de la rosca, especialmente en grados de corte libre más blandos.
Las tolerancias recomendadas para piezas de latón torneadas por CNC son típicamente ±0.025 mm para dimensiones generales y ±0.01 mm para diámetros críticos. Las tolerancias más ajustadas requieren operaciones adicionales y aumentan significativamente el coste.

Las especificaciones de acabado superficial deben ser realistas. Ra 1.6 micrómetros es fácilmente alcanzable en operaciones de torneado estándar. Ra 0.8 requiere procesos adicionales de acabado o mandrinado fino.
Factores de coste en el torneado de latón
Entender qué impulsa el coste ayuda a los compradores a evaluar presupuestos y tomar mejores decisiones de compra.
El coste del material para barra o pletina de latón varía según el grado y el diámetro. El C360 suele ser la opción más rentable debido a su amplia disponibilidad y su excelente mecanizabilidad. Las alternativas sin plomo a menudo conllevan una prima de precio.
El tiempo de ciclo es el principal factor de coste de producción. Las geometrías complejas con múltiples operaciones, tolerancias ajustadas y pasos de acabado secundarios aumentan el tiempo de mecanizado de forma proporcional.
El impacto del tamaño del lote es significativo en el torneado de latón. Las series de gran volumen se benefician de trayectorias de herramienta optimizadas y carga automatizada, lo que reduce sustancialmente el coste por unidad. Los prototipos de bajo volumen pueden tener costes por pieza más altos debido al tiempo de configuración y a la asignación de horas de máquina.
El postprocesado, como el recubrimiento electrolítico, el anodizado o tratamientos superficiales adicionales, añade coste, pero puede ser necesario para el entorno de aplicación previsto.
YPMFG ofrece presupuestos detallados que desglosan el material, el mecanizado y cualquier coste de procesado adicional. Esta transparencia le ayuda a entender a dónde va su inversión e identificar áreas de optimización de costes sin sacrificar la calidad.
Control de calidad e inspección
Los procedimientos de control de calidad garantizan que las piezas de latón torneadas cumplan la especificación de forma consistente.
La inspección de primera pieza mediante CMM calibrada o comparación óptica es la práctica estándar. Todas las dimensiones críticas, tolerancias y acabados superficiales se verifican contra el plano antes de que comience la producción completa.
La trazabilidad del material es esencial para las industrias reguladas. Los certificados de colada que confirman la composición y las propiedades mecánicas deben acompañar a cada lote de producción.
La inspección dimensional incluye comprobaciones de diámetro, verificación con calibres de rosca, mediciones de concentricidad y ensayos de rugosidad superficial cuando se especifican. YPMFG documenta los resultados de inspección y los pone a disposición bajo petición para cada lote de producción.
Preguntas prácticas antes de elegir latón para su proyecto
¿Qué grado de latón debo elegir para mi aplicación?
Elija C360 para piezas de precisión de uso general en las que la mecanizabilidad y el coste sean prioritarios. Seleccione C377 o C385 sin plomo para mercados médicos, alimentarios o de exportación que exijan cumplimiento normativo. Consulte con un ingeniero de mecanizado si su aplicación tiene requisitos mecánicos o ambientales específicos.
¿Se puede mecanizar el latón con tolerancias muy ajustadas?
Sí, el torneado CNC puede alcanzar tolerancias de hasta ±0.005 mm en latón. Sin embargo, lograrlo de forma consistente requiere una máquina en buen estado, utillaje estable y condiciones ambientales controladas. Comente sus requisitos de tolerancia al principio del proceso de presupuestación.
¿Es el latón adecuado para aplicaciones de alta frecuencia o eléctricas?
El latón tiene una conductividad eléctrica moderada en comparación con el cobre puro. Para aplicaciones de alta frecuencia, considere si el latón cumple sus requisitos de pérdida de señal e impedancia, o si serían más adecuados componentes de cobre o con baño de plata.
¿Cómo evito la descinficación en las piezas de latón?
La descinficación se produce en ciertas aleaciones de latón cuando se exponen a entornos ácidos o de agua estancada con el tiempo. El uso de grados de latón con bajo contenido de plomo o sin plomo y la selección de aleaciones con inhibidores añadidos reduce este riesgo. Especifique su entorno de funcionamiento al solicitar asesoramiento de ingeniería.
¿Qué acabados superficiales son posibles en latón torneado?
El torneado estándar produce Ra 1.6 a 3.2 micrómetros. Operaciones adicionales como el bruñido, el rectificado o el pulido pueden lograr acabados más finos. YPMFG puede orientarle hacia la ruta de acabado más rentable para su especificación.
¿Se pueden recubrir las piezas de latón después del mecanizado?
Sí, el latón admite bien el recubrimiento electrolítico, incluidos el níquel, el cromo, el oro y el zinc. El mecanizado debe tener en cuenta el espesor del recubrimiento cuando se requieran tolerancias ajustadas. Coordine las secuencias de recubrimiento y mecanizado con su proveedor antes de que empiece la producción.
Tomar una mejor decisión a largo plazo
Tornear latón con éxito requiere la combinación adecuada de conocimiento del material, selección de herramienta y control del proceso. El grado que elija afecta a todo, desde el tiempo de ciclo hasta la calidad superficial final y el rendimiento de la pieza a largo plazo en servicio.
Un proyecto preciso de torneado de latón se beneficia de la aportación de ingeniería desde el principio. Cuando comparte sus especificaciones con YPMFG, nuestro equipo revisa la idoneidad del grado del material, la viabilidad de las tolerancias, la estrategia de utillaje y los requisitos de inspección antes de cortar metal. Recibe recomendaciones claras y un plazo de producción realista basado en experiencia real de fabricación en lugar de cálculos teóricos.
Envíe sus planos o especificaciones a YPMFG para una revisión de ingeniería gratuita y un presupuesto competitivo.