Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese

Risposta breve:
La tornitura dell'ottone è una delle più semplici Lavorazione CNC operazioni, ma il successo dipende dalla scelta della lega giusta e dalla regolazione dei parametri di taglio per ciascun tipo. L'ottone a taglio libero come il C360 offre la migliore lavorabilità, mentre gli ottoni senza piombo come il C377 richiedono strategie di utensile diverse. Le sfide principali includono il controllo dei trucioli, l'incrudimento nel materiale incrudito a freddo e finitura superficialela coerenza della lavorazione. YPMFG produce regolarmente componenti in ottone utilizzando la precisione Tornitura CNC, e osserviamo queste variabili direttamente su molte specifiche di progetto.
Comprendere le leghe di ottone per la Tornitura CNC
L'ottone è una lega rame-zinco e la sua lavorabilità varia notevolmente in base al contenuto di zinco e all'aggiunta o meno di elementi che ne migliorano la truciolabilità.
Il grado di ottone più comunemente tornito è l'ottone a truciolo corto C360, che contiene piombo o altri additivi di lavorazione che producono trucioli corti e fragili. Questo grado si lavora ad alte velocità con una finitura superficiale eccellente. È ampiamente utilizzato per raccordi, valvole, connettori e piccoli pezzi di precisione.
I gradi di ottone senza piombo come C377, C385 e UNS C95800 sono sempre più richiesti per applicazioni medicali, alimentari e per l'esportazione. Questi materiali sono più difficili da lavorare e generano trucioli più lunghi e filamentosi. La geometria dell'utensile e le velocità di avanzamento devono essere adattate di conseguenza.
Altri tipi di ottone come il bronzo fosforoso e il bronzo all'alluminio non rientrano nel comportamento standard di libero taglio e richiedono velocità inferiori, coppia più elevata e rivestimenti per utensili specializzati.
YPMFG valuta il grado di ottone specificato in ogni disegno prima di selezionare gli utensili da taglio e programmare i parametri. Le certificazioni dei materiali vengono esaminate per confermare la conformità a RoHS, REACH o ad altri requisiti normativi quando applicabile.
Sfide comuni nella tornitura dell'ottone
Anche se l'ottone è considerato un materiale a truciolo corto, diversi problemi possono causare difetti o ritardi se non gestiti correttamente.
Il controllo del truciolo è la preoccupazione più frequente. I trucioli lunghi e continui possono avvolgersi attorno al pezzo o al portautensile, causando graffi sulla superficie o arresti della macchina. La soluzione è regolare la velocità di avanzamento e utilizzare rompitruciolo sull'inserto.
L'incrudimento si verifica quando l'ottone viene tornito da materiale incrudito a freddo o indurito. Lo strato esterno diventa più duro dopo la deformazione, causando un rapido consumo dell'utensile se la velocità di taglio è troppo bassa. La distensione prima della lavorazione o l'uso di materiale indurito con velocità di taglio adeguate previene questo problema.
Il grippaggio e il tagliente di riporto sono meno comuni con l'ottone che con l'alluminio o acciaio inossidabile, ma possono comunque verificarsi con determinate composizioni di lega o utensili usurati. Un corretto Tornitura CNC geometria dell'utensile e l'ispezione regolare riducono questo rischio.
La formazione di bave sui bordi di uscita è normale nei pezzi in ottone che richiedono filettature o tolleranze strette. A seconda della classe di tolleranza specificata può essere necessaria la sbavatura secondaria, la burattatura o la finitura manuale.
Parametri di taglio e scelta dell'utensile
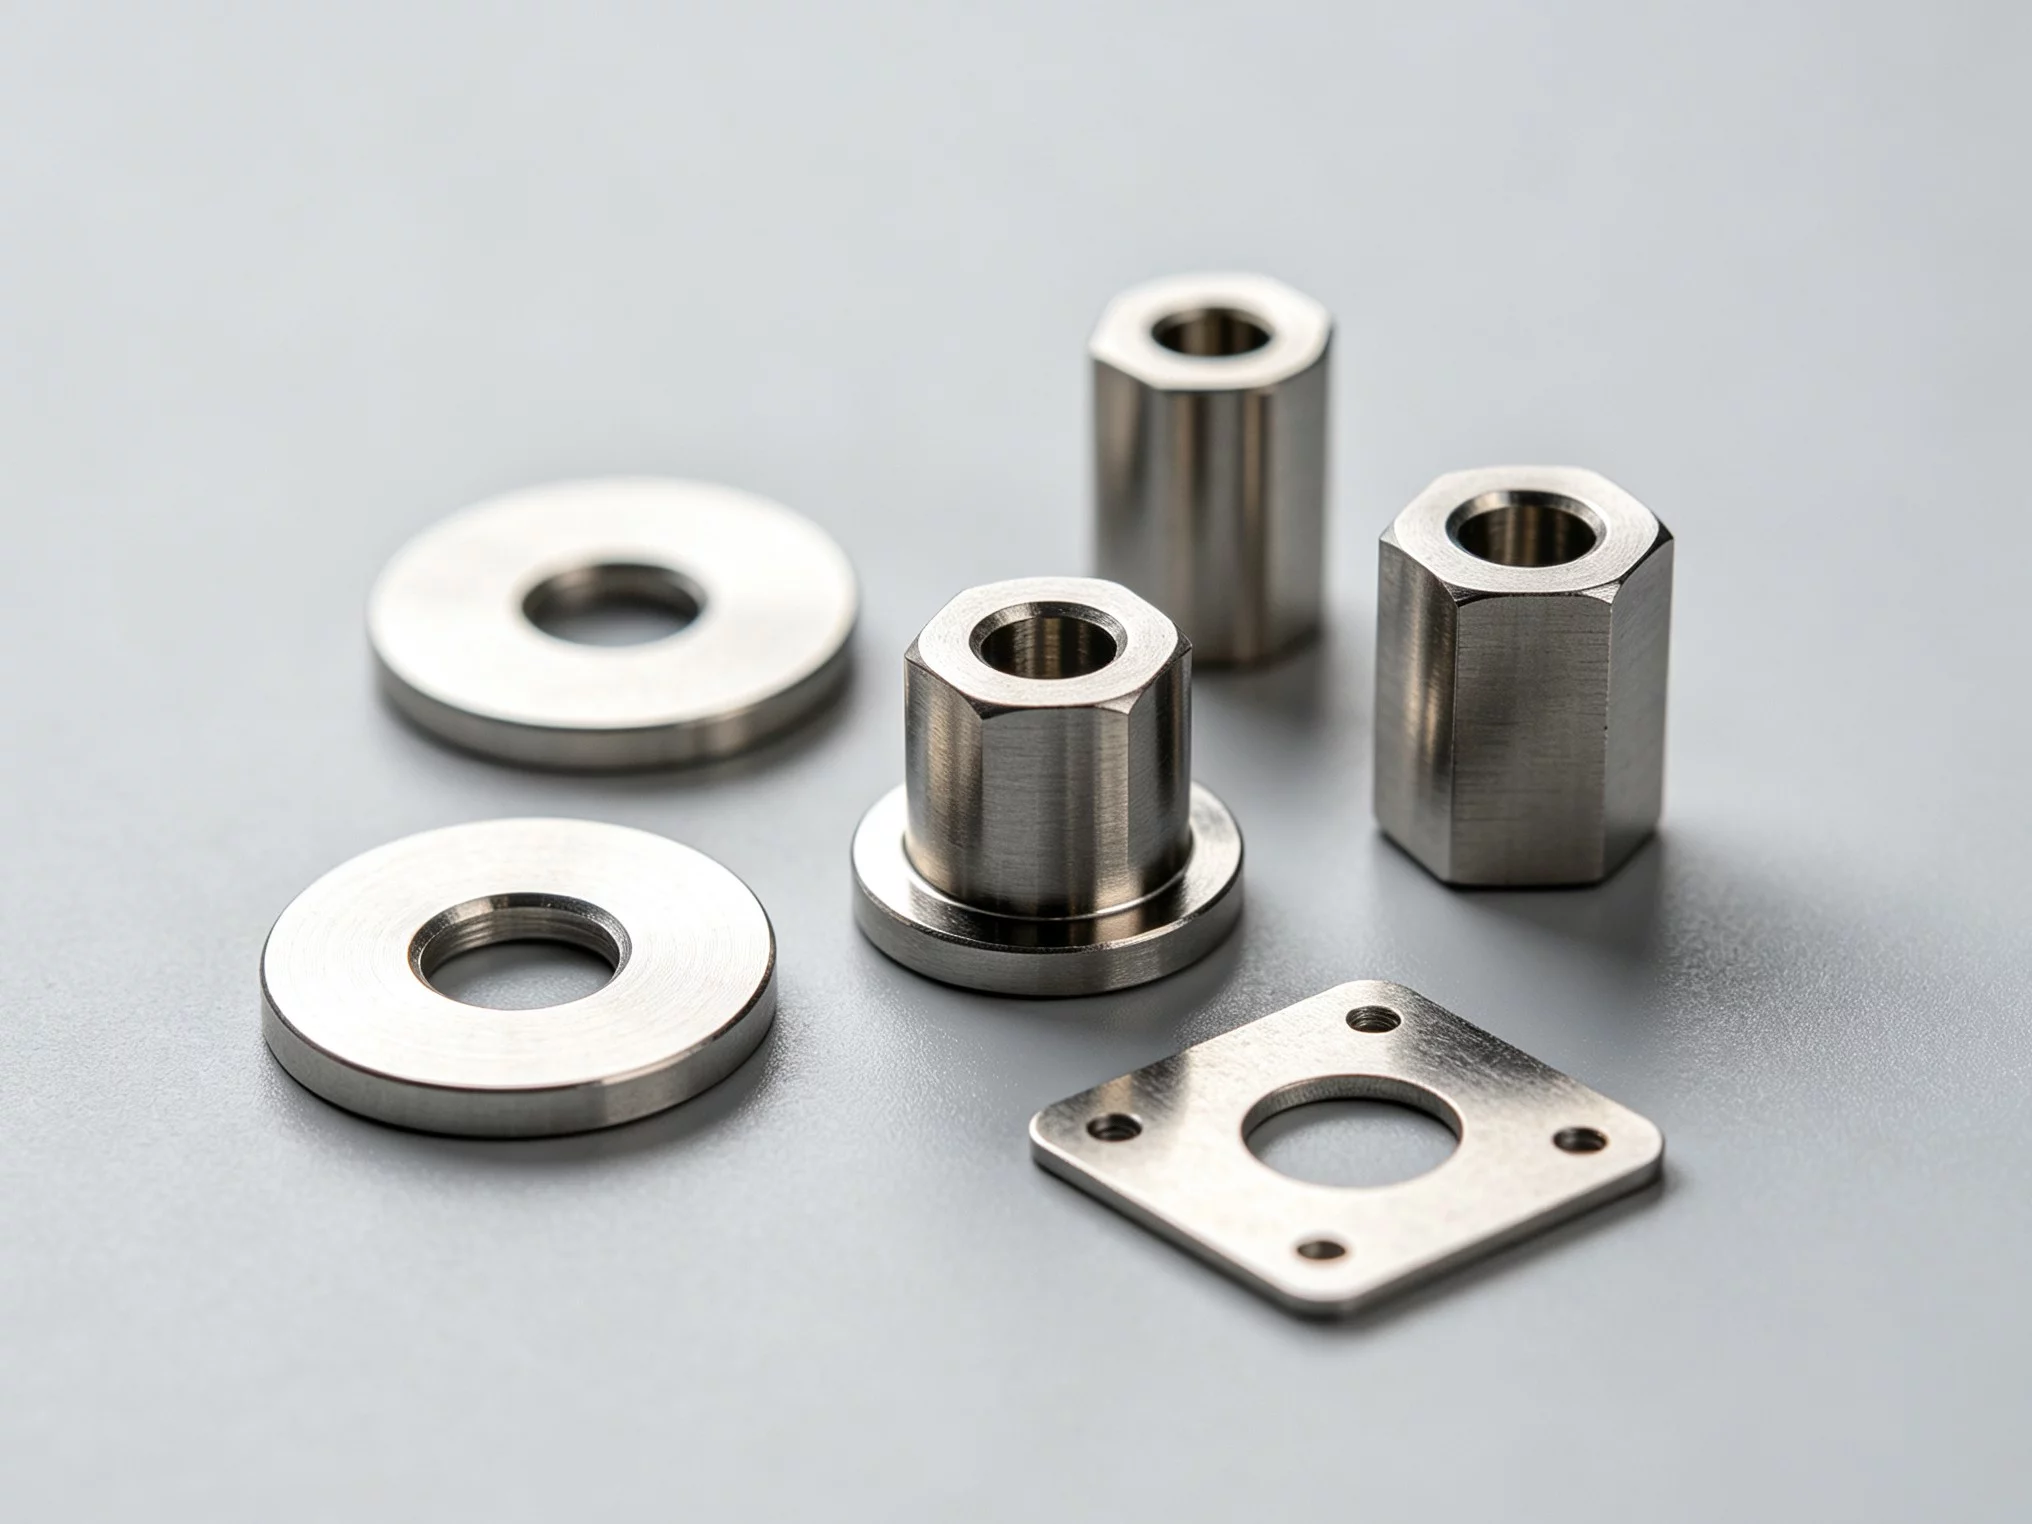
Una corretta scelta dell'utensile e l'impostazione dei parametri influiscono direttamente sulla finitura superficiale, sulla durata dell'utensile e sull'accuratezza dimensionale.
Per l'ottone C360, le velocità di taglio tipiche vanno da 150 a 300 metri al minuto con inserti in metallo duro a spoglia positiva o rivestiti. Velocità di avanzamento tra 0.1 e 0.3 mm per giro producono buone finiture superficiali senza un carico eccessivo sull'utensile.
Quando si lavora ottone senza piombo, le velocità di taglio dovrebbero essere ridotte di circa il 20-30 percento. Una geometria dell'inserto con raggio di punta maggiore e un profilo di taglio più robusto aiuta a mantenere la costanza.
La scelta del rivestimento dell'utensile è più importante di quanto molti acquirenti immaginino. I rivestimenti TiAlN e AlTiN offrono una buona resistenza al calore per le operazioni ad alta velocità. Per i materiali appiccicosi o con trucioli filamentosi, i rivestimenti DLC (carbonio simile al diamante) possono ridurre l'attrito e migliorare il deflusso del truciolo.
Anche la strategia del refrigerante gioca un ruolo. Il refrigerante a inondazione è lo standard per la maggior parte delle operazioni di tornitura dell'ottone. Alcuni gradi a truciolo corto si lavorano bene con refrigerante minimo o anche a secco, a seconda della finitura superficiale desiderata e delle esigenze di evacuazione del truciolo.
Gli ingegneri YPMFG esaminano le vostre specifiche e consigliano il percorso utensile ottimale prima dell'inizio della produzione. Questa valutazione ingegneristica pre-produzione aiuta a evitare rotture impreviste dell'utensile o pezzi fuori tolleranza.
Proprietà dei materiali e corrispondenza con l'applicazione
Gradi diversi di ottone offrono proprietà meccaniche e fisiche diverse, e la scelta giusta dipende dai requisiti della vostra applicazione.
Scegliere il grado sbagliato per la propria applicazione può portare a guasti prematuri, scarse finiture superficiali o problemi di conformità. I pezzi in ottone utilizzati negli impianti di acqua potabile devono, ad esempio, soddisfare gli standard NSF/ANSI 61. I componenti esposti ad ambienti corrosivi possono richiedere bronzo all'alluminio invece dell'ottone standard.
Anche la conducibilità elettrica è un aspetto da considerare. Se il pezzo richiede prestazioni di contatto elettrico, si dovrebbero valutare il rame C110 o gradi specifici di ottone con contenuto di rame più elevato invece dei gradi a truciolo corto ad alto contenuto di zinco.
Raccomandazioni di progettazione per pezzi in ottone torniti
Le buone pratiche di progettazione fanno una differenza significativa nella qualità del pezzo e nel costo di produzione.
Lo spessore minimo della parete per i pezzi in ottone torniti dovrebbe essere di almeno 0.8 mm per diametri piccoli e 1.5 mm per diametri maggiori. Pareti più sottili aumentano il rischio di deflessione, vibrazione e variazione dimensionale durante la lavorazione.
L'impegno della filettatura nell'ottone non dovrebbe superare due diametri per le operazioni di filettatura standard. Una filettatura eccessiva può causare concentrazione di tensioni e strappamento del filetto, specialmente nei gradi a truciolo corto più teneri.
Le tolleranze raccomandate per i pezzi in ottone torniti CNC sono tipicamente ±0.025 mm per le dimensioni generali e ±0.01 mm per i diametri critici. Tolleranze più strette richiedono operazioni aggiuntive e aumentano significativamente il costo.

Le specifiche di finitura superficiale dovrebbero essere realistiche. Ra 1.6 micrometri è facilmente raggiungibile con operazioni di tornitura standard. Ra 0.8 richiede processi aggiuntivi di finitura o alesatura fine.
Fattori di costo nella tornitura dell'ottone
Capire cosa determina il costo aiuta gli acquirenti a valutare i preventivi e a prendere decisioni di acquisto migliori.
Il costo del materiale per barre o barre trafilate di ottone varia in base al grado e al diametro. Il C360 è generalmente l'opzione più conveniente grazie alla sua ampia disponibilità e alla superiore lavorabilità. Le alternative senza piombo spesso comportano un sovrapprezzo.
Il tempo ciclo è il principale fattore di costo di produzione. Geometrie complesse con più operazioni, tolleranze strette e fasi di finitura secondaria aumentano proporzionalmente il tempo di lavorazione.
L'impatto della dimensione del lotto è significativo nella tornitura dell'ottone. Le produzioni ad alto volume traggono vantaggio da percorsi utensile ottimizzati e carico automatizzato, che riducono sostanzialmente il costo per unità. I prototipi a basso volume possono avere costi per pezzo più elevati a causa dei tempi di setup e dell'allocazione delle ore macchina.
La post-lavorazione come placcatura, anodizzazione o ulteriori trattamenti superficiali aggiunge costo ma può essere necessaria per l'ambiente di applicazione previsto.
YPMFG fornisce preventivi dettagliati che suddividono i costi di materiale, lavorazione e qualsiasi lavorazione aggiuntiva. Questa trasparenza aiuta a capire dove va il vostro investimento e a identificare le aree di ottimizzazione dei costi senza sacrificare la qualità.
Controllo qualità e ispezione
Le procedure di controllo qualità garantiscono che i pezzi in ottone torniti siano conformi alle specifiche in modo costante.
L'ispezione del primo articolo con CMM tarato o confronto ottico è prassi standard. Tutte le dimensioni critiche, le tolleranze e le finiture superficiali vengono verificate rispetto al disegno prima che inizi la produzione completa.
La tracciabilità del materiale è essenziale per i settori regolamentati. I certificati di colata che confermano la composizione e le proprietà meccaniche dovrebbero accompagnare ogni lotto di produzione.
L'ispezione dimensionale include controlli dei diametri, verifica con calibri per filettature, misurazioni di concentricità e test di rugosità superficiale dove specificato. YPMFG documenta i risultati delle ispezioni e li rende disponibili su richiesta per ogni ciclo di produzione.
Domande pratiche prima di scegliere l'ottone per il proprio progetto
Quale grado di ottone dovrei scegliere per la mia applicazione?
Scegliete il C360 per pezzi di precisione di uso generale dove la lavorabilità e il costo sono priorità. Selezionate il C377 o C385 senza piombo per mercati medicali, alimentari o di esportazione che richiedono conformità normativa. Consultate un ingegnere di lavorazione se la vostra applicazione ha requisiti meccanici o ambientali specifici.
L'ottone può essere lavorato con tolleranze molto strette?
Sì, la tornitura CNC può raggiungere tolleranze fino a ±0.005 mm sull'ottone. Tuttavia, ottenere questo risultato in modo costante richiede condizioni della macchina adeguate, attrezzature stabili e condizioni ambientali controllate. Discutete i vostri requisiti di tolleranza fin dall'inizio del processo di preventivazione.
L'ottone è adatto ad applicazioni ad alta frequenza o elettriche?
L'ottone ha una conducibilità elettrica moderata rispetto al rame puro. Per le applicazioni ad alta frequenza, valutate se l'ottone soddisfa i vostri requisiti di perdita di segnale e impedenza, o se componenti in rame o placcati in argento sarebbero più adatti.
Come si previene la dezincificazione nei pezzi in ottone?
La dezincificazione si verifica in alcune leghe di ottone quando sono esposte ad ambienti acidi o ad acqua stagnante per lungo tempo. L'uso di gradi di ottone a basso contenuto di piombo o senza piombo e la scelta di leghe con inibitori aggiunti riducono questo rischio. Specificate il vostro ambiente operativo quando richiedete una consulenza ingegneristica.
Quali finiture superficiali sono possibili sull'ottone tornito?
La tornitura standard produce Ra da 1.6 a 3.2 micrometri. Operazioni aggiuntive come brunitura, rettifica o lucidatura possono ottenere finiture più lisce. YPMFG può guidarvi verso il percorso di finitura più conveniente per le vostre specifiche.
I pezzi in ottone possono essere placcati dopo la lavorazione?
Sì, l'ottone accetta bene la galvanica, inclusi nichelatura, cromatura, doratura e zincatura. La lavorazione deve tenere conto dello spessore della galvanica quando sono richieste tolleranze strette. Coordina le sequenze di galvanica e lavorazione con il tuo fornitore prima dell'inizio della produzione.
Prendere una decisione migliore nel lungo periodo
La tornitura dell'ottone richiede la giusta combinazione di conoscenza del materiale, selezione degli utensili e controllo di processo. La lega che scegli influisce su tutto, dal tempo ciclo alla qualità superficiale finale fino alle prestazioni della parte in servizio nel lungo periodo.
Un progetto preciso di tornitura dell'ottone trae vantaggio da un intervento ingegneristico precoce. Quando condividi le tue specifiche con YPMFG, il nostro team valuta l'idoneità della lega, la fattibilità delle tolleranze, la strategia di attrezzaggio e i requisiti di ispezione prima che venga asportato qualsiasi metallo. Ricevi raccomandazioni chiare e una tempistica di produzione realistica basata su esperienza produttiva reale anziché su calcoli teorici.
Invia i tuoi disegni o specifiche a YPMFG per una revisione ingegneristica gratuita e un preventivo competitivo.