Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

Resposta rápida:
Tornear latão é uma das Usinagem CNC operações mais diretas, mas o sucesso depende de escolher o grau de liga certo e ajustar os parâmetros de corte para cada tipo. O latão de corte livre, como o C360, oferece a melhor usinabilidade, enquanto latões sem chumbo, como o C377, exigem estratégias de ferramenta diferentes. Os principais desafios incluem controle de cavacos, endurecimento por deformação em material encruado e acabamento da superfícieconsistência de acabamento. A YPMFG produz regularmente componentes de latão usando Torneamento CNC, e vemos essas variáveis em primeira mão em muitas especificações de projeto.
Entendendo os Graus de Latão para Torneamento CNC
O latão é uma liga de cobre e zinco, e sua usinabilidade varia significativamente conforme o teor de zinco e a adição ou não de elementos de corte livre.
O grau de latão mais comumente torneado é Latão de corte fácil C360, que contém chumbo ou outros aditivos de usinagem que produzem cavacos curtos e quebradiços. Esse grau é usinado em altas velocidades com excelente acabamento superficial. É amplamente utilizado em conexões, válvulas, conectores e pequenas peças de precisão.
Graus de latão sem chumbo como C377, C385 e UNS C95800 são cada vez mais exigidos para aplicações médicas, de grau alimentício e de exportação. Esses materiais são mais difíceis de usinar e geram cavacos mais longos e emaranhados. A geometria da ferramenta e as taxas de avanço devem ser ajustadas de acordo.
Outros tipos de latão, como bronze fosforoso e bronze de alumínio, ficam fora do comportamento padrão de corte livre e exigem velocidades mais baixas, maior torque e revestimentos de ferramenta especializados.
A YPMFG avalia o grau de latão especificado em cada desenho antes de selecionar as ferramentas de corte e os parâmetros de programação. As certificações de material são revisadas para confirmar a conformidade com RoHS, REACH ou outros requisitos regulatórios, quando aplicável.
Desafios Comuns ao Tornear Latão
Embora o latão seja considerado um material de corte livre, vários problemas podem causar defeitos ou atrasos se não forem gerenciados adequadamente.
O controle de cavacos é a preocupação mais frequente. Cavacos longos e contínuos podem se enrolar na peça ou no suporte da ferramenta, causando riscos na superfície ou paradas da máquina. A solução é ajustar a taxa de avanço e usar quebra-cavacos no inserto da ferramenta.
O endurecimento por deformação ocorre quando o latão é torneado a partir de material encruado ou endurecido. A camada externa fica mais dura após a deformação, causando desgaste rápido da ferramenta se a velocidade de corte for muito baixa. O alívio de tensões antes da usinagem ou o uso de material endurecido com velocidades de corte adequadas evita esse problema.
O empastamento e a aresta postiça são menos comuns com latão do que com alumínio ou aço inoxidável, mas ainda podem ocorrer com certas composições de liga ou ferramentas desgastadas. Adequadas Torneamento CNC geometria da ferramenta e a inspeção regular reduzem esse risco.
A formação de rebarbas nas arestas de saída é normal em peças de latão que exigem roscamento ou tolerâncias apertadas. Pode ser necessário rebarbar em operação secundária, tamboreamento ou acabamento manual, dependendo da classe de tolerância especificada.
Parâmetros de Corte e Seleção de Ferramentas
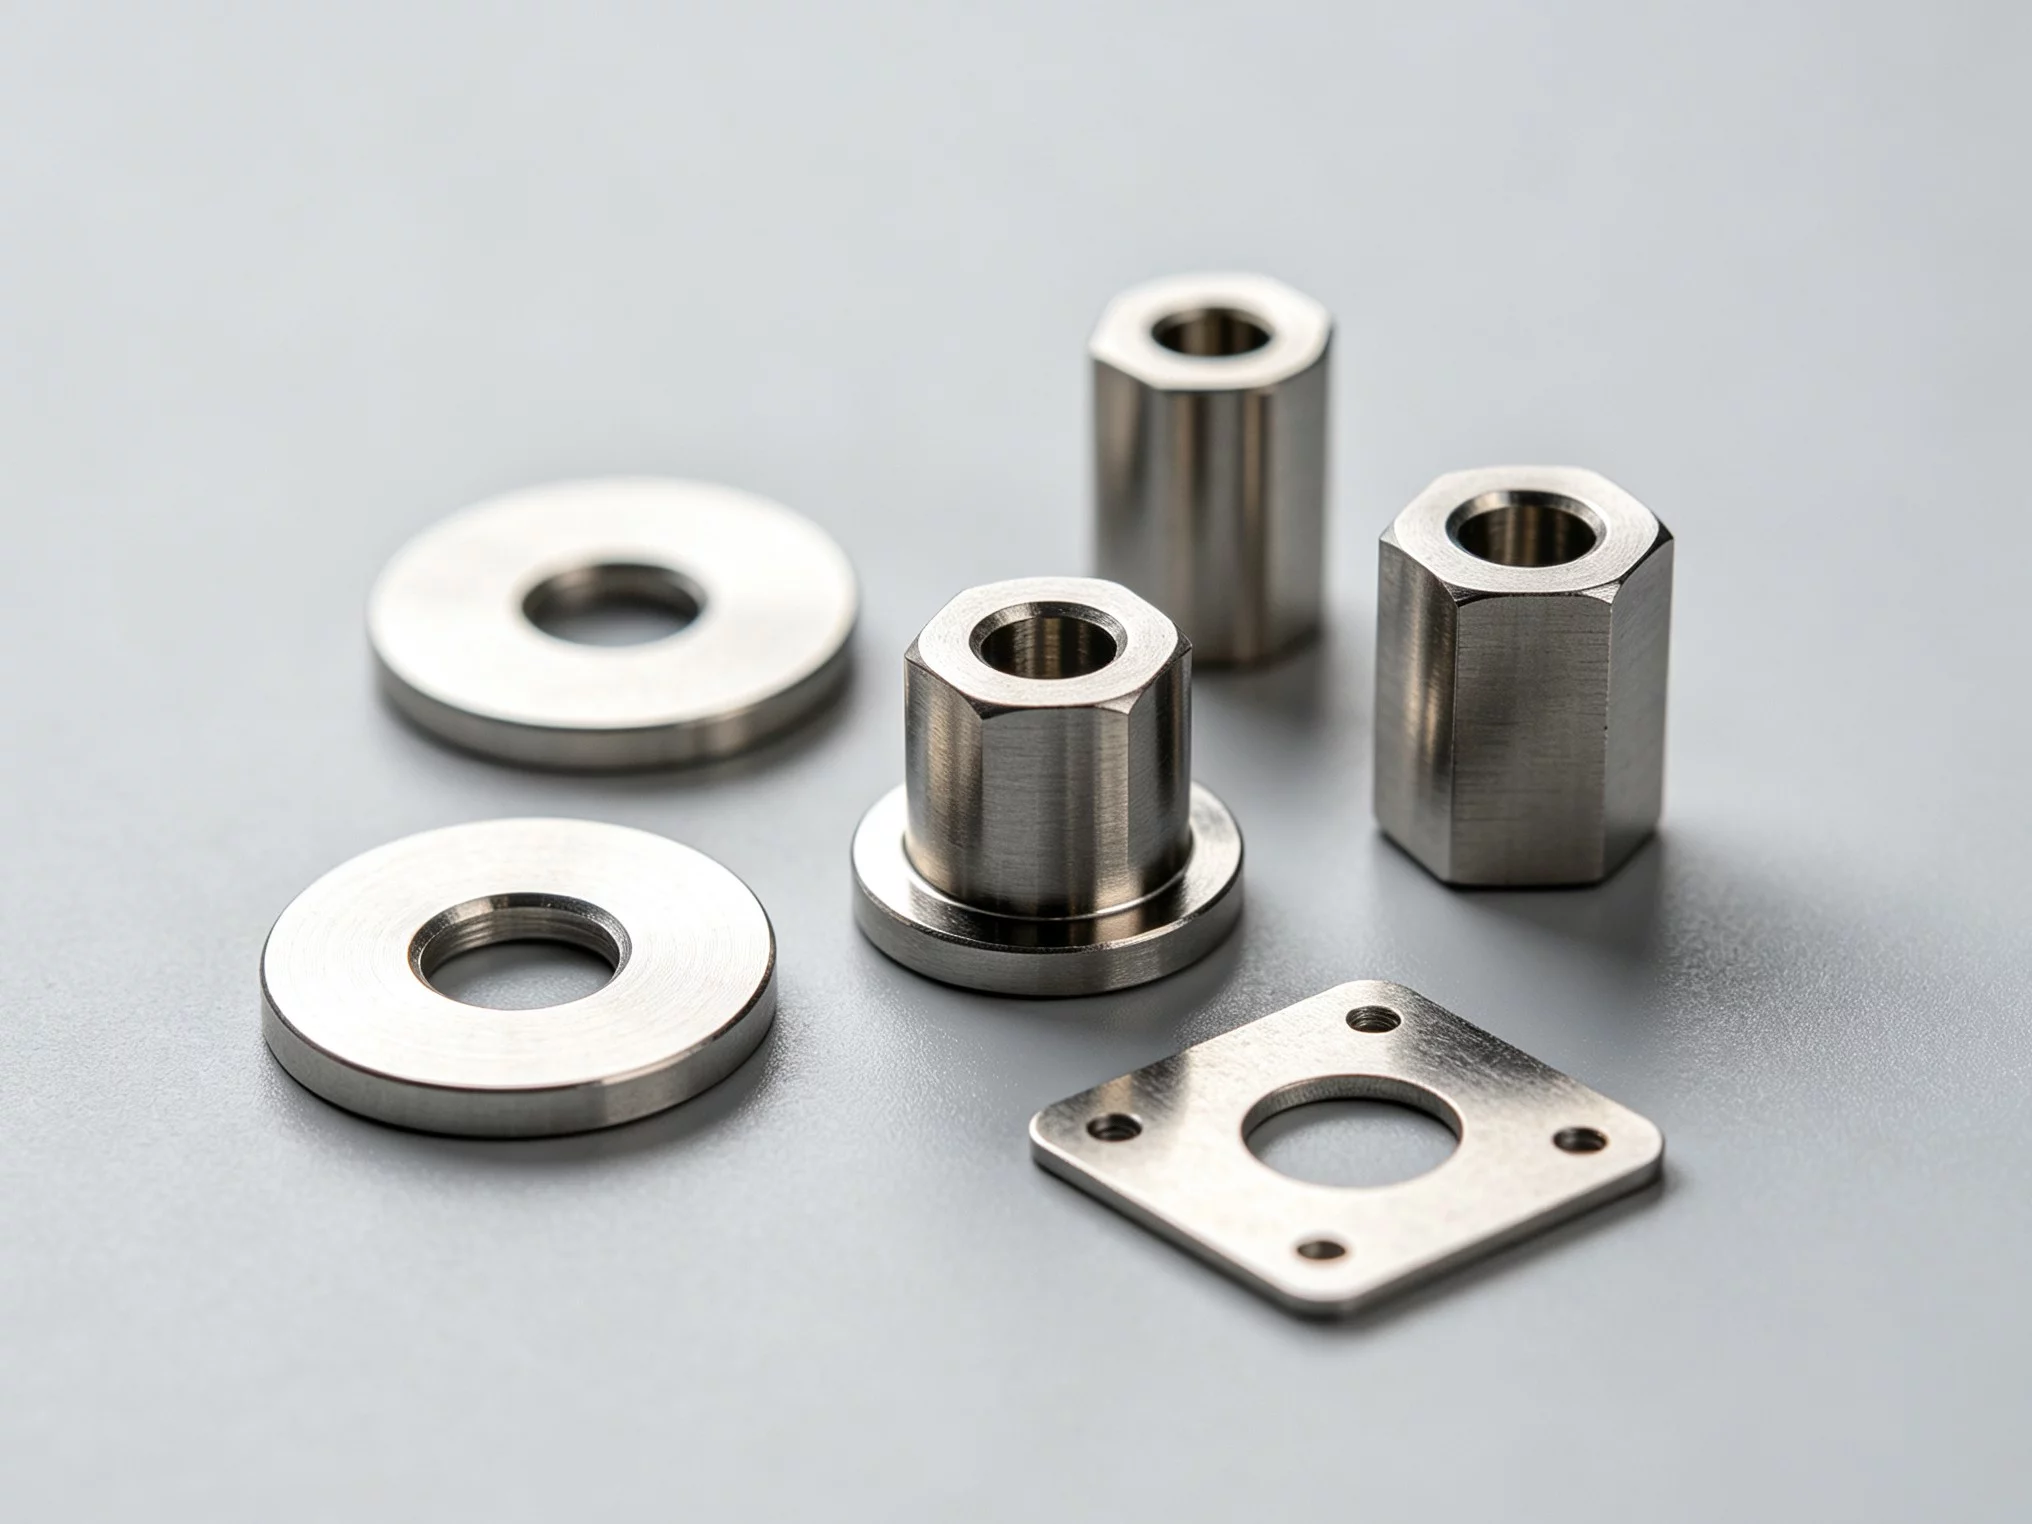
A seleção adequada da ferramenta e os ajustes de parâmetros afetam diretamente o acabamento superficial,a vida útil da ferramenta e a precisão dimensional.
Para o latão C360, as velocidades de corte típicas variam de 150 a 300 metros por minuto com insertos de metal duro de ângulo positivo ou com revestimento. Taxas de avanço entre 0,1 e 0,3 mm por rotação produzem bons acabamentos superficiais sem carga excessiva na ferramenta.
Ao usinar latão sem chumbo, as velocidades de corte devem ser reduzidas em aproximadamente 20 a 30 por cento. Geometrias de inserto com raio de ponta maior e preparação de aresta mais robusta ajudam a manter a consistência.
A seleção do revestimento da ferramenta importa mais do que muitos compradores percebem. Revestimentos TiAlN e AlTiN oferecem boa resistência ao calor para operações de alta velocidade. Para materiais com cavacos pegajosos ou emaranhados, revestimentos DLC (carbono semelhante a diamante) podem reduzir o atrito e melhorar o fluxo de cavacos.
A estratégia de fluido de corte também desempenha um papel. Refrigeração abundante é o padrão para a maioria das operações de torneamento de latão. Alguns graus de corte livre são usinados bem com refrigeração mínima ou até a seco, dependendo do acabamento superficial desejado e dos requisitos de evacuação de cavacos.
Os engenheiros da YPMFG revisam sua especificação e recomendam o caminho ideal de ferramental antes do início da produção. Essa avaliação de engenharia pré-produção ajuda a evitar quebras inesperadas de ferramenta ou peças fora de tolerância.
Propriedades do Material e Compatibilidade com a Aplicação
Diferentes graus de latão oferecem diferentes propriedades mecânicas e físicas, e a escolha certa depende dos requisitos da sua aplicação.
Escolher o grau errado para sua aplicação pode levar a falhas prematuras, acabamento superficial ruim ou problemas de conformidade. Peças de latão usadas em sistemas de água potável devem atender às normas NSF/ANSI 61, por exemplo. Componentes expostos a ambientes corrosivos podem exigir bronze de alumínio em vez de latão padrão.
A condutividade elétrica é outra consideração. Se sua peça exige desempenho de contato elétrico, deve-se avaliar cobre C110 ou graus específicos de latão com maior teor de cobre, em vez de graus de corte livre com alto teor de zinco.
Recomendações de Projeto para Peças de Latão Torneadas
Boas práticas de projeto fazem uma diferença significativa na qualidade da peça e no custo de produção.
A espessura mínima de parede para peças de latão torneadas deve ser de pelo menos 0,8 mm para diâmetros pequenos e 1,5 mm para diâmetros maiores. Paredes mais finas aumentam o risco de deflexão, vibração e variação dimensional durante a usinagem.
O engate da rosca no latão não deve exceder dois diâmetros para operações de roscamento padrão. O rosqueamento excessivo pode causar concentração de tensões e espanamento da rosca, especialmente em graus de corte livre mais macios.
As recomendações de tolerância para peças de latão torneadas em CNC são tipicamente ±0,025 mm para dimensões gerais e ±0,01 mm para diâmetros críticos. Tolerâncias mais apertadas exigem operações adicionais e aumentam significativamente o custo.

As especificações de acabamento superficial devem ser realistas. Ra 1,6 micrômetro é facilmente alcançável em operações de torneamento padrão. Ra 0,8 exige processos adicionais de acabamento ou mandrilamento fino.
Fatores de Custo no Torneamento de Latão
Entender o que impulsiona o custo ajuda os compradores a avaliar orçamentos e tomar melhores decisões de compra.
O custo do material para vergalhão ou barra de latão varia conforme o grau e o diâmetro. O C360 é geralmente a opção mais econômica devido à sua ampla disponibilidade e usinabilidade superior. Alternativas sem chumbo costumam ter um prêmio de preço.
O tempo de ciclo é o principal fator de custo de produção. Geometrias complexas com múltiplas operações, tolerâncias apertadas e etapas de acabamento secundário aumentam o tempo de usinagem proporcionalmente.
O impacto do tamanho do lote é significativo no torneamento de latão. Lotes de alto volume se beneficiam de trajetórias de ferramenta otimizadas e carregamento automatizado, o que reduz substancialmente o custo por unidade. Protótipos de baixo volume podem ter custos por peça mais altos devido ao tempo de setup e à alocação de horas-máquina.
O pós-processamento, como galvanoplastia, anodização ou tratamentos superficiais adicionais, aumenta o custo, mas pode ser necessário para o ambiente de aplicação pretendido.
A YPMFG fornece orçamentos detalhados que discriminam material, usinagem e quaisquer custos adicionais de processamento. Essa transparência ajuda você a entender onde seu investimento é aplicado e a identificar áreas para otimização de custos sem sacrificar a qualidade.
Controle de qualidade e inspeção
Os procedimentos de controle de qualidade garantem que as peças de latão torneadas atendam à especificação de forma consistente.
A inspeção de primeira peça usando CMM calibrado ou comparação óptica é prática padrão. Todas as dimensões críticas, tolerâncias e acabamentos superficiais são verificados em relação ao desenho antes do início da produção completa.
A rastreabilidade do material é essencial para indústrias regulamentadas. Certificados de usina que confirmam a composição e as propriedades mecânicas devem acompanhar cada lote de produção.
A inspeção dimensional inclui verificações de diâmetro, verificação com calibres de rosca, medições de concentricidade e testes de rugosidade superficial quando especificado. A YPMFG documenta os resultados da inspeção e os disponibiliza mediante solicitação para cada lote de produção.
Perguntas Práticas Antes de Escolher Latão para Seu Projeto
Qual grau de latão devo selecionar para minha aplicação?
Escolha o C360 para peças de precisão de uso geral em que usinabilidade e custo são prioridades. Selecione C377 ou C385 sem chumbo para mercados médico, alimentício ou de exportação que exigem conformidade regulatória. Consulte um engenheiro de usinagem se sua aplicação tiver requisitos mecânicos ou ambientais específicos.
O latão pode ser usinado com tolerâncias muito apertadas?
Sim, o torneamento CNC pode atingir tolerâncias de até ±0,005 mm no latão. No entanto, alcançar isso de forma consistente exige condições adequadas da máquina, ferramental estável e condições ambientais controladas. Discuta seus requisitos de tolerância desde o início do processo de cotação.
O latão é adequado para aplicações de alta frequência ou elétricas?
O latão tem condutividade elétrica moderada em comparação com o cobre puro. Para aplicações de alta frequência, considere se o latão atende aos seus requisitos de perda de sinal e impedância, ou se componentes de cobre ou com banho de prata seriam mais adequados.
Como evitar a deszincificação em peças de latão?
A deszincificação ocorre em certas ligas de latão quando expostas a ambientes ácidos ou com água estagnada ao longo do tempo. O uso de graus de latão com baixo teor de chumbo ou sem chumbo e a seleção de ligas com inibidores adicionados reduzem esse risco. Especifique seu ambiente de operação ao solicitar orientação de engenharia.
Quais acabamentos superficiais são possíveis no latão torneado?
O torneamento padrão produz Ra 1,6 a 3,2 micrômetros. Operações adicionais como brunimento, retificação ou polimento podem alcançar acabamentos mais lisos. A YPMFG pode orientá-lo para a rota de acabamento mais econômica para sua especificação.
As peças de latão podem ser galvanizadas após a usinagem?
Sim, o latão aceita bem a galvanoplastia, incluindo níquel, cromo, ouro e zinco. A usinagem deve considerar a espessura do revestimento quando tolerâncias apertadas forem necessárias. Coordene as sequências de galvanoplastia e usinagem com seu fornecedor antes do início da produção.
Tomando uma decisão melhor a longo prazo
Tornear latão com sucesso exige a combinação certa de conhecimento do material, seleção de ferramentas e controle de processo. O grau que você escolhe afeta tudo, desde o tempo de ciclo até a qualidade superficial final e o desempenho da peça em serviço a longo prazo.
Um projeto preciso de torneamento de latão se beneficia de contribuição de engenharia desde o início. Quando você compartilha suas especificações com a YPMFG, nossa equipe avalia a adequação do grau do material, a viabilidade das tolerâncias, a estratégia de ferramental e os requisitos de inspeção antes de qualquer corte de metal. Você recebe recomendações claras e um cronograma de produção realista, baseado em experiência real de fabricação, e não em cálculos teóricos.
Envie seus desenhos ou especificações à YPMFG para uma análise de engenharia gratuita e um orçamento competitivo.