
 Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese
Respuesta rápida:
Los componentes de torneado CNC son piezas de precisión fabricadas en tornos multieje. Los compradores deben dar prioridad a la compatibilidad de los materiales y a los rangos de tolerancia frente al precio unitario. Los equipos de compras deben verificar que las capacidades de los proveedores se ajusten a las normas de calidad reconocidas. Una adecuación adecuada a las especificaciones reduce los retrasos en el montaje. Los fabricantes de prestigio proporcionan documentación detallada antes de la aprobación definitiva.
El abastecimiento de componentes mecanizados por torneado suele generar cuellos de botella cuando las especificaciones se alejan de las capacidades reales de fabricación. Los ingenieros se encuentran con frecuencia con acabados superficiales inconsistentes debido a que las solicitudes iniciales carecen de definiciones geométricas detalladas. Comprender cómo influyen los parámetros de torneado en el rendimiento final de la pieza permite a los compradores establecer canales de comunicación más claros.
Criterios de selección del material del núcleo
La elección del material determina la resistencia a la fatiga, los índices de expansión térmica y los índices de mecanizabilidad para cada aplicación de torneado. Las aleaciones de aluminio siguen siendo la opción predeterminada para estructuras ligeras. Las variantes de acero inoxidable proporcionan la resistencia a la corrosión necesaria para los equipos de exterior. Cada familia de aleaciones responde de forma diferente a la exposición al líquido de refrigeración y a los tratamientos posteriores al mecanizado. Los compradores deben solicitar los documentos de certificación del material junto con la presentación inicial de los prototipos.
Acumulación de tolerancias y precisión geométrica
La precisión dimensional determina si los componentes individuales se ensamblan correctamente sin necesidad de ajuste manual. Las operaciones de torneado comerciales estándar suelen mantener tolerancias diametrales dentro de un margen de ±0,005 pulgadas. Los sectores aeroespacial y médico suelen exigir límites más estrictos, en torno a ±0,001 pulgadas. Los errores acumulados en múltiples superficies de acoplamiento a menudo superan los límites aceptables cuando los programadores ignoran los sistemas de referencia. Los planos de ingeniería deben especificar claramente los puntos de referencia principales para eliminar cualquier ambigüedad en las mediciones.

Requisitos de acabado superficial y posprocesado
La textura final de la superficie influye en los coeficientes de fricción, la integridad del sellado y la aceptación estética en diferentes aplicaciones industriales. Los valores medios de rugosidad a escala milimétrica suelen oscilar entre treinta y dos y sesenta y cuatro micropulgadas en los componentes torneados estándar. Los acabados lisos por debajo de dieciséis micropulgadas suelen requerir operaciones de rectificado adicionales. Los compradores deben definir con exactitud objetivos de acabado superficial en las primeras fases de la elaboración del presupuesto. Unas referencias visuales claras o unas muestras aprobadas evitan malentendidos en cuanto a las variaciones de textura aceptables.
La matriz comparativa muestra cómo las exigencias específicas de cada sector determinan protocolos de fabricación distintos. Los proyectos del sector de la automoción dan prioridad a la velocidad de producción y a los recubrimientos estandarizados para mantener unos márgenes competitivos. Los programas médicos y aeroespaciales aceptan costes unitarios más elevados a cambio de una trazabilidad rigurosa. Ajustar las expectativas de volumen a la capacidad adecuada de los proveedores garantiza unos plazos de entrega constantes.
Factores que influyen en los costes y riesgos ocultos en la contratación pública
El precio unitario rara vez refleja el compromiso financiero total que requiere una adquisición de hardware satisfactoria. Las tasas de instalación, la amortización de las herramientas y el tiempo de inspección constituyen una parte sustancial de los presupuestos iniciales. Los recargos por pedidos urgentes suelen duplicar los costes básicos cuando el envío urgente se salta los plazos de entrega estándar. Las inspecciones de calidad inadecuadas suelen dar lugar a envíos rechazados, lo que obliga a los compradores a asumir íntegramente los gastos de transporte. Establecer acuerdos de precio fijo con desgloses transparentes protege los presupuestos frente a las fluctuaciones impredecibles del mercado.
Evaluación de proveedores y garantía de calidad
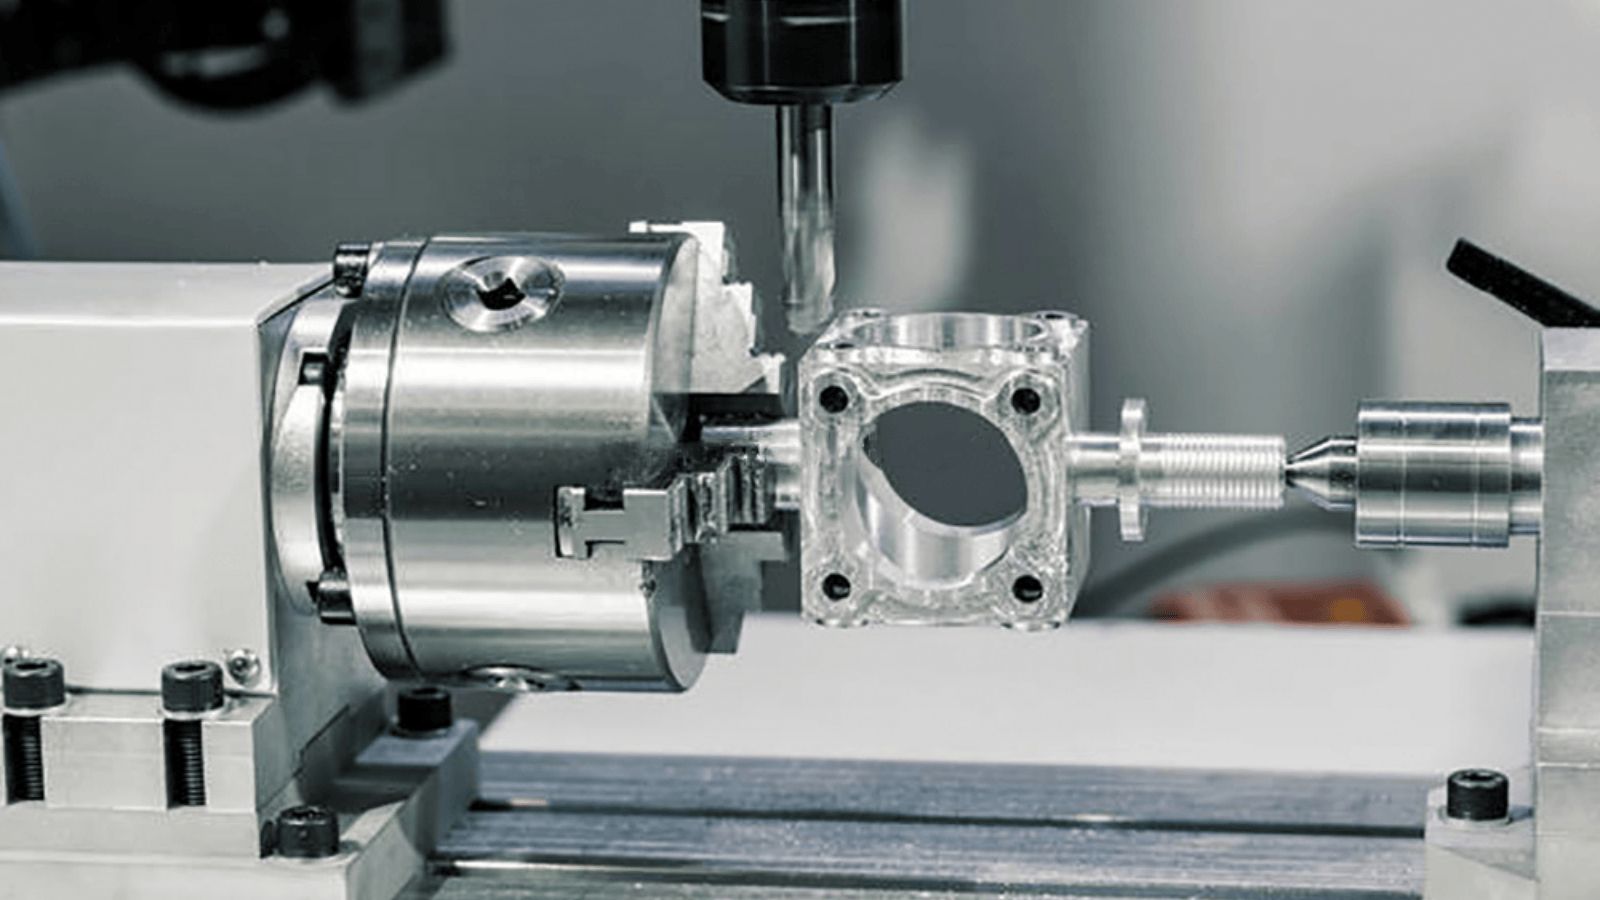
Para comprobar la competencia del fabricante es necesario revisar los procedimientos documentados, en lugar de basarse únicamente en las afirmaciones publicitarias. Certificado sistemas de gestión de la calidad proporcionan marcos estructurados para el seguimiento de los materiales no conformes y la aplicación de medidas correctivas. Los informes de inspección del primer artículo confirman que las primeras series de producción cumplen plenamente con las especificaciones de los planos. Los registros coordinados de las máquinas de medición ofrecen una prueba objetiva del cumplimiento dimensional en todas las características críticas. Puede compartir sus planos técnicos con YPMFG para obtener una evaluación técnica exhaustiva.
Soluciones a medida y vías de producción escalables
La transición de la validación del prototipo a la fabricación a gran escala exige ajustes coordinados en el diseño de los dispositivos de sujeción. Las muestras iniciales suelen someterse a rigurosas pruebas funcionales para confirmar su rendimiento en condiciones reales de funcionamiento. Una vez validadas, las líneas de producción requieren estrategias optimizadas de sujeción para minimizar el tiempo de manipulación. Los sistemas de carga automatizados y la supervisión del desgaste de las herramientas amplían el tiempo de actividad de las máquinas, al tiempo que mantienen una calidad de producción constante. YPMFG presta apoyo a proyectos que requieren planes de aumento progresivo de la producción adaptados a las limitaciones específicas de cada planta.
Preguntas frecuentes sobre la adquisición de piezas de torneado CNC
¿Qué documentos deben adjuntarse a una orden de compra formal de material informático?
Las órdenes de compra deben incluir modelos CAD con todas las dimensiones, especificaciones sobre el tipo de material, cantidades requeridas y plazos de entrega. Adjunte instrucciones de embalaje claras para evitar daños durante el transporte. Incluya los datos de contacto de los representantes técnicos que puedan resolver de inmediato cualquier discrepancia en los planos.
¿Cómo puedo comprobar si un proveedor cumple con las normas de calidad ISO?
Solicita copias de las certificaciones vigentes directamente al departamento de calidad del fabricante antes de firmar los contratos. Verifica la validez de los certificados a través de bases de datos de acreditación independientes para confirmar que están vigentes y el alcance de su cobertura. Organiza visitas virtuales a las instalaciones o auditorías realizadas por terceros para observar de primera mano los flujos de trabajo reales de la producción.
¿Se pueden reparar los herrajes de torneado si presentan defectos leves?
En ocasiones, las desviaciones dimensionales menores pueden corregirse mediante operaciones de mecanizado secundarias, siempre que exista un margen de material suficiente. Los defectos estéticos graves o las grietas estructurales suelen requerir la sustitución completa de la pieza para mantener las certificaciones de seguridad. Consulte siempre la viabilidad de la reparación con el personal de ingeniería antes de comprometerse con costosos procedimientos de recuperación.
¿Cuáles son las causas más habituales de los retrasos en el envío de las piezas torneadas?
Las sustituciones de materiales no autorizadas y las aclaraciones incompletas en los planos suelen alterar los calendarios de producción establecidos. A menudo surgen complicaciones en el despacho de aduanas cuando las facturas comerciales no incluyen códigos precisos del Sistema Armonizado. Mantener canales de comunicación abiertos con los coordinadores de logística ayuda a mitigar las interrupciones imprevistas durante los envíos internacionales.
Tomar una mejor decisión a largo plazo
La selección de los herrajes de torneado adecuados requiere encontrar un equilibrio entre requisitos técnicos precisos y limitaciones de fabricación realistas. Una documentación clara de las especificaciones, las credenciales verificadas de los proveedores y un control proactivo de la calidad constituyen la base de unas estrategias de adquisición exitosas. Evitar comparaciones superficiales de precios previene gastos ocultos derivados de la repetición de trabajos y protege la rentabilidad global del proyecto. Envíe sus especificaciones técnicas a YPMFG para que realicemos un análisis detallado que identifique las opciones óptimas de materiales y las vías de producción más eficientes. Nuestro equipo ofrece un apoyo integral en materia de documentación y soluciones de fabricación escalables, diseñadas para acelerar el plazo de desarrollo de sus componentes.





