
 French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese
Réponse rapide :
Les pièces tournées CNC désignent des composants de précision fabriqués sur des tours multiaxes. Les acheteurs doivent privilégier la compatibilité des matériaux et les plages de tolérance plutôt que le prix unitaire. Les équipes d’approvisionnement doivent vérifier que les capacités des fournisseurs sont conformes aux normes de qualité reconnues. Une adéquation correcte avec le cahier des charges permet de réduire les retards d’assemblage. Les fabricants réputés fournissent une documentation détaillée avant l’approbation finale.
L'approvisionnement en pièces usinées par tournage génère souvent des goulots d'étranglement lorsque les spécifications s'écartent des capacités de fabrication réelles. Les ingénieurs sont fréquemment confrontés à des états de surface inégaux, car les demandes initiales ne comportent pas de définitions géométriques détaillées. Comprendre comment les paramètres de tournage influencent les performances finales des pièces permet aux acheteurs d'établir des canaux de communication plus clairs.
Critères de sélection des matériaux de base
Le choix du matériau détermine la résistance à la fatigue, les coefficients de dilatation thermique et les indices d'usinabilité pour chaque application de tournage. Les alliages d'aluminium restent le choix par défaut pour les châssis structurels légers. Les variantes en acier inoxydable offrent la résistance à la corrosion nécessaire pour les équipements destinés à un usage extérieur. Chaque famille d'alliages réagit différemment à l'exposition aux fluides de refroidissement et aux traitements post-usinage. Les acheteurs doivent demander les documents de certification des matériaux lors de la soumission des premiers prototypes.
Cumul des tolérances et précision géométrique
La précision dimensionnelle détermine si les différents composants s'assemblent correctement sans ajustement manuel. Les opérations de tournage standard du commerce maintiennent généralement des tolérances diamétrales comprises entre ±0,005 pouce. Les secteurs aérospatial et médical exigent souvent des limites plus strictes, de l’ordre de ±0,001 pouce. Les erreurs cumulées sur plusieurs surfaces d’accouplement dépassent souvent les limites acceptables lorsque les programmeurs ne tiennent pas compte des repères de référence. Les plans techniques doivent clairement spécifier les repères principaux afin d’éliminer toute ambiguïté de mesure.

Exigences relatives à la finition de surface et au post-traitement
La texture finale de la surface influe sur les coefficients de frottement, l'étanchéité et l'acceptation esthétique dans diverses applications industrielles. La rugosité moyenne à l'échelle millimétrique se situe généralement entre trente-deux et soixante-quatre micro-pouces pour les pièces tournées standard. Les finitions lisses inférieures à seize micro-pouces nécessitent généralement des opérations de rectification supplémentaires. Les acheteurs doivent définir précisément objectifs en matière de finition de surface dès le début de la phase de devis. Des références visuelles claires ou des échantillons validés permettent d'éviter tout malentendu concernant les variations de texture acceptables.
La matrice comparative montre comment les exigences propres à chaque secteur dictent des protocoles de fabrication distincts. Les projets automobiles privilégient la cadence de production et les revêtements standardisés afin de préserver leurs marges de compétitivité. Les programmes médicaux et aérospatiaux acceptent des coûts unitaires plus élevés en échange d'une traçabilité rigoureuse. L'adéquation entre les prévisions de volume et la capacité des fournisseurs permet de garantir le respect des délais de livraison.
Facteurs de coûts et risques cachés liés aux achats
Le prix unitaire reflète rarement l’engagement financier total nécessaire à la réussite d’une acquisition de matériel. Les frais d’installation, l’amortissement des outillages et le temps consacré aux contrôles de qualité représentent une part importante des devis initiaux. Les suppléments pour commandes urgentes font souvent doubler les coûts de base lorsque l’expédition accélérée ne respecte pas les délais de livraison standard. Des contrôles qualité insuffisants entraînent souvent le rejet des livraisons, obligeant les acheteurs à prendre entièrement en charge les frais de transport. La mise en place d’accords à prix fixe avec une ventilation transparente des coûts protège les budgets contre les fluctuations imprévisibles du marché.
Évaluation des fournisseurs et assurance qualité
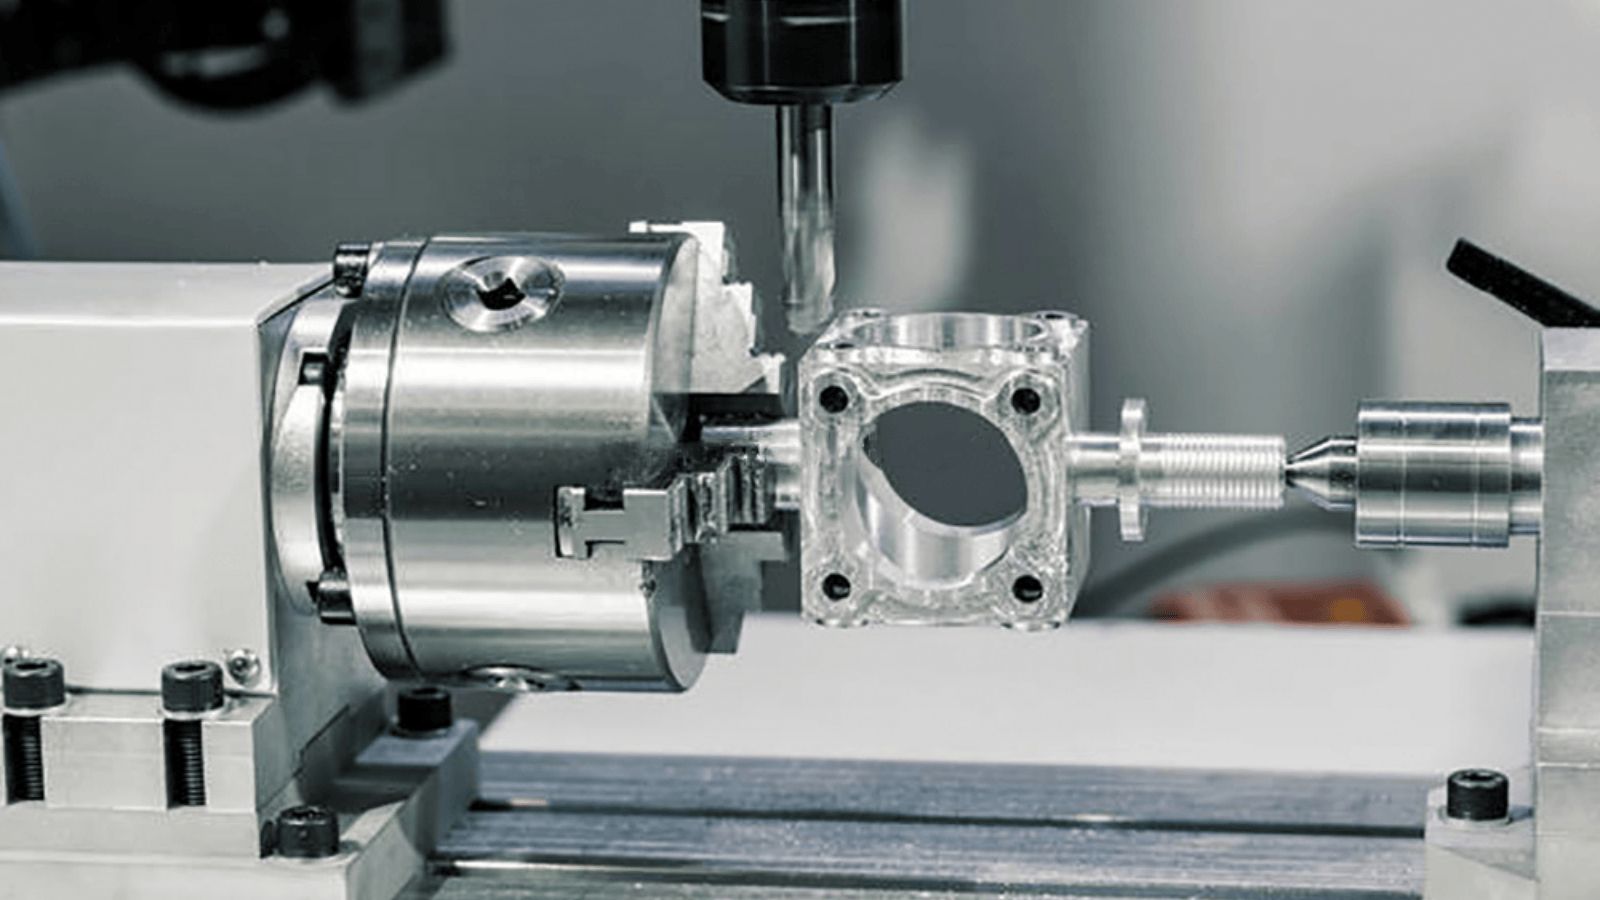
Pour vérifier la compétence d'un fabricant, il convient d'examiner les procédures documentées plutôt que de se fier uniquement aux arguments marketing. Certifié systèmes de gestion de la qualité fournir des cadres structurés permettant de suivre les matériaux non conformes et de mettre en œuvre des actions correctives. Les rapports d’inspection des premiers articles permettent de vérifier que les premières séries de production respectent pleinement les spécifications des plans. Les relevés coordonnés des machines de mesure constituent une preuve objective de la conformité dimensionnelle des caractéristiques critiques. Vous pouvez transmettre vos plans techniques à YPMFG afin de bénéficier d’une évaluation technique complète.
Solutions sur mesure et filières de production évolutives
Le passage de la validation des prototypes à la fabrication à grande échelle nécessite des ajustements coordonnés dans la conception des dispositifs de fixation. Les premiers échantillons sont généralement soumis à des essais fonctionnels rigoureux afin de confirmer leurs performances dans des conditions d'exploitation réelles. Une fois validées, les lignes de production nécessitent des stratégies optimisées en matière de dispositifs de fixation afin de réduire au minimum les temps de manutention. Les systèmes de chargement automatisés et la surveillance de l’usure des outils prolongent le temps de disponibilité des machines tout en garantissant une qualité de production constante. YPMFG accompagne les projets nécessitant des plans de montée en puissance progressive adaptés aux contraintes spécifiques des sites.
Questions fréquentes sur l'approvisionnement en pièces usinées par tournage CNC
Quels documents doivent accompagner un bon de commande officiel de matériel informatique ?
Les bons de commande doivent inclure des modèles CAO entièrement cotés, les spécifications relatives à la nuance des matériaux, les quantités requises et les délais de livraison. Joignez des instructions d’emballage précises afin d’éviter tout dommage lié à la manutention pendant le transport. Indiquez les coordonnées des interlocuteurs techniques capables de résoudre immédiatement les divergences au niveau des plans.
Comment puis-je vérifier si un fournisseur respecte les normes de qualité ISO ?
Demandez des copies des certificats en vigueur directement au service qualité du fabricant avant de signer tout contrat. Vérifiez la validité des certificats à l'aide de bases de données d'accréditation indépendantes afin de vous assurer qu'ils sont bien en cours de validité et de vérifier leur champ d'application. Organisez des visites virtuelles des installations ou des audits par des organismes tiers afin d'observer directement les processus de production réels.
Les pièces de quincaillerie tournées peuvent-elles être réparées en cas de défauts mineurs ?
De légers écarts dimensionnels peuvent parfois être corrigés par des opérations d’usinage secondaires si la marge de matière est suffisante. Les défauts esthétiques graves ou les fissures structurelles nécessitent généralement le remplacement complet de la pièce afin de préserver les certifications de sécurité. Il convient de toujours discuter de la faisabilité d’une réparation avec le personnel technique avant de s’engager dans des procédures de remise en état coûteuses.
Quelles sont les causes les plus fréquentes des retards de livraison pour les pièces tournées ?
Les substitutions de matériaux non approuvées et les précisions incomplètes sur les plans perturbent régulièrement les calendriers de production établis. Des complications liées au dédouanement surviennent fréquemment lorsque les factures commerciales ne comportent pas de codes du Système harmonisé exacts. Le maintien d’une communication ouverte avec les coordinateurs logistiques permet d’atténuer les interruptions imprévues lors des expéditions internationales.
Prendre une meilleure décision à long terme
Le choix des pièces de quincaillerie de tournage appropriées nécessite de trouver un équilibre entre des exigences techniques précises et des contraintes de fabrication réalistes. Une documentation technique claire, la vérification des références des fournisseurs et un suivi proactif de la qualité constituent les fondements de stratégies d’approvisionnement efficaces. Éviter les comparaisons de prix superficielles permet d’éviter les coûts cachés liés aux retouches et de préserver la rentabilité globale du projet. Envoyez vos cahiers des charges techniques à YPMFG pour une analyse détaillée qui identifiera les choix de matériaux optimaux et les processus de production les plus efficaces. Notre équipe vous apporte un soutien complet en matière de documentation et propose des solutions de fabrication évolutives, conçues pour accélérer le calendrier de développement de vos composants.





